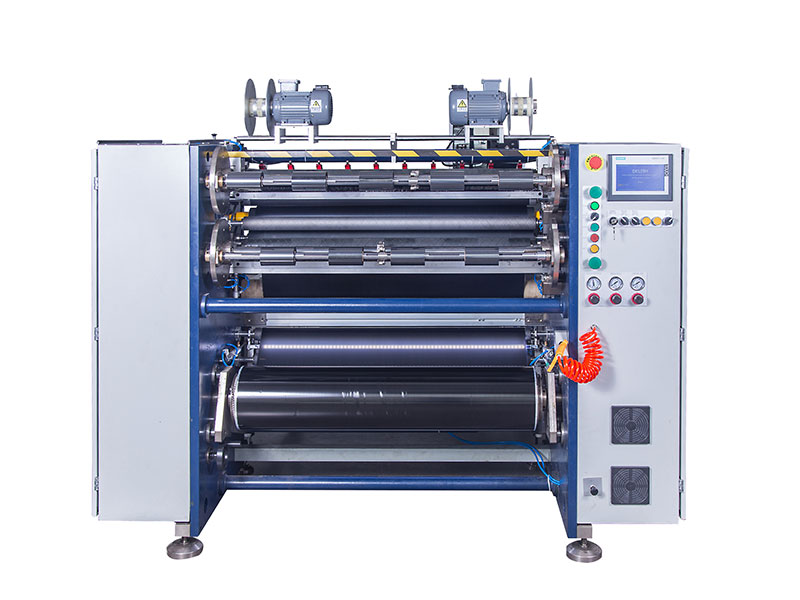
 热转印碳带分切机
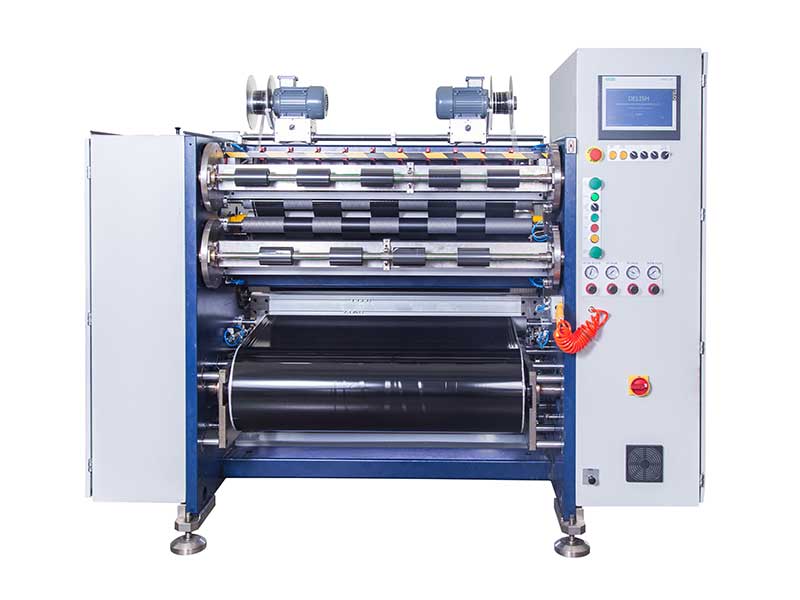 条码碳带分切机
 线号机色带分切机
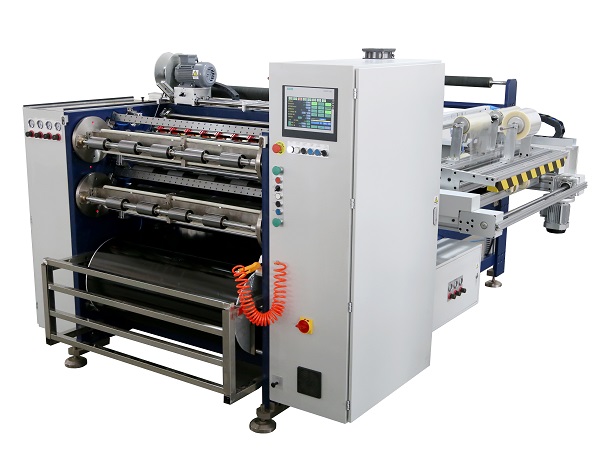 全自动碳带分切机 RSDS8 PLUS
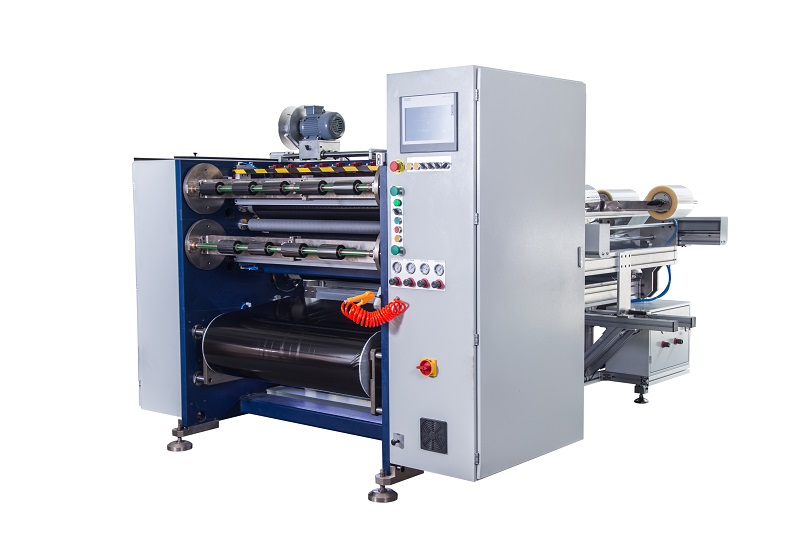 半自动碳带分切机 RSDS5 PLUS


服务热线
180-5003-0233
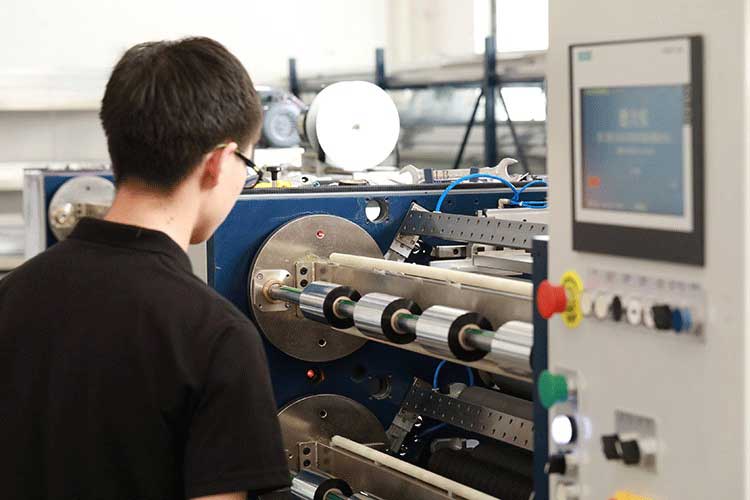
热转印碳带由厚度仅数微米的PET基膜、油墨层与背涂层构成,其分切复卷绝非简单的“切开再卷起来”。分切精度直接决定碳带在打印机中的走带顺畅度、边缘是否刮伤打印头,以及条码成像的清晰度一致性。在行业实践中,高精度分切的标准通常锚定在宽度公差±0.1mm与端面蛇形偏差±0.5mm以内。然而,达成这一指标并非依靠单一部件的升级,而是张力、机械、刀具与纠偏系统之间精密耦合的结果。
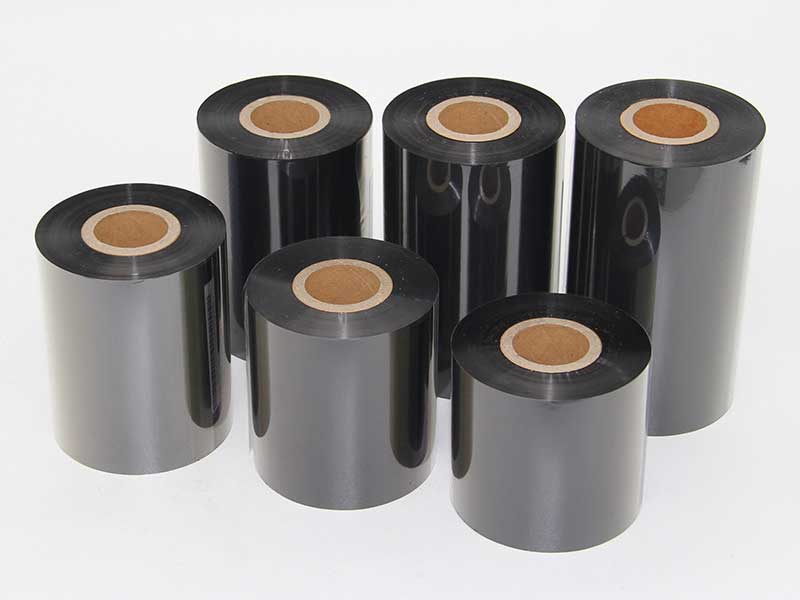
张力控制是分切精度的第一性原理。碳带基材极薄且对拉伸敏感,张力过大时PET基膜发生塑性伸长,油墨层随之产生微裂纹,成品在使用中表现为掉粉、污染打印头;张力过小时收卷松垮,层间空气无法排出,端面自然失稳。更隐蔽的难点在于锥度控制:随着收卷卷径增大,若张力未按预设曲线递减,外层会向内挤压,形成“菊花芯”状错层。验收标准通常要求加减速过程中张力波动控制在±1.5%以内,且锥度功能应使成品卷从轴心到外圆呈现“内硬外软”的合理梯度。实践中,10mm宽碳带测试条的收卷张力参考区间约为3至5N,但具体数值需依据基材厚度与油墨特性逐机标定。
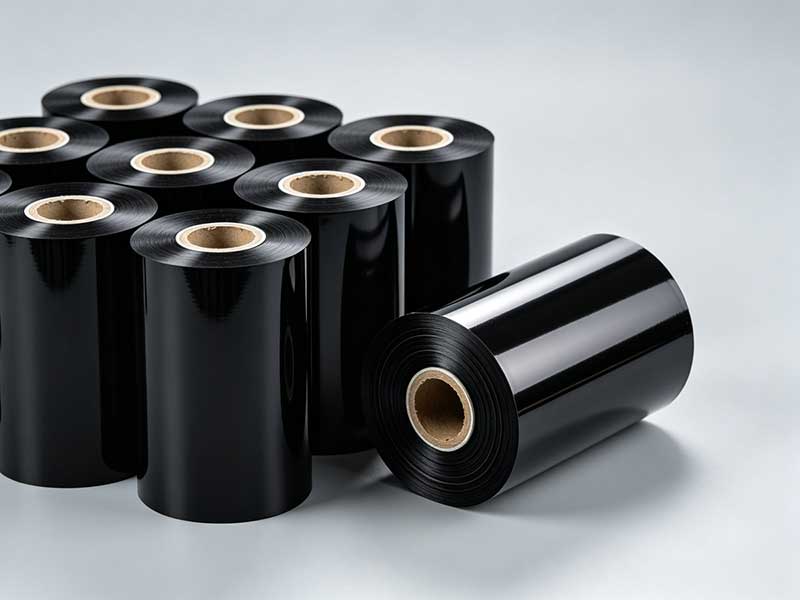
机械几何精度构成了精度的物理上限。静态验收时,机架水平度需≤0.1mm/m,导辊与主轴的平行度误差控制在±0.05mm以内——这一指标并非苛求,因为任何微小的不平行都会使碳带在运行中承受侧向分力,纠偏系统只能修正“跑偏”,却无法消除“跑偏的根源”。收卷轴与卷芯的配合间隙同样关键:间隙超过0.5mm时,卷芯在旋转中产生周期性偏心,端面呈规律性摆动,此时即便张力曲线完美,整齐度也无从谈起。压辊常被低估,其两端压力不均或轴线与收卷轴不平行时,每转一圈都会施加轴向推力,导致碳带在宽度方向往复窜动。用塞尺检测压辊两端与收卷轴的间隙,误差应控制在0.05mm/m以内,橡胶硬度以邵氏A 60至70度为宜。
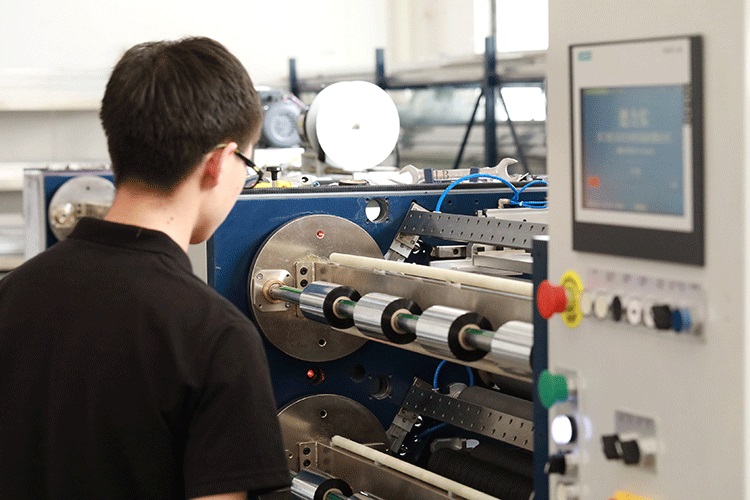
刀具状态与纠偏响应决定了精度的动态稳定性。圆刀分切的上下刀重叠量需精确设定,碳带材料推荐间隙为0.01至0.03mm:过大会产生压痕与毛刺,过小则切不断而形成波浪状边缘,这条“扭曲”的带子在复卷时必然跑偏。钝刀的危险在于将“剪切”变为“挤压”,切口微观下呈撕裂状,毛刺在打印中会像微型锯片一样刮擦打印头。纠偏系统则承担实时修正的职责,光电或CCD传感器检测边缘位置后驱动执行机构动作,响应时间应≤0.3秒,精度控制在±1mm以内。需要留意的是,纠偏传感器镜头易被碳粉污染而失效,保持清洁是维持精度的日常功课。

速度与精度的平衡是一门取舍的艺术。分切速度并非越高越好。实测数据表明,在150m/min至550m/min的速度梯度下,成品率可从97.2%滑落至88.0%,而250至350m/min的中速区间往往是良品率最高的“黄金区域”。低速时张力系统响应可能呈现非线性,端面整齐度反而下降;高速时机械振动加剧,刀片与基材的高频碰撞催生锯齿边,摩擦热甚至可能熔化低熔点蜡基油墨而污染刃口。这意味着,追求产能最大化时,分切精度必然做出妥协,合理的工艺窗口比纸面上的最高速度更具实际价值。
综上,碳带分切精度的解析无法简化为一张参数表。±0.1mm的宽度公差背后,是张力闭环对微米级薄膜的温柔驯服,是导辊平行度在热变形与机械振动中的艰难维持,是刀刃在数十万次切割后仍保持锋利的材料科学,也是纠偏传感器在粉尘环境中持续分辨边缘位置的可靠性。对于碳带加工商而言,建立每台设备的“参数病历卡”,记录不同批次母卷对应的张力区间、刀具磨损周期与环境温湿度条件,远比迷信某一项“高精度”宣传更具实际意义。分切精度从来不是买来的,而是调出来的、守出来的。