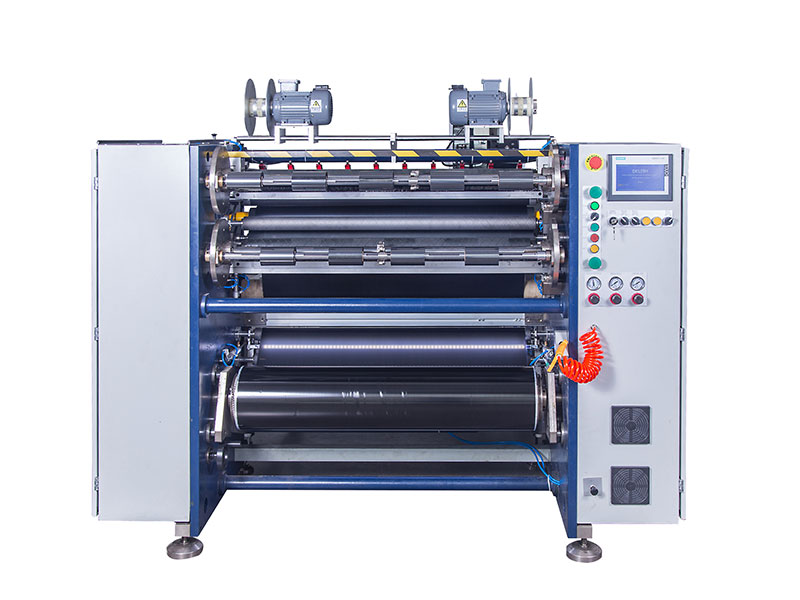
 热转印碳带分切机
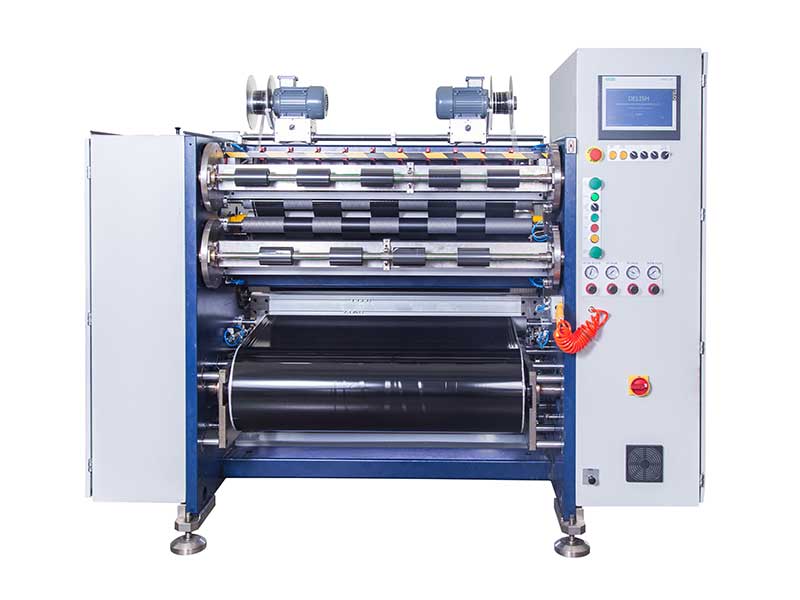 条码碳带分切机
 线号机色带分切机
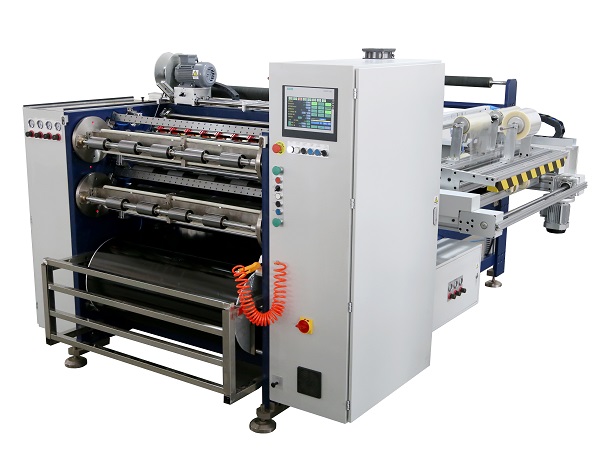 全自动碳带分切机 RSDS8 PLUS
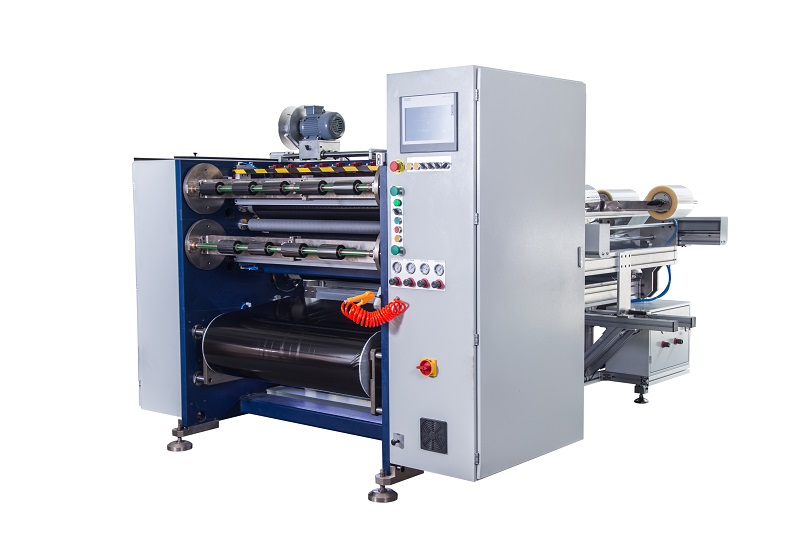 半自动碳带分切机 RSDS5 PLUS
 TTO碳带分切机


服务热线
180-5003-0233
选色带分切机的精度,最容易踩的坑是“往高了选”。参数表上写着±0.05mm,看着比±0.1mm安心,但多出来的精度如果终端打印根本用不上,就等于白花钱,还要为维持这份精度付出更高的调机、维护和操作成本。反过来,精度选低了,切出来的色带边缘带毛刺、宽度忽宽忽窄,上机打印时轻则条码发虚,重则损伤打印头,省下的设备钱还不够赔耗材。
所以核心判断逻辑只有一条:精度选到“刚好满足你最常见的那个订单”即可,然后用省下的预算去换一套靠谱的张力控制和纠偏系统。
先看清三档精度各自对应什么活
色带分切精度通常以宽度公差来标定,行业里大致分三档:
经济级 ±0.2mm~±0.3mm,对应普通物流标签、仓储管理、快递面单这类场景。这类打印对条码精度要求不高,色带宽度差个零点几毫米,打印机照样能用,不会明显影响扫码率。如果你日产量大、利润薄,这一档的设备回本最快。
工业级 ±0.1mm,对应电子产品标签、医药追溯码、一般工业标识。这是目前大多数正规色带厂的主流选择。到这个精度级别,切边必须基本无毛刺,否则打印头长期刮擦毛刺边缘会加速磨损。一台标称±0.1mm的机器,实际能不能稳定做到,取决于张力和刀具,后面细说。
精密级 ±0.05mm及以内,对应高分辨率条码(如细小二维码)、医疗高端标识、超窄色带(10mm以下)。这一档不是买台机器就能干的活,对车间环境、来料一致性、操作人员水平都有要求。有数据显示,精度从±0.1mm提升到±0.05mm,废品率可以从3%~5%降到0.5%以下,但前提是你的订单结构里高精度产品占比足够大,否则多出的设备溢价很难摊回来。
一个务实的判断方法是:翻出你近半年的出货记录,看最窄的那款色带宽度是多少、客户投诉中与宽度相关的占比有多高。如果最窄也就20mm、投诉主要是断带而非打印模糊,盯着±0.1mm选就够了。
精度不是刀一个人的事,张力才是暗线
很多人选精度只看刀具配置,这是个误解。色带基材是4~20μm的PET薄膜,薄到几乎像保鲜膜,张力稍微波动一下,材料就被拉伸或起皱。张力大了,分切时宽度是准的,但材料回缩后成品实际变窄,还可能出现涂层微裂掉粉;张力小了,材料松松垮垮,切出来的边是蛇形的,收卷端面像锯齿。
所以看一台机器能不能兑现它标称的精度,先看张力控制系统是不是全自动闭环。传统磁粉离合器开环控制,张力波动可能达到±10%,标称±0.1mm基本靠运气。闭环系统用张力传感器实时反馈、伺服或变频电机动态调节,波动能压到±0.5N以内。另外注意收卷是不是锥度张力——随着卷径变大,收卷张力要自动递减,否则外层越收越紧,把内层压出“菊花芯”,端面看着齐,里面已经变形了。
纠偏装置同样关键。色带在走料过程中只要横向偏移零点几毫米,切出来的宽度就全偏了。CCD或超声波纠偏能把横向偏移控制在±0.05mm左右,对于窄幅分切是必需品而非选配。
试机时别只看参数表,带自己的料去切
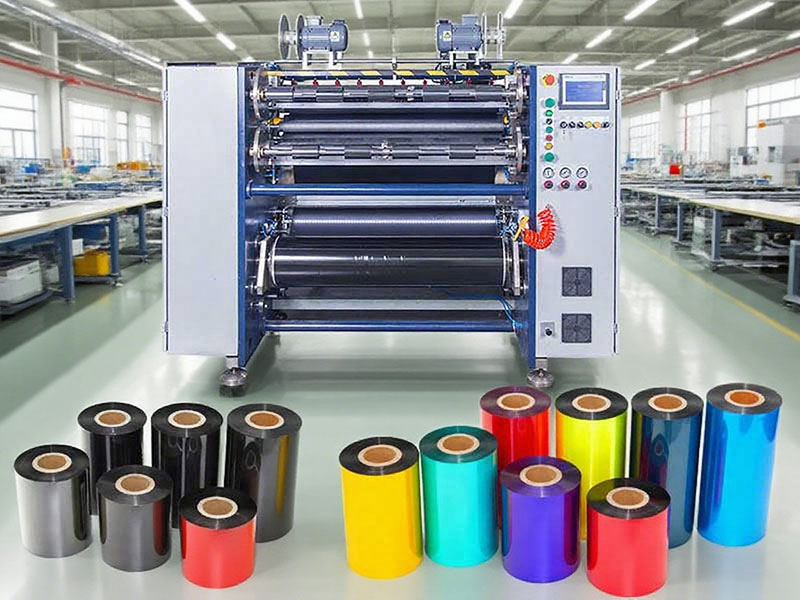
供应商的参数表是在理想条件下测的,你的料、你的车间、你的操作习惯才是真实变量。现场试机重点看三件事:
连续切十卷,量宽度一致性。 不要只量第一卷,从第一卷一量到第十卷,看公差有没有漂移。有些机器刚调好是准的,跑半小时刀座热胀或张力漂移,精度就散了。
看收卷端面。 把成品卷立起来平视,端面应该是一条直线。如果出现“铃口”状外扩、或者边缘有细密的台阶感,说明张力或纠偏没调到位,换规格后大概率还会出问题。
摸切边。 用手指肚轻划过切边(注意安全,用指甲背更稳妥),感觉有没有细小的钩刺。有毛刺意味着刀具钝化或间隙不对,这种色带上了打印机就是打印头的慢性杀手。
另外,如果你主要切树脂基色带,试机时务必用树脂基料跑。蜡基和混合基质地软、好切,有些机器切蜡基没问题,一切树脂基就出毛刺,因为树脂层硬度高,对刀具锋利度和重叠量要求更苛刻。
一个常被忽略的账:精度选择影响的是整条产线的废品率
设备采购价差是看得见的,精度不够带来的隐性成本是看不见的。精度差一档,分切废品率可能从不到1%跳到3%~5%,再加上下游打印机断带、打印头更换、客户退货,一年下来往往超过设备差价本身。但反过来,如果你切的是最普通的蜡基物流标签,非要上±0.05mm的精密机,为了维持精度需要恒温车间、更高频的刀具更换、更慢的车速,这些运营成本同样会吃掉利润。
合理的做法是:按你利润最高的那类产品定精度下限,按你走量最大的那类产品定速度和自动化配置。 如果两类产品差距太大,宁可买一台±0.1mm的工业级机器覆盖八成需求,剩下两成超精密订单外发或者等设备回本后再添置。色带分切这个环节,设备稳定地跑在你需要的精度上,比参数表上多一个零重要得多。