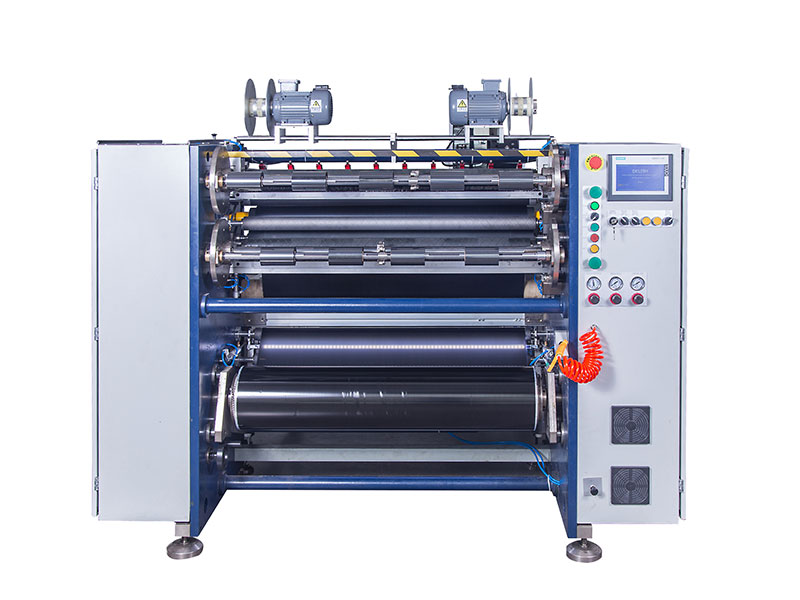
 热转印碳带分切机
 太阳膜分切机
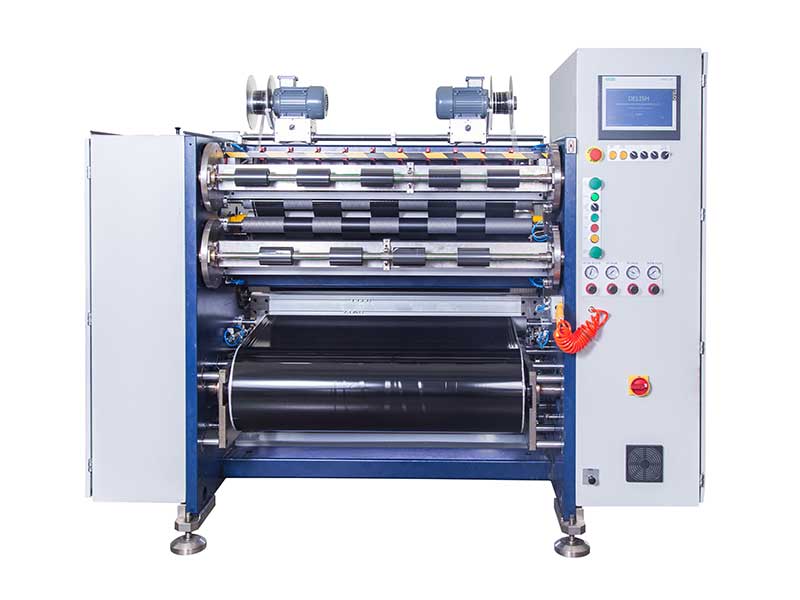 条码碳带分切机
 单面胶分切机
 修正带分切机
 不干胶标签分切机


服务热线
180-5003-0233
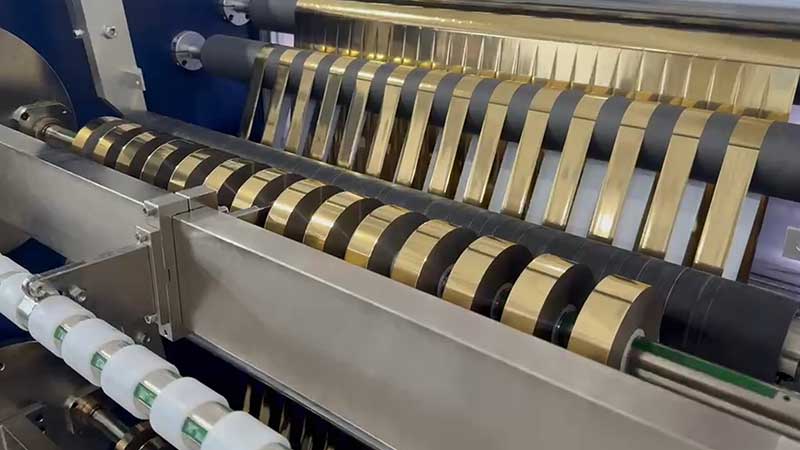
电化铝分切环节有一个常被忽视的悖论:设备标称速度动辄三四百米每分钟,实际产线却常常在两百米以下徘徊;操作工盯着张力旋钮反复微调,断箔和毛刺依然频发。提升分切效率的难点,很少出在“机器跑不快”上,而在于人机之间缺乏一套让机器稳定跑快的管理逻辑。电化铝厚度仅12至30微米,多层涂层复合结构对机械应力极其敏感。这意味着效率的提升不能靠单一参数的激进调整,而需要围绕张力系统、刀具管理、速度匹配三个维度做系统性优化。
一、放弃恒张力执念,用锥度控制换取速度空间
许多现场操作的习惯是设定一个“安全”的固定张力值,然后全程不变。这在低速下勉强可行,一旦提速就会暴露问题:放卷卷径逐渐变小,收卷卷径逐渐变大,恒张力意味着放卷末期材料被过度拉伸,收卷外层则持续挤压内层,内圈起皱、外层变形几乎不可避免。操作工被迫降速来维持稳定,效率就这样被“安全裕量”吃掉了。
锥度张力控制是打开速度空间的第一步。放卷端随卷径减小逐步降低制动力矩,收卷端随卷径增大按预设曲线递减张力,典型锥度系数设在0.5至0.8之间,初始张力控制在材料断裂张力的8%至12%。更精细的做法是分段设定:起步段用较低张力保证卷芯平整,中段维持稳定,后段加速递减以补偿外圈重量。这套逻辑的核心在于让整卷从内到外的层间压力均匀,断箔风险下降后,设备才有底气跑在更高的速度区间。
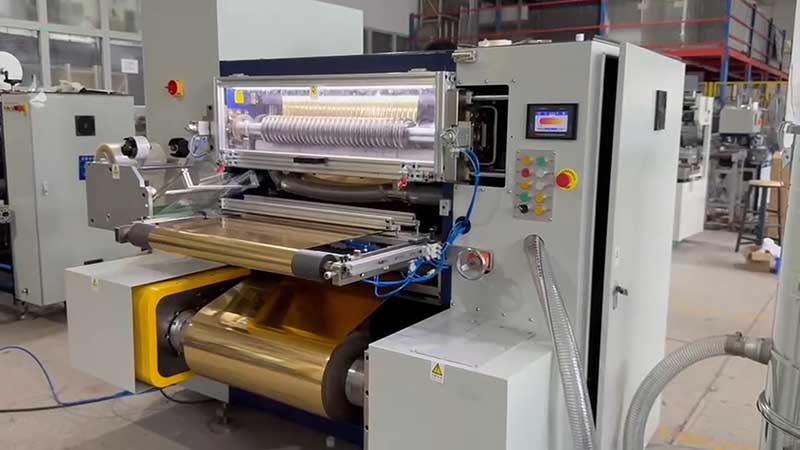
但锥度控制只是稳态策略。分切机真正容易断箔的时刻是启动、升速和降速的瞬间,惯性冲击带来的张力过冲远大于匀速段。传统PID方案在速度突变时张力过冲可能达到数牛顿,而电化铝基材的拉伸余量极小,一瞬间的冲击就足以拉断箔带。具备惯量补偿与前馈控制能力的驱动系统,能将响应延迟压缩到毫秒级,显著削减加减速时的张力峰值。如果设备频繁在提速时断箔、匀速段却正常,问题往往不在张力设定值本身,而在动态补偿是否真正生效。
二、换刀周期从“经验判断”升级为“数据管理”
刀具管理是分切效率中最容易被低估的变量。刀片钝化后分切阻力增大,设备被迫降速运行,毛刺和粉尘随之增多,操作工不得不停机处理,看似省了刀片钱,实则损失了产能和良率。行业内圆刀的建议修磨周期通常是每分切5至10万米,但单纯依赖米数计数并不足够。更实用的做法是叠加质量信号触发机制:每工作8至12小时检查一次刃口状态,一旦出现连续毛刺、收卷端面拖尾或粉尘明显增多,即便未到米数阈值也应立即处理。
比换刀周期更影响效率的是换刀耗时。传统螺栓固定的换刀流程动辄半小时以上,频繁换刀反而成为新的效率瓶颈。快速换模的思路值得借鉴:停机前完成刀片预清洁、预装和参数预输入,把停机时间压缩到纯粹的拆装环节;采用气动锁紧或磁性夹具替代螺栓,将换模时间从三十分钟级别压到五分钟以内。换刀不再是“坏了才修”的被动应对,而是按计划执行的标准化动作,设备综合效率的提升往往立竿见影。
三、速度与张力的匹配:不是二选一,而是分层解耦
电化铝分切的核心矛盾在于:速度是产能的保障,张力是质量的底线。速度越高,材料在辊间的动态行为越复杂,微小张力波动被迅速放大;张力越紧,高速运行中的拉伸变形风险越大。试图用一个统一的张力设定来覆盖全流程,注定要在速度和质量之间反复妥协。
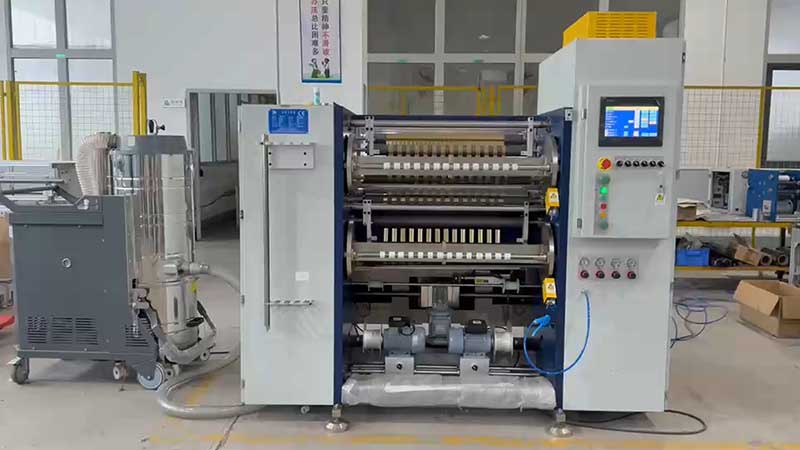
有效的策略是将分切过程拆分为放卷区、牵引区(分切刀前后)和收卷区三个独立张力控制段,把切割区隔离在一个“零波动”的环境中。分切刀处的材料如果随张力波动而抖动,刀刃就不再是剪切而是锯切,边缘的微观裂口会在后续收卷张力下扩展为整条断裂。通过浮辊或张力传感器实时反馈,让刀片附近的箔材保持稳定,放卷和收卷的扰动被隔离在外,切割质量才有保障。
与此同时,刀具本身的几何参数同样制约着速度上限。圆刀剪切式分切的侧向间隙通常需控制在0.03至0.08毫米之间,薄料取小值,叠合量宜在0.5至1.5毫米范围内调整。间隙过大,箔材被撕断而非切断,毛刺必然增多;间隙过小,刀刃相互干涉,磨损加速。刀轴径向跳动更是隐蔽的杀手,超差时切出的边缘呈规律性波浪形,此时反复调刀已是徒劳,检测刀轴与底刀的跳动才是治本之策。
结语
电化铝分切效率的提升,本质上是一场从“操作工凭感觉调参”向“系统按数据运行”的过渡。锥度张力替代恒张力,让设备在安全边界内跑得更快;换刀周期从经验判断变为台账管理,把非计划停机转化为可预期的维护动作;速度与张力的分层解耦,使切割区不再成为波动的放大器。这三件事都不需要更换整机,却往往比追求更高的标称转速更能带来实际产出的增长。当分切机从被动响应材料特性的“精密设备”,转变为主动管理应力与磨损的“可控系统”,效率的提升才具备可持续的基础。