 热转印碳带分切机
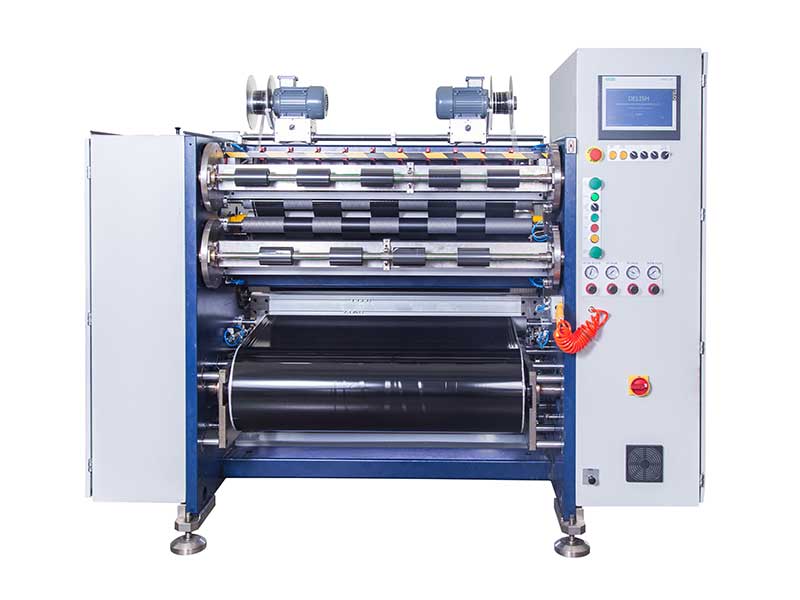 条码碳带分切机
 线号机色带分切机
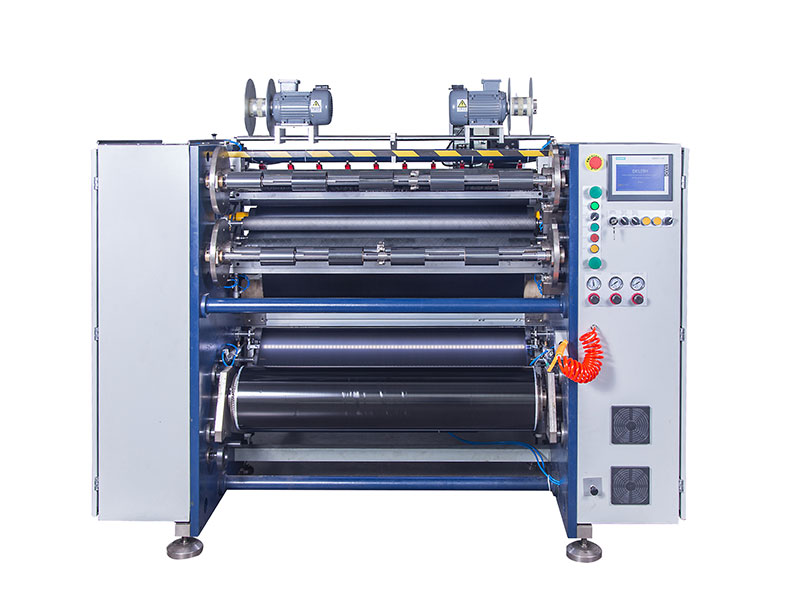
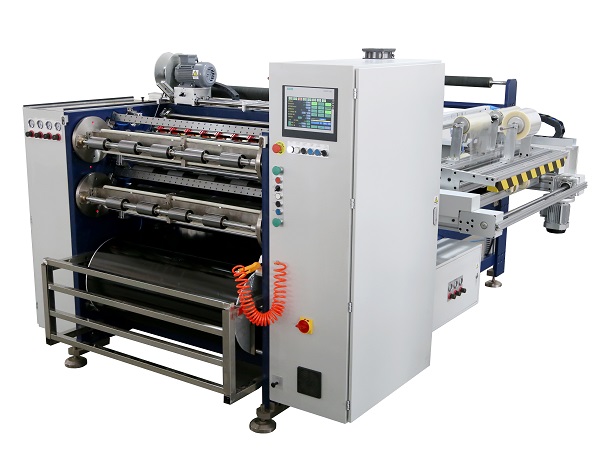 全自动碳带分切机 RSDS8 PLUS
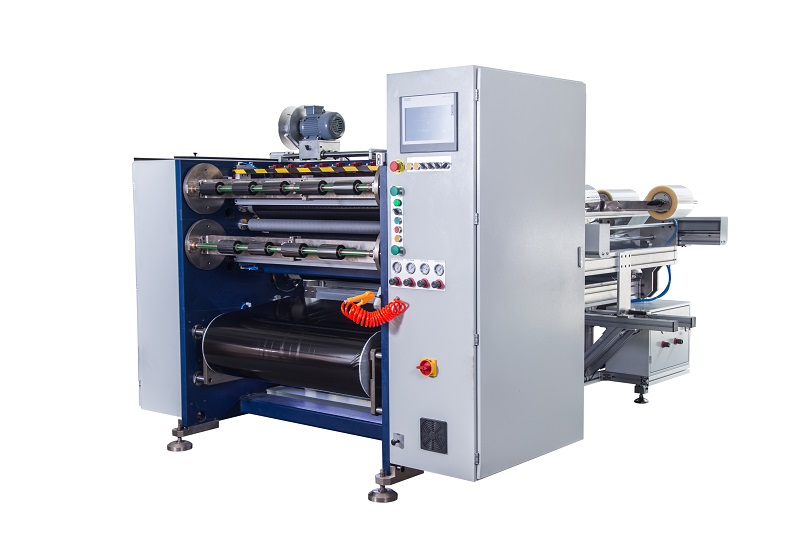 半自动碳带分切机 RSDS5 PLUS


服务热线
180-5003-0233
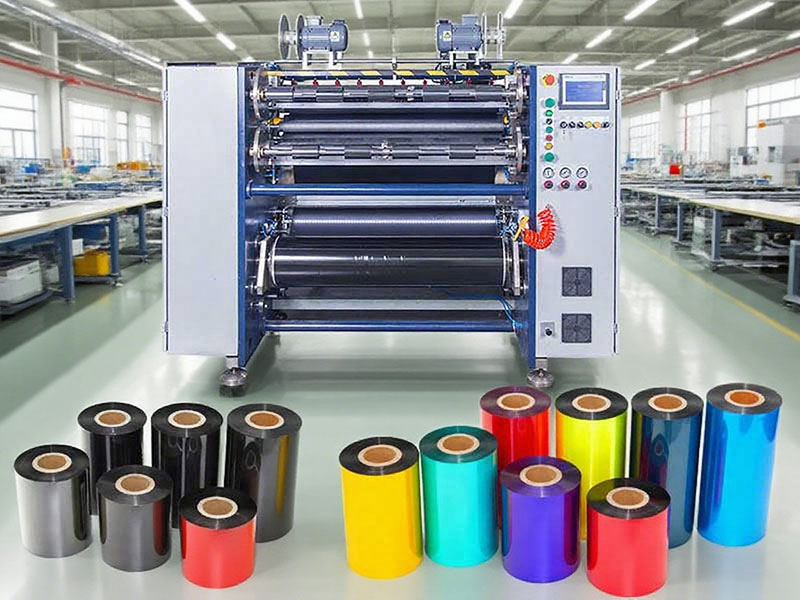
碳带分切,向来是一门在“稳”与“柔”之间走钢丝的工艺。一张厚度仅4.5至6微米的PET基膜,表面涂布着对拉伸极其敏感的油墨层,在数百米每分钟的线速度下被切成窄卷——张力松一分,端面起皱、蛇形跑偏;张力紧一分,基膜拉伸、油墨微裂,成品在打印机里走几米就断。长期以来,分切机操作工靠手感与经验拧旋钮、调摩擦片,品质波动全凭运气。全自动碳带分切机的价值,恰恰在于把这种“手感”变成了毫秒级的闭环算法,让张力控制从一门手艺变成一组可复现的数据。
从“开环手感”到“闭环神经”
传统碳带分切机多采用磁粉离合器或机械摩擦盘控制张力。这种方式并非不能用,但响应慢、波动大,张力偏差动辄达到±10%。当分切线速度提升或卷径持续变化时,操作工来不及跟,系统自身也跟不上。全自动机型的根本差异在于传感与执行的闭环化:放卷、牵引、收卷各段独立配置高精度张力传感器,实时读取实际张力值,PLC依据PID算法毫秒级调节伺服电机或磁粉制动器的输出扭矩。高端机型的张力波动可被压制在±0.5N以内,传感器分辨率甚至达到±0.1N。这意味着,无论母卷还剩多少、无论加速还是减速,碳带受到的拉力始终贴着设定曲线走,不再随机械惯性漂移。
锥度张力:解决收卷的“内外矛盾”
收卷是张力控制最难的一环。随着成品卷直径增大,如果收卷张力恒定不变,外层碳带会像拧毛巾一样死死压住内层,轻则端面挤出“菊花芯”,重则内层基膜产生不可逆的压痕与拉伸。全自动系统的应对方式是锥度张力控制:系统实时计算卷径,按预设曲线让收卷张力从初始值线性递减至结束值。行业实践中,收卷初始张力通常设为分切段张力的120%,随卷径增大逐步降至80%。这样一来,成品卷内层紧实、外层舒展,端面平整如镜,下游打印机放卷时也不会因内外硬度不均而出现走带顿挫。
分区而治,而非一刀切
碳带在分切机上的旅程分为放卷、牵引分切、收卷三段,每段对张力的诉求并不相同。放卷段需要克服母卷惯性,通常采用递减曲线随卷径缩小而降低张力,防止内层松弛;分切段碳带经过刀槽时摩擦阻力最大,张力需略高以保持切口稳定,同时配浮动辊吸收瞬时波动;收卷段则执行前述锥度递减策略。全自动机型将这三段作为独立控制区分别设定与调节,而非用一个张力值贯穿全程。针对不同碳带材质,系统还可调用差异化配方:蜡基碳带质地偏软,推荐张力仅在2至5N,配合静电消除防止粘连;混合基在5至8N区间;树脂基则需要8至12N乃至更高来保证平整度。窄带分切(宽度小于10mm)时,因横向刚性极弱,系统自动将张力降至常规值的六到七成,避免边缘波浪状形变。
精准张力买来了什么
张力控制的精度提升,最终兑现为可量化的良率数字。张力过大导致的基膜拉伸是不可逆的——被拉长的碳带在打印时会出现定位偏移与图像变形,而这种隐患在分切后的抽检中极难发现,往往到终端用户手里才暴露。闭环控制将张力波动收窄后,因拉伸导致的打印错位大幅减少,单条碳带的有效打印长度可提升5%至8%;跑偏、打皱、断带等直接缺陷的消除,则让分切工序良品率从行业常见的95%左右拉升至98.5%以上。有专利数据显示,通过优化张力自动计算与缓冲段速度张力调控,分切精度可提高50%以上。对于批量生产的碳带厂家,良品率每上一个百分点,都是实实在在的利润。
当然,精准张力并非全自动分切机的全部。排刀自动化、视觉在线检测、AI工艺自适应等能力正在将这台设备推向更深的智能化。但一切精度的起点,仍然是那条薄薄的碳带在高速运行中被恰如其分地“握住”——不松、不紧,始终如一。当张力控制从操作工的手感变成传感器的读数与算法的输出,碳带分切才算真正从经验时代跨入了可复现的精密制造。