
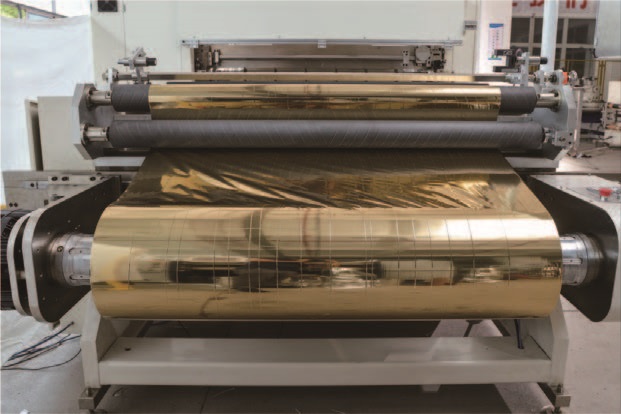
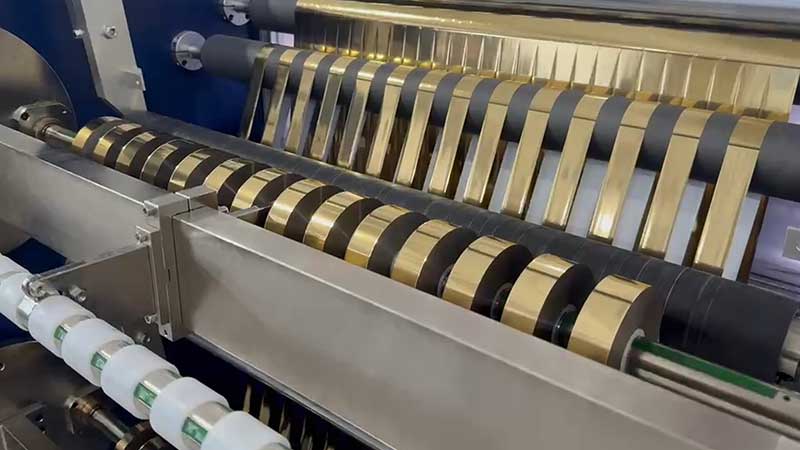
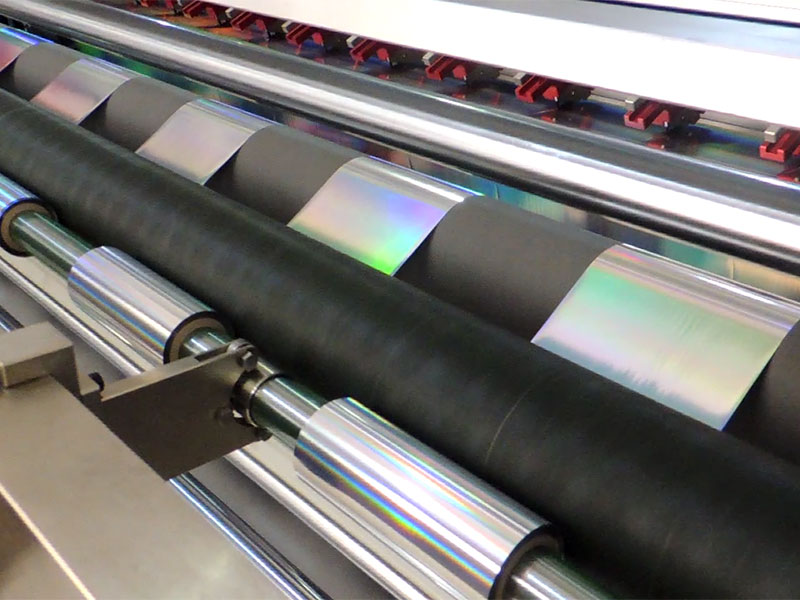
 电化铝分切机
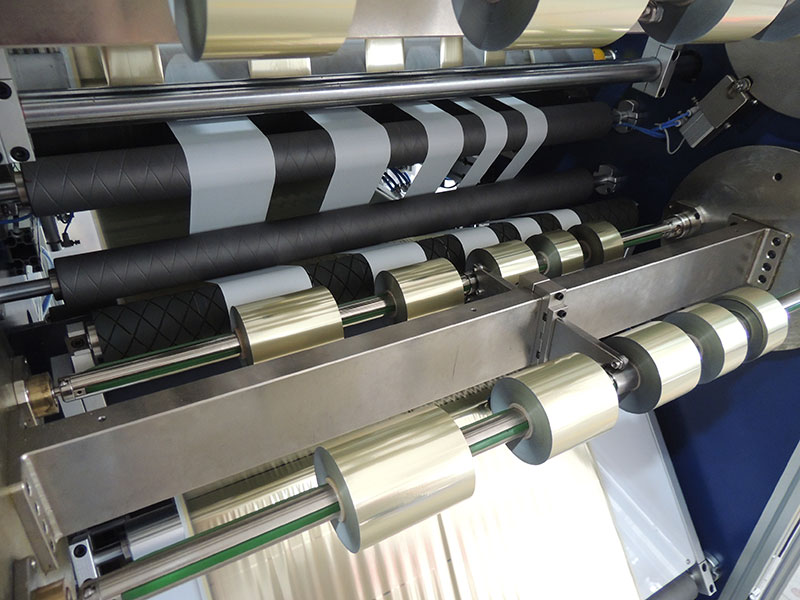 烫金纸分切机
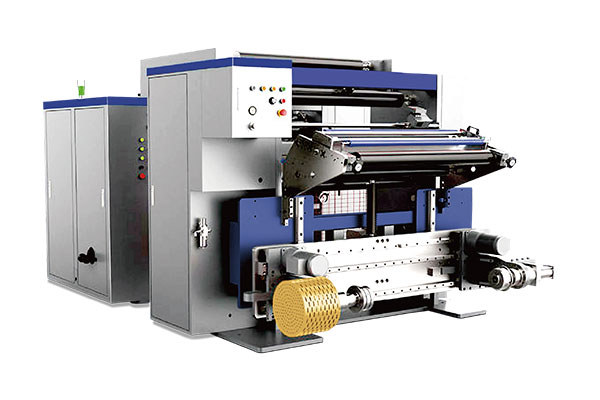 通用型数字控制高速分切机 RSDS7/T
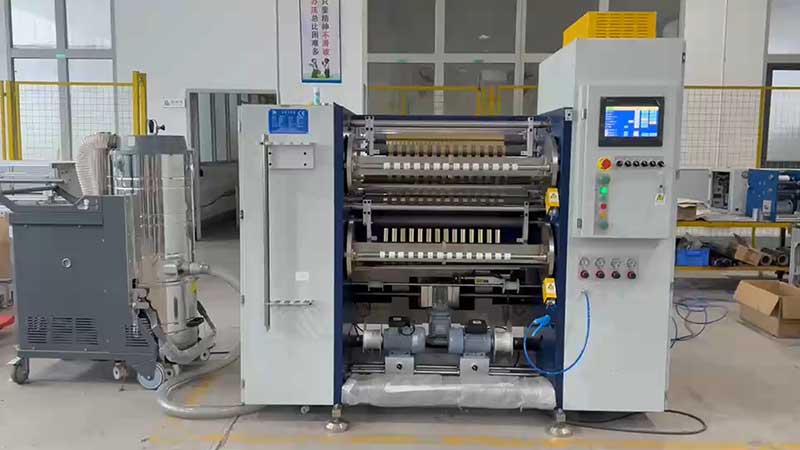 镭射烫印箔分切机
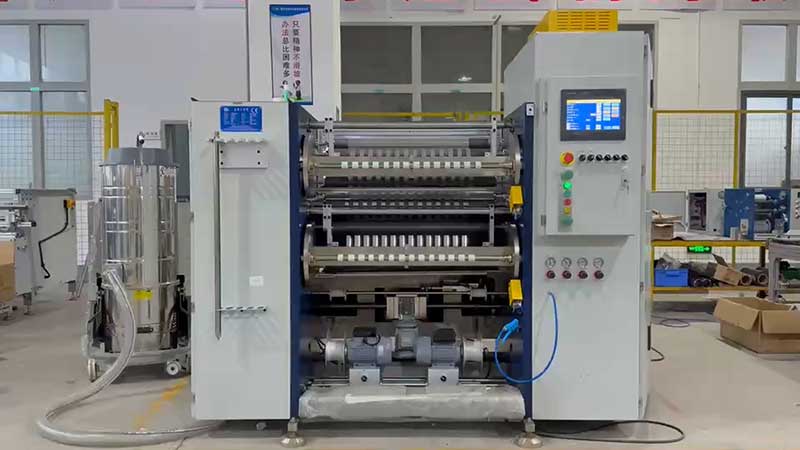 热烫银箔分切机


服务热线
180-5003-0233
烫金箔分切机的收放卷系统,是整台设备中直接决定成品卷质量的核心模块。烫金箔(电化铝)厚度通常仅6~20μm,表面光滑、延伸率低、涂层结构脆弱,对张力波动和机械接触的敏感度远高于普通包装膜。分切速度再快、切刀再锋利,如果收放卷系统不能把每一米箔材以恰当的松紧和整齐的端面卷绕起来,前道工序的精度便无从兑现。本文围绕放卷与收卷两个子系统,说明其功能构成、控制逻辑与常见调整要点。
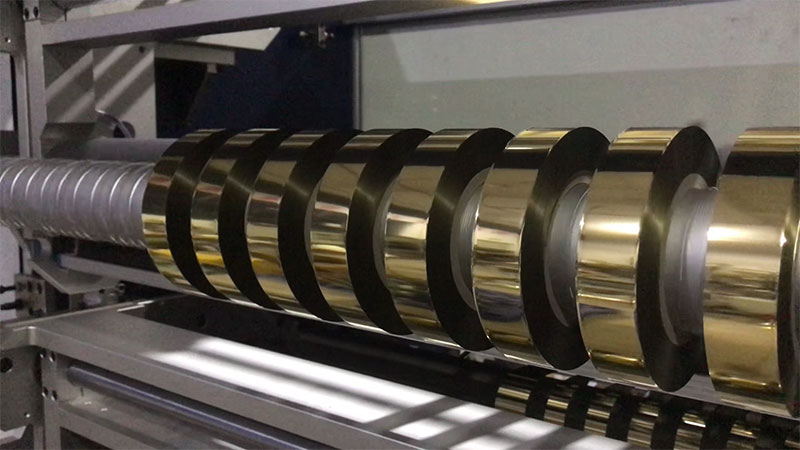
一、放卷系统:稳得住,才切得准
放卷系统的任务看似简单——把母卷松开、送入分切刀区,但在实际运行中,它承担着隔离扰动、建立基础张力的关键职能。母卷从满卷到空芯,直径变化可达数倍,转动惯量随之剧烈改变,放卷端若不能实时适配,张力波动会直接传导至切刀处,造成分切尺寸偏差或材料起皱。
放卷机构的核心执行件通常由气胀轴与磁粉制动器配合完成。气胀轴负责夹紧卷芯,气压一般设定在0.4~0.6MPa,纸质卷芯取偏低值,塑料或铝芯可适当偏高。充气后需检查保压性能,5分钟内压降超过0.05MPa即意味着存在泄漏,卷芯会在运行中缓慢打滑,表现为张力“先稳后飘”。磁粉制动器则提供反向阻力矩,其输出扭矩的稳定性直接决定放卷张力是否平直。长期低电流工况下磁粉容易板结,使用超过一年的制动器建议将设定电流上调10%~15%以补偿性能衰减。
控制策略上,放卷端不宜采用恒张力。随着卷径减小,若制动力矩不变,材料内部应力会逐渐失稳,大卷底层容易被过度拉伸,展开后出现纵向条纹。正确的做法是启用反锥度控制:控制系统根据实时卷径自动降低制动力矩,使箔材在剥离母卷的瞬间始终保持相近的表面应力。基准张力视幅宽与厚度而定,烫金箔通常落在3N~8N的区间内,高速运行时若出现横向抖动可微增5%~10%,若出现纵向拉伸纹则应立即回调。
此外,放卷纠偏是分切精度的第一道闸门。光电传感器以追边或追线模式检测母卷边缘位置,偏差信号驱动放卷座横向移动。纠偏响应过慢,偏移会在进入切刀前累积;响应过猛,则可能引入新的蛇形摆动。现代设备通常将纠偏执行与张力控制解耦,避免两者互相干扰。
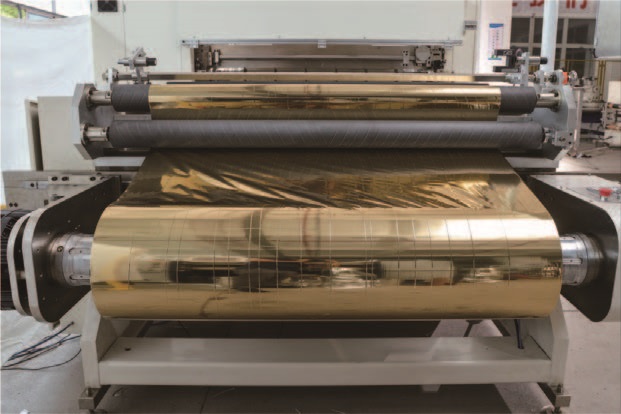
二、收卷系统:卷得齐,才算完成
收卷是分切质量的最终呈现。烫金箔收卷不齐的表现各有不同——端面参差、塔形卷、局部凸起、喇叭口——但根源高度集中:张力控制失稳与压辊状态不佳,合计占八成以上。因此收卷系统的说明,必须围绕张力和压辊两条主线展开。
收卷张力控制的核心是锥度张力。收卷过程中卷径从空芯增长至满卷,卷径比常达5:1甚至更大。若维持恒定张力,外层材料会对内层产生过度挤压,轻则端面滑移,重则芯部被压溃形成菊花状皱褶。锥度控制的逻辑是:随着卷径增大,收卷张力按预设比例递减。对于烫金箔这类薄型材料,锥度率建议设在60%~80%之间,即满卷张力降至起始值的六到八成。更精细的方案采用分段控制:起步段(0~20%卷径)以较低张力确保卷芯平整贴合;恒张力段(20%~70%)维持稳定的层间压力;锥度下降段(70%~100%)逐步减小张力,补偿外圈自重带来的额外压紧效应。张力基准值可从每毫米幅宽2~4N起步,先以偏低张力试跑,观察端面若有层间滑移感,再以5%~10%的幅度递增。
收卷轴本身多采用气胀轴或滑差轴。气胀轴适用于常规分切,滑差轴则能在多卷同时收卷时允许各卷之间存在微小的转速差,补偿分切条带之间的厚度或张力不均。每根收卷轴通常由独立伺服电机驱动,确保不同卷径下各卷张力的一致性。
压辊的作用常被低估。它不只是“把卷压住”,而是需要均匀排出层间卷入的空气、辅助建立层间摩擦、抑制箔材的轴向滑移。压辊轴线与收卷轴轴线的平行度是第一要务,误差应控制在0.05mm/m以内。若压辊一端紧一端松,膜卷每转一圈就会受到一个轴向推力,塔形卷由此而生。压力设定同样需要随卷径变化:收卷初期卷径小、层间空气易排出,需较大接触压力;收卷后期卷径增大,压力应逐渐减小,否则会在箔面留下横向压痕甚至引发断带。压辊表面硬度宜在HS 60~75之间,过软易变形导致压力分布不均,过硬则无法自适应箔材的微小厚度波动。
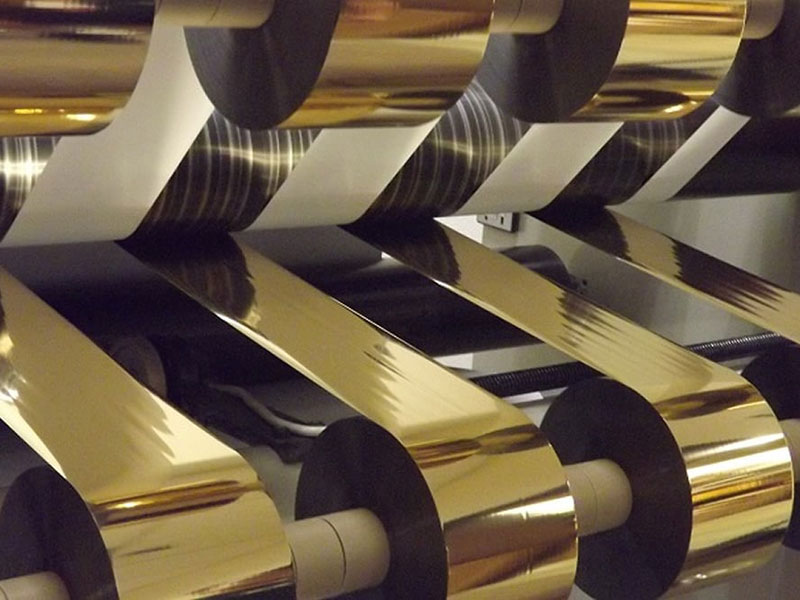
三、收放卷的协同与整机接口
放卷与收卷并非各自独立运行。分切刀所在区域应形成一个张力相对“中性”的过渡段,使箔材在进入剪切点时不承受过大的纵向拉力,否则圆刀切削时会伴随撕扯而非纯净剪切,切边毛刺便由此产生。现代分切机通常将放卷张力、牵引张力与收卷张力分为独立控制区,通过浮辊或张力传感器逐段反馈,PLC协调各段设定值,使箔材从母卷到成品卷经历一条平滑的张力曲线。
操作层面,触摸屏集中设定放卷基准张力、收卷起始张力、锥度率、压辊压力曲线等参数,并实时显示当前卷径与张力实际值。自动计米与定长停机功能同样依赖收放卷的编码器反馈,确保每卷成品长度一致。换卷时,接料平台配合完成母卷拼接或成品卸卷,收放卷系统进入待机或低速状态,待新卷就位后重新建立张力并加速至工作速度。
结语
烫金箔分切机的收放卷系统,说到底是在处理一对矛盾:放卷端要“拉得稳”,收卷端要“卷得齐”,而中间经过分切的箔材既不能松也不能紧。理解气胀轴气压的保压检查、磁粉制动器的电流补偿、收卷锥度的分段设定、压辊平行度与压力的联动逻辑,操作人员便能在端面出现异常时快速判断问题出在放卷段还是收卷段,是调参数还是查硬件。把这套系统理顺了,烫金箔分切的质量基础才算真正落地。