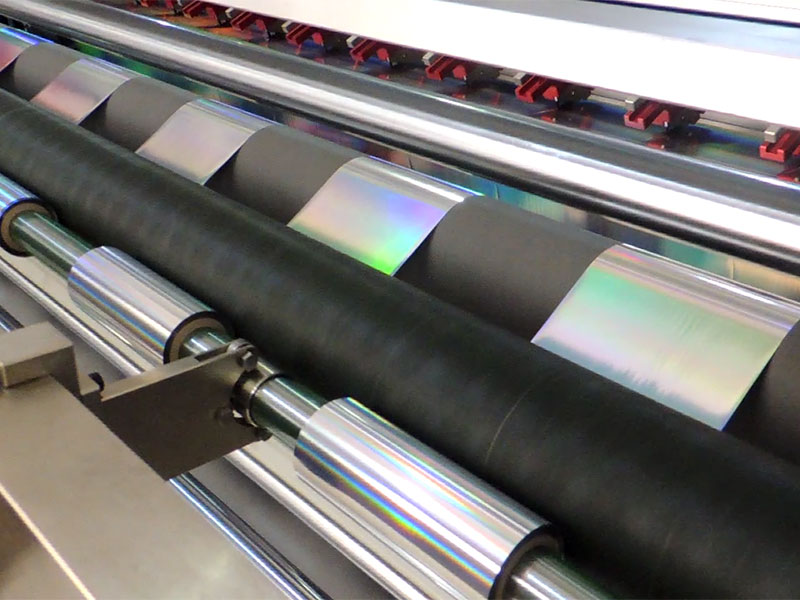
 电化铝分切机
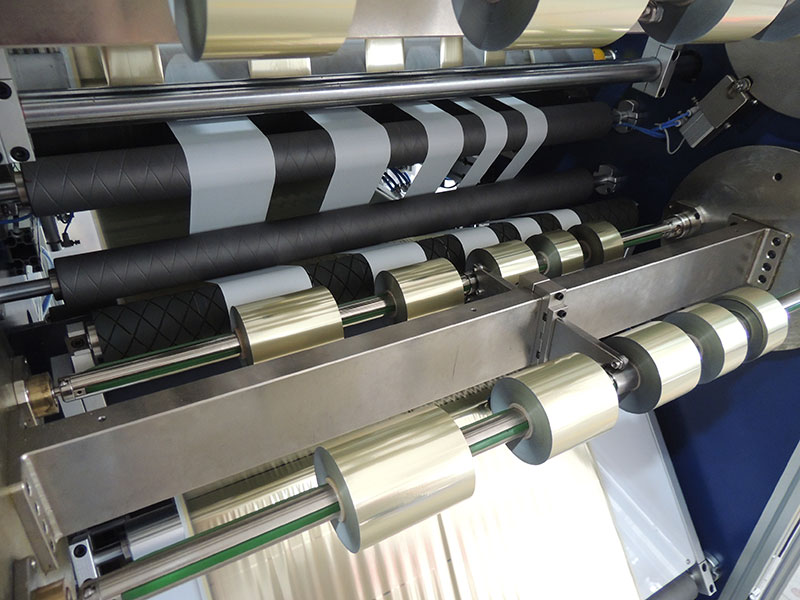 烫金纸分切机
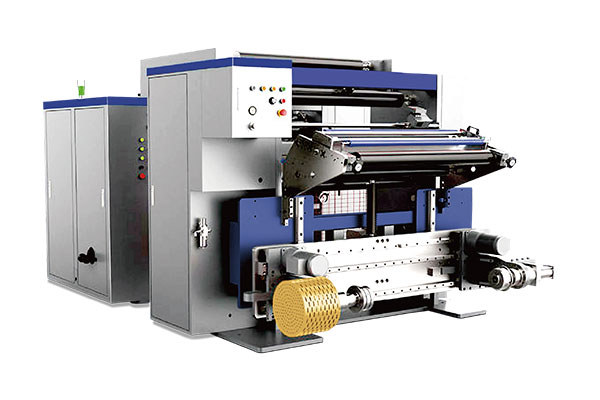 通用型数字控制高速分切机 RSDS7/T
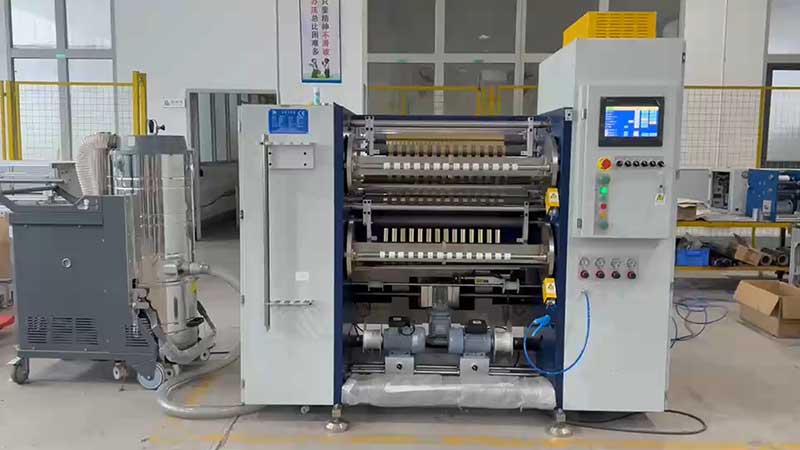 镭射烫印箔分切机
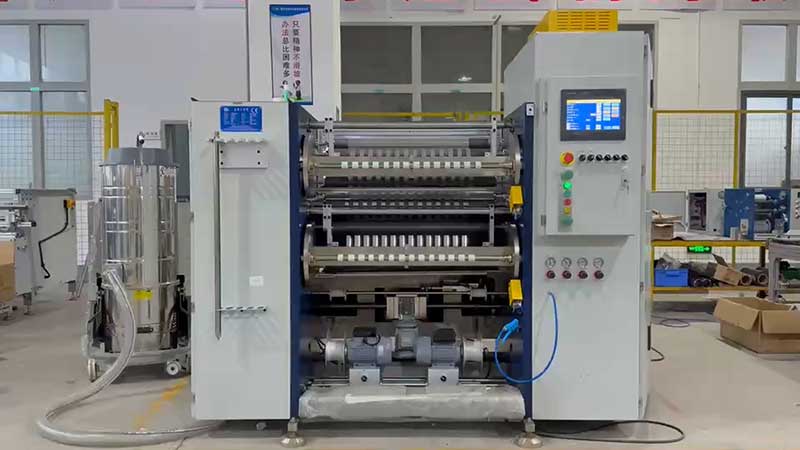 热烫银箔分切机


服务热线
180-5003-0233
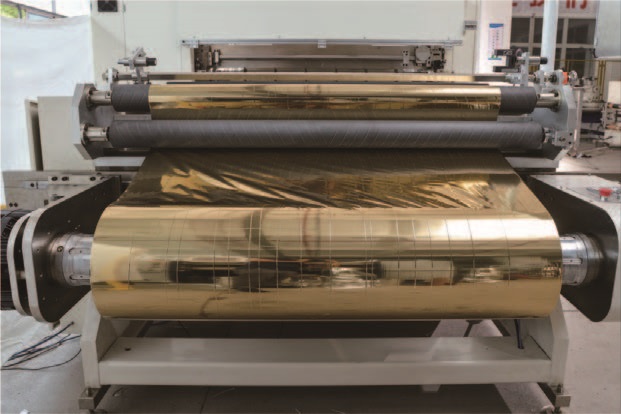
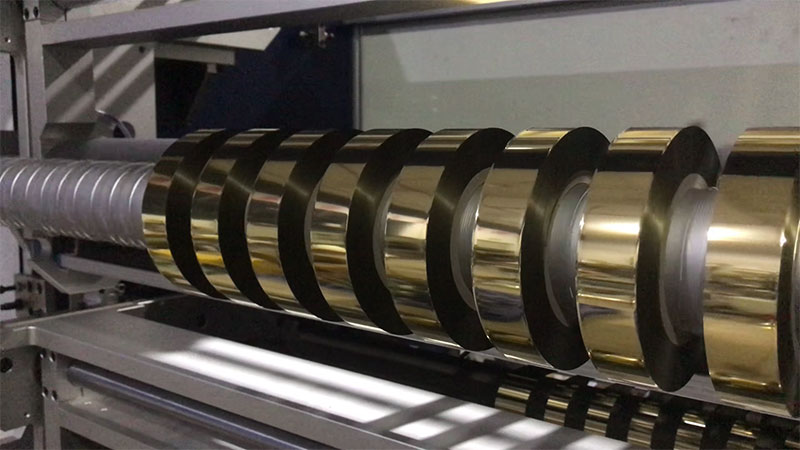
烫金箔分切机是连接烫金箔母卷生产与下游烫印工序的关键枢纽。其核心任务,是将宽幅电化铝(或镭射膜、全息箔)母卷,分切复卷为烫金机所需的窄幅规格。由于烫金箔厚度极薄(常见4~30μm),且表面涂层对张力、摩擦与静电极为敏感,传统依赖人工经验的操作方式极易造成边缘毛刺、起皱甚至断裂。如今,自动化功能已从单纯的“辅助手段”演变为决定分切品质与生产效率的核心要素。一套成熟的自动化系统,需要同时在纠偏、张力、切割与数据管理四个维度上形成闭环。
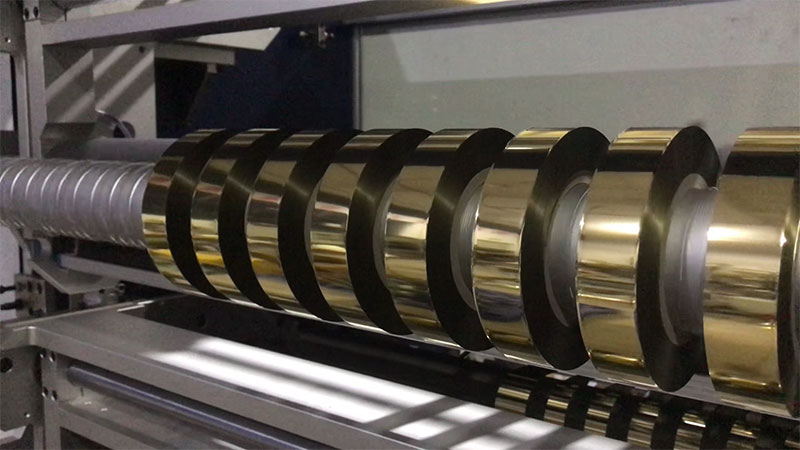
一、自动纠偏与物料定位:让分切基准“不跑偏”
分切的第一道难关在于母卷的初始位置与运行中的边缘稳定性。烫金箔在放卷过程中,若边缘发生微小偏移,经过长达数十米的行程放大后,成品窄卷的宽度公差便难以控制。
现代机型的自动化对策是放卷自动纠偏系统。设备通过超声波或光电传感器实时追踪母卷边缘(追边模式)或印刷标记线(追线模式),将位置偏差信号反馈至控制器,驱动放卷平台横向微调。对于表面高反光的镭射烫金箔,超声波传感器相比光学传感器更具优势,可避免反光造成的误判。与此同时,激光定位辅助被用于收卷轴侧:操作人员更换纸芯时,激光标线直接投射出各分切条的理论位置,无需反复测量,换单准备时间可压缩至分钟级。纠偏与定位的自动化配合,从源头保障了“切得准”的第一道防线。
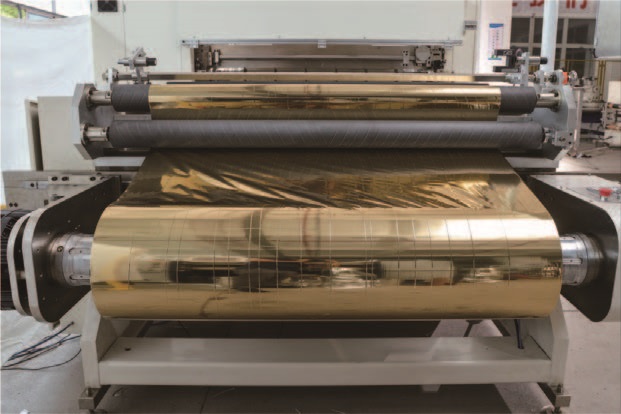
二、张力闭环控制:薄箔分切的“生死线”
烫金箔分切中,张力是比刀具更微妙的变量。张力过大,箔材被拉伸变形,烫印时图案套准失准;张力过小,卷材松散起皱,收卷端面参差不齐。更棘手的是,随着收卷直径增大,若张力不随之递减,外层材料会向内层施加过大压力,导致“胀卷”或涂层粘连。
自动化张力系统以PLC为核心,构建双回路控制。放卷端采用磁粉制动器配合张力传感器(Load Cell),形成闭环,实时补偿母卷直径变化带来的力矩波动。收卷端则依赖伺服电机驱动,配合滑差轴或气胀轴,实现各分切条张力的独立或分组调节。部分高端配置引入PID算法,在加减速阶段动态调整张力设定值,抑制惯性冲击。对于厚度低于0.02mm的超薄箔,这套系统能将张力波动控制在极小范围内,避免起皱与断裂。张力稳,是自动化分切机区别于手动设备的本质能力。
三、切割与收卷自动化:精度与效率的平衡
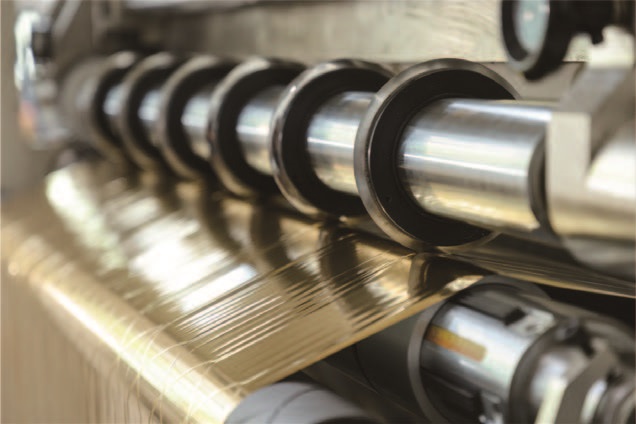
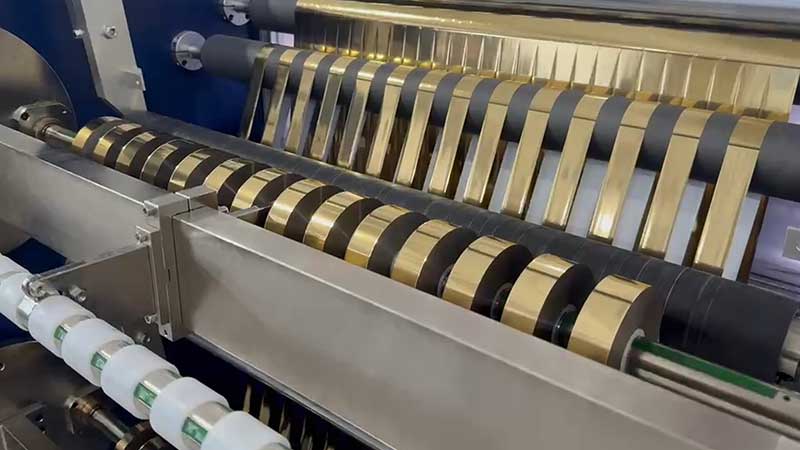
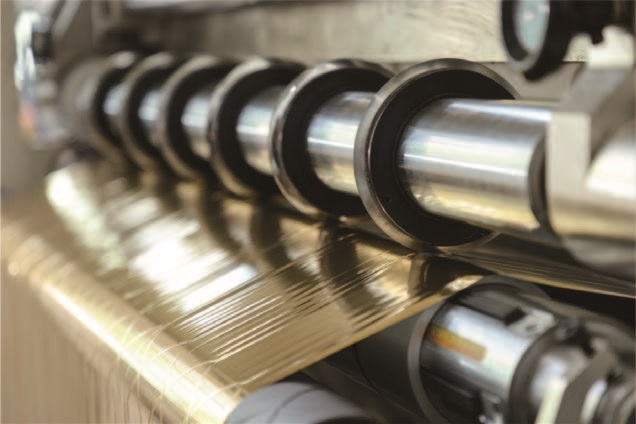
切割环节的自动化体现在刀具系统与收卷切换的协同。圆刀分切是烫金箔的主流方式,配合气动压切或剪切式刀架,切口平整无毛刺。自动化功能在此的贡献不在于“切”本身,而在于快速换刀与压力管理。磁吸式或快锁刀座使调整分切宽度从小时级缩短至数分钟,预设工艺数据库可存储不同客户的宽度组合,换单时自动调用刀座位置参数。独立收废边装置通过风机或收卷轴自动处理切边废料,避免废边缠绕干扰运行。
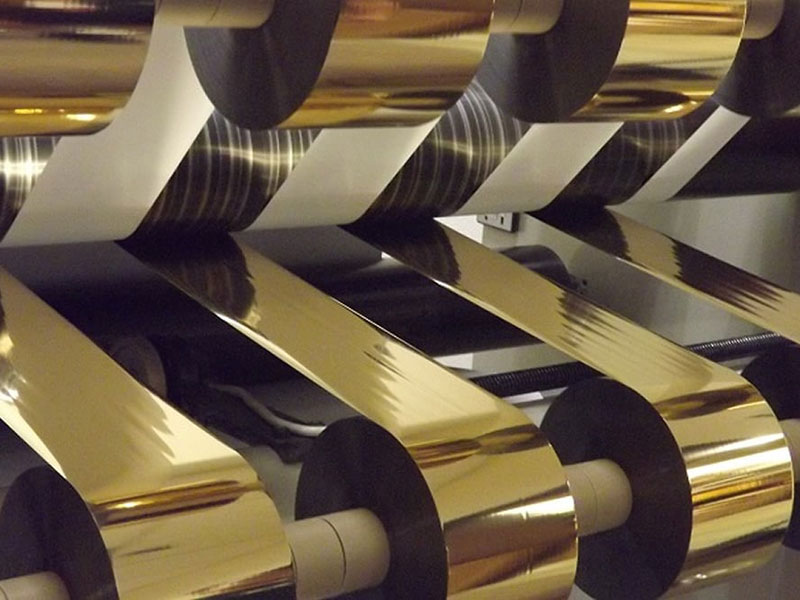
收卷自动化则聚焦于“卷得齐”。全幅宽压辊以气动方式均匀压紧收卷表面,排除层间空气;针对厚度不均的个别分切条,独立小压辊可单独施加压力,防止局部松卷。自动计米与定长停机功能使每卷成品长度一致,减少下游烫金机的换卷频次。在高速机型上,分切速度可达50~500m/min,收卷直径最大600mm,自动化系统需在高速下同步完成张力衰减与压辊跟随,任何滞后都会在端面留下痕迹。
四、智能化延伸:从单机自动化到数据衔接
当基础自动化趋于成熟,分切机的竞争力开始向“管理效率”迁移。PLC触摸屏已成为标配,但进阶功能在于工艺参数的存储与调用。操作人员可将不同规格产品的张力曲线、分切宽度、速度设定存入配方库,下次生产时一键调取,减少对熟练工的依赖。
更进一步的探索在于MES系统对接与柔性化生产。面对小批量、多规格的订单趋势(如奢侈品包装需要同一批次分切多种宽度),分切机可根据订单信息自动规划母卷使用路径,将余料控制在5%以内。在线品检模块(如CCD瑕疵检测)开始被集成到分切产线中,在分切的同时标记或剔除涂层缺陷,避免下游烫金工序的批量废品。这些功能使分切机从孤立的加工单元,转变为包装印刷智能产线中可追溯、可调度的节点。
结语
烫金箔分切机的自动化,本质上是在解决一个矛盾:材料越来越薄、精度要求越来越高,而人工干预的容错空间越来越小。从纠偏传感器的毫秒级响应,到张力闭环的克级控制,再到配方管理与数据对接,每一项功能都在将“经验”转化为“参数”。对于烫金箔加工企业而言,评估一台分切机的自动化水平,不应只看其标称速度,而需审视纠偏与张力系统是否形成真正的闭环、换单与数据管理是否流畅。唯有如此,自动化才能从宣传册上的名词,落地为良率与效率的实际增量。