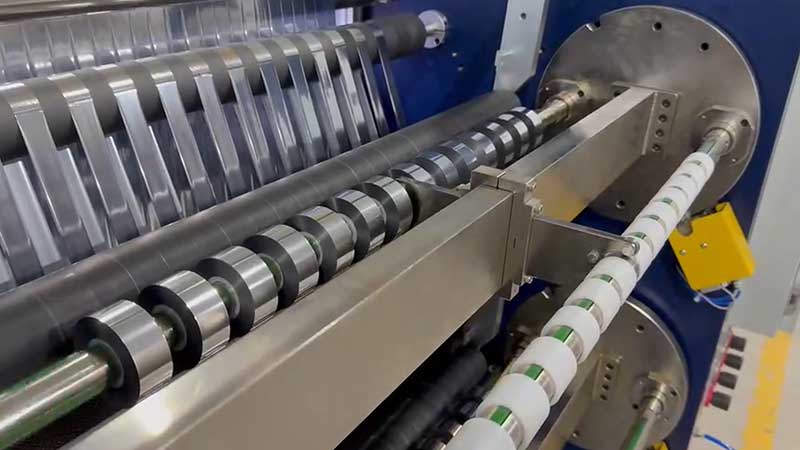
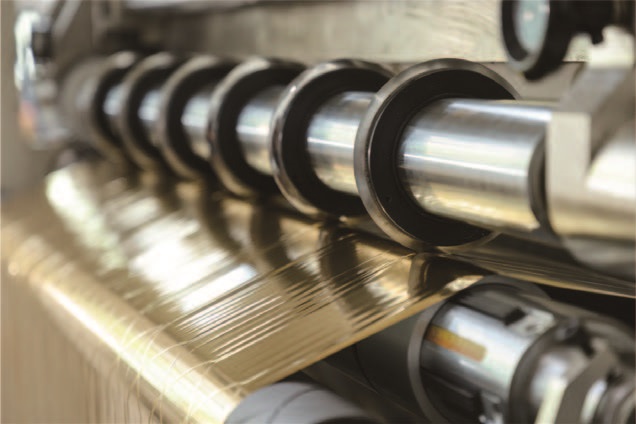
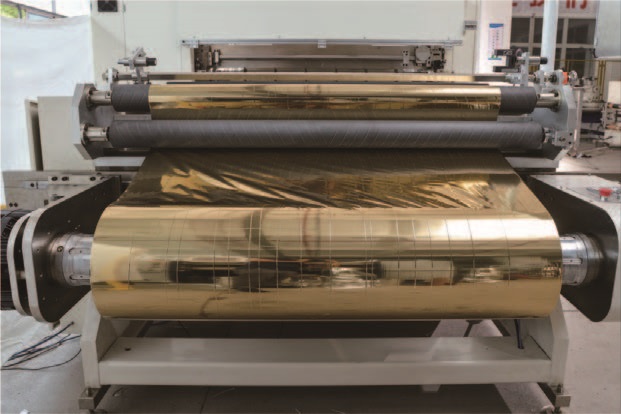
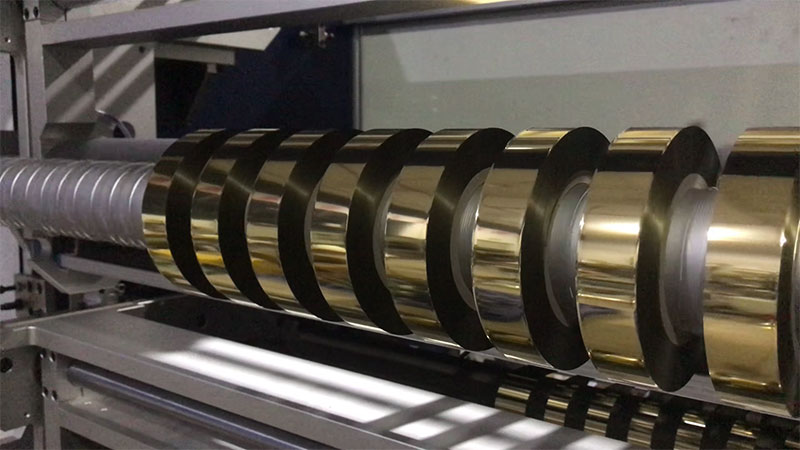

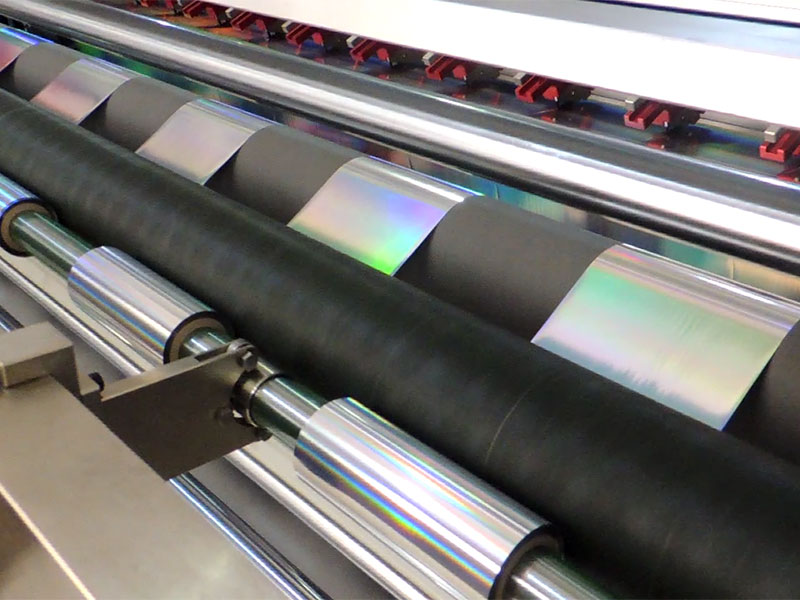
 电化铝分切机
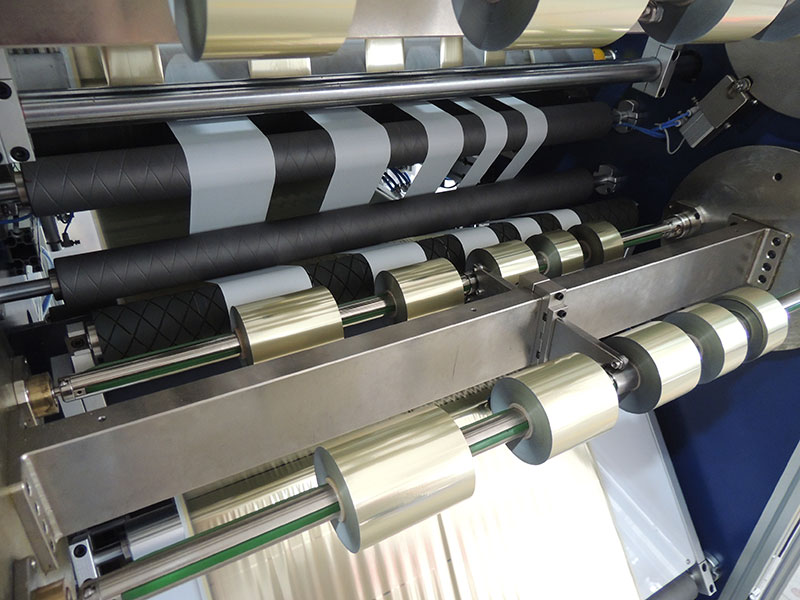 烫金纸分切机
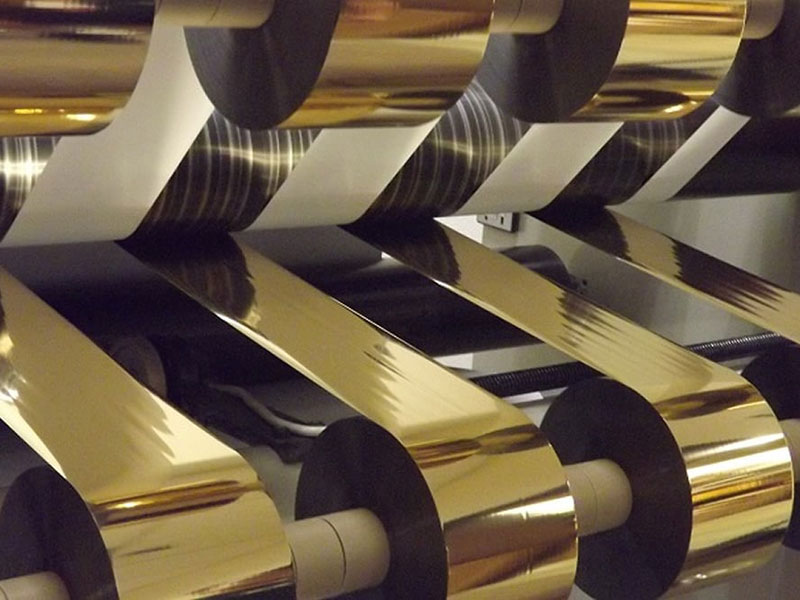 烫金箔分切机
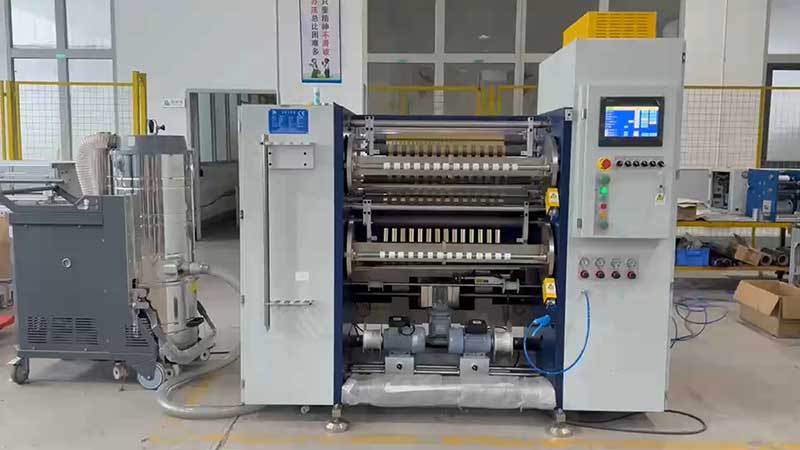
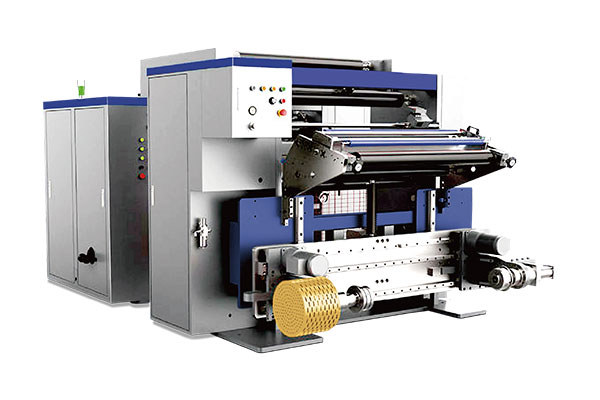 通用型数字控制高速分切机 RSDS7/T
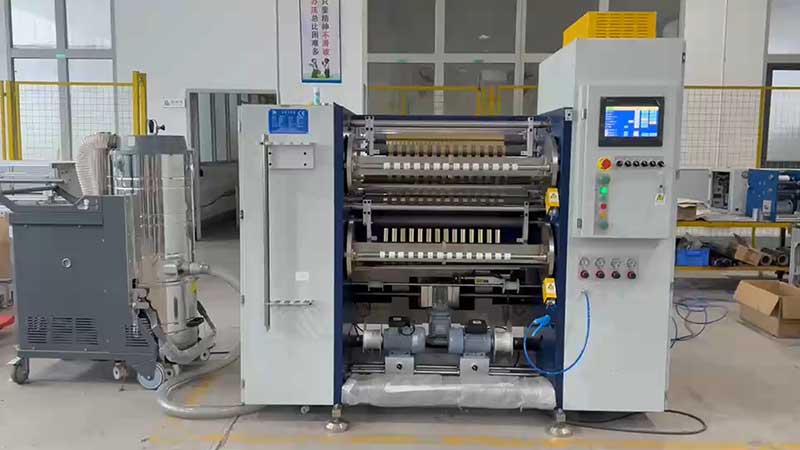 镭射烫印箔分切机
 热烫银箔分切机


服务热线
180-5003-0233
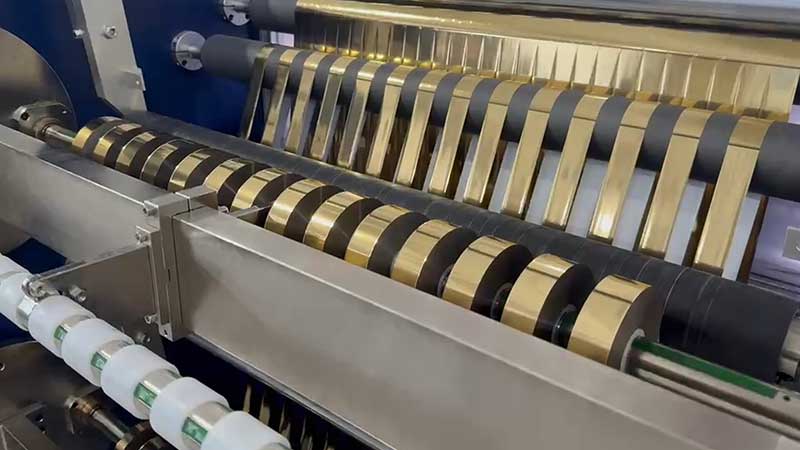
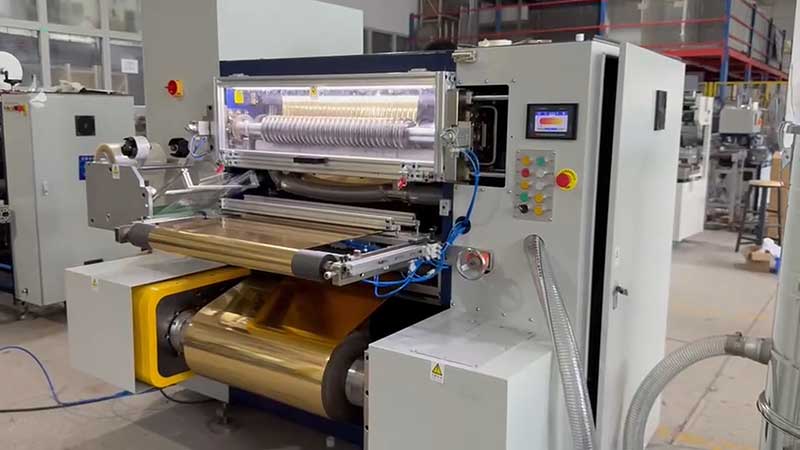
烫金箔(电化铝)属于PET薄膜基材复合金属镀层的薄型功能材料,基材薄、镀层脆,对张力、刀具、静电、导辊平行度非常敏感。分切品质直接决定下游烫印上机效果,一旦出现毛边、断箔、起皱、跑偏、收卷端面不良等问题,极易造成批量报废。本文整理生产现场高频故障,分析成因并给出可落地解决方案,方便操作人员快速排查。
一、分切边缘毛边、拉丝、掉粉
现象:箔材切口呈锯齿状、丝状毛刺,切割后产生铝粉碎屑,下游烫印时容易出现脏点、漏烫。
原因
1. 圆刀/平刀磨损、崩口,不再是切断而是撕扯箔材,产生拉丝;
2. 刀隙、刀重叠量设置不当,压力过大或不足;
3. 张力波动,分切瞬间箔材抖动;
4. 静电堆积,箔屑吸附在箔面与导辊上;
5. 刀轴跳动超标,刀具运行不稳定。
解决方案
1. 检查刀片,磨损、崩口及时修磨或更换新刀;薄烫金箔刀隙建议按材料厚度1.2~1.5倍设置,减小刀重叠量;
2. 校正刀轴跳动,用百分表检测,超差进行校正;
3. 稳定放卷与分切段张力,降低箔材抖动;
4. 在刀架前后加装静电消除棒/离子风装置,车间适度增湿,减少静电;
5. 清理刀座、导辊表面附着铝粉,避免碎屑二次划伤箔面。
二、箔材起皱(横向褶皱、斜褶)
现象:箔面出现固定斜褶或无规则横向折痕,收卷后褶皱被压死,烫印无法展平。
原因
1. 导辊不平行、辊面有划痕、胶垢、轴承卡顿,箔材走料受力不均;
2. 分段张力不匹配,放卷张力过大/过小,张力波动;
3. 压辊压力不均,局部空气无法排出;
4. 来料母卷本身存在褶皱、厚薄偏差。
解决方案
1. 逐根检测导辊平行度,清理辊面杂质,卡顿轴承及时润滑或更换;
2. 采用分段独立张力控制,放卷、分切、收卷张力分开调节;薄电化铝放卷张力宜偏小;
3. 合理调节收卷压辊压力,均匀排出层间空气;
4. 低速试跑,观察褶皱位置:固定位置褶皱优先查导辊;随机褶皱重点排查张力与静电;
5. 来料母卷先检查,不合格母卷提前剔除,避免无效生产。
三、断箔(突发性断箔、规律性断箔)
现象:生产中途箔材断裂,有两种形态:刀口位置规律性断裂、无位置随机拉断。
原因
1. 刀具缺口、刀压过大,切口产生微裂纹,在张力下延伸断裂;
2. 张力设定过高,拉伸超过PET基材承受极限;
3. 气胀轴漏气、磁粉制动器故障,张力瞬间骤升;
4. 导辊尖角、异物划伤箔材,形成隐性裂纹;
5. 环境干燥,静电导致箔材局部吸附拉扯。
解决方案
1. 规律性断箔:优先检查刀具,降低刀压,校正刀隙;
2. 随机断箔:下调整体张力,检查气胀轴是否漏气、磁粉制动器与张力传感器;
3. 全面检查走料路径,去除导辊锐边、表面硬质杂质;
4. 开启静电消除系统,提升车间湿度;
5. 薄型、全息烫金箔适当降低分切速度,减少瞬时冲击张力。
四、材料跑偏,分切尺寸不稳定
现象:箔材左右窜动,分切宽度忽大忽小,成品公差超标。
原因
1. 放卷母卷本身偏芯、母卷端面不平整;
2. 导辊平行度偏差,走料形成侧向分力;
3. 纠偏传感器脏污、安装位置不当,纠偏响应滞后;
4. 张力忽大忽小,箔材横向摆动。
解决方案
1. 选用端面平整、无偏芯母卷上料,母卷居中固定在气胀轴;
2. 校正全部导辊平行度,保证走料直线;
3. 清洁光电/超声波纠偏传感器镜头,重新标定纠偏基准,传感器置于稳定基材段;
4. 稳定放卷张力,降低箔材横向摆动;
5. 低速试运行观察纠偏动作,避免纠偏增益过高造成来回震荡。
五、收卷端面不齐、塔形、菊花芯
现象:成品小卷端面凹凸不平,呈塔形,卷芯位置鼓包(菊花芯),松紧不一,上机放卷抖动。
原因
1. 未启用锥度张力,卷径增大时张力恒定,内层被持续挤压;
2. 收卷压辊压力不当,层间空气排不干净;
3. 多通道分切时各条箔材张力不一致;
4. 滑差轴打滑不良,各条收卷松紧差异;
5. 纠偏持续偏移,卷材层间错位堆叠。
解决方案
1. 开启锥度张力控制,随卷径增大自动降低收卷张力,锥度参数设置15%~25%;
2. 调节接触压辊压力,均匀排气,控制收卷硬度;
3. 多窄条分切采用滑差轴,实现每条独立张力补偿,消除条间松紧差;
4. 提前校准纠偏系统,保证走料不偏移;
5. 新卷起卷阶段降低初始张力,防止卷芯挤压变形。
六、静电引发的吸附、叠料、箔面划伤
现象:箔材互相吸附、粘在一起,走料时箔面之间摩擦划伤金属镀层,烫印出现漏金。
原因:PET绝缘基材高速摩擦产生大量静电,干燥环境静电更严重,箔材互相吸引或排斥,造成叠料、走位紊乱。
解决方案
1. 在放卷、刀架、收卷三处关键位置安装静电消除棒;
2. 车间湿度控制在45%~60%,减少静电产生;
3. 设备可靠接地;
4. 降低分切速度,减少箔材与辊面摩擦;
5. 避免箔材与导辊之间出现滑移摩擦。
七、日常预防与维护要点
1. 班前检查:气胀轴气密性、导辊转动、纠偏传感器、静电装置、刀具状态;
2. 参数优先:薄烫金箔遵循“低张力、低速、小刀压”原则,先低速试切确认品质再提速;
3. 定期保养:定期清洁辊面铝粉、轴承定期加注润滑脂,定期检测刀轴跳动;
4. 环境管控:控制温湿度,避免车间过于干燥;
5. 故障排查逻辑:先观察故障是固定位置还是随机发生。固定位置→查导辊、刀具;随机问题→优先查张力、静电、来料母卷。
结语
烫金箔分切属于薄材精密加工,多数故障不是单一问题,而是张力、刀具、机械精度、静电、环境叠加导致。生产中建立标准化的调试与巡检流程,按现象快速定位故障点,既能减少停机时间,又能稳定成品良率,保障下游烫印工序稳定生产。