 电化铝分切机
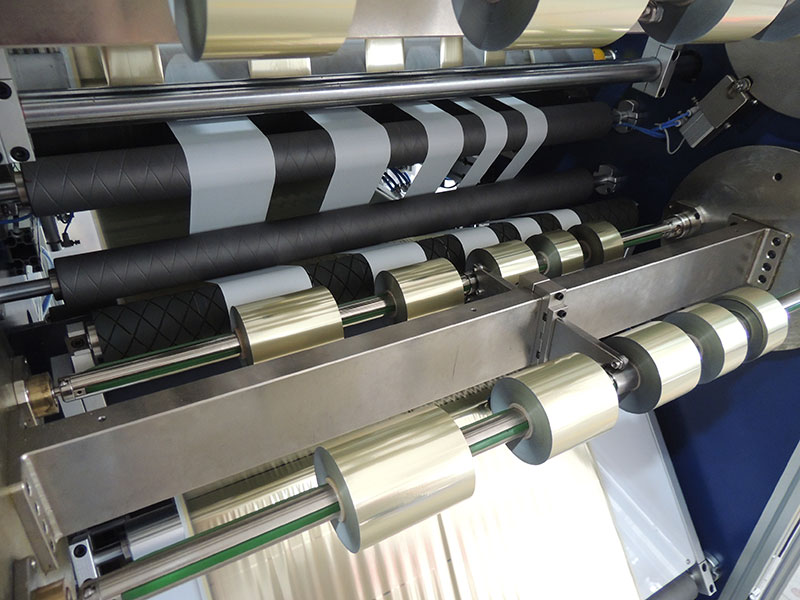 烫金纸分切机
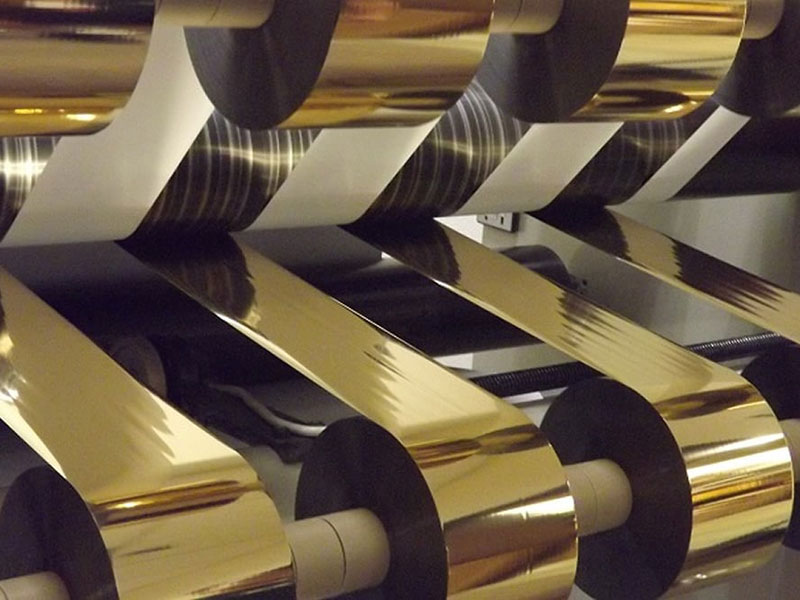 烫金箔分切机
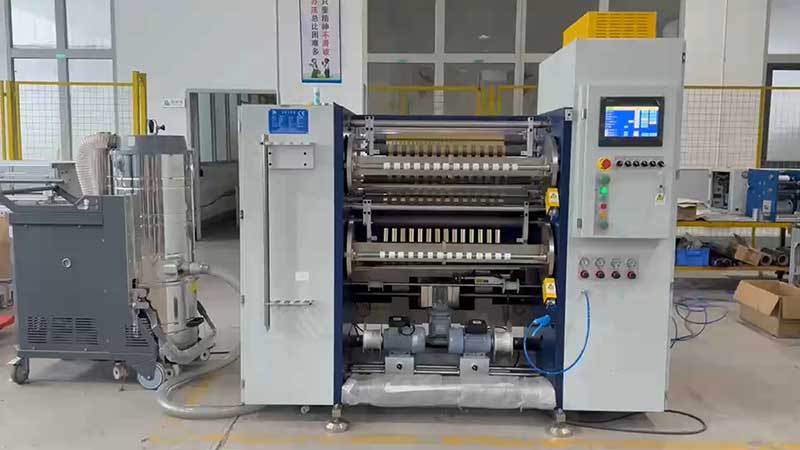
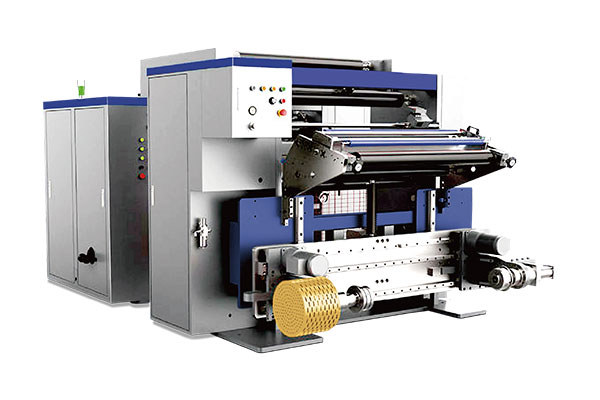 通用型数字控制高速分切机 RSDS7/T
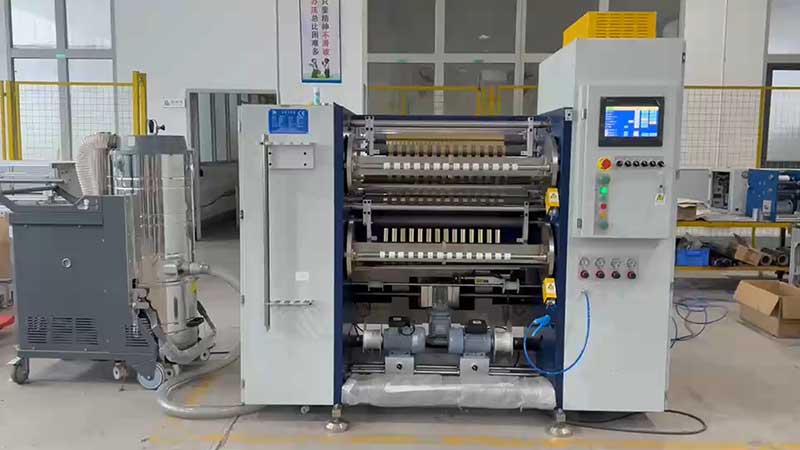 镭射烫印箔分切机
 烫金膜分切机


服务热线
180-5003-0233
烫金纸,业内常称电化铝烫印箔,厚度通常在4至30微米之间,薄如蝉翼且表面涂层敏感。在烟包、酒标、奢侈品标签与精细电子元件标识的生产链条中,分切是承上启下的关键工序:将宽幅母卷分切成指定宽度的窄卷,供烫金机直接上机使用。这一刀切得是否精准,直接决定了烫印边缘是否清晰、有无毛刺,乃至最终产品的档次感。高精度分切,因此成为烫金纸加工从粗放走向精密的分水岭。
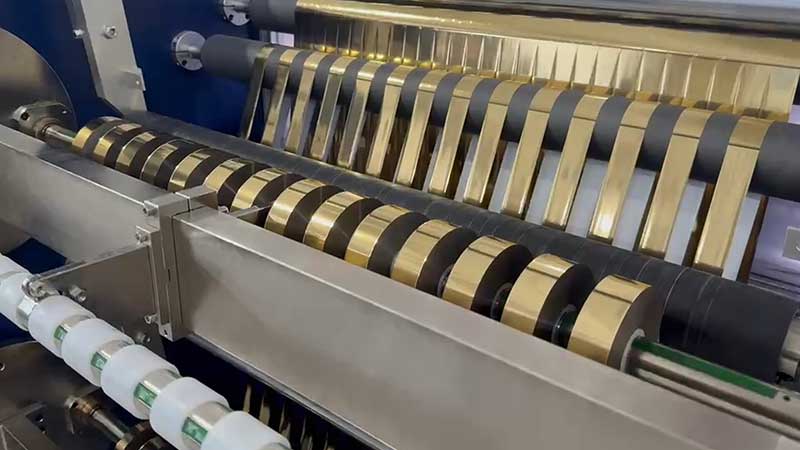
精度的标尺:微米级的较量
衡量分切精度,宽度误差是最直观的指标。传统或经济型设备通常将误差控制在±0.3mm左右,足以应付普通包装印刷需求。但当涉及高端烟草包装、精细线条烫印或全息防伪标签时,这一误差便显得捉襟见肘。现代高性能烫金纸分切机的常规精度已进入±0.1mm以内,高端机型在精密控制下甚至可达±0.05mm乃至更高。这意味着每一卷分切后的烫金纸,其宽度一致性足以支撑高速自动化烫金作业中少停机、少调机的需求。
然而,宽度误差只是精度的一维。切口品质同样关键:PET基材的烫金纸强度高、耐拉伸,但刀具若不够锋利或角度不当,切口处极易产生塑料毛刺,这些毛刺在烫印瞬间会阻碍涂层转移,造成局部缺烫或边缘发虚。边缘直线度则是另一重考验,若刀轴在高速旋转中存在径向跳动——哪怕仅超过0.02mm——切口压力便会忽大忽小,产生肉眼可见的波浪边,收卷时层层累积,最终整卷端面参差不齐。高精度分切机对刀轴跳动的控制要求通常在0.003mm以下,以确保每分钟数百米的切割过程中,每一转的切口都干净利落。
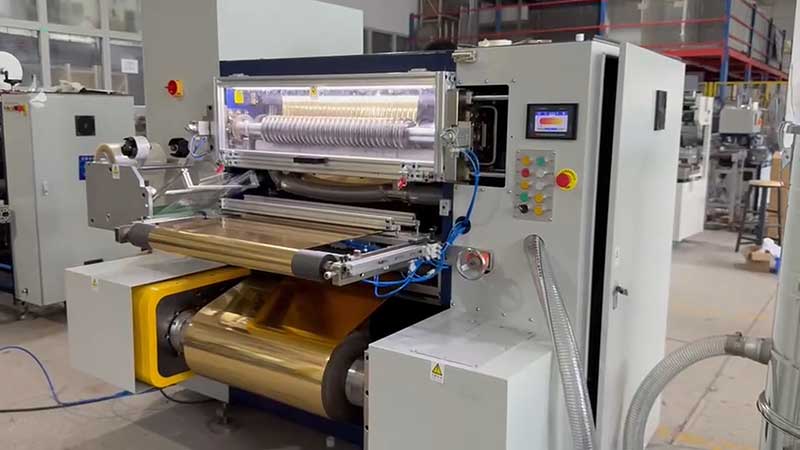
精度的支柱:纠偏、张力与刀具的协同
高精度并非单一部件的功劳,而是纠偏系统、张力控制与刀具系统三者精密咬合的结果。
纠偏系统扮演着“方向盘”的角色。烫金纸母卷在放卷过程中,因卷材自身厚度不均或搬运磕碰,边缘往往存在横向漂移。光电或CCD视觉纠偏装置实时扫描箔带边缘位置,一旦检测到偏移便驱动执行机构在毫秒级时间内完成校正,将进入刀口前的材料横向位置稳定在极窄的公差带内。部分高端配置中,CCD摄像头还会在分切后实时监测成品宽度,形成闭环反馈,进一步将精度锁定在±0.01mm量级。
张力控制则是分切过程的“呼吸节奏”。烫金纸极薄,张力过大直接导致拉伸变形,甚至断料;张力过小则收卷松散、端面串边。对于PET类烫金纸,可采用中等偏高且稳定的张力以确保收卷紧实;而对于质地柔软的OPP烫金纸,则必须采用低张力起步、随卷径增大而递减的锥度张力策略,防止内层受压起皱。现代设备通过伺服电机与高精度传感器对放卷、牵引、收卷各段张力进行独立闭环管理,使材料在整条路径上始终保持平整而无额外应力。
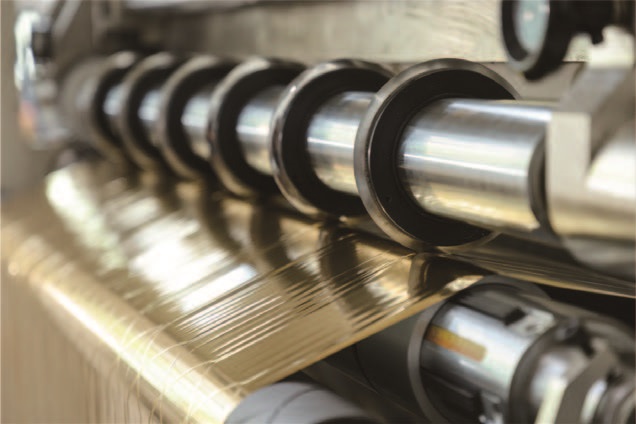
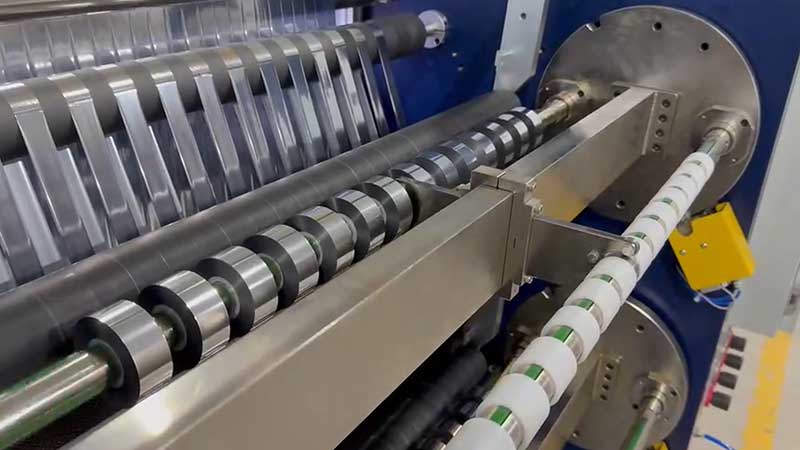
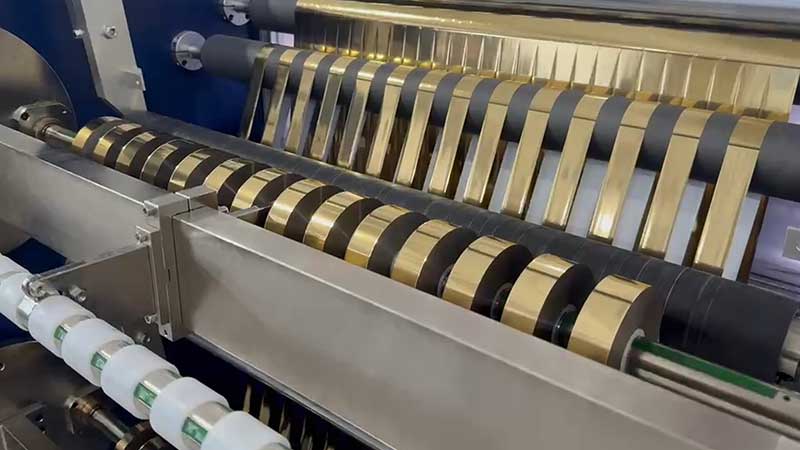
刀具系统是最终执行“裁决”的环节。圆刀分切是烫金纸加工的主流方式,刀片材质依材料特性而定:切PET烫金纸宜选用碳化钨或陶瓷涂层刀片,刃角较小以实现干净的剪切;切较软的OPP材料则可用普通合金钢刀,刃角稍大以避免“咬入”过深。刀座的锁紧刚性、刀轴的加工精度、甚至刀片与底辊的间隙配合,都在微米尺度上影响着切口的最终形态。
精度之上的效率与适配
高精度分切并非以牺牲效率为代价。当前主流烫金纸分切机的分切速度可达每分钟50至500米,一次上料可同时产出数十卷窄规格成品。伺服驱动的自动定位系统使刀座调整从人工尺量变为屏幕设定,定位精度可达±0.1mm,换单时间大幅压缩。对于多品种、小批量的标签加工场景,这意味着设备能够在保持精度的同时快速响应不同宽度需求。
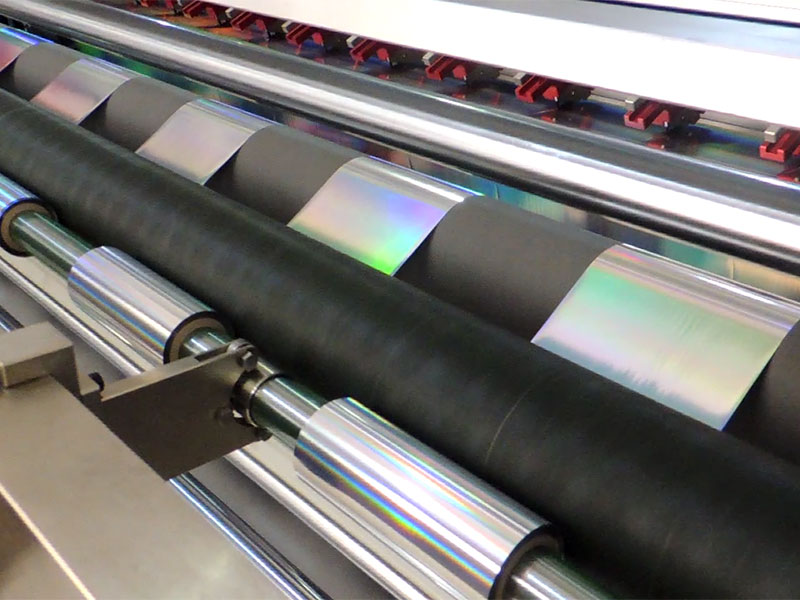
材料适配性同样被纳入精度体系。烫金纸家族涵盖PET、OPP、镭射膜等多种基材,镭射膜表面有精密光学纹理,任何导辊或刀口的轻微摩擦都会造成不可逆的划伤与光泽损失,因此这类材料的分切路径设计需最大限度减少接触点,并严格控制分切区域温升。一台真正意义上的高精度分切机,应当能够针对不同“脾性”的材料,给出恰如其分的张力曲线与刀具参数,而非用一套设定应付所有来料。
从产业链视角看,烫金纸分切精度的提升,本质上是将质量控制的重心前移。过去,烫印环节出现边缘不齐或转移不良时,操作者往往归咎于烫金机温度、压力或版材,却忽视了分切卷料本身的一致性缺陷。当分切宽度误差从±0.3mm收敛至±0.05mm,当切口毛刺从“常态”变为“异常”,下游烫金工序的调机时间与废品率便有了实质性的下降空间。高精度分切机的价值,不在于参数表上的数字本身,而在于它让烫金纸从“勉强能用”变为“稳定好用”,让每一米箔材的涂层潜力被完整兑现。