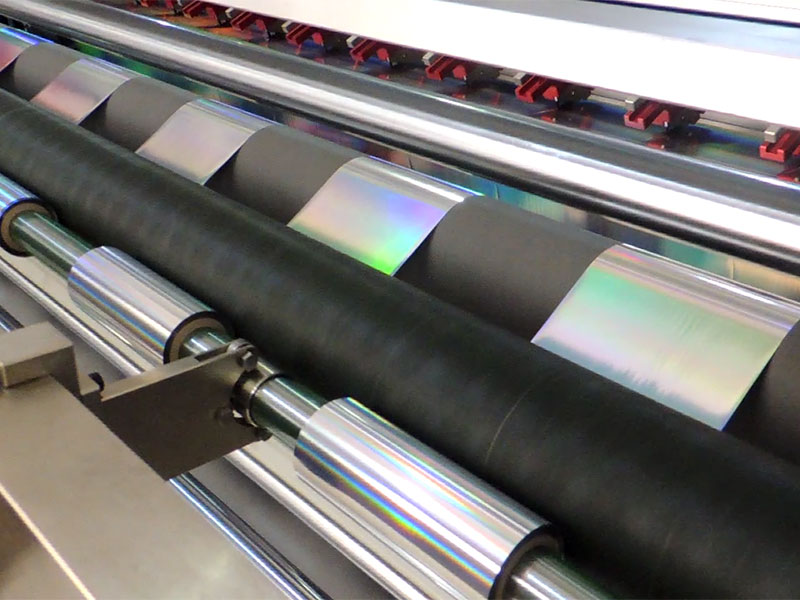
 电化铝分切机
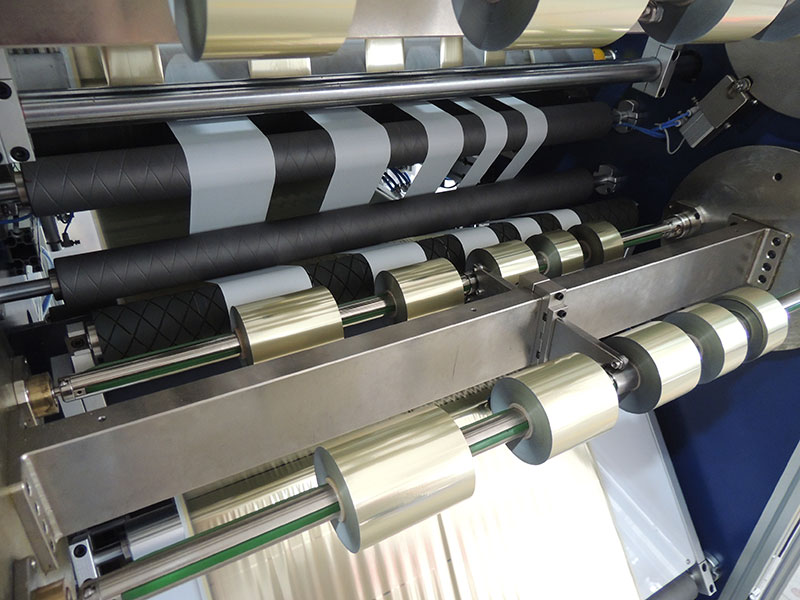 烫金纸分切机
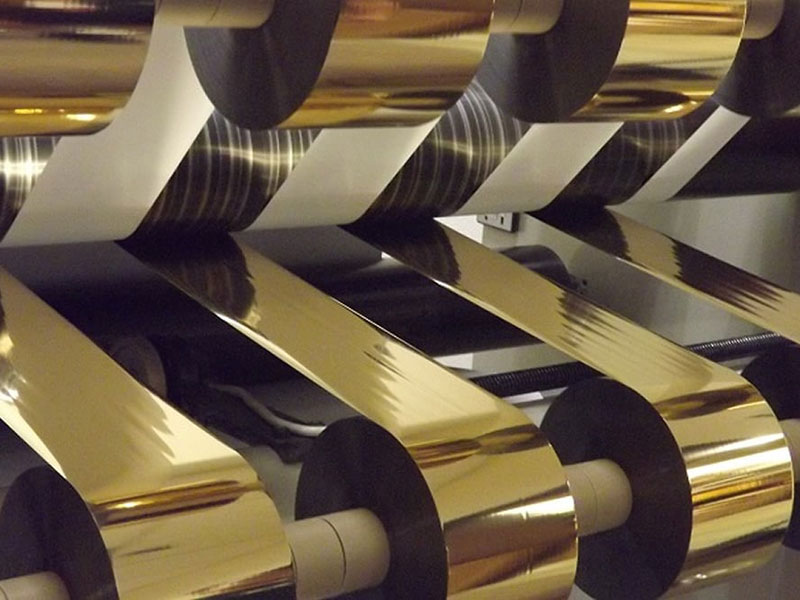 烫金箔分切机
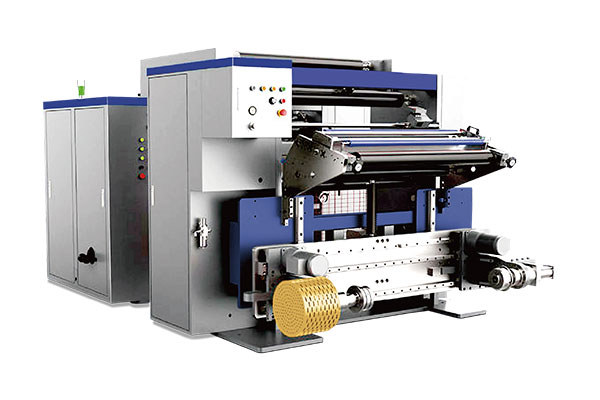 通用型数字控制高速分切机 RSDS7/T
 镭射烫印箔分切机
 热烫银箔分切机


服务热线
180-5003-0233
选烫金膜分切机,最容易犯的错是盯着“最大速度”和“价格”做决定。一台标称 500m/min 的设备,如果张力控制系统不过关,实际跑起来可能连 200m/min 都稳不住;一台报价便宜十几万的机器,分切精度差半个丝,一年浪费的箔材就够填平差价。
烫金膜(电化铝)厚度仅 4~30μm,薄而脆、对张力极度敏感。普通分切机切它,轻则毛边、跑偏,重则整卷报废。选型的关键,是抓住三个真正决定分切质量的参数:分切精度、张力控制、刀具系统。

参数一:分切精度——决定烫金套准的下限
分切精度是硬指标,没得妥协。普通烫金产品允许 0.3mm 左右的误差,但高端包装、烟包、奢侈品标签领域,分切精度需要达到 ±0.1mm 以内,部分高端机型甚至能做到 ±0.05mm。精度不达标,烫金时就会出现错位、露白,整批产品报废。
精度靠什么保证?看两点:
驱动系统是否伺服化。 伺服电机驱动比传统变频控制响应更快、精度更高,配合微米级可调的刀架,才能保证每一刀都落在设定位置。
机身刚性是否够强。 高刚性铸铁或合金钢机身能有效吸收高速运行时的振动。刀轴径向跳动一旦超过 0.02mm,切口就会忽深忽浅,出现波浪边。选购时可以要求用千分表实测刀轴跳动——跳动过大的设备,高速时精度必然“漂移”。

参数二:张力控制——薄材分切的“命门”
烫金膜基材是 PET 薄膜,12μm 的厚度比头发丝还细。张力稍大,基膜被拉长变形,烫金时套印不准;张力稍松,收卷起皱、跑偏。分切尺寸不准和端面不齐的问题,九成以上出在张力控制上。
判断张力系统好坏,看三个配置:
是否全闭环伺服控制。 开环控制反应滞后,加减速时张力波动大。全闭环系统通过传感器实时反馈、动态调整,张力波动能控制在设定值的 3% 以内。
是否具备锥度张力技术。 随着收卷直径增大,张力必须按比例递减,否则外层会把内层挤伤,导致铝层转移或粘连。对于烫金膜,锥度张力是防止成品卷变形的核心技术。
收卷轴是否用滑差轴或气涨轴。 多轴同时收卷时,各卷芯因厚度微小差异会产生松紧不一。滑差轴能让每个收卷工位独立打滑调整,解决内外松紧不一致的问题。
如果一台设备只提“最大速度”而不提张力控制精度和锥度曲线,基本可以判定它不懂烫金膜。

参数三:刀具系统——切边质量的最终执行者
烫金膜表面有胶层,普通刀片用久了会粘胶、变钝,切出来的边缘不是“切”断的,是“挤”断的,必然产生毛刺和箔粉。毛刺在烫金压力下直接显现为“金边残缺”,铝粉落在膜面上则形成“烫金麻点”。
刀具系统怎么选:
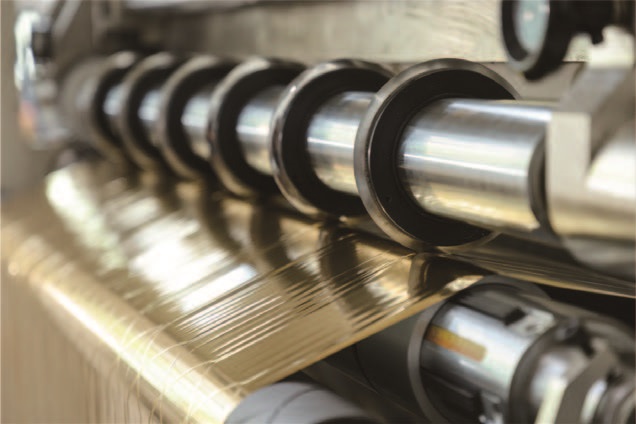
优先圆刀剪切式分切。 上下圆盘刀剪切,切面光滑无毛刺,刀片寿命长,适合高速分切(≥300m/min)。平刀(剃须刀片式)容易因磨损导致切不断或翻边。
刀具材质看硬质合金或金刚石涂层。 这两种材质寿命长且不易粘胶,刃口需经镜面抛光。上下刀的配合间隙和重叠量必须精密可调——间隙过大切不断,过小则加速磨损。
关注除尘与静电消除。 分切过程会产生微小的铝粉和塑料粉尘,必须配备接触式(粘尘辊)和非接触式(离子风刀)相结合的除尘系统,同时在收放卷处安装静电消除棒,防止静电吸附灰尘卷入料卷。
三个参数看下来,其实指向同一个原则:烫金膜分切机不是通用设备,是专机。 用普通薄膜分切机的标准去选,省的是买机器的钱,亏的是材料报废和停机损失的钱。
选型时的实操建议:带上自己常用的烫金膜母卷,现场试切一卷。看端面是否平整如镜,用高倍放大镜检查切边有无微裂纹,观察加减速时张力是否稳定。参数再漂亮,不如实际切一卷看看。