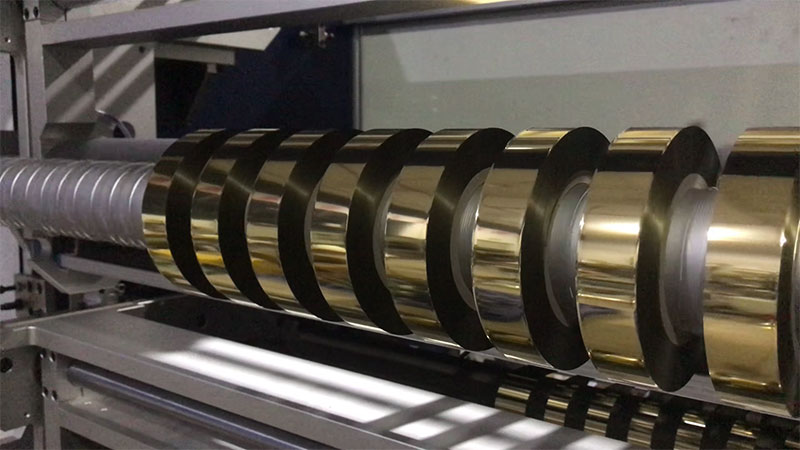
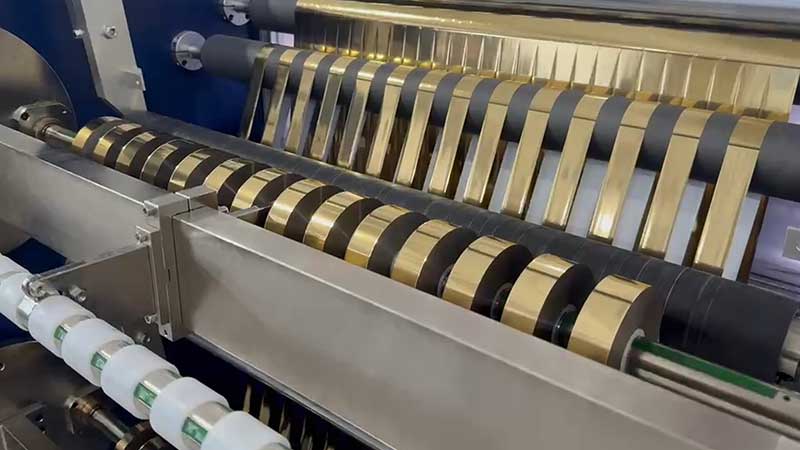
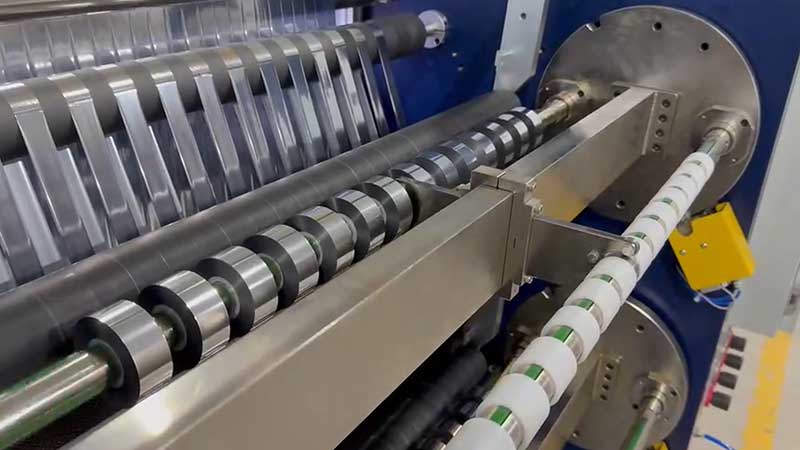
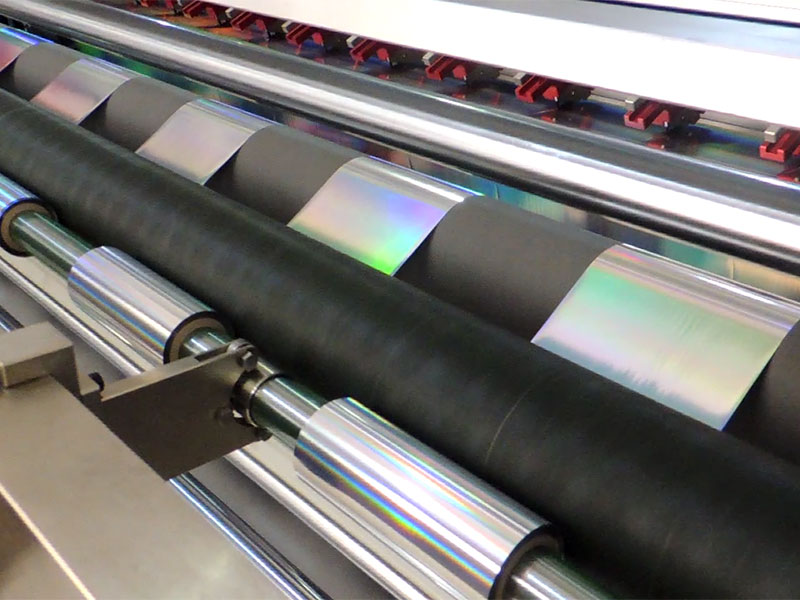
 电化铝分切机
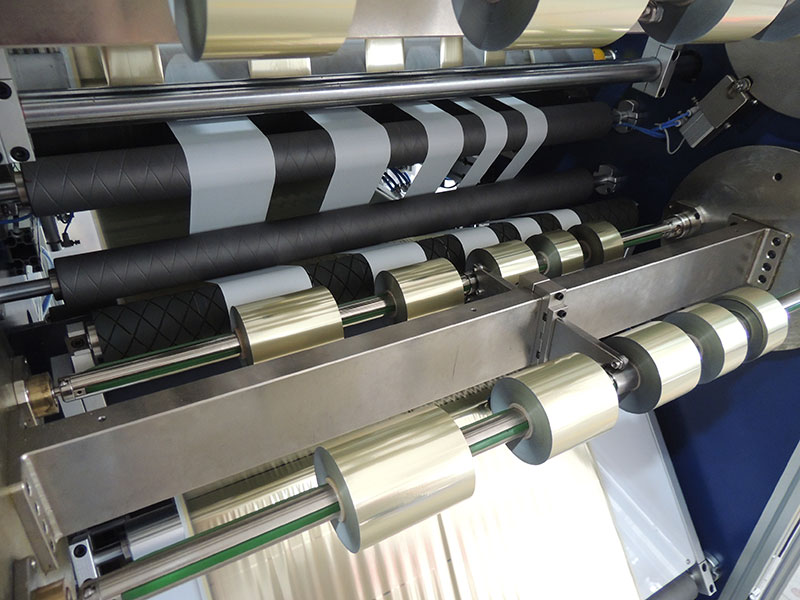 烫金纸分切机
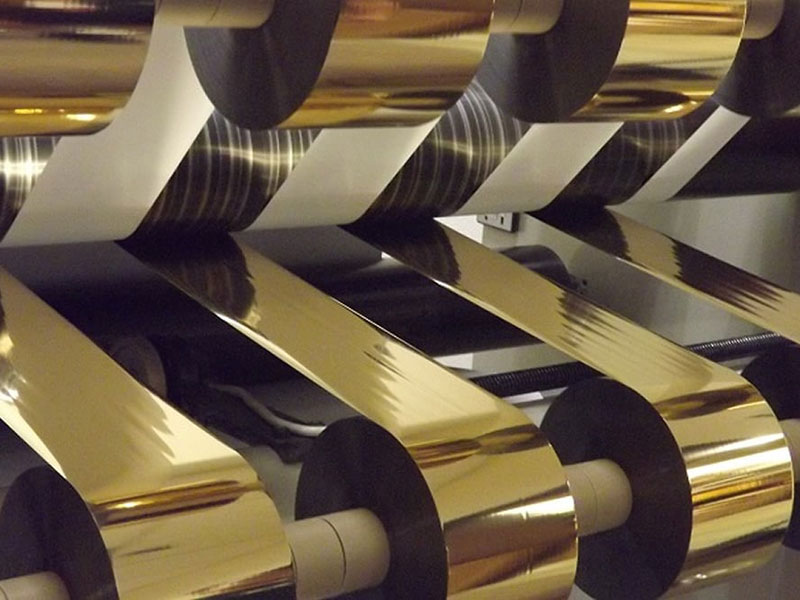 烫金箔分切机
 镭射烫印箔分切机
 热烫金膜分切机
 烫金膜分切机


服务热线
180-5003-0233
烫金膜分切是烫金工序的“咽喉”。分切质量不过关,下游烫金机轻则频繁停机、断箔跑偏,重则烫印图案残缺,昂贵的电化铝材料在高速运转中被大量浪费。选型时最常被问到的问题是:这台机器能切多宽?速度能跑多快?但真正决定分切机是否“合拍”的,不是单个参数的绝对值,而是宽度与速度之间的匹配逻辑。

宽度定结构:宽幅拼刚性,窄幅拼精度
烫金膜的宽度跨度极大,从用于精细线条的几毫米窄条,到大幅面卡纸用的 1600mm 宽幅,对设备的要求截然不同。
宽幅分切(通常指 800mm 以上)的核心矛盾在于刀轴的扰度变形。 分切宽度越大,刀轴在重压下中间部位越容易产生微小弯曲,导致“中间切不透、边缘切偏位”的尴尬局面。因此宽幅机型必须优先考察机身刚性与刀轴强度,加厚合金钢墙板和大直径刀轴是基础配置。以 1600mm 级别的设备为例,整机重量往往需要达到数吨级别,才能在高速运行中保持稳定。
窄幅分切(50mm 以下)的逻辑则完全不同。 窄条多用于精细图案的跳步烫金,端面平整度和收卷紧实度极为敏感。手动锁刀在这种场景下极易因锁紧力不均导致尺寸偏差,液压锁刀或高精度滑差轴是更可靠的选择。如果订单规格频繁切换,自动排刀系统的价值就凸显出来——输入宽度数值后刀座自动定位,换单时间能从小时级压缩到分钟级。

速度定驱动:伺服化是匹配的前提
速度不只是产能指标,它直接倒逼驱动系统的配置等级。目前烫金膜分切机的速度跨度从 20m/min 到 500m/min 以上,不同速度区间对应着完全不同的张力控制方案。
低速经济型设备(100m/min 以下) 多采用磁粉制动器或开环张力控制,结构简单、成本可控,适合小批量、窄幅、低速烫金机的配套需求。但一旦速度超过 200m/min,开环控制的响应速度就跟不上卷径变化的节奏了。放卷半径越来越小,收卷半径越来越大,如果张力不能实时补偿,结果就是薄箔被拉伸变形,或者收卷松弛起皱。
高速分切(200m/min 以上)必须依赖全自动闭环伺服张力控制系统。 其核心原理是通过放卷线速度和收卷线速度的精确差值来建立张力,配合浮辊传感器实时反馈,在加减速和换卷阶段都能维持张力恒定。高端机型采用的“锥度张力控制”技术,能让收卷张力随卷径增大而自动递减,这是保证成品卷内外松紧一致、不变形的关键。
对于烫金膜中常见的 12μm 超薄 PET 基材,张力控制的精度要求更为苛刻。张力过大,基膜被永久拉长,烫金时套印不准;张力过小,收卷层间夹入空气,铝层转移或粘连。这也是为什么分切速度越高的设备,对伺服驱动和张力算法的依赖就越深。
宽度与速度的交叉约束
把宽度和速度分开看还不够,两者的交叉关系才是选型时最容易踩坑的地方。
宽幅 + 高速是最考验设备综合性能的组合。 宽幅意味着更大的转动惯量和更难均匀的横向张力分布,高速则放大了任何微小的机械振动或张力波动。一台 1600mm 宽幅分切机如果只跑 50m/min,用开环控制尚可勉强应付;若要跑到 300m/min 以上,没有伺服驱动和刚性机身支撑,分切质量几乎无法保证。
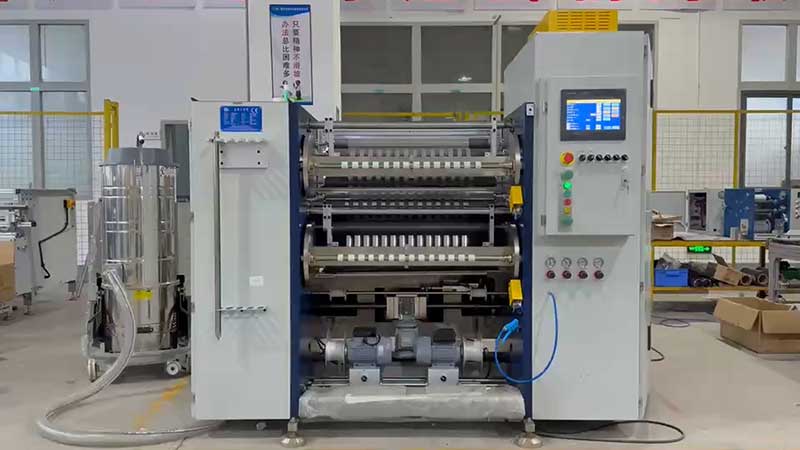
窄幅 + 高速的组合则把挑战转移到了排刀和收卷上。 以 1 英寸芯收卷为例,部分机型在窄幅工况下速度会被限制在 200m/min,而 3 英寸和 6 英寸轴芯才能释放 300-500m/min 的产能。这意味着如果你计划用 1 英寸芯生产大量窄规格成品,标称的“最高速度”可能在实际工况下打折扣。
宽幅 + 低速的组合看似矛盾,却在特定场景下成立。 例如处理厚壁型或高密度特种箔时,刀口摩擦会产生高温和铝粉,此时降低速度反而有利于保证切口质量和除尘效果。盲目追求高速度,忽略速度与精度的平衡,往往导致实际生产速度远低于标称值。
选型实操:从需求倒推匹配方案
第一步:明确主力的宽度区间。 如果你的订单集中在 50mm 以下的窄条,精度和排刀效率是核心,宽幅能力不是重点;如果经常处理 1000mm 以上的宽幅母卷,刚性和稳定性优先,不要被高速度标称值分散注意力。
第二步:用真实工况验证速度。 标称 500m/min 的速度,在换卷、加减速、窄幅 1 英寸芯收卷等实际场景中能保持多少,才是关键。试机时应要求厂家提供连续分切 500 米以上的宽差数据,重点关注换卷和加减速阶段的精度表现。
第三步:让张力系统匹配速度等级。 计划跑 200m/min 以上,闭环伺服张力是必选项,锥度张力控制更是保证成品卷不变形的关键。如果预算有限只能选择中低速机型,就接受它适合小批量、多规格的现实,不要试图用开环系统去挑战高速工况。
第四步:关注宽度与速度的“降级工况”。 问清楚厂家:在最小分切宽度下,最高速度是多少?在最大分切宽度下,张力系统能否维持稳定?这些边界条件往往比标称参数更能反映设备的真实能力。
烫金膜分切机的选型,本质是在宽度、精度、速度构成的“不可能三角”中寻找最适合自身产品结构的最优解。宽幅拼的是机身刚性和张力均匀性,窄幅拼的是排刀精度和收卷紧实度,而速度则倒逼驱动系统和控制算法的等级。把这三个参数的交叉关系理清楚,比单纯对比参数表上的数字更有意义。