
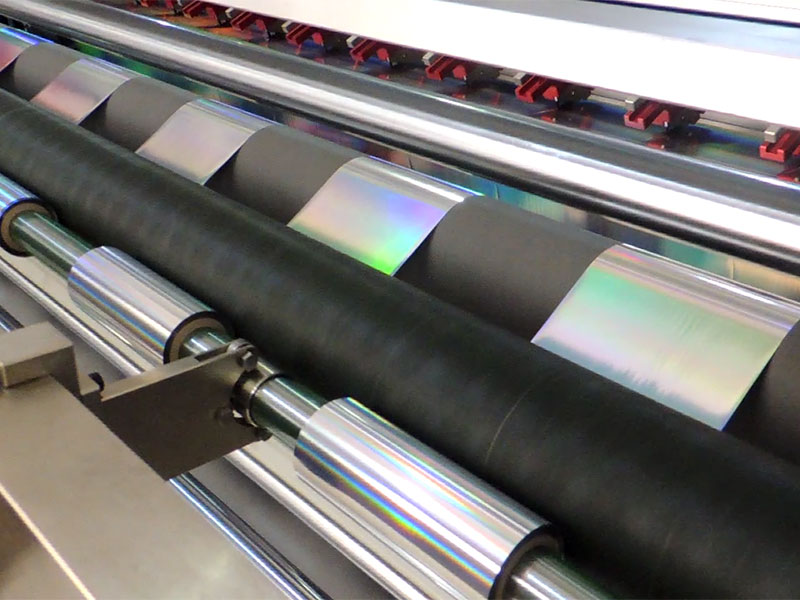
 电化铝分切机
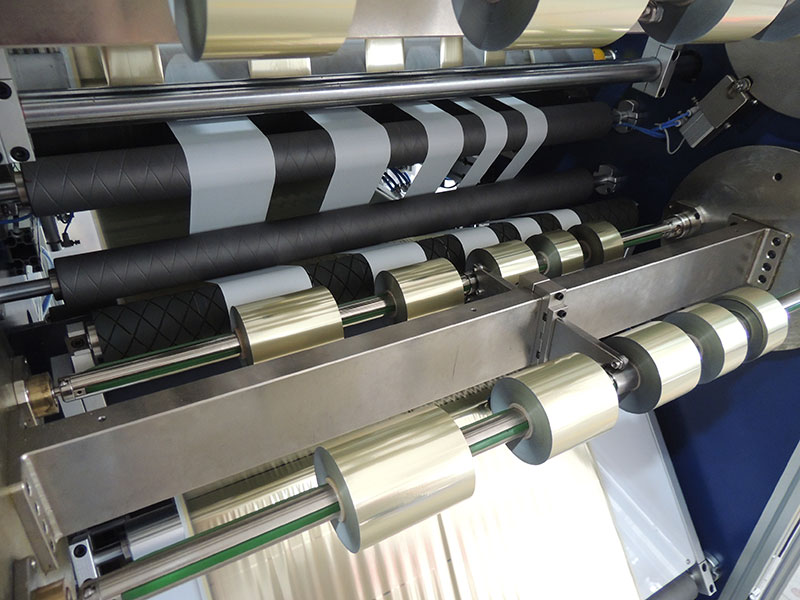 烫金纸分切机
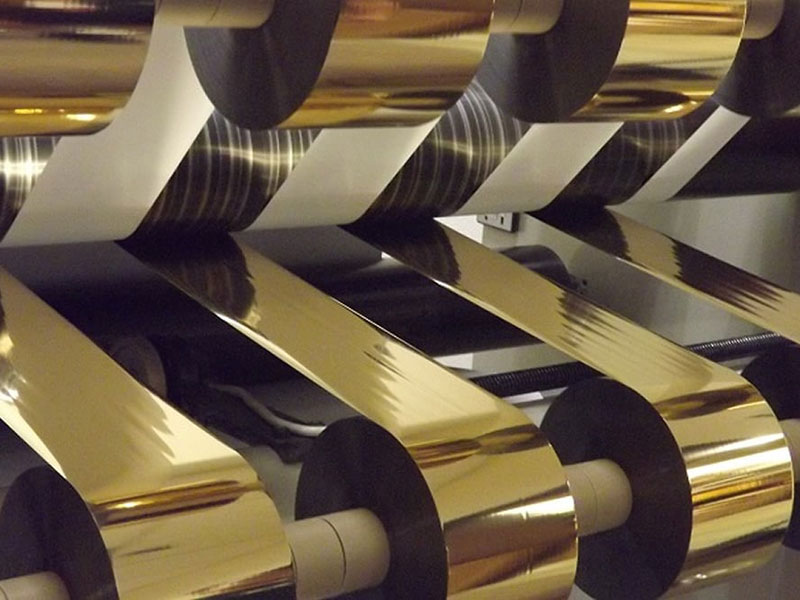 烫金箔分切机
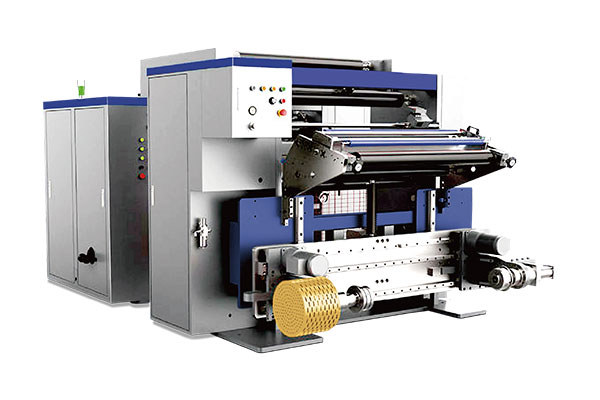 通用型数字控制高速分切机 RSDS7/T
 镭射烫印箔分切机
 热烫银箔分切机


服务热线
180-5003-0233
在烫金工艺链条中,分切环节常被忽视,却有着“三分烫,七分切”的说法。烫印箔(电化铝)厚度仅12至25微米,由PET基膜、离型层、镀铝层和胶黏层复合而成,极薄、易拉伸、对张力极度敏感。分切边缘一旦出现毛刺或收卷不齐,后续高速烫金时就会引发“飞金”、断箔甚至整线停机。面对市场上从十几万到上百万不等的设备,选型的核心在于抓住五个真正决定分切质量的功能特点。
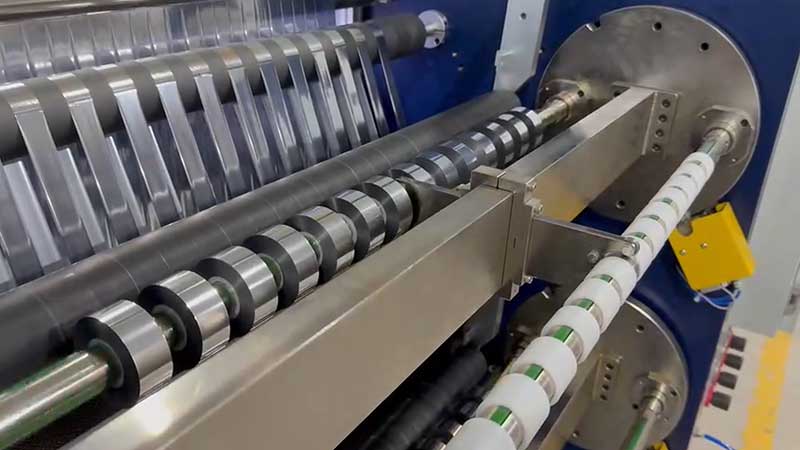
一、圆刀剪切系统:切口品质的“最后一公里”
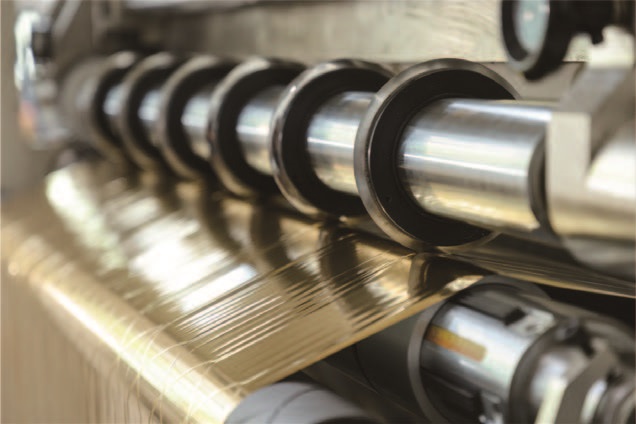
刀具是直接与被切材料接触的部件,选对刀型,切口质量就赢了一半。烫印箔分切应优先选择圆刀剪切式分切。上下圆刀错位旋转,原理类似剪刀,切口光滑平整,几乎不产生铝粉和碎屑。平刀压切式则容易在箔边留下压溃痕迹,切割含铝粉层时刀口易崩刃,产生粉尘污染箔面,仅适合厚度30微米以上的厚箔或极小批量试制。
选定圆刀后,需关注两个精度参数:侧向间隙应控制在箔厚的5%至10%,通常约0.02至0.05毫米;刃口角度建议15°至30°的小刃角,配合镜面抛光,才能真正“切开”而非“挤开”箔材。刀具材质优先选硬质合金或金刚石涂层,普通碳钢刀分切数千米后就会出现微小崩口,直接拉伤箔面。
二、全闭环张力控制与锥度张力:薄材的“生命线”
12微米的PET基膜比头发丝还细,张力稍大即拉伸变形,稍松则起皱跑偏。因此,全闭环伺服张力控制系统是必选项。开环或磁粉离合器机型反应滞后,加减速时张力波动大,容易造成内松外紧。伺服驱动的闭环系统响应可达毫秒级,张力波动能控制在0.5N以内。
更关键的是锥度张力控制功能。随着收卷直径增大,若张力恒定不变,外层箔卷会像紧箍咒一样挤压内层,导致铝层转移或粘连。具备锥度张力的机型能按预设曲线(通常15%至25%的递减率)自动减小张力,让内外层受力均匀。实际应用数据显示,这一功能可使端面不齐类废品率降低40%至60%。对于多轴同时收卷的窄条分切,滑差轴配置同样实用,能对每个收卷工位独立调节,避免各卷因厚度微小差异而松紧不一。
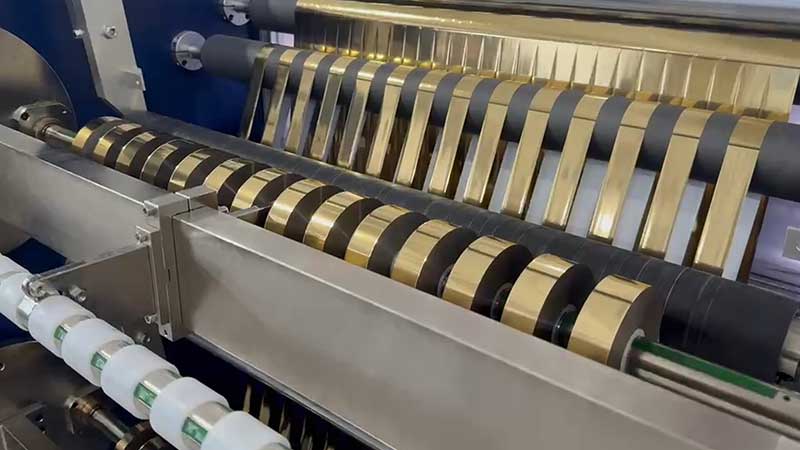
三、纠偏系统精度:边缘齐整的“方向盘”
箔带在走料过程中一旦横向跑偏,刀刃切割位置就会偏移,必然出现一侧毛边、一侧毛少的不均匀现象。纠偏系统精度应达到±0.1毫米以内,高端机型可做到±0.05毫米。传感器选型上,超声波纠偏优于光电传感器,因为它不受箔材颜色或金属反光的影响,响应更精准。
除了纠偏系统本身,走料路径的机械精度同样重要。所有导辊的平行度若偏差过大,箔带会斜切入刀,纠偏系统再好也难以补救。选购时可关注设备是否采用高刚性机身与精密导轨,刀轴径向跳动应控制在0.02毫米以内,否则高速运行时切口会忽深忽浅。
四、宽幅与窄幅的刚性匹配:根据母卷规格选结构
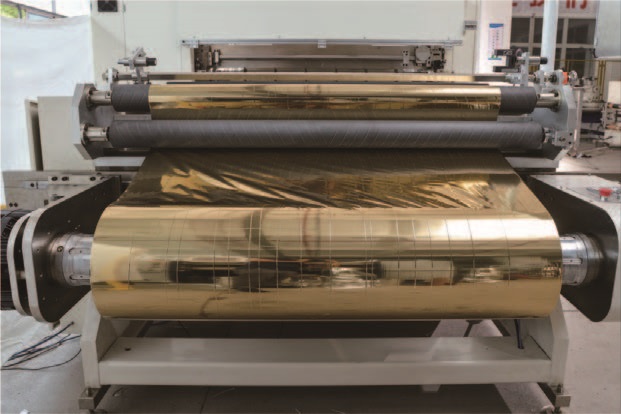
烫印箔母卷宽度范围极广,从20毫米的窄条到1400毫米以上的宽幅都存在。宽幅分切(800毫米以上)的核心挑战在于刀轴的挠度变形——宽幅重压下刀轴中间易产生微小弯曲,导致“中间切不透、边缘切偏位”。因此宽幅机型首要考量机身刚性和刀轴强度,高刚性铸铁或合金钢机身能有效吸收高速振动。
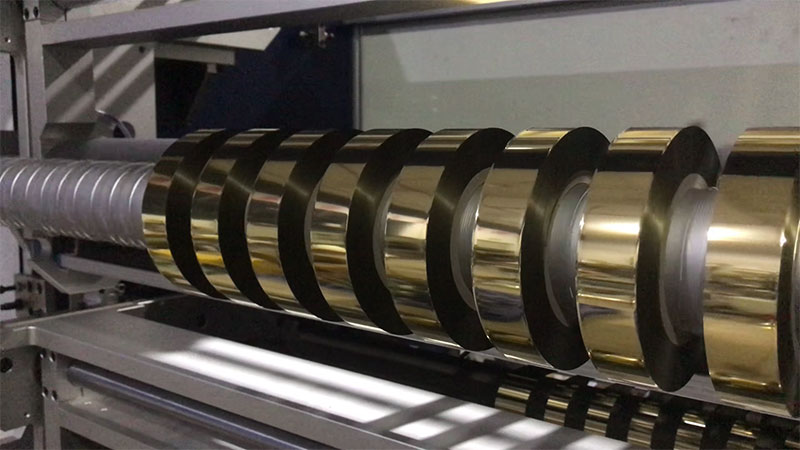
窄幅分切(50毫米以下)则对排刀精度和收卷紧实度极为敏感。手动锁刀易因锁紧力不均导致尺寸偏差,液压锁刀或高精度滑差轴更为可靠。如果订单规格切换频繁,中低速机型(50至200米/分钟)反而比高速机型更实用,因为频繁启停会抵消高速优势;高速机型(300米/分钟以上)则适合大批量连续生产。
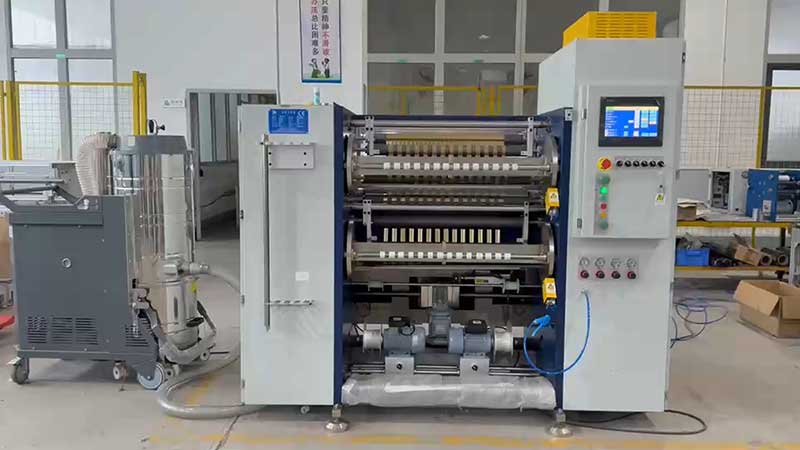
五、除尘与收废边配套:容易被低估的良率保障
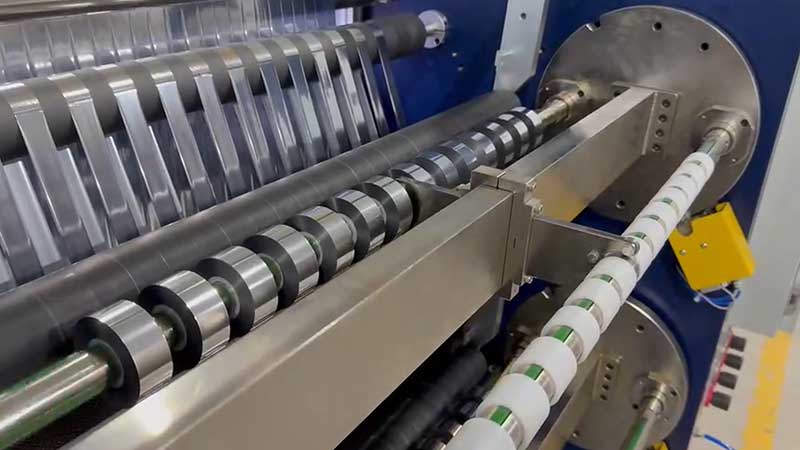
分切过程中产生的铝粉和碎屑一旦卷入料卷,烫印时便会形成肉眼可见的“砂眼”或“麻点”。烫印箔表面有胶层,普通刀片用久了会粘胶变钝,钝刀“挤”断而非“切”断箔材,正是毛刺和箔粉的根源。因此,设备应具备独立的收废边装置,将分切产生的边条及时收卷排出,避免废边缠绕导辊或混入成品卷。
此外,若车间环境粉尘较多,可关注设备是否预留除尘接口或配备静电消除装置。高速运行产生的静电会吸附粉尘,在收卷前有效消除静电并配合微量除尘,能显著减少后续烫印的“麻点”废品。
选型小结
烫印箔分切机的选择,本质上是为一种极薄、极敏感的材料匹配一套“切得准、收得稳、排得净”的系统。圆刀剪切保证切口光滑,闭环张力加锥度控制保证收卷内外一致,高精度纠偏保证边缘齐整,结构刚性匹配母卷宽度,收废边与除尘则守住良率的最后一道关。在这五项功能上逐项确认,比单纯比较“最大速度”和“报价”更能避免买回一台“标称500米却实际跑不稳200米”的设备。