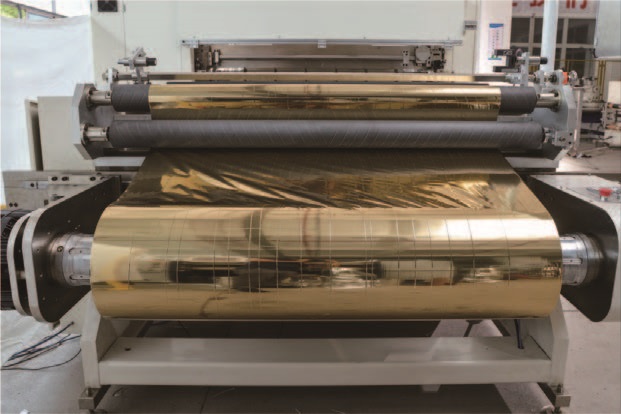
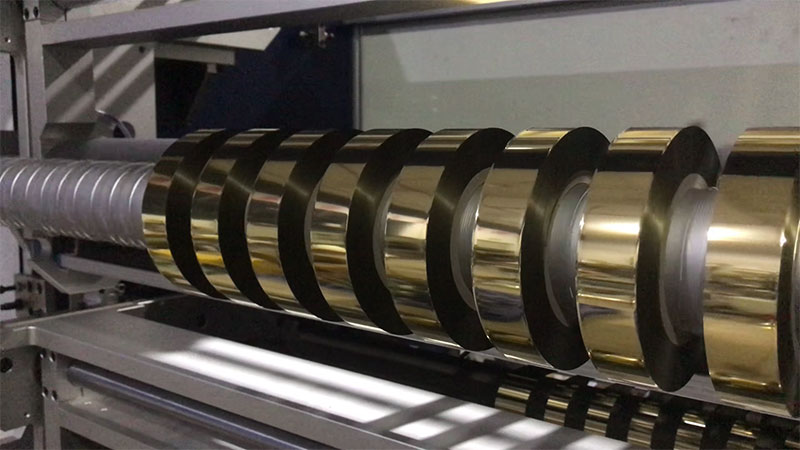
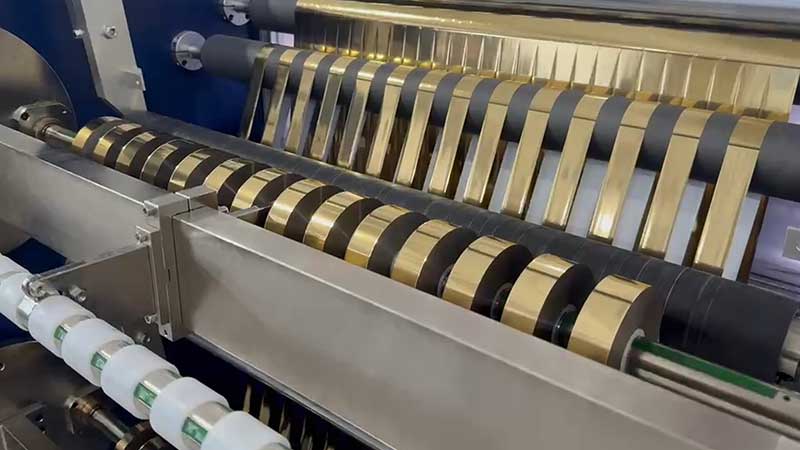
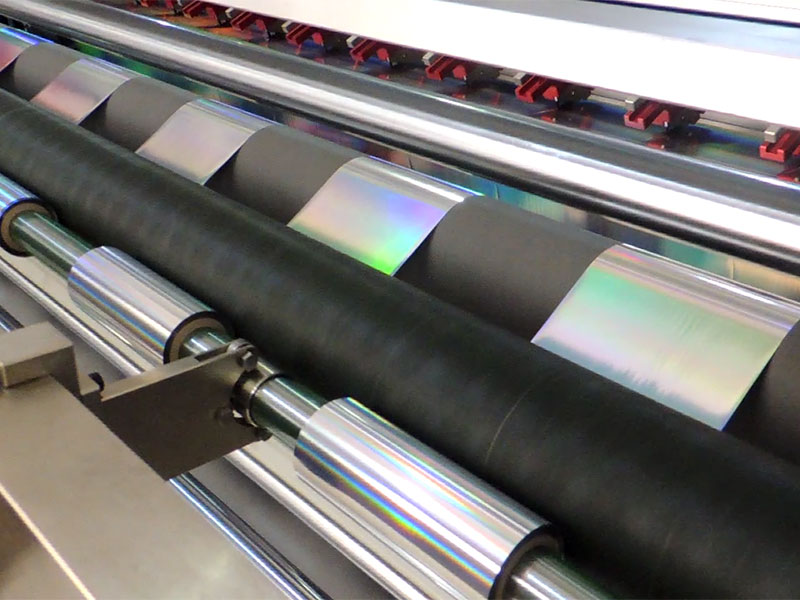
 电化铝分切机
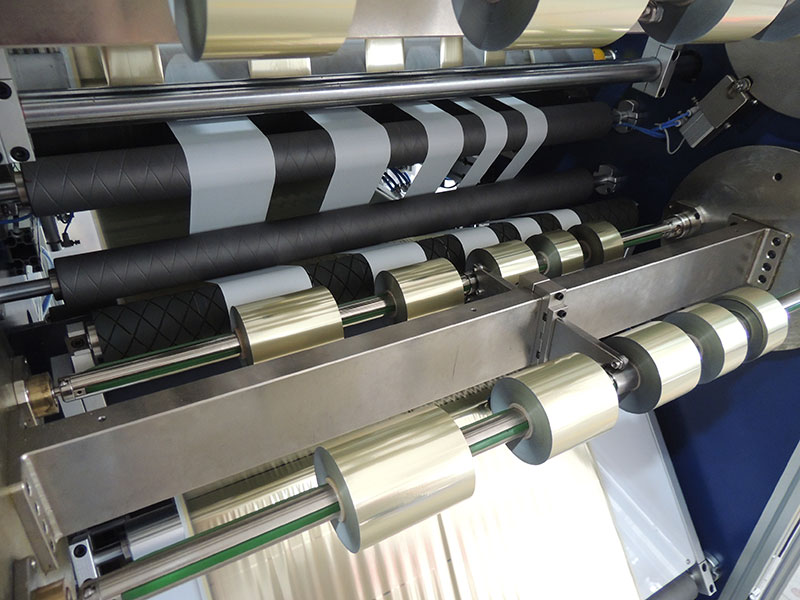 烫金纸分切机
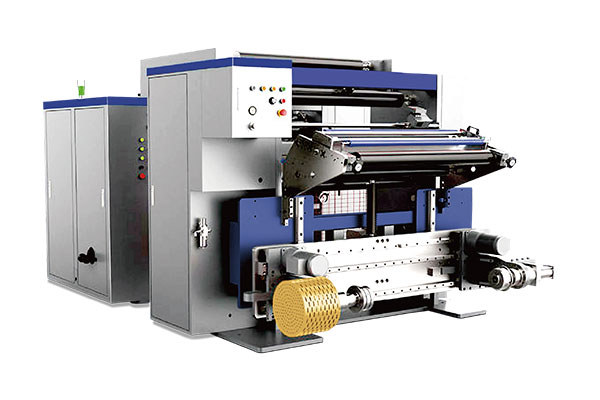 通用型数字控制高速分切机 RSDS7/T
 镭射烫印箔分切机
 热烫银箔分切机


服务热线
180-5003-0233
烫印箔(电化铝)厚度仅12至25微米,由PET基膜与多层功能涂层复合而成,对机械应力极其敏感。这一材料特性决定了分切机速度与效率的提升绝非简单的电机功率加大或传动比调整,而是一项涉及张力控制、驱动系统、换卷逻辑与切割工艺的系统工程。速度提升若不以张力稳定为前提,边缘毛刺、材料拉伸与收卷不齐便随之而来;效率优化若不以减少停机为目标,单机线速度再高也难以转化为实际产出。本文从实际案例与关键技术出发,梳理可落地的提升路径。
一、速度提升的前提:将张力波动控制在微米级
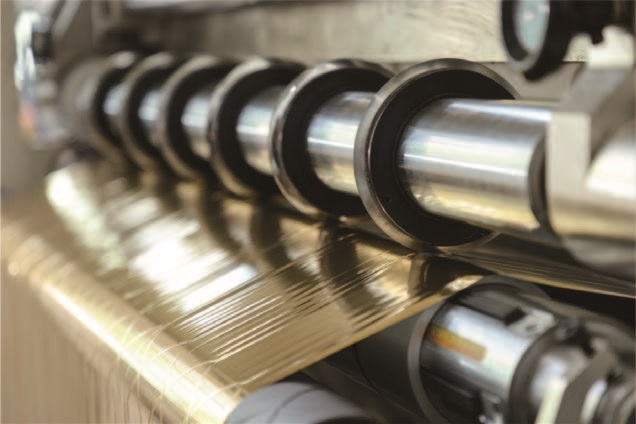
分切速度的提升首先受制于张力系统的响应能力。烫金箔基材具有粘弹性,卷径从放卷到收卷的变化比可达10:1以上,若张力随速度波动而漂移,膜面拉伸变形将直接导致下游烫印套印失准。某烫金箔头部企业的实测数据表明,将放卷至收卷路径划分为三个独立张力区(放卷区、分切区、收卷区),每区由独立伺服电机与浮动辊闭环反馈控制,可消除整体张力耦合造成的边缘拉伸与褶皱。在此基础上,收卷端采用锥度张力算法,随卷径增大按预设系数递减张力,实现“内紧外松”的卷形,避免高速收卷时内层材料承受过大挤压应力。
驱动系统的升级同样关键。传统变频电机加机械刹车的组合在急加速时易打滑,限制了速度上限。替换为直驱永磁同步电机搭配碳纤维导辊后,转动惯量可降低约40%,加速度提升至1.5g,连续运行速度从120 m/min跃升至180 m/min,短时峰值可达200 m/min。对于仍在使用老旧设备的产线,电子主轴同步技术提供了一条渐进路径:以牵引辊编码器信号作为虚拟主轴,放卷与收卷作为电子从轴,通过电子齿轮功能设定传动比,消除机械长轴与齿轮箱带来的间隙误差与加减速滞后。
二、效率提升的核心:把停机时间从“分钟级”压到“秒级”
线速度的提升若被频繁的换卷与调刀打断,综合效率的改善便十分有限。实际生产中,换卷与规格切换是两大停机来源。
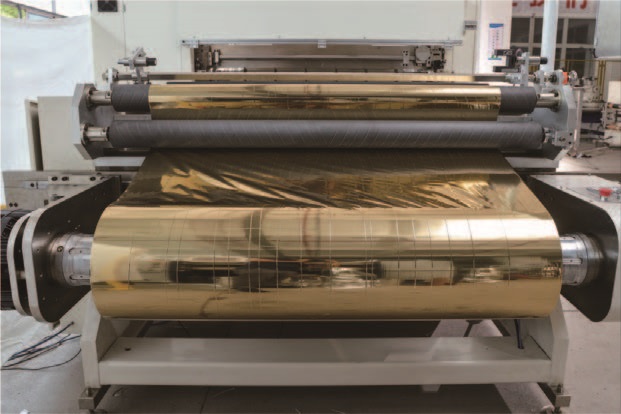
换卷环节的突破点在于不停机接箔。配置双工位放卷与真空吸附式自动接箔装置后,换卷过程无需中断分切;配合浮动储料架在接箔瞬间释放缓存,后端分切得以连续运行。某企业改造后,单次换卷时间从4分钟缩短至30秒,综合有效作业速度提升超过55%。这一改造的投入产出比颇为可观:相较于整机更换,接箔装置与储料架的加装成本可控,而换卷频次越高(窄规格订单尤甚),回收周期越短。
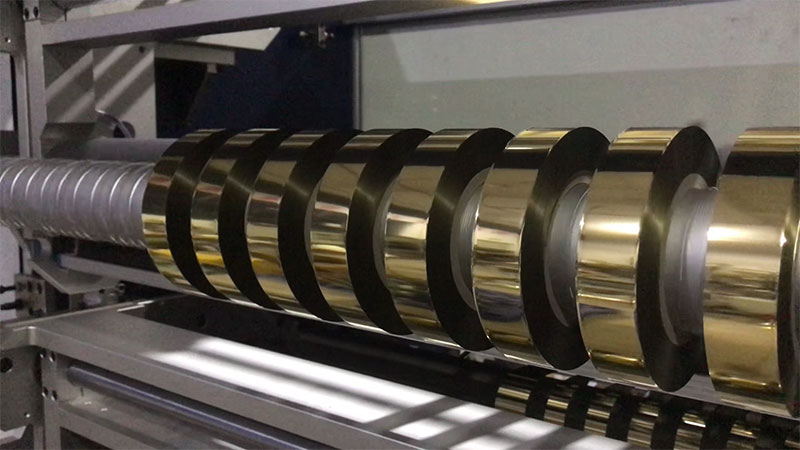
规格切换的瓶颈则在刀具调整。传统手动排刀更换分切规格往往耗时半小时以上,对于多品种、小批量的订单结构,这一时间成本被显著放大。伺服驱动的自动排刀系统将设置时间压缩至数分钟,且具备高重现精度,减少人为对刀误差。与之配套的智能排刀软件可在输入成品宽度后自动计算“最少切边浪费”的刀位组合,避免因刀间距固定产生的周期性跳隙废料。对于刀具本身,涂层硬质合金刀片配合微量润滑喷雾,可在180 m/min速度下将切口毛刺高度控制在0.02 mm以下,同时减少因粘屑导致的临时停机清刀频次。
三、被忽视的效率杠杆:纠偏精度与废料控制
速度与效率的提升往往伴随一个隐性代价:切边余量的浪费。传统机械靠边传感器在高速运行且箔面反光的情况下易产生偏移,操作者为保安全不得不预留较宽的切边余量。引入双CCD视觉系统与激光测距模块实时检测箔带边缘偏差,并联动伺服纠偏辊动态修正后,切边余量可从单边3 mm压缩至2 mm,且无需预留额外安全余量。在多规格窄条组合订单中,这一改进叠加智能排刀算法,可使材料利用率提升4个百分点以上。以年产量测算,废料率从8%降至5.6%所释放的利润,往往足以覆盖视觉系统与伺服纠偏的改造投入。
除尘系统的同步升级同样不可忽略。速度提高后,圆刀散热不足易粘附涂层碎屑,不仅影响切口质量,还可能迫使操作者降速运行。负压除尘刷辊与涂层刀片的组合,确保高速下切口光滑无粉尘堆积,维持速度优势的持续性。
四、改造路径的选择:新建产线与存量设备的差异化策略
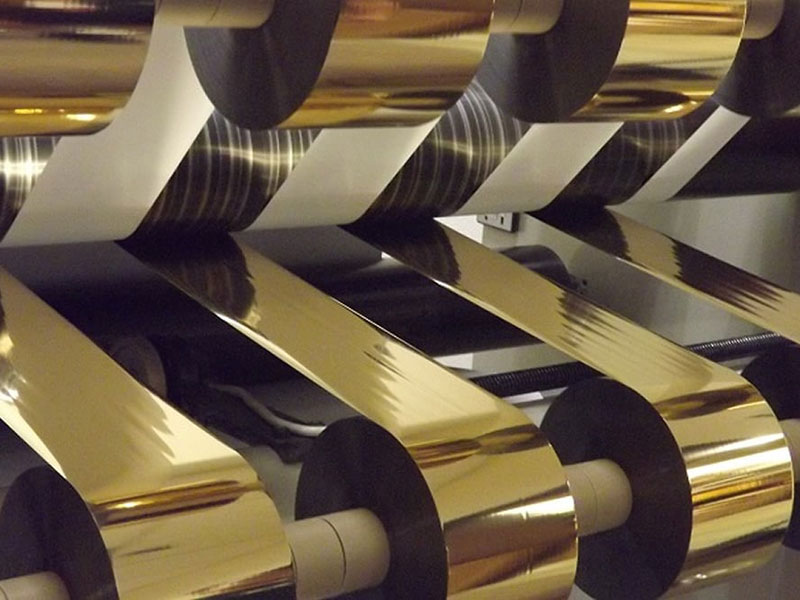
对于新建产线,上述技术的集成难度较低。建议在设备选型阶段明确三项指标:最高分切速度不低于180 m/min、换卷时间不超过60秒、分切宽度公差控制在±0.05 mm以内。同时要求供应商提供针对12至25 μm电化铝的张力-速度匹配曲线实测数据,而非仅标注理论最大值。
对于存量设备,全面更换并非唯一选项。可优先评估三个改造模块的投入产出比:自动接箔与储料系统解决换卷停机,对多批次小订单场景收益最直接;伺服纠偏与视觉检测降低切边浪费,材料成本越高回收越快;自动排刀系统压缩规格切换时间,适合订单宽度变化频繁的产线。某企业的实测改造费用约48万元,仅废料节省一项年化收益即达37万元,叠加产能提升带来的增量利润,投资回收期约9个月。这一数据虽因企业规模与订单结构而异,但揭示了效率改造的共性逻辑:优先选择那些直接减少材料浪费或停机时间的模块,而非单纯追求速度数字的提升。
结语
烫印箔分切机的速度与效率提升,本质上是在微米级材料上维持动态平衡的能力。180 m/min的速度本身并不构成竞争力,能够在180 m/min下保持张力波动不超过±0.1 N、切口毛刺低于0.02 mm、换卷不中断分切,才是效率的真实来源。对于计划改造的企业,建议从测量当前产线的“有效作业速度”(而非铭牌最高速度)入手——将实际日产量除以理论满速日产量,差值即为换卷、调刀与降速运行的损失。这一比值越小,改造的紧迫性越低;越大,则越应优先审视接箔系统与张力控制环节,而非急于更换主机。