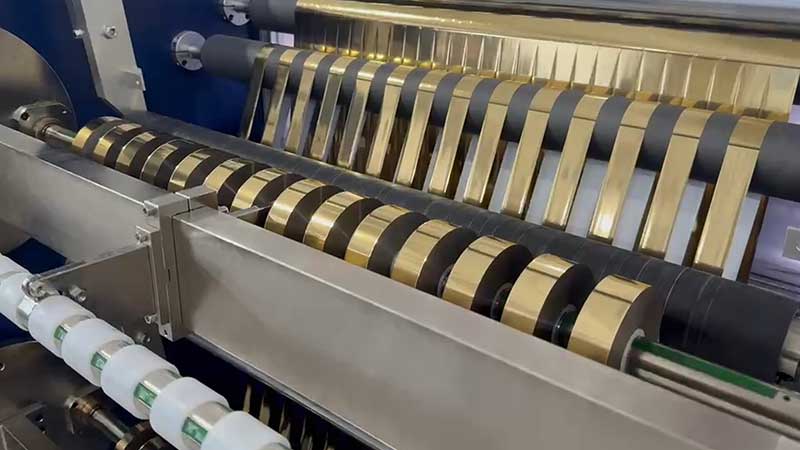
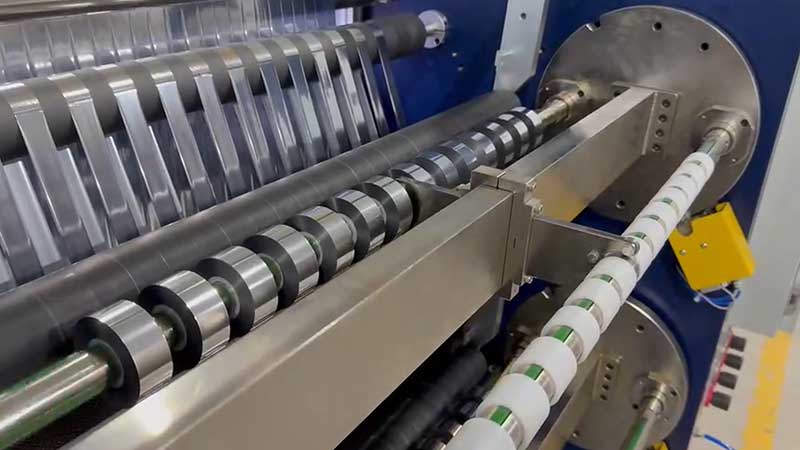
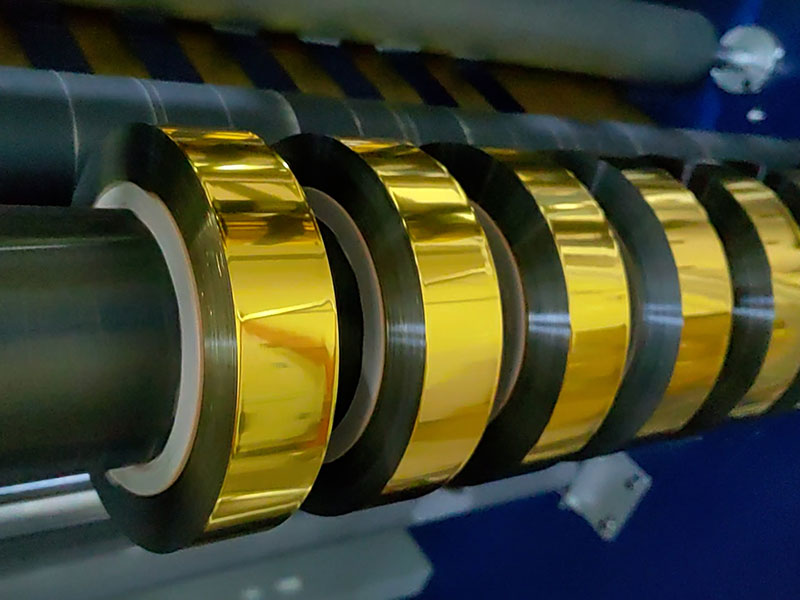
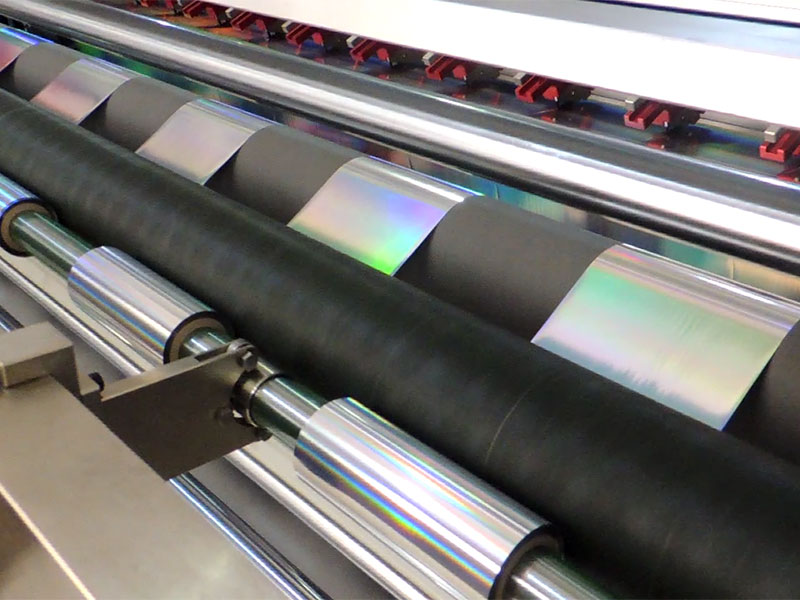
 电化铝分切机
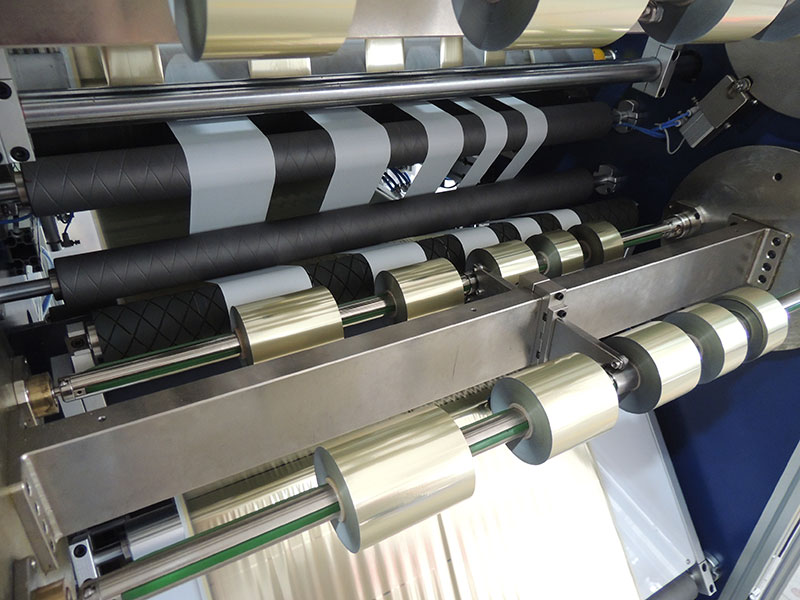 烫金纸分切机
 镭射烫印箔分切机
 热烫银箔分切机
 烟包烫金箔分切机


服务热线
180-5003-0233
烫金箔分切是烫金工序的“咽喉”。分切质量不过关,下游烫金机轻则频繁停机、断箔跑偏,重则烫印图案残缺,昂贵的电化铝材料在高速运转中被大量浪费。
选型时最常被问到的问题是:这台机器能切多宽?速度能跑多快?但真正决定分切机是否“合拍”的,不是单个参数的绝对值,而是宽度与速度之间的匹配逻辑。宽度决定了设备的结构刚性与纠偏精度,速度则考验张力控制的实时响应能力。两者互为约束,必须放在一起考量。
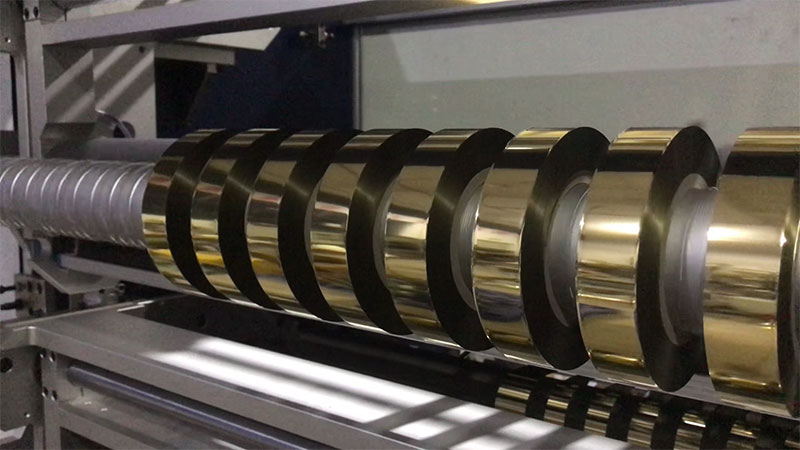
宽度定结构:宽幅拼刚性,窄幅拼精度
烫金箔的宽度跨度极大,从用于精细线条的几毫米窄条,到大幅面卡纸用的 1600mm 宽幅,对设备的要求截然不同。
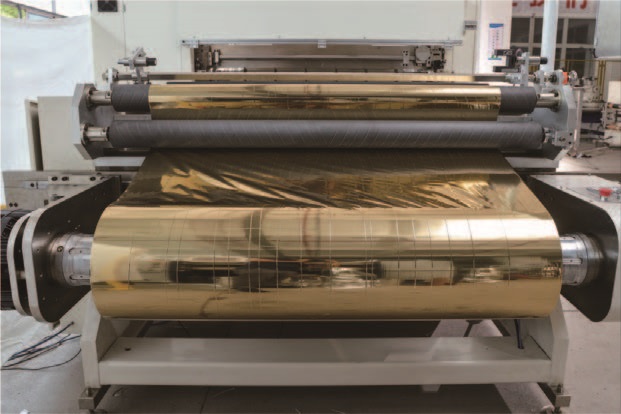
宽幅分切(通常指 800mm 以上)的核心矛盾在于刀轴的扰度变形。分切宽度越大,刀轴在重压下中间部位越容易产生微小弯曲,导致“中间切不透、边缘切偏位”的尴尬局面。因此宽幅机型必须优先考察机身刚性与刀轴强度,加厚合金钢墙板和大直径刀轴是基础配置。以 1600mm 级别的设备为例,整机重量往往需要达到数吨级别,才能在高速运行中保持稳定。
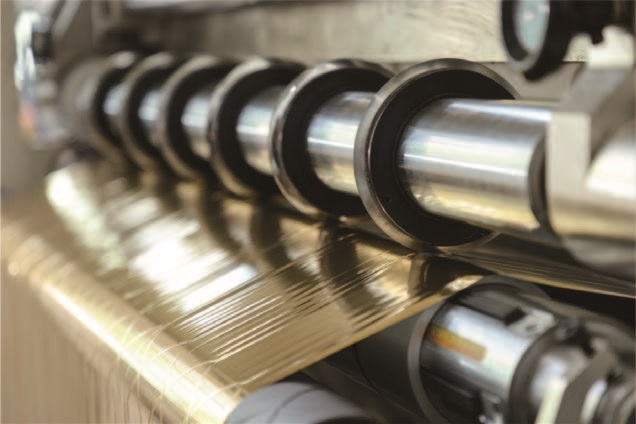
窄幅分切(50mm 以下)的逻辑则完全不同。窄条多用于精细图案的跳步烫金,端面平整度和收卷紧实度极为敏感。手动锁刀在这种场景下极易因锁紧力不均导致尺寸偏差,液压锁刀或高精度滑差轴是更可靠的选择。如果订单规格频繁切换,自动排刀系统的价值就凸显出来——输入宽度数值后刀座自动定位,换单时间能从小时级压缩到分钟级。
速度定驱动:伺服化是匹配的前提
速度不只是产能指标,它直接倒逼驱动系统的配置等级。目前烫金箔分切机的速度跨度从 20m/min 到 500m/min 以上,不同速度区间对应着完全不同的张力控制方案。
低速经济型设备(100m/min 以下)多采用磁粉制动器或开环张力控制,结构简单、成本可控,适合小批量、窄幅、低速烫金机的配套需求。但一旦速度超过 200m/min,开环控制的响应速度就跟不上卷径变化的节奏了。放卷半径越来越小,收卷半径越来越大,如果张力不能实时补偿,结果就是薄箔被拉伸变形,或者收卷松弛起皱。
高速分切(200m/min 以上)必须依赖全自动闭环伺服张力控制系统。其核心原理是通过放卷线速度和收卷线速度的精确差值来建立张力,配合浮辊传感器实时反馈,在加减速和换卷阶段都能维持张力恒定。高端机型采用的“锥度张力控制”技术,能让收卷张力随卷径增大而自动递减,这是保证成品卷内外松紧一致、不变形的关键。
对于烫金箔中常见的 12μm 超薄 PET 基材,张力控制的精度要求更为苛刻。张力过大,基膜被永久拉长,烫金时套印不准;张力过小,收卷层间夹入空气,铝层转移或粘连。这也是为什么分切速度越高的设备,对伺服驱动和张力算法的依赖就越深。
宽度与速度的交叉约束
把宽度和速度分开看还不够,两者的交叉关系才是选型时最容易踩坑的地方。
宽幅 + 高速是最考验设备综合性能的组合。宽幅意味着更大的转动惯量和更难均匀的横向张力分布,高速则放大了任何微小的机械振动或张力波动。一台 1600mm 宽幅分切机如果只跑 50m/min,用开环控制尚可勉强应付;若要跑到 300m/min 以上,没有伺服驱动和刚性机身支撑,分切质量几乎不可能稳定。
窄幅 + 高速的难点在收卷。多条窄带同时收卷时,任何一条的张力偏差都会导致端面参差不齐。高速运转下,滑差轴或独立伺服收卷轴的响应速度必须跟得上,否则窄带在收卷轴上左右窜动,端面质量无从谈起。
一个容易被忽视的匹配原则是:分切速度应当略高于下游烫金机的运行速度。如果分切机刚好和烫金机同速,一旦分切环节出现短暂的换卷、接料或降速调整,烫金机就会“断粮”。现代分切机的分切复卷一体化设计和零停机换卷功能,正是为了消除这个节奏断点,让分切工序始终保持比烫金机“快一拍”的供给能力。
选型清单
在实际选购时,建议抛开单一的“最大速度”和“最大宽度”宣传数字,围绕以下问题做匹配判断:
如果以宽幅分切为主:刀轴直径和机身重量是第一道门槛,其次确认纠偏系统是追边还是追线,宽幅材料跑偏的累积误差更大。
如果以窄幅分切为主:锁刀方式比速度参数更关键,自动排刀和滑差收卷直接影响换单效率和端面质量。
如果追求高速分切:不要只看最高速度标称值,询问厂家在加减速阶段和换卷阶段的张力波动数据。连续分切 500 米以上的宽差报告比实验室峰值速度更有参考价值。
如果宽度和速度需求都不极端:把预算优先投向闭环张力控制系统而非最高速度,张力稳了,中低速分切的质量上限反而更高。
烫金箔分切机的选型本质是一道匹配题:宽度决定设备的下限(结构刚性够不够),速度决定设备的上限(张力控制跟不跟得上),而宽度与速度的交叉组合,才真正定义了一台机器是否适合你的生产节奏。