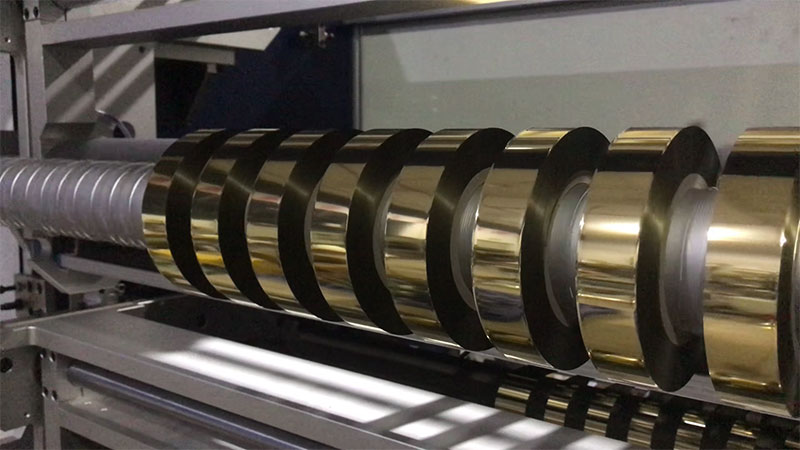
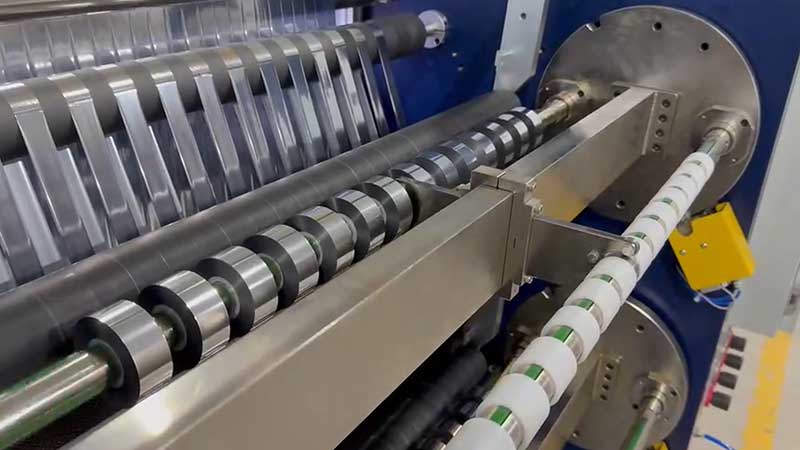
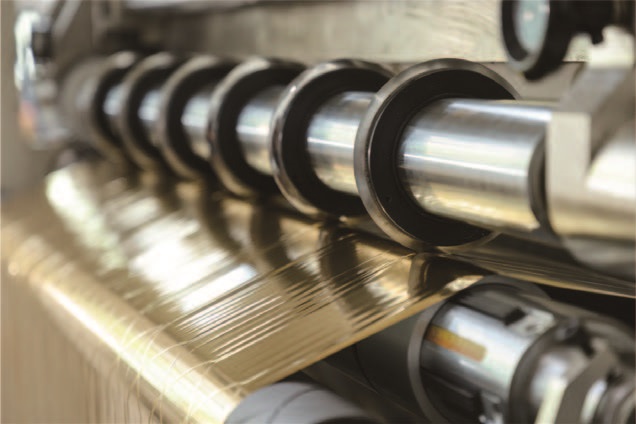

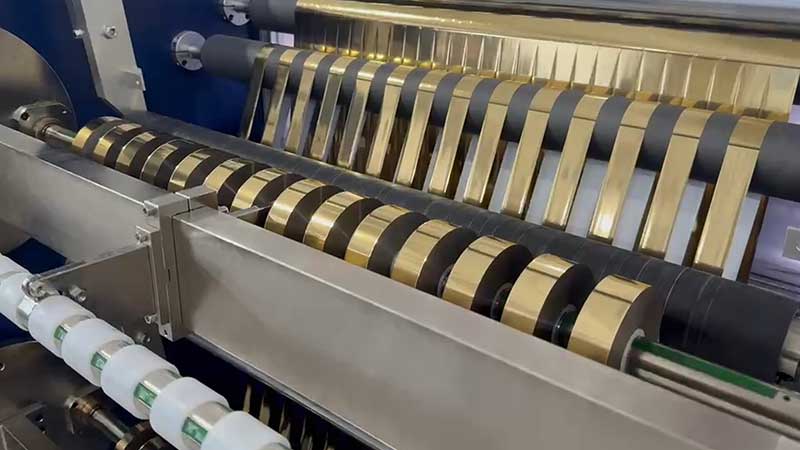
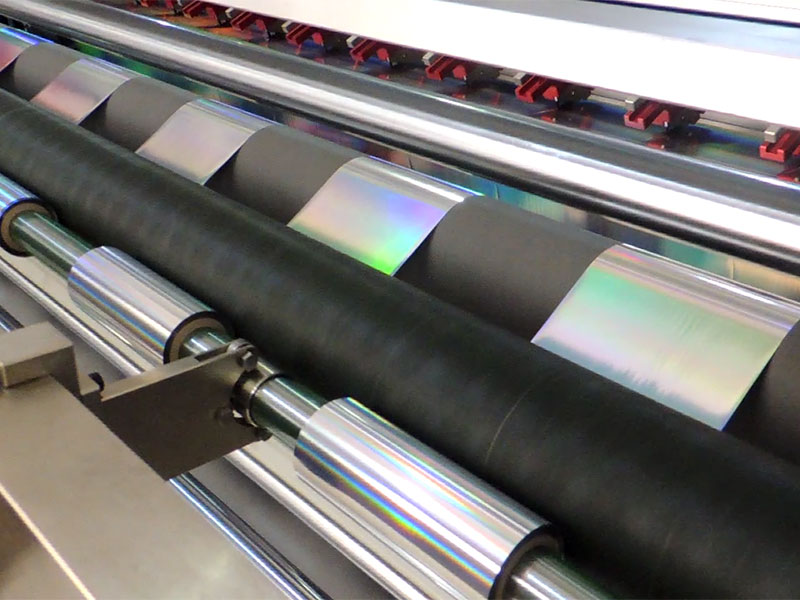
 电化铝分切机
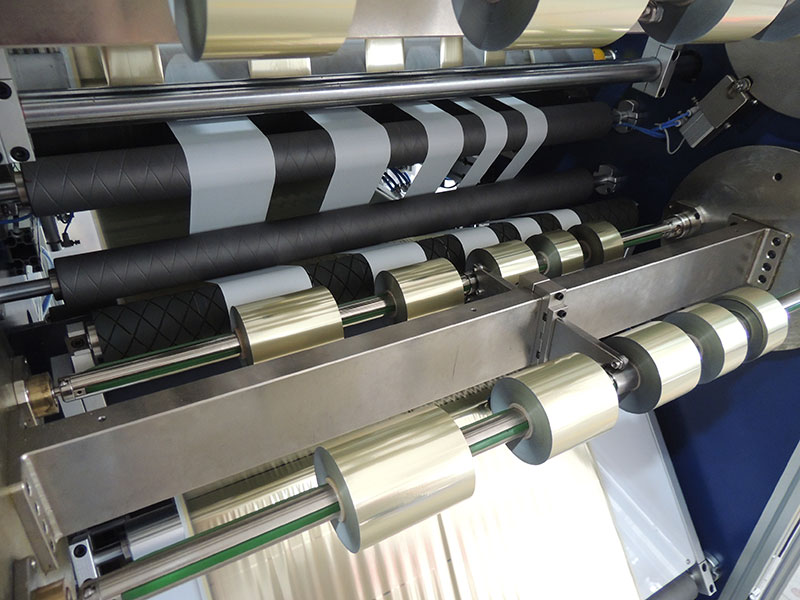 烫金纸分切机
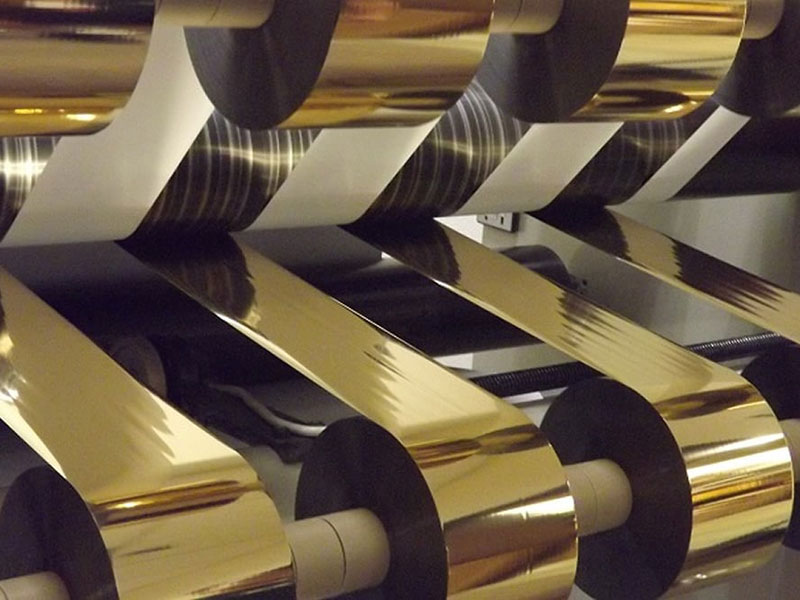 烫金箔分切机
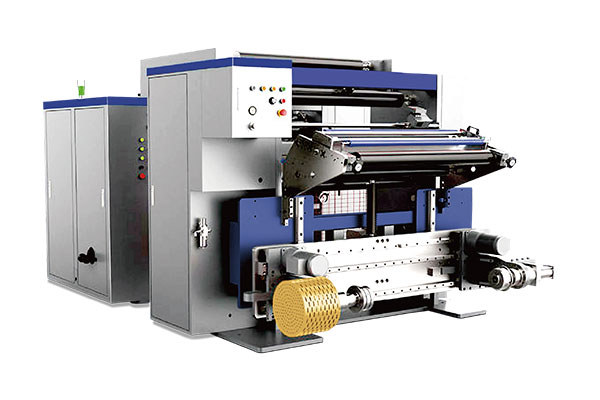 通用型数字控制高速分切机 RSDS7/T
 镭射烫印箔分切机
 热烫银箔分切机


服务热线
180-5003-0233
烫金箔分切是电化铝从母卷到成品卷的关键工序,分切质量直接影响下游烫金图案的精度与良率。2026年,随着小批量定制订单成为常态、烫金材料向更薄更敏感方向演进,分切机的选型逻辑正在发生深刻变化。本文从材料适配、核心参数、智能化配置和成本评估四个维度,提供一套面向当下的选型框架。

一、先搞清楚你切的是什么
选型的第一步不是看设备参数,而是把材料特性摸透。烫金箔的物理构成——基膜(通常为PET)、离型层、着色层、镀铝层、胶粘层——决定了它对分切过程的敏感度。
厚度与幅宽是基础参数。市面主流烫金箔厚度在4~30μm之间,母卷幅宽常见400~1400mm。如果主要做烟包、酒标类窄幅成品,20mm左右的最小分切宽度是硬指标;若涉及奢侈品包装的微缩文字烫金,则需将宽度公差控制在更严水平。
材料类型直接关联分切工艺。普通热烫膜相对“皮实”,但镭射箔、全息箔表面有金属化涂层或光栅结构,分切时刀刃接触产生的微振动就可能刮伤功能层。这类材料需要刀轴具备足够硬度,导辊表面做防刮伤处理,否则成品率会被无形损耗吃掉。
一个容易被忽视的维度是订单结构。2026年的现实是,烫金箔订单规格从传统的几种激增至数十种,单批量却从数万米骤降到数百米甚至几十米。如果设备换型一次要停机半小时以上,小批量订单根本做不出利润。选型时必须把“换单速度”放在与“分切精度”同等重要的位置。

二、四个核心参数,决定设备能不能用
精度:不是看宣传册,是看试切结果
分切精度包含宽度公差和边缘质量两个层面。普通包装烫金箔±0.2mm通常够用,但高端防伪烫金需要更严的管控。边缘质量看的是有无毛刺、波纹、涂层脱落——这些缺陷在后续烫金工序中会被放大成图案残缺。
圆刀分切仍是烫金箔的主流方案,上下刀剪切方式切口整齐、刀片寿命相对可控。但圆刀的性能高度依赖刀轴刚性和纠偏系统的响应速度。选型时务必带着自己最难切的材料——最薄、涂层最敏感的那款——到厂家现场试切,用卡尺实测宽度偏差,用放大镜看端面。
张力控制:烫金箔分切的命门
烫金箔基膜薄、涂层敏感,张力稍大就会拉伸变形甚至涂层龟裂,张力稍小则收卷松散、端面跑偏。传统的磁粉制动器方案在中低速场景仍可用,但面对高速运行或薄型材料时,闭环伺服张力控制几乎是必选项——它能在放卷、分切、收卷全过程中实时调节,将张力波动控制在±1%以内。
收卷端同样关键。滑差轴配合锥度张力控制,能让成品卷从内到外松紧一致,避免“内紧外松”或菊花芯现象。如果收卷张力不可调,窄幅分切时极易出现层间滑移。
速度:匹配产能,不为用不上的性能买单
烫金箔分切机的标称速度常见50~500m/min。但标注的“最高速度”是理想条件下的极限值,实际稳定运行速度才是参考依据。高速运行对张力控制、纠偏精度、机架刚性的要求呈几何级增长,盲目追高可能换来的是频繁停机调试和大量废品。
建议根据日产量反向推算所需速度:小批量多品种场景,200~300m/min的经济速度区间往往比500m/min的标称值更务实。
纠偏系统:精度保障的底座
放卷纠偏是分切精度的第一道防线。光电纠偏(追边)和追线模式是烫金箔分切的标配。如果母卷本身分切质量参差或存在边缘不齐,纠偏系统的响应速度和纠偏行程就成为关键变量。选型时需确认纠偏系统的品牌和精度等级,而非只看“有/无”。

三、智能化配置:从“加分项”变成“必选项”
2026年的分切机选型,智能化不再是锦上添花,而是应对小批量定制时代的核心能力。
快速换型系统直接决定小批量订单的经济性。配备预设参数记忆功能的机型,操作人员调出产品规格后,设备自动完成刀具间距调整和张力设置,换型时间可从数小时压缩到几分钟。对于每天需要切换多款规格的工厂,这一项配置的价值远超过其增加的成本。
智能化生产管理接口让分切机融入数字化车间。集成MES系统的设备能接收电子订单、自动规划最优分切方案、根据材料类型自动调用工艺参数,减少对操作人员经验的依赖。对于多品种、高频切换的生产模式,这种“数据驱动”能力比单纯的机械精度更能提升综合良率。
在线检测与闭环控制正在从高端向中端渗透。部分领先机型已集成视觉检测系统,能实时识别箔卷边缘位置并动态调整刀具路径,将烫金材料损耗率从行业平均的8%降至2%左右。如果加工的是高价值镭射箔或防伪箔,这项配置的投资回报周期可能短得超出预期。
四、被忽视的细节:除尘、静电与售后
烫金箔分切过程中产生的微尘是隐形成本。涂层碎屑附着在成品卷表面,下游烫金时会出现白点或烫印不全。带独立除尘装置的机型能显著降低这类品质风险,对于表面质量要求严苛的订单,这个配置不能省。
静电消除同样重要。PET基膜在高速运行中易积聚静电,导致材料吸附灰尘或收卷错位。静电消除棒应作为标准配置确认,而非“选配另加”。
售后服务的响应速度是最后一道保险。分切机一旦停机,下游烫金工序可能连带停摆。选型时需了解厂家在所在区域的 service 覆盖能力、常用易损件(刀片、气轴密封件)的供货周期,以及是否支持远程诊断。
选型决策清单
最后,把上述维度浓缩为一份可操作的核对表:
材料端:最薄/最敏感材料类型;母卷最大幅宽与外径;成品最小宽度与公差要求;日均换单频率。
性能端:试切实测宽度偏差与端面质量;张力控制系统类型(开环/闭环);标称速度与稳定速度的差距;纠偏系统精度。
配置端:换型时间(从当前规格切换到下一规格);是否支持参数预设与记忆;除尘与静电消除是否标配;收卷轴配置(气轴/滑差轴)与张力锥度控制。
成本端:设备价格与智能化配置的溢价;预计良率提升带来的材料节省;换型效率提升对产能的释放;售后响应时效与备件成本。
烫金箔分切机的选型本质上是匹配问题——匹配你的材料特性、订单结构和品质标准。在定制化生产成为主流的2026年,一台“够用且灵活”的设备,往往比一台“参数拉满但换型困难”的设备更有价值。