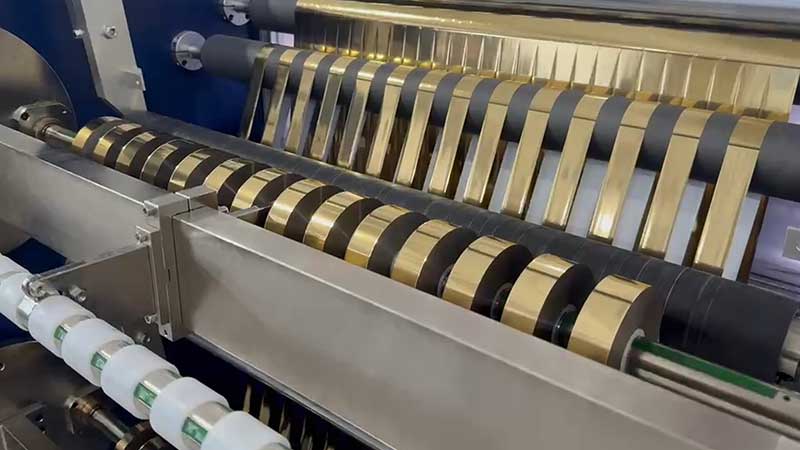
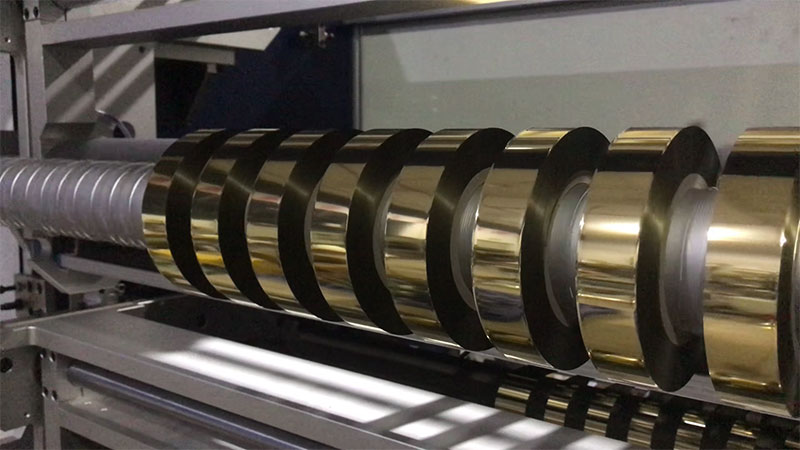
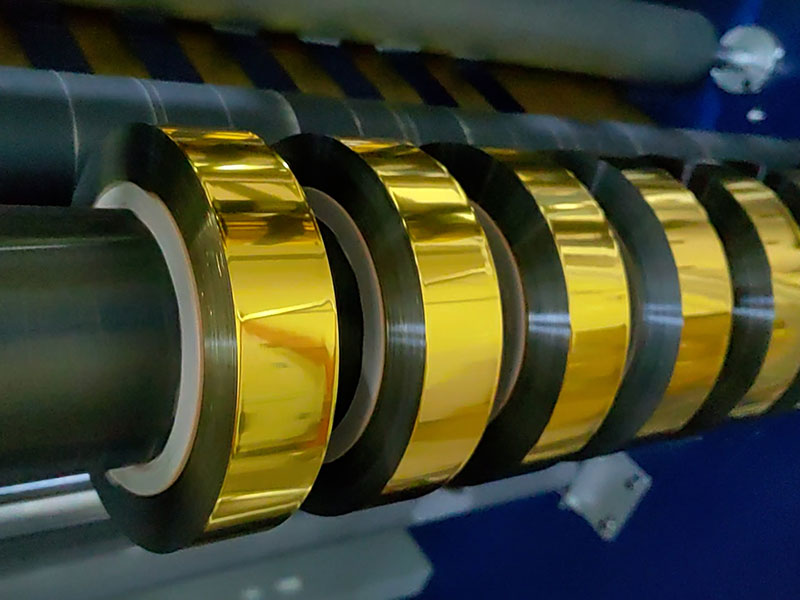
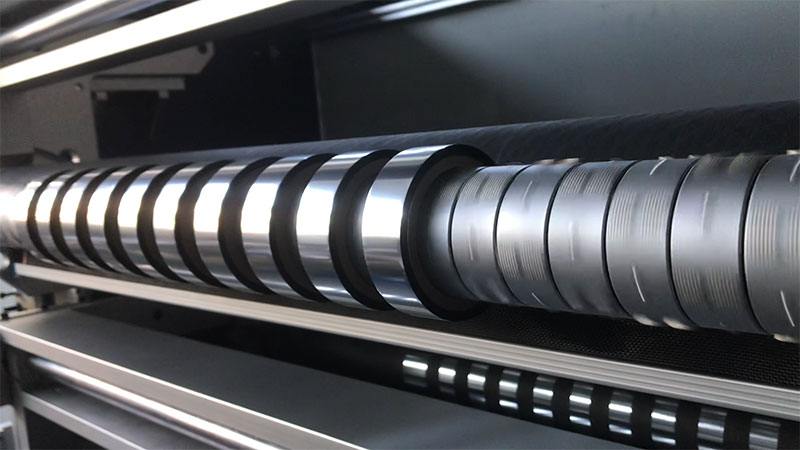
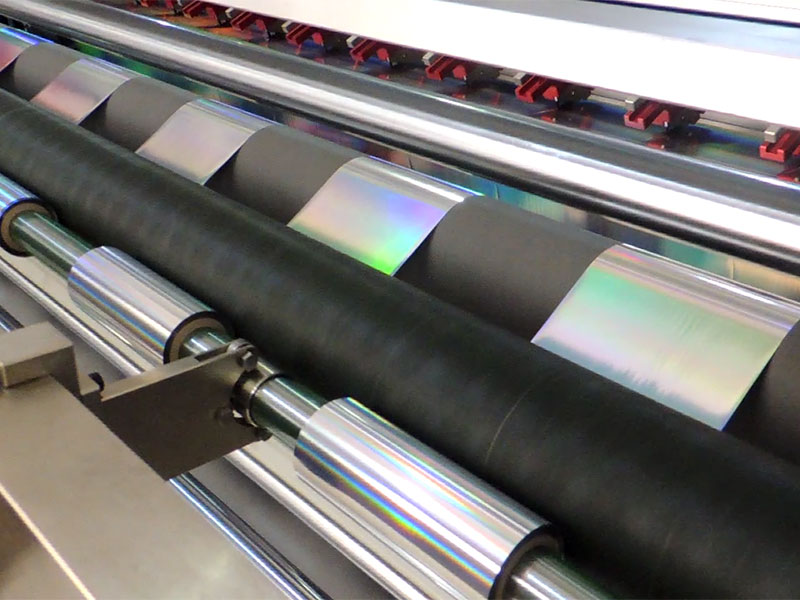
 电化铝分切机
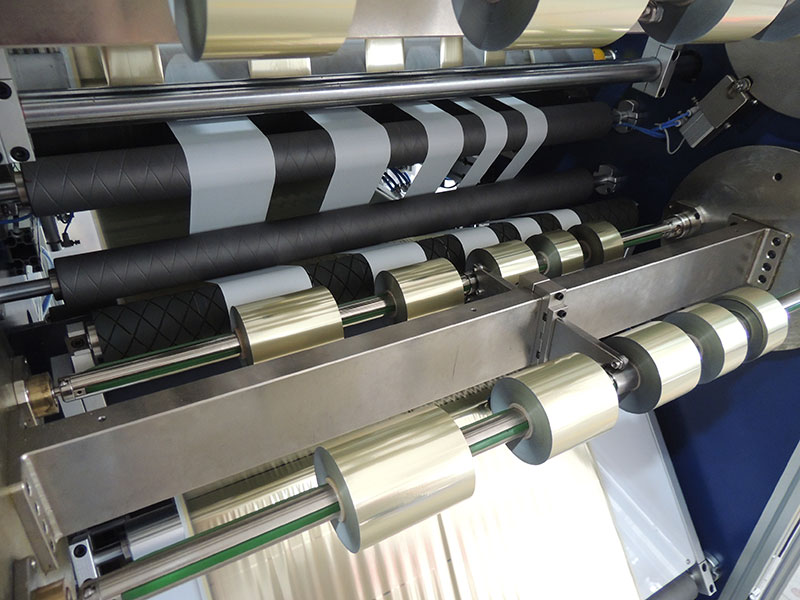 烫金纸分切机
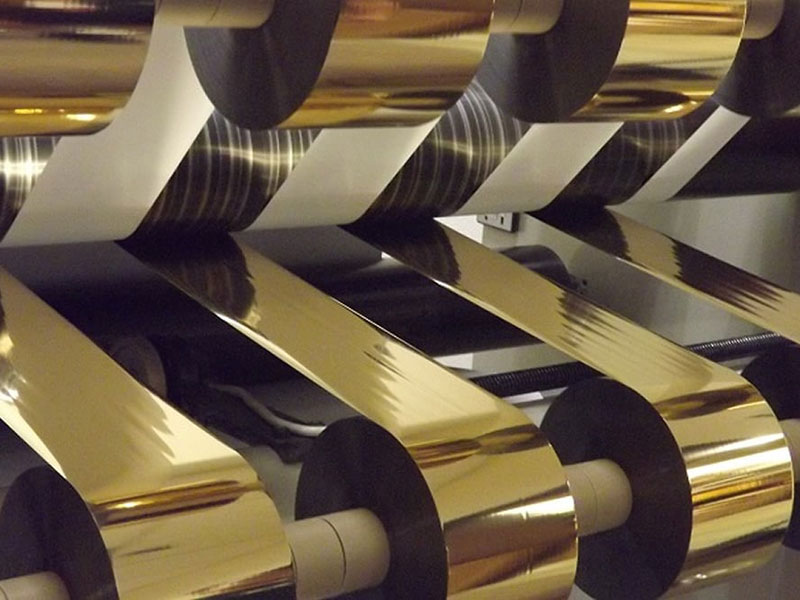 烫金箔分切机
 镭射烫印箔分切机
 热烫银箔分切机
 烟包烫金箔分切机


服务热线
180-5003-0233
在烫金工艺中,分切环节常被忽视,却直接决定后续烫金品质。厚度仅12–30μm的烫金箔由PET基膜、离型层、镀铝层和胶层复合而成,极其脆弱。分切边缘一旦出现毛刺,高速烫金时就会引发“飞金”、断箔甚至整线停机。面对市场上五花八门的宣传,采购者只需聚焦五个核心维度,就能避开大多数坑。

第一点:刀型选对,切口就赢了一半
烫金箔分切的第一步,是判断该用圆刀还是平刀。
圆刀(剪切式分切)是绝大多数烫金箔场景的首选。 上下圆刀错位旋转,原理类似剪刀,切口光滑、无挤压变形,几乎不产生铝粉和碎屑。对于厚度≤12μm的超薄烫金箔、镭射箔或光学装饰箔,圆刀几乎是唯一选择。
平刀(压切式)仅适合厚度≥30μm的厚箔或极小批量试制。平刀垂直下压,容易在箔边留下压溃痕迹,切割含铝粉层时刀口易崩刃、产生粉尘污染箔面。看似刀模便宜,但停机换刀和废品率上升的综合成本往往更高。
选定圆刀后,还需确认两个精度参数:侧向间隙应控制在箔厚的5%–10%,通常约0.02–0.05mm;刃口角度建议15°–30°的小刃角,配合镜面抛光(粗糙度Ra≤0.1μm),才能真正“切开”而非“挤开”箔材。刀具材质优先选硬质合金(钨钢)或金刚石涂层,普通碳钢刀分切几千米后就会出现微小崩口,直接拉伤箔面。
第二点:张力控制是薄材分切的“生命线”
12μm的PET基膜比头发丝还细,张力失控就意味着基膜被拉伸变形,后续烫金时套印不准,出现“走位”或金线断裂。
必须选闭环张力控制系统,开环或磁粉离合器机型要谨慎。 磁粉离合器反应滞后,容易造成内松外紧;伺服电机驱动的闭环系统响应速度可达毫秒级,张力波动能控制在0.5N以内。
一个容易被忽略的关键技术是锥度张力控制。收卷时卷径不断增大,若张力恒定不变,外层箔卷会像紧箍咒一样挤压内层,导致铝层转移或粘连。好的系统会按预设曲线(通常15%–25%的张力递减率)自动减小张力,让内外层受力均匀。应用这一策略后,端面不齐类废品率可降低40%–60%。
对于多轴同时收卷的窄条分切,滑差轴是实用配置,能对每个收卷工位独立调节,避免各卷因厚度微小差异而松紧不一。

第三点:纠偏精度决定边缘齐整度
箔带在走料过程中一旦横向跑偏,刀刃切割位置就会偏移,必然出现一侧毛边、一侧毛少的不均匀现象。
纠偏系统(EPC)精度应达到±0.1mm以内,高端机型可做到±0.05mm。光电或CCD传感器实时扫描箔带边缘,驱动执行机构校正,响应时间最好在50ms以内。
除了纠偏系统本身,走料路径的机械精度同样重要。所有导辊的平行度若偏差过大(超过0.05mm/m),箔带会斜切入刀,纠偏系统再好也救不回来。选型时可以关注设备是否采用直线导轨或气浮导轨,这些配置能减少机械摩擦,保证刀具运动的平稳性。
第四点:根据箔宽和订单特性匹配机型
宽幅分切(>800mm)重刚性。 处理1600mm级别的宽幅母卷时,刀轴在重压下中间容易产生微小弯曲,导致“中间切不透、边缘切偏位”。这类场景应优先选择加厚合金钢墙板和大直径刀轴的机型,设备总重往往需要达到数十吨级别才能保证高速稳定性。
窄幅分切(<50mm)重排刀效率。 精细图案的跳步烫金常需要频繁切换10mm、15mm、20mm等规格。手动锁刀在窄分切中极易因锁紧力不均导致尺寸偏差,建议选配液压锁刀系统或高精度滑差轴。如果订单规格繁多,自动排刀系统能把换单时间从小时级缩短至分钟级。
如果你的产品线既有宽幅又有窄幅,可以考虑支持“刀架分组”的机型,允许在同一根轴上同时分切不同宽度的材料,互不干扰。

第五点:带上自己的材料去试切
参数表可以美化,现场试切不会骗人。
选购时务必带上自己最常生产的烫金箔——特别是最薄、最窄或表面要求最高的那种——到厂家现场打样。试切时重点观察三件事:
一看切口。 用放大镜看断面,理想状态是光滑、无白色毛絮、边缘笔直。有细密锯齿或毛刺,说明刀具精度或咬合量不到位。
二看收卷端面。 连续运行后观察收卷是否整齐,有无“喇叭口”、螺旋纹或边缘起皱。端面不齐往往是张力控制或纠偏系统存在短板的信号。
三问自动化宣传的具体含义。 当供应商宣称“全自动”时,追问具体实现了哪些环节的自动化——是自动张力控制、自动纠偏,还是仅具备自动计米停机?真正的全自动系统应包含缺陷检测和智能纠偏等功能,要求演示完整工作流程比听介绍更可靠。
一句话总结:圆刀优先、闭环张力、纠偏精准、宽度匹配、试切验证。 烫金箔分切机不是越贵越好,而是核心配置与你的箔宽、厚度和订单结构匹配得越好,长期回报越高。分切环节省下的废品率和调试时间,半年内就能收回设备投入的差价。