
 单面胶分切机
 不干胶标签分切机
 胶带分切机
 医用胶带分切机
 运动胶带分切机


服务热线
180-5003-0233
选医用胶带分切机,和选普通封箱胶带设备是两码事。医用胶带的基材多为无纺布、PE膜、棉布或弹力布,厚度薄、质地软、对拉伸敏感,且成品直接接触人体,分切精度和端面洁净度直接关系到临床使用的安全性。一台选型不当的设备,可能让你在后续两三年里反复调试、频繁停机,甚至因毛刺或串卷问题导致整批产品报废。
以下从选型前的自我梳理、核心参数解读、厂家咨询要点三个环节,帮你理清决策路径。
一、选型前:先把自身需求“钉死”
在对比任何设备参数之前,先回答清楚下面几个问题。这些信息不仅决定你该选什么设备,也是后续与厂家沟通时对方必然会追问的内容。
基材类型是第一决定因素。 无纺布和纸质基材质地柔软、抗拉强度低,边缘容易起毛,适合剃刀分切,对张力波动极为敏感;棉布和织物基材厚度大、纤维致密,剃刀分切容易拉扯纱线,必须用剪切式圆刀才能切断纤维而不产生毛边;PE膜和OPP膜极易拉伸变形,张力控制稍有偏差成品卷就会出现“竹笋状”变形。带着你最“难搞”的基材去试机,比看任何参数表都管用。
最窄分切宽度决定了精度门槛。 医用胶带常见窄规格产品如留置针固定胶带,分切宽度可能低至12mm甚至更小。窄幅分切下,任何微小的横向张力不均都会被放大为跑偏或串卷。如果你的产品线包含这类窄规格,设备的分切精度和排刀稳定性就是硬门槛。
卷芯规格和换芯频率直接影响后道效率。 医用胶带成品卷芯常见1英寸塑料芯和3英寸规格,部分客户可能要求6英寸。如果你的订单卷芯规格经常切换,气胀轴或无轴夹紧设计的换芯速度差异会被显著放大——低端机换一次芯耗时且精度下降,高端机型几分钟就能完成切换。
二、三个硬参数,一个都不能含糊
1. 分切精度:医疗级的“硬门槛”
普通BOPP封箱胶带,分切精度做到±0.1mm到±0.2mm就够用。但医用胶带不一样,尤其是窄幅或高端产品,往往要求达到±0.05mm甚至更高。精度不达标,成品要么宽窄不一装不进客户设备,要么端面不齐影响上机使用。
不要只看厂家标称的理论精度。 最可靠的方式是带上自己的材料现场试切,用卡尺实测成品宽度偏差,同时观察端面是否有毛刺、串卷现象。
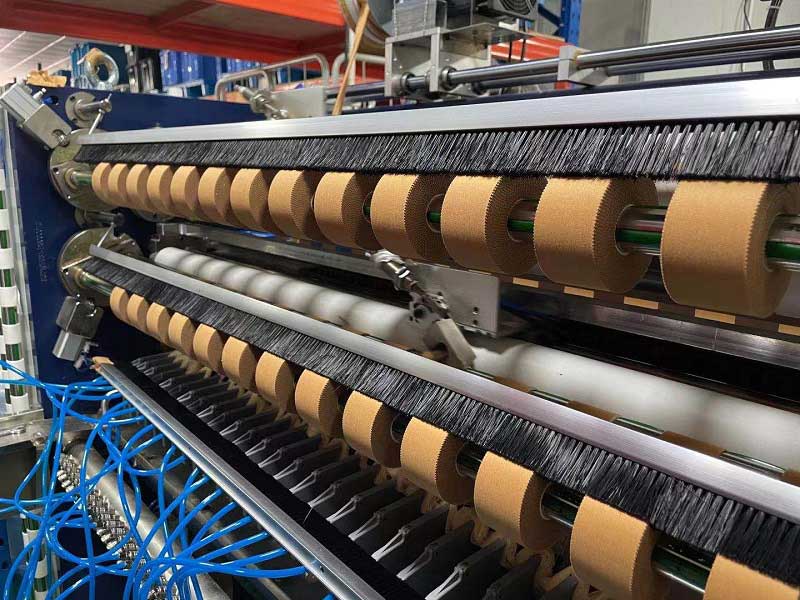
精度与刀系统直接挂钩。圆刀(上下刀剪切式) 的精度和切口质量优于平刀,是目前高精度分切的主流方案,对棉布基材几乎是标配;剃刀分切对薄型无纺布和PE膜更经济高效;如果对切口质量有极致要求(如高端无纺布医用胶带),可以考虑超声波分切——非接触式切割,切口完整平滑、不散边、不毛刺。
2. 张力控制:决定胶带会不会被“拉坏”
医用胶带基材普遍偏薄偏软,对拉伸敏感。张力控制不好,轻则收卷不齐、出现“菜花卷”,重则材料拉伸变形,胶粘剂内聚结构受损,成品粘性一致性直接报废。
张力控制方案主要有两类:磁粉离合器(开环) 经济,但容易发热,适合普通胶带;伺服闭环控制的张力波动可以控制在±1%以内,对薄PE膜、无纺布这类拉伸敏感材料几乎是必选项。
还有一个容易被忽略的功能:锥度张力控制。随着卷径增大,张力需要逐步减小,否则容易出现内紧外松的问题。没有这个功能,成品卷在卸卷后可能回弹变形或端面滑移。
3. 自动化与效率配置:匹配真实产能,而非“最高速度”
速度是产能的“天花板”,但不是唯一指标。经济型设备约100-150m/min,中高速机200-300m/min,高速机可达400m/min以上。盲目追求最高速度,可能带来张力失控、收卷不齐、频繁停机调试的代价。 根据日产量反向推算所需速度,预留20%-30%余量即可。
排刀方式对多品种生产的影响被严重低估。 传统手动排刀每次换规格需停机移动刀座,耗时10-30分钟;自动排刀通过触摸屏输入规格、刀座自动到位,可将换规格时间压缩至1分钟以内。如果你的订单批次多、换规格频繁,这一项的差异会被显著放大。
收卷直径并非越大越好。 直径增大虽然单卷更长、换卷次数少,但内部张力梯度也会加大,对医用薄型胶带反而可能导致变形。需要结合基材类型和客户对单卷长度的要求综合判断。
三、厂家咨询要点:问对问题,避开“售后黑洞”
考察供应商时,下面这份清单可以帮你逐项验证,避免被“理论参数”带偏。
第一层:资质与真实能力验证
问资质: 是否具备ISO 9001质量体系认证?有出口需求的话,CE认证是否齐全?医用胶带分切设备涉及最终产品安全性,这是基础门槛。
问工厂: 是自有工厂还是贸易商贴牌?贸易商贴牌的故障率显著高于有自有产线和装配能力的厂家。有机会的话实地考察装配线和检测设备。
问测试标准: 整机出厂前做多长时间的负载测试?行业通行标准是24小时试机,但有些厂家已经做到72小时以上连续空载及负载测试,这对降低早期故障率有实际意义。问清楚是否能把连续负载测试的要求写进合同。
第二层:核心备件与耗材保障
问刀片: 刀片材质是什么(高速钢、钨钢还是硬质合金)?寿命大概多少?从哪里采购?交期多长?价格是否透明?刀片是分切机第一大易耗件,如果必须从原厂订购且交期漫长,后续停机成本会很高。
问核心部件: 气胀轴、张力控制器、PLC模块这些核心部件的备件供应政策是怎样的?保修期外的备件价格是否有公开清单?那些对这些问题支支吾吾的供应商,往往在设备出问题时也会让人失望。
问升级能力: 医用胶带的产品规格可能随订单变化调整——今天切12mm,明天可能要切8mm;今天用无纺布,明天可能换PE膜。供应商是否具备协助进行工艺调整和设备升级的能力?这决定了这台设备能“陪跑”多久。
第三层:售后服务与合同化条款
问响应与到场: 远程指导能解决操作层面的小问题,但机械故障、电气故障往往需要工程师到现场。供应商的服务网点分布、工程师数量、是否承诺具体到场时限——“接到报修后X小时响应、Y小时内到达现场” 比笼统的“快速响应”更有参考价值。把这些写进合同,而不是停留在口头。
问培训: 培训是否真的“到位”?张力参数怎么根据材料调整、刀具何时需要更换、收卷松紧如何微调,这些经验直接影响成品率和设备寿命。供应商是否提供系统的操作培训、是否愿意在设备进厂初期驻场支持,值得在签约前问清楚。
问合同条款: 质保期限(整机与核心部件是否区分)、报修后的响应时限和到场时间、保修期外的备件供应政策——把这些关键服务承诺合同化、可量化,是规避未来扯皮的有效手段。
最后的建议
医用胶带分切机的选型,本质上是在精度、张力控制、自动化程度和长期服务保障之间找平衡。一台设备买回来只是花钱的开始,刀片会磨损、气胀轴会老化、PLC可能出故障,停机一天损失的产能可能远远超过当初采购时省下的差价。
带料试切是底线。 带上你最难切的材料(最薄、最软、粘性最大的那种),到供应商现场用卡尺实测成品偏差,用手按压成品卷感受松紧是否均匀。参数可以包装,试切结果不会说谎。