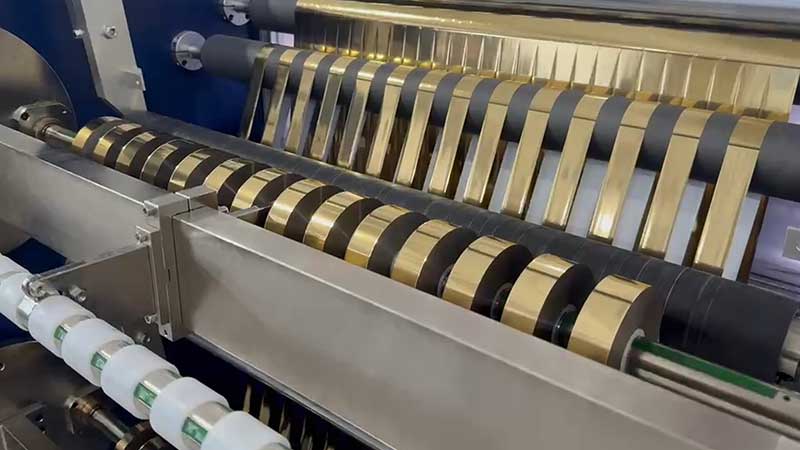
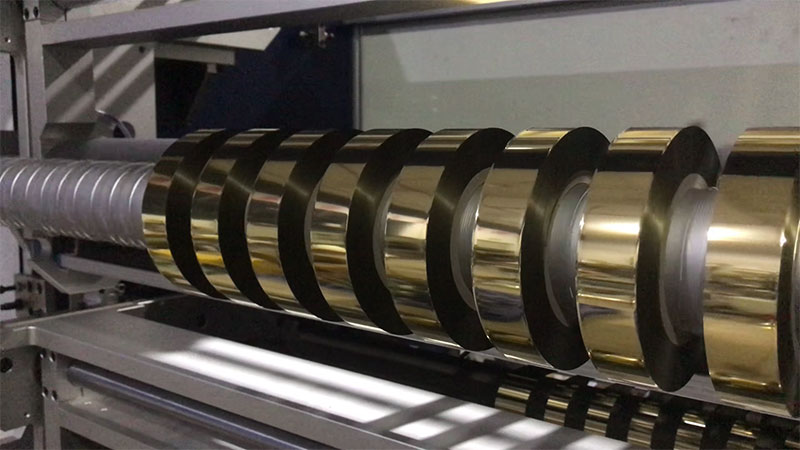
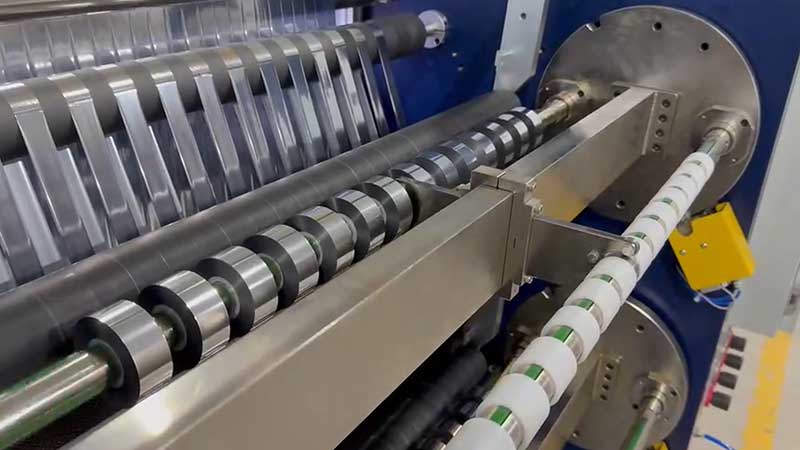
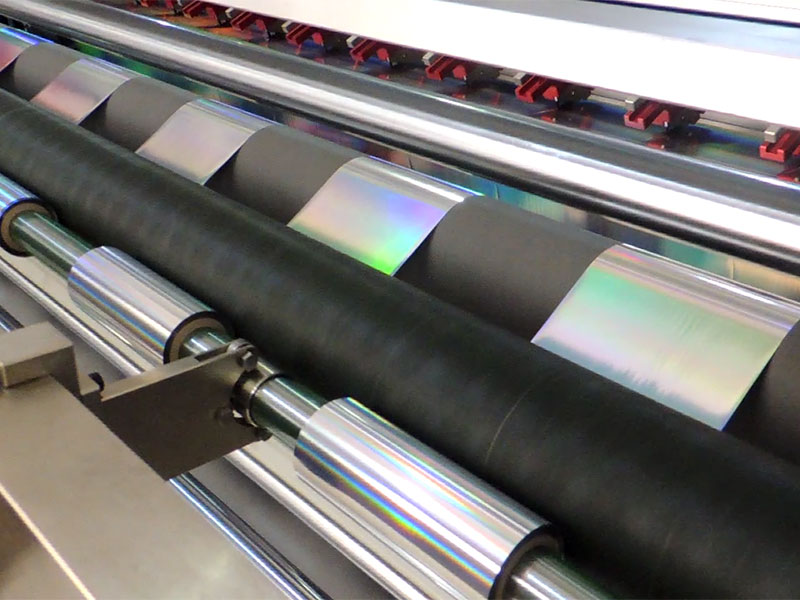
 电化铝分切机
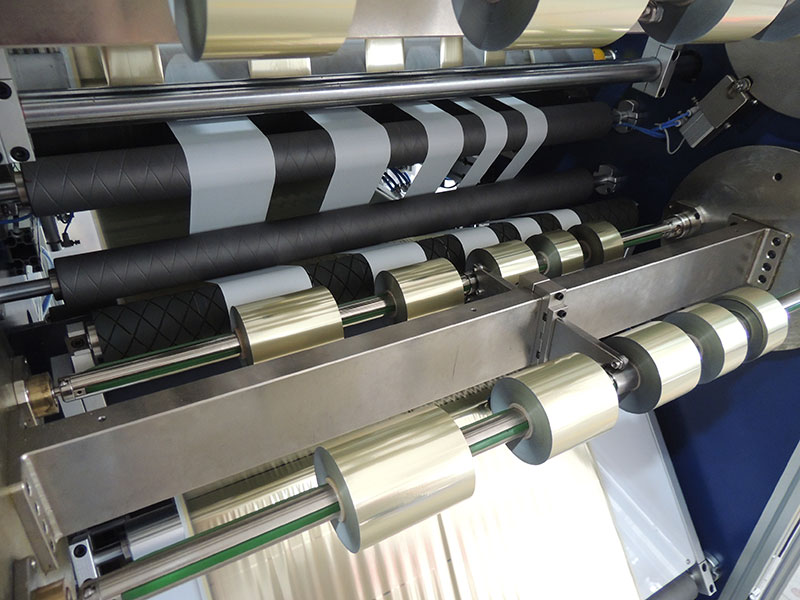 烫金纸分切机
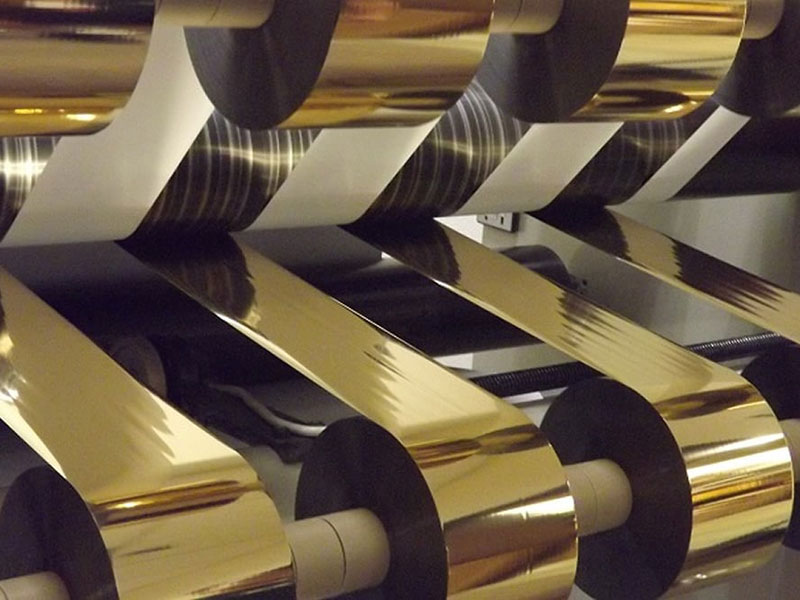 烫金箔分切机
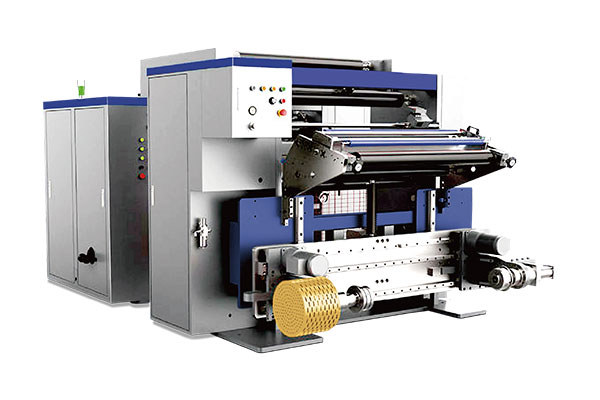 通用型数字控制高速分切机 RSDS7/T
 镭射烫印箔分切机
 热烫银箔分切机


服务热线
180-5003-0233
烫印箔(电化铝)总厚度通常仅12–30μm,由PET基膜、离型层、色层、镀铝层和胶粘层复合而成,基材薄、镀层脆,对分切过程中的张力、刀具状态和静电极为敏感。行业内素有“三分烫,七分切”之说,分切环节的一丝毛刺或张力波动,都可能在高速烫金机上引发断箔、烫印残缺甚至整线停机。本文按故障出现频率与排查优先级,梳理毛边、断箔、起皱、跑偏及收卷端面不齐五类典型问题的成因与处置方法,供现场操作与维修人员参考。
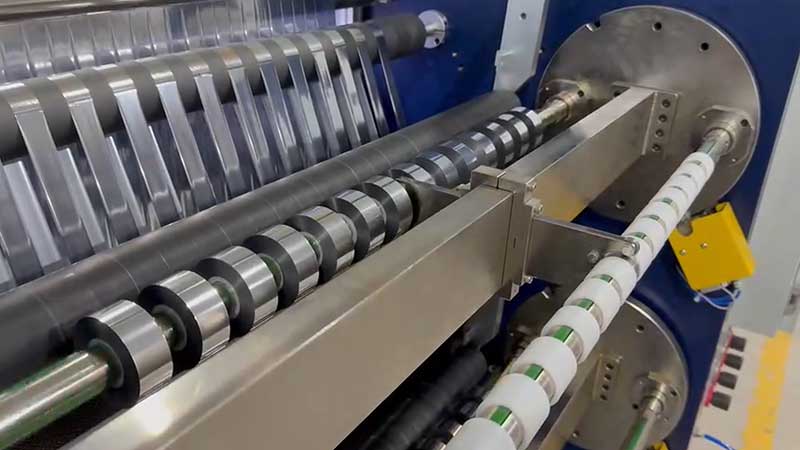
一、分切边缘毛边、拉丝与掉粉
毛边是分切工序最高发的质量缺陷,表现为切口呈锯齿状、丝状毛刺,或伴随铝粉碎屑脱落。下游烫印时,这些碎屑会形成脏点、漏烫,直接拉低成品率。
刀具状态是首要排查点。圆刀或平刀磨损、崩口后,刃口不再以剪切方式干净地切断箔材,而是以撕扯方式分离材料,在边缘留下肉眼难以察觉的微小裂口。判断方法直接:停机后用手指轻触刀口,如有明显钝感或局部缺口,应立即更换或修磨。刀隙与重叠量同样关键。薄型烫金箔的刀隙建议按材料厚度的1.2–1.5倍设置,上下刀重叠量通常控制在0.05–0.1mm之间;过小切不断,过大则压伤箔面。刀轴跳动也不可忽视,用百分表检测,径向跳动超过0.02mm即需校正。
张力与静电是次要但不可忽略的因素。放卷或收卷张力过小,箔带在切区抖动,切口自然不齐;张力过大则拉伸变形,毛边加剧。烫金箔建议张力控制在1.5–3N/mm²,需结合箔材厚度与供应商数据微调。静电方面,烫金箔以PET为基材,绝缘性好,高速摩擦产生的电荷会吸附箔粉至切口与导辊表面。可在切刀前后加装静电消除棒或离子风嘴,并确保设备接地电阻小于4Ω。
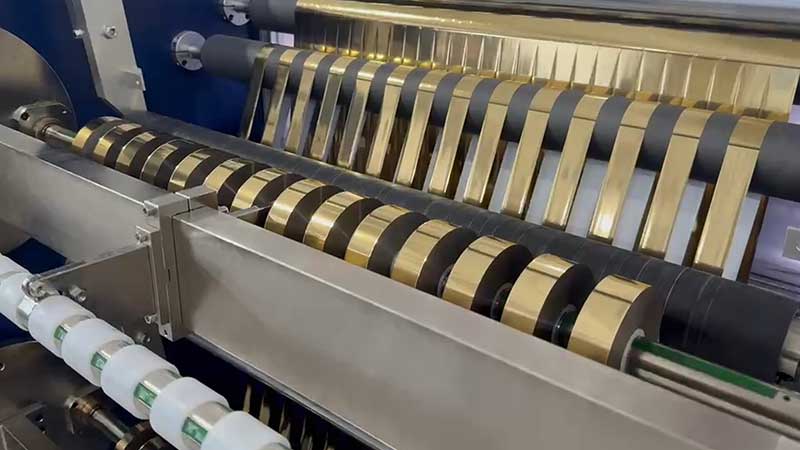
二、频繁断箔
断箔分为规律性断裂与随机性断裂两类。规律性断裂多指向刀具问题,随机性断裂则需依次排查导辊、静电与张力系统。
刀片钝化是断箔最常见的源头。钝刀“撕扯”箔面产生的边缘微裂口,在后续张力作用下会迅速扩展为整条断裂。若断口位置固定出现在刀线处,优先更换刀片并重新校准重叠量。若断口随机分布,则应转向走料路径排查:导辊表面嵌入的硬质颗粒、粘附的背胶残留或轴承卡滞,都会对箔面形成周期性刮擦或额外阻力,导致局部应力集中而拉断。
静电是容易被忽视的“隐形杀手”。静电积累到一定程度后,箔面会突然吸附在导辊或机架上,形成阻力突变,瞬间拉断箔材。简易判断方法:在光线较暗的环境下运行设备,观察箔面离开导辊时是否有蓝紫色电火花;或用静电测试仪测量箔面电位。若静电明显,检查静电消除棒是否积灰失效、高压电源输出是否正常。
张力系统中,磁粉离合器/制动器的老化最为常见。磁粉长期使用后结块或流失,输出扭矩变得非线性,典型表现为低速时正常、加速到某一转速后突然断箔。运行中倾听有无“沙沙”异响或顿挫感,基本可判定需要更换磁粉或总成。张力传感器若被灰尘覆盖或机械卡滞,反馈信号失真,控制器会输出错误指令,同样需要定期空转归零检查与静态加载校验。
三、箔材起皱
起皱的根源通常指向张力,但单纯调低张力往往收效甚微。真正需要审视的是张力梯度是否匹配、导辊是否平行、压辊压力是否均匀。
导辊与走料路径是固定位置褶皱的首要嫌疑。若褶皱始终出现在同一位置,优先检查该段导辊的平行度与表面状态。导辊不平行、辊面划痕或胶垢、轴承卡顿,都会使箔材走料时受力不均,产生固定斜褶或横向折痕。逐根检测导辊平行度(允差≤0.2mm/m),清理辊面杂质,卡滞轴承及时更换,是消除固定褶皱的基本步骤。
随机性褶皱则需回到张力与压辊。放卷张力过大,箔材在进入切区前已被拉伸,出刀后回弹起皱;收卷张力过小,层间空气排不出,褶皱被压死在卷内。薄电化铝的放卷张力宜偏小,并采用分段独立控制,放卷、分切、收卷三段张力分开调节。收卷压辊的压力同样关键:压力不足则空气滞留,压力过大则压出横向褶痕。对于烫金箔类薄型材料,压辊线压力可从0.3–0.5kgf/cm起步试调,宽幅分切时建议使用分段式压辊,使各窄卷区域压力独立可调。
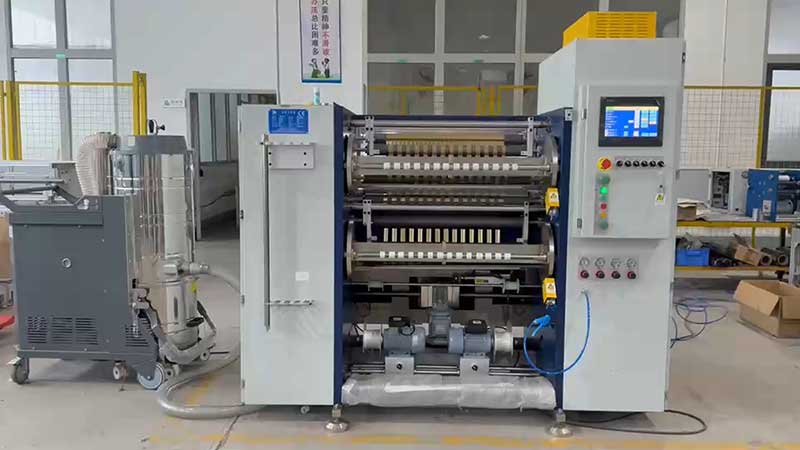
四、跑偏与收卷端面不齐
跑偏表现为箔带在走料过程中横向窜动,收卷端面呈“塔形”或“喇叭口”。这一问题与毛边常互为因果:毛边产生的碎屑堆积在导辊或纠偏探头上会导致跑偏,而跑偏使箔带斜切入刀又加重毛边。因此排查时应遵循“清洁整机→检查刀具→校准对中→优化张力→验证纠偏”的循环路径。
纠偏系统失效是最常见的直接原因。光电或超声波探头被灰尘、箔屑遮挡,导致纠偏“失眼”。应定期清洁探头镜片,调整探头位置至箔带边缘的1/2处,并设定±1mm的死区以避免频繁动作。导辊平行度差与放卷对中不良则是结构性诱因:母卷上料时中心未与主轴对齐,或各导辊轴线不平行,箔带在走料中会持续受到侧向分力,逐步偏移。
若纠偏与导辊均已排除,端面不齐依然存在,问题很可能在收卷张力与压辊。烫印箔分切最忌讳“一个张力值走完全程”。随着收卷直径从空芯增至满卷,卷径比可达5:1,若张力恒定不变,小卷时震荡、大卷时外层过紧。解决之道是启用锥度张力控制,满卷张力降至起始值的60%–80%。压辊平行度偏差则是另一个被低估的陷阱:若压辊轴线与收卷轴不平行,一端紧一端松,膜卷每转一圈就偏移一点,很快形成塔形。静态检查时用塞尺测量压辊两端与收卷轴间隙,误差应控制在0.05mm/m以内。
五、日常维护要点
多数分切故障并非突发,而是刀具磨损、辊面脏污、磁粉老化等渐进性劣化的累积结果。将以下三项纳入日常点检,可显著降低非计划停机频率:
刀具与刀轴:每班次停机后触摸检查刀口钝感,每周用百分表校验刀轴跳动;导辊与静电:每日用白布擦拭各导辊辊面,检查有无粗糙感或粘滞区,静电消除棒每周清洁一次积灰;张力元件:每月听诊磁粉离合器运行声响,每季度校验张力传感器空转归零与加载线性度。对于使用超过一年的磁粉制动器,可将设定电流提高10%–15%以补偿磁粉性能的自然衰减。
分切故障的排查,贵在有序。先看刀口有无崩缺,再查导辊与走料路径是否洁净顺畅,继而校验张力梯度与静电消除状态,最后复核纠偏与收卷压辊的对中精度。这一顺序覆盖了从刀具到张力、从机械到静电的主要故障源,可帮助现场人员在最短时间内定位问题,减少因盲目调参而浪费的工时与材料。