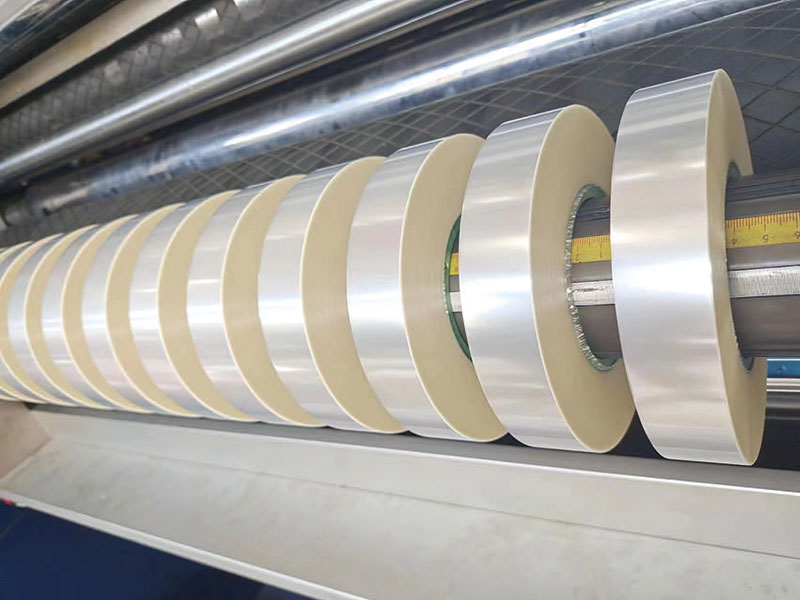
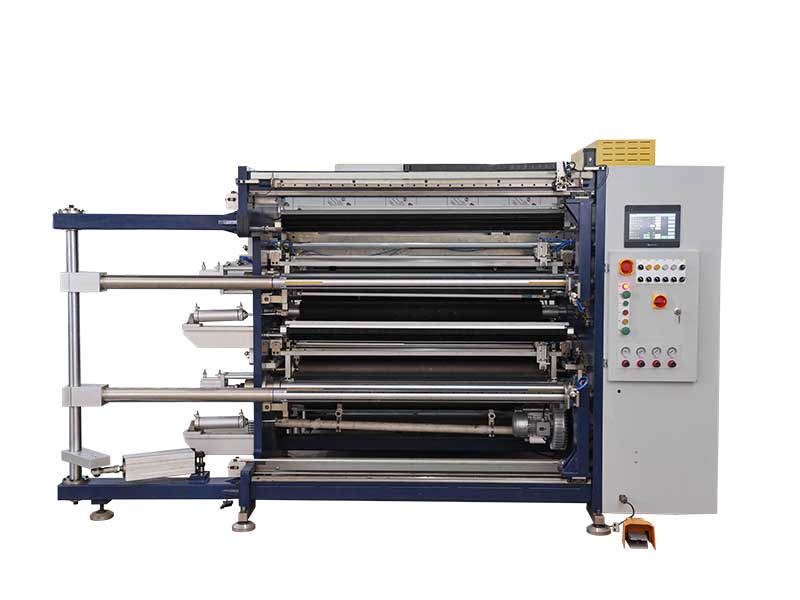
 pet薄膜分切机
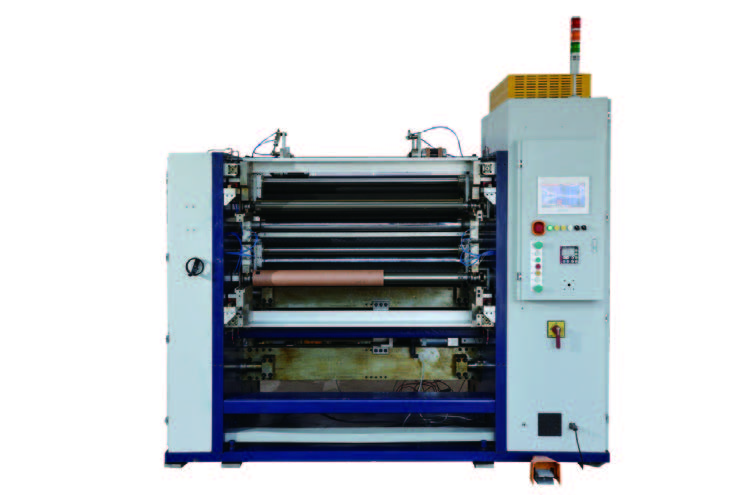 电容膜分切机
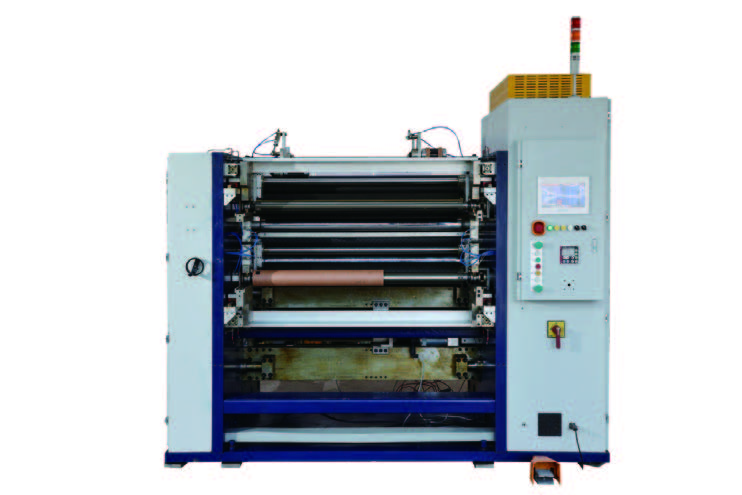 电容器薄膜分切机
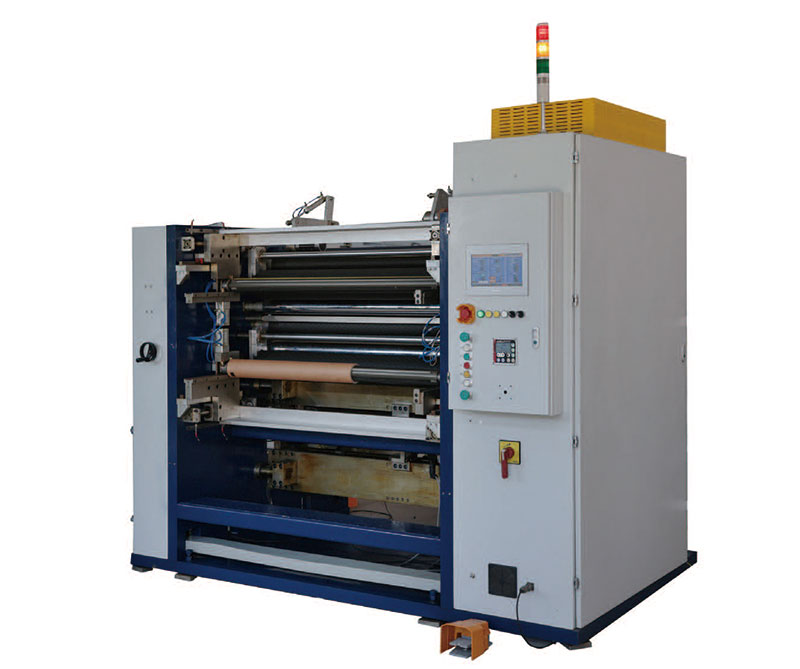 新能源超薄膜分切机
 离型膜分切机
 塑料薄膜分切机


服务热线
180-5003-0233
薄膜分切是软包装与功能膜材加工的最后一道关键工序,其效率直接决定交付能力与单位成本。然而,“效率”在分切工序中从来不是单一的速度指标——它受制于换卷停机、张力波动、纠偏精度、刀具状态与人工干预的复杂交织。单纯提高线速度往往以精度劣化和废品率攀升为代价。真正有效的效率提升,需要从五个相互支撑的方向系统推进。
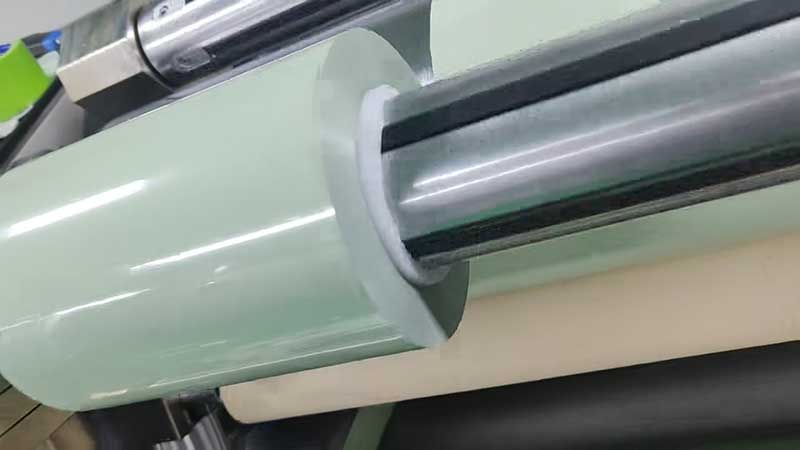
方向一:以自动化为核心压缩非生产时间
分切机的有效产出时间被大量辅助动作吞噬:换卷、穿膜、对刀、卸料。传统手动换卷需10至15分钟,而配备自动夹紧、对中与接膜系统的机型可将这一时间压缩至2至3分钟。行业头部设备商的双转塔收卷系统已将循环时间做到35秒级别,使得小批量、多规格订单的频繁换产不再成为效率瓶颈。更具价值的是自动换卷与成品卷自动接续技术的成熟——当分切机与上游挤出线或下游包装线联动时,不停机连续生产成为可能,设备稼动率随之显著抬升。自动化改造的回报逻辑清晰:减少的每一次停机,都是净增的有效产能。
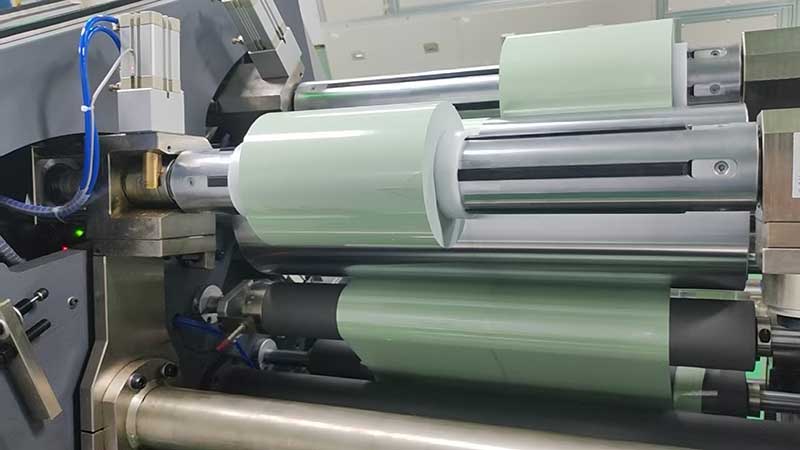
方向二:以张力闭环控制守住速度上限
速度与精度之间存在天然的张力:实测数据表明,分切速度从低速状态提升至300米/分钟以上时,横向偏移量可从±0.10毫米劣化至±0.35毫米,收卷张力波动从±2%扩大至±8%。这意味着,没有精密的张力控制,高速化只是废品率的放大器。破解之道在于将单一张力设定升级为分段闭环控制:放卷区维持较高张力以保证展平,分切区适度降低张力以减少横向收缩,收卷区采用锥度递减张力以适配卷径增长。某产线实测显示,分段控制改造后收卷端面对齐度从±0.31毫米改善至±0.14毫米,膜面拉伸变形率从2.1%降至0.8%。张力稳了,速度才有意义。
方向三:以智能纠偏与刀具管理降低隐性损耗
分切偏斜与边缘拉丝是分切工序中最隐蔽的效率杀手——它们不表现为停机,却以废品和降级品的形式持续吞噬利润。偏斜的根源往往不在纠偏系统本身,而在胶辊压力分布这类“末端细节”:当上胶辊操作侧与传动侧压力差达到30%时,薄膜宽度方向的牵引力失衡,偏斜随卷径增大而急剧放大。因此,效率提升需要将监测触角延伸至执行末端——胶辊两端压力独立监测与自动补偿、气缸密封状态的预警性维护,都应纳入日常管理。在刀具侧,激光切割为非接触式方案提供了新选择,尤其适用于超薄薄膜,可消除机械应力导致的边缘微裂;而传统圆刀路径上,金刚石涂层刀片与自动磨刀装置的配合,则将换刀频率和调刀时间大幅压缩。
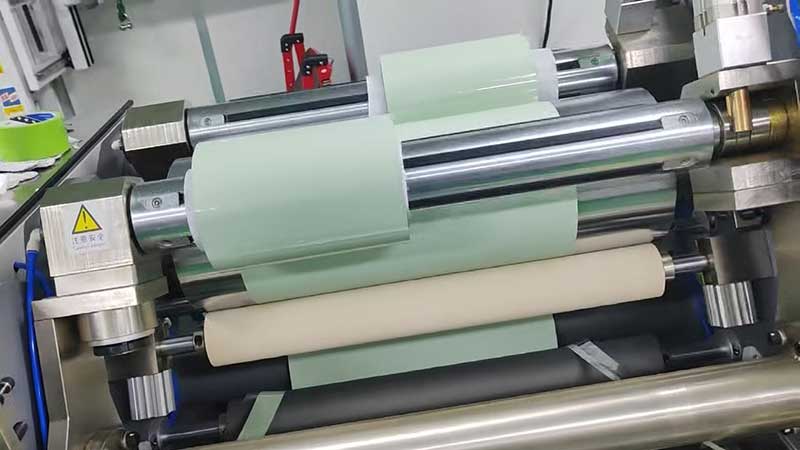
方向四:以数据驱动实现工艺参数的自适应匹配
同一台分切机面对不同材料时,最优参数组合截然不同。普通PE膜在350至400米/分钟下仍可保持97%以上良率,而光学膜或电池隔膜在80至120米/分钟以上便面临精度失控风险。靠操作经验逐单调试,既慢又不稳定。效率提升的第四方向,是将工艺知识固化为可调用的配方系统:按薄膜类型、厚度、宽度自动匹配张力曲线、速度曲线与刀压参数,换产时一键调用。更进一步,自适应前馈控制技术通过实时检测薄膜边缘位置的变化趋势,提前0.2秒调整纠偏辊角度,使高速下的偏移量降低42%。参数不再依赖“老师傅的手感”,效率的波动区间便被收窄。
方向五:以预测性维护替代事后抢修
分切机的效率损失中,相当比例来自非计划停机。轴承磨损、气缸密封老化、刀轴振动异常——这些渐变型故障若等到成品端面出现波浪纹或偏斜时才被发现,停机损失已经发生。有效的做法是将监测节点前移:振动传感器追踪主轴与刀具的异常频谱,温度传感器监控轴承温升,PLC系统集成故障代码库实现自动定位与报警。当系统能够在密封圈漏气的早期阶段提示更换、在刀片刃口磨损达到阈值时自动安排研磨,突发故障便转化为计划内的维护窗口。对于多台分切机并行运行的企业,这一转变对整体设备效率的提升尤为显著。
五个方向并非孤立选项,而是一条递进的效率链条:自动化解决“停机多久”,张力控制解决“跑多快”,纠偏与刀具解决“切多好”,参数自适应解决“换产多快”,预测性维护解决“意外多少”。任何单点突破都能带来可见改善,但唯有系统推进,才能让分切工序从被动追赶交期的瓶颈,转变为稳定可控的产能基石。