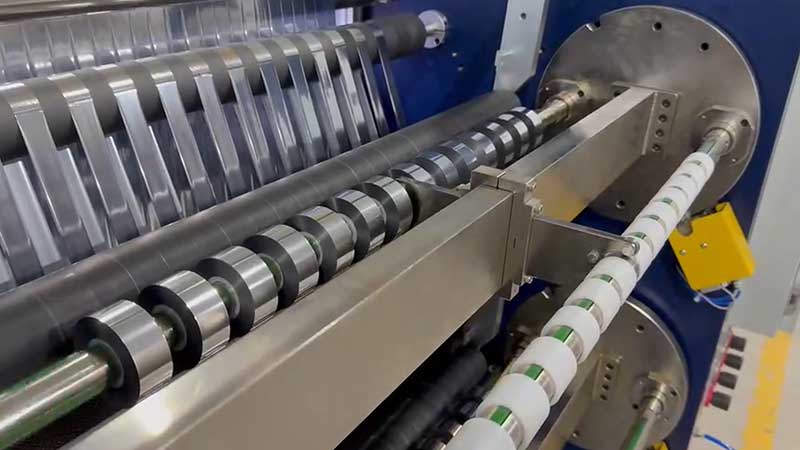
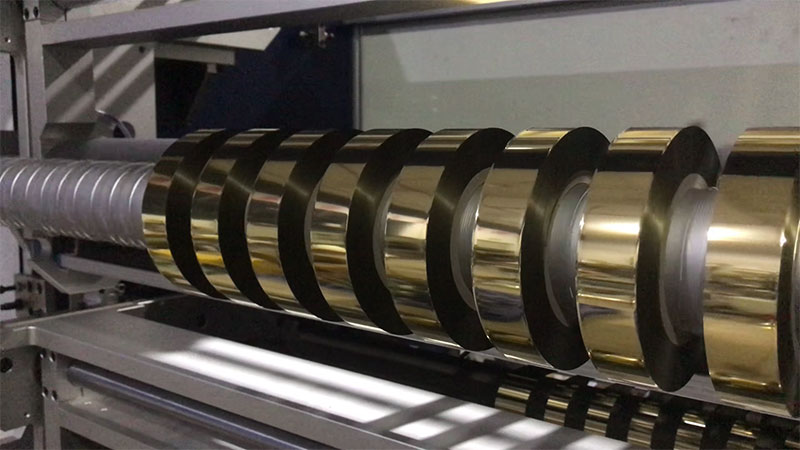
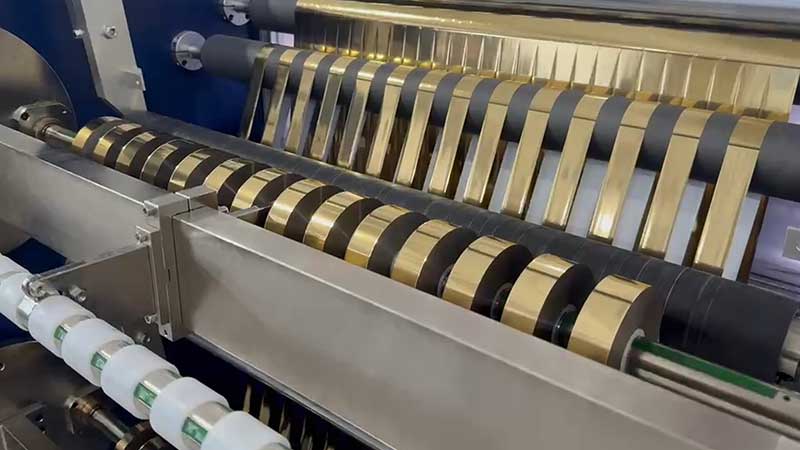
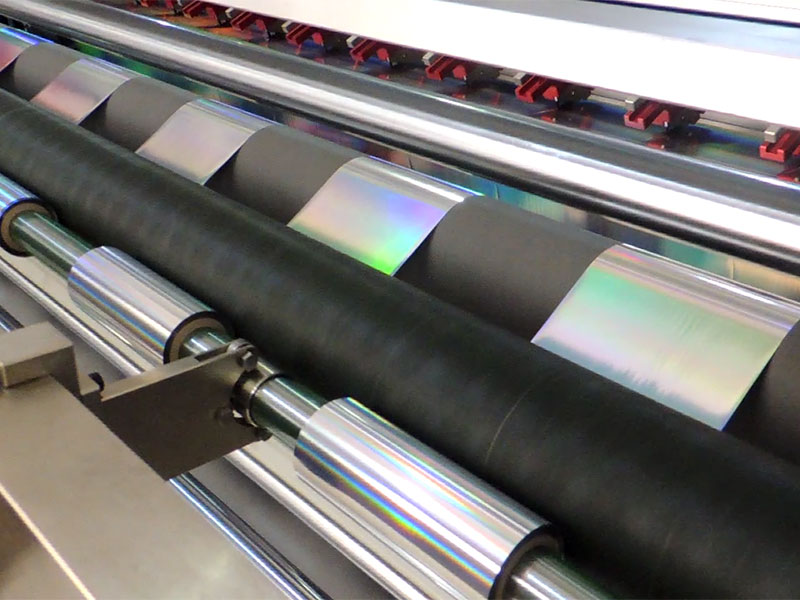
 电化铝分切机
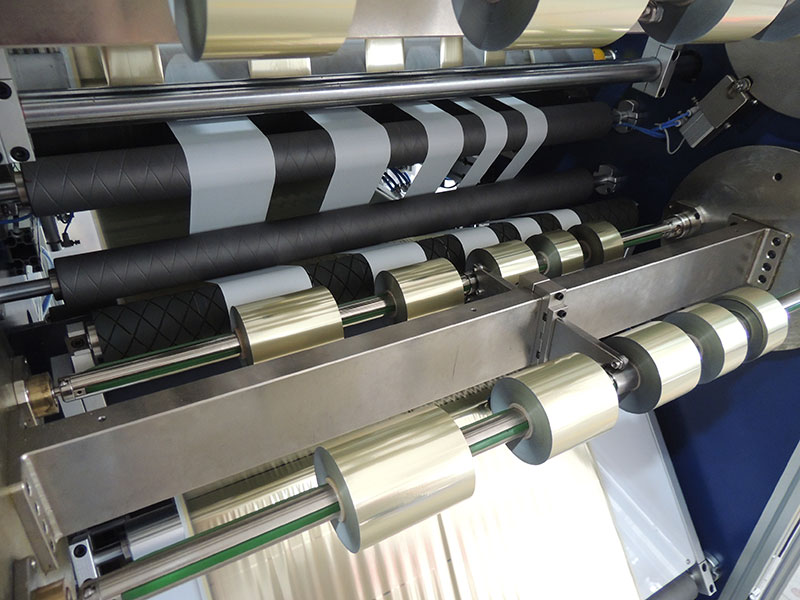 烫金纸分切机
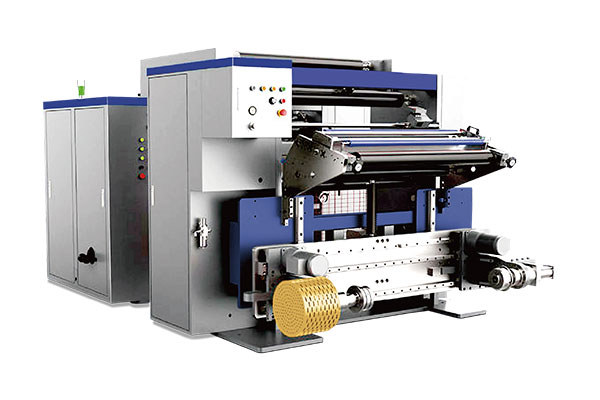 通用型数字控制高速分切机 RSDS7/T
 镭射烫印箔分切机
 热烫银箔分切机


服务热线
180-5003-0233
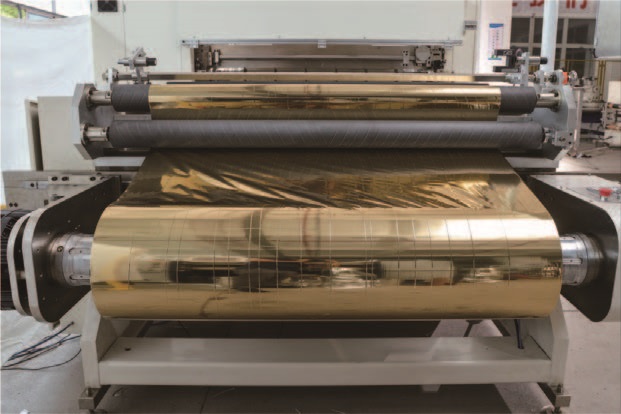
烫印箔分切机放卷跑偏,是操作工最头疼的故障之一。箔带一旦在放卷端开始左右“蛇行”,到了收卷端就会放大成“塔形”或“喇叭口”,轻则切边不齐、材料降级,重则撞坏刀片、整卷报废。烫印箔(电化铝)总厚度仅12–30μm,由PET基膜、离型层、色层、镀铝层等多层复合而成,几乎没有抗弯刚度,对走料路径的微小偏差极为敏感。这意味着放卷端哪怕一丝松动或倾斜,都会被箔带“忠实”地传递到整条产线。
根据现场经验,80%的跑偏问题其实根植于机械精度或张力波动,而非纠偏系统本身。正确的排查顺序应当是:先机械,后电气;先张力,后纠偏。以下按优先级展开。
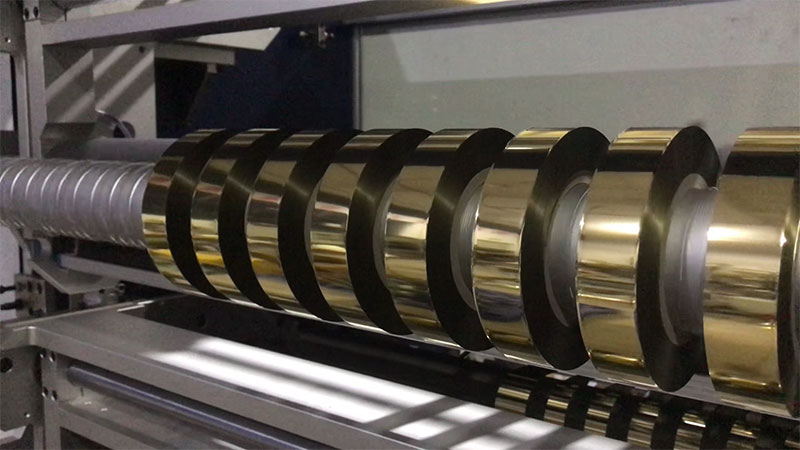
第一步:锁死放卷端的“根基”——气胀轴与母卷
放卷跑偏最直接的源头,往往在气胀轴和母卷的配合上。气胀轴压力不足或单边泄气,母卷在轴上就会松动或轻微倾斜,放卷时箔带自然横向滑移。检查时先看气压:烫印箔常用气压标准在0.4–0.6MPa之间,纸质卷芯取偏低值,塑料或铝芯可稍高。更关键的是保压性能——充气后5分钟内压降不应超过0.05MPa,超差即意味着存在泄漏,卷芯会在运行中缓慢打滑,表现为张力“先稳后飘”。
母卷本身的状态同样不能忽视。如果来料端面不齐、呈锥形或“望远镜”状,上机后天然会向厚的一侧偏移,这类问题无法靠设备参数完全消除,只能在上机前用切边机修整端面,或对超差母卷做复卷处理释放内应力。
第二步:校准导辊的“平行线”——被忽视的隐形推手
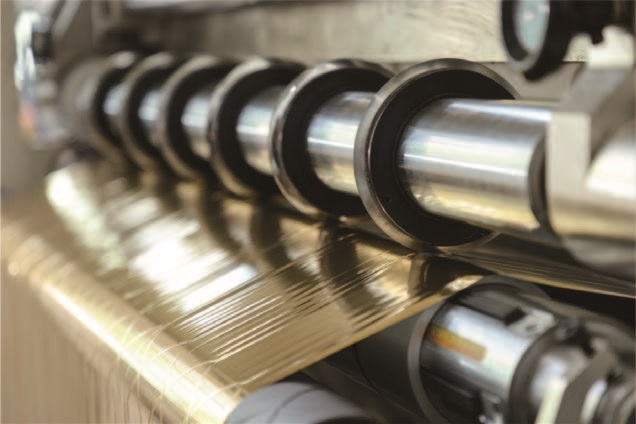
导辊不平行是导致箔带横向漂移最常见的机械原因。只要放卷路径上有一根导辊与收卷轴轴线不平行,箔带经过时就会承受持续的轴向分力,像方向盘歪了的车一样自动向一侧“爬行”。现场用激光对中仪或拉线法逐根检查,平行度偏差应控制在0.2mm/m以内,高精度设备建议做到0.05mm/m以下。同时留意导辊表面:磨损不均、粘附胶粉或箔屑,会造成左右摩擦系数不一致,箔带自然往摩擦力大的一侧跑。
第三步:调对放卷张力——拒绝“一根值定到底”
许多操作员习惯设一个固定张力值全程不变,这在放卷端恰恰是跑偏的诱因。放卷过程中卷径从满卷到空芯持续减小,若制动力矩恒定,大卷底部的箔材会被过度拉伸,内部应力失稳后引发横向位移。正确的做法是启用放卷反锥度控制:控制系统随卷径减小自动降低制动力矩,使箔材剥离母卷时的表面应力保持恒定。烫印箔放卷基准张力通常落在3N–8N区间(视幅宽与厚度而定),高速运行时若出现横向抖动可微增5%–10%,若出现纵向拉伸纹则立即回调。
磁粉制动器的状态也需留意。长期低电流工况下磁粉容易板结,输出扭矩变得非线性。使用超过一年的制动器,可将设定电流上调10%–15%以补偿性能衰减。
第四步:最后再动纠偏系统——“眼睛”和“手脚”要对得上
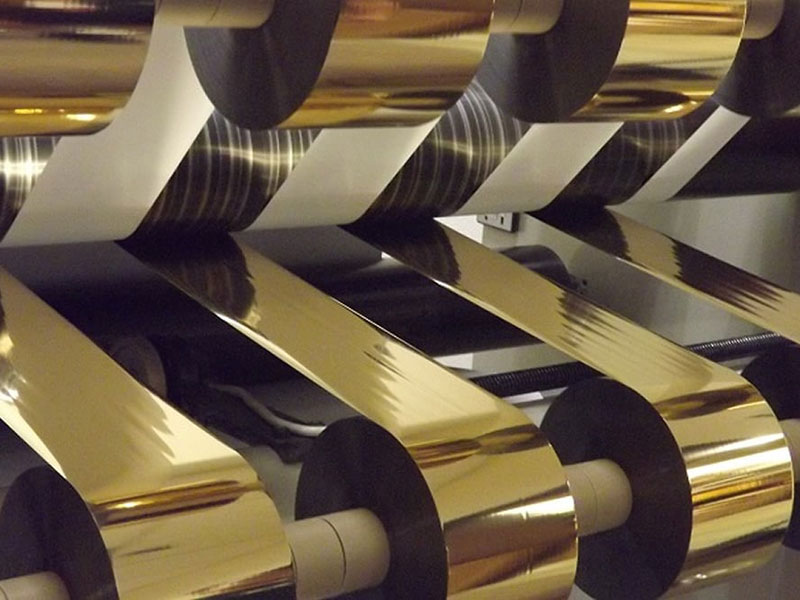
如果机械基础和张力都正常,跑偏依然存在,才轮到纠偏系统。先清洁光电或超声波传感器的镜片——箔屑和灰尘遮挡是纠偏失灵最常见的“盲区”。确认传感器对准箔带边缘的1/2处后,用手轻推箔带,观察执行器(电缸或气缸)是否快速响应。响应迟钝查导轨卡滞或气压不足;响应过猛则需重新整定PID参数,先恢复出厂设置再微调增益。一个实用的现场经验是给系统设一个±0.5mm的死区,边缘在这个范围内波动时纠偏不动作,能有效过滤高速走料时的正常微抖,避免“矫枉过正”引发新的蛇形摆动。
快速自查口诀
若时间紧迫,可按以下顺序快速过一遍:一看气胀轴气压够不够、漏不漏;二摸导辊平不平、脏不脏;三查放卷张力是否随卷径下降;最后清洁纠偏探头、试执行器响应。多数放卷跑偏能在这一轮排查中锁定症结。日常维护上,建议每三个月对张力控制系统做一次校准,并针对不同规格的烫印箔建立张力参数档案,换卷时直接调用,比每次“凭手感”调要可靠得多。