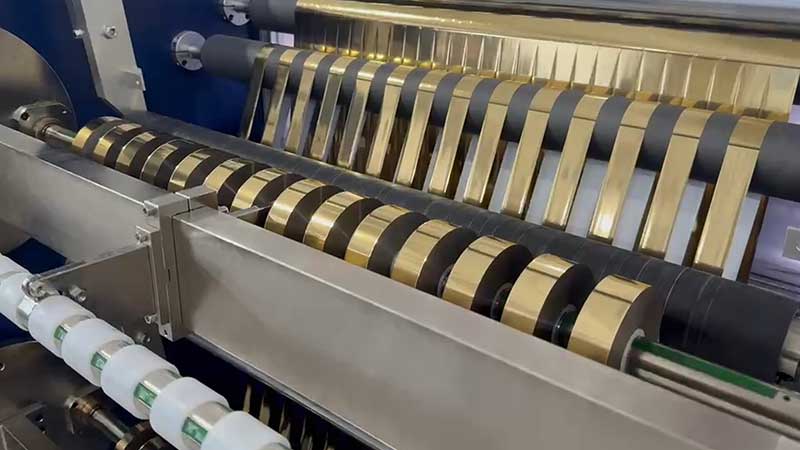
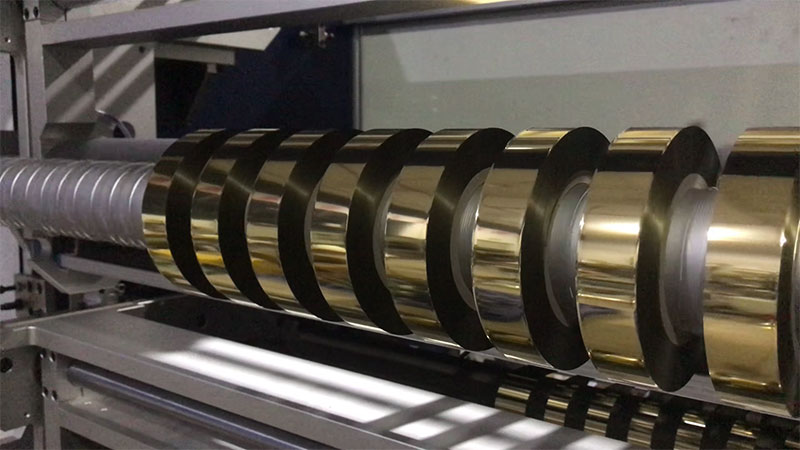
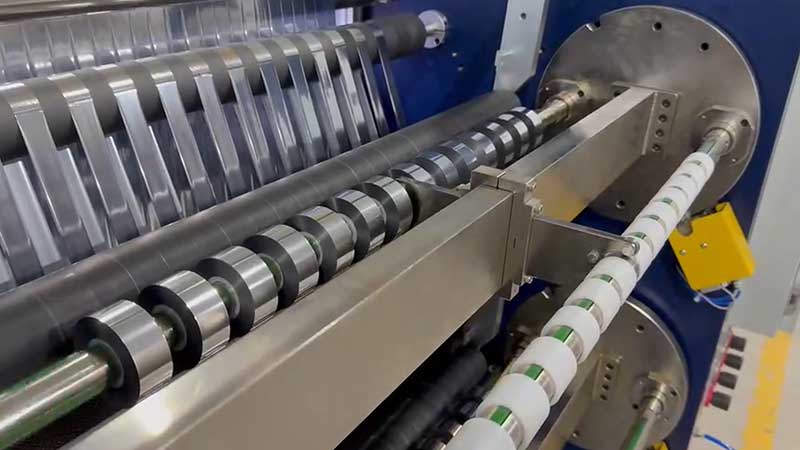
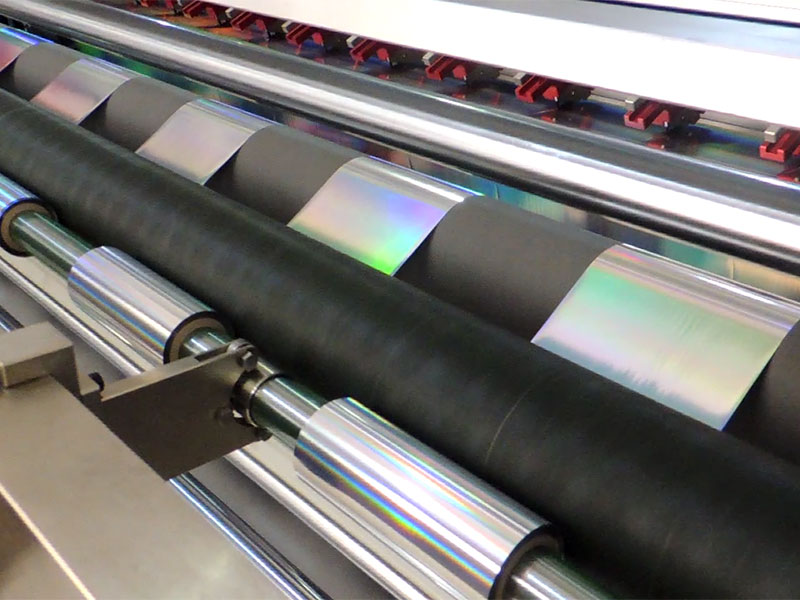
 电化铝分切机
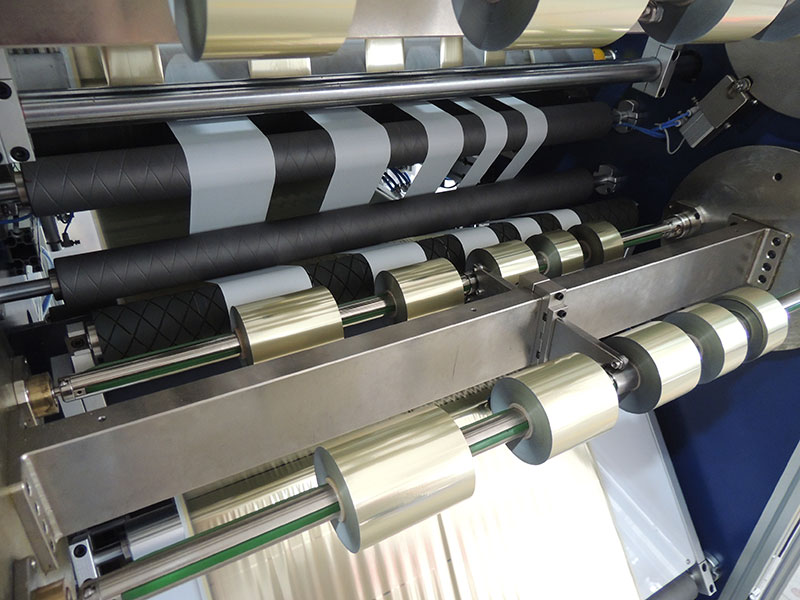 烫金纸分切机
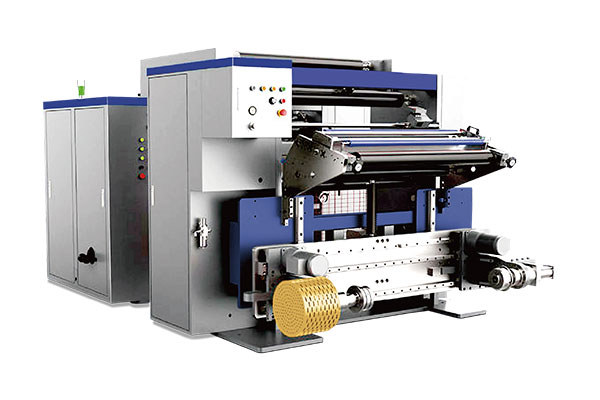 通用型数字控制高速分切机 RSDS7/T
 镭射烫印箔分切机
 热烫银箔分切机


服务热线
180-5003-0233
烫金膜分切收卷起皱,是分切工序中最令人头疼的质量缺陷之一。烫金箔(电化铝)总厚度通常仅12–30μm,由PET基膜、离型层、色层、镀铝层和胶粘层复合而成,基材极薄、镀层脆性大,对分切过程中的微应力分布极为敏感。一旦收卷起皱,褶皱在层间压力下被“压死”,下游烫印工序根本无法展平,往往意味着整卷报废。
行业内素有“三分烫,七分切”之说,分切质量直接决定烫印成品率。收卷起皱的成因并非单一因素,而是张力控制逻辑、压辊机械状态、导辊走料精度、来料一致性四个维度交互作用的结果。以下从故障机理出发,逐一拆解。
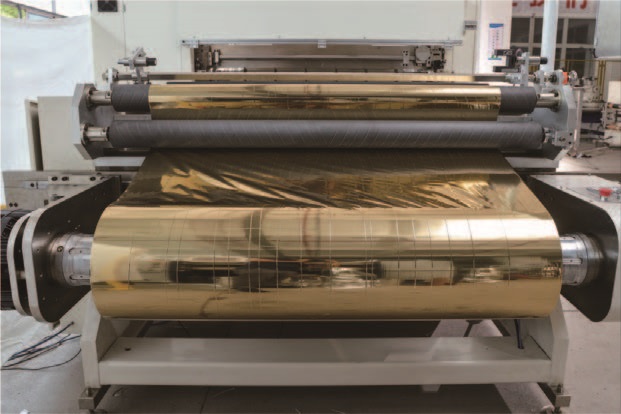
一、张力控制失当:起皱的第一诱因
烫金膜分切收卷起皱,最常被归咎于张力,但“把张力调小”往往治标不治本。真正的问题在于张力的分布结构与动态响应。
恒张力思维的致命缺陷。许多操作习惯设定一个固定张力值贯穿全程,但分切过程中收卷卷径从空卷到满卷可能增长3至5倍。若张力恒定不变,外层材料会持续挤压内层,导致卷芯处出现纵向死褶或“菊花芯”状突起。正确的做法是启用锥度张力控制:张力随卷径增大按预设曲线递减。烫金箔类薄膜的锥度系数通常取0.5–0.8,初始张力设为材料断裂张力的8%–12%,终止张力为初始值的40%–70%,收卷张力取分切张力的80%–90%。
更精细的方案是分段张力控制:起步段(卷径0–20%)用较低张力确保卷芯平整贴合;恒张力段(20%–70%)维持稳定层间压力;锥度下降段(70%–100%)逐步减小张力,补偿外圈重量对内层的挤压效应。若设备仍处于恒张力模式,收卷起皱几乎是必然结果。
放卷段张力波动同样会传导至收卷。放卷张力过大,箔材被预拉伸,收卷后回缩起皱;放卷张力过小或波动,材料在走料路径中松弛偏摆,进入收卷时已不平整。分段独立张力控制——放卷、分切、收卷各自调节——是隔离波动的基础手段。薄型电化铝的放卷张力宜偏小设定。
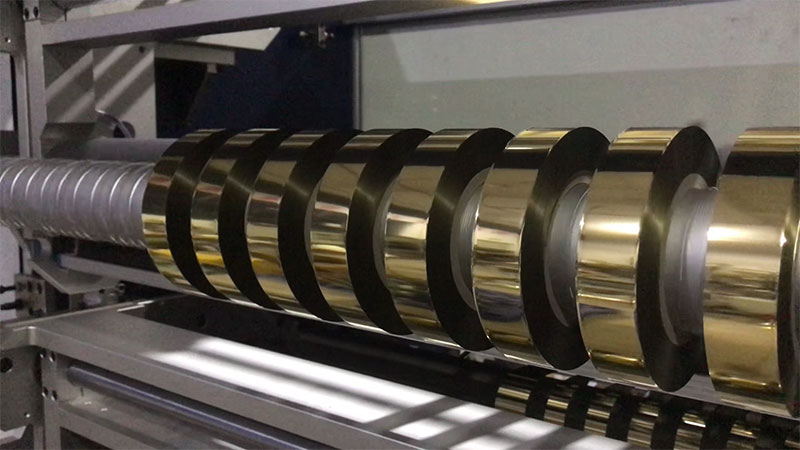
二、压辊状态:被低估的起皱源头
压辊负责将箔材压紧在卷芯上、排出层间空气并提供摩擦牵引力。压辊的任何精度缺失,都会以横向压力不均的形式转化为起皱。
平行度是第一检查项。压辊轴线与收卷轴轴线若不平行,左右压力出现偏差,箔面一侧紧一侧松,松侧极易起皱。行业要求平行度偏差不超过0.05mm/m,左右压力偏差控制在±3N以内。实践中可用塞尺或激光对中仪校验,同时检查压辊两端气缸压力是否一致。
硬度与表面状态同样关键。烫金箔宜使用邵氏硬度60–75的聚氨酯或丁腈橡胶压辊,表面磨削至Ra 0.8–1.6μm。过硬则无法自适应箔材厚度微小波动,过软则易变形导致压力分布不均。辊面若粘附胶垢或存在划痕,局部压力异常会直接复印到每一层箔面上。
压力与张力的联动常被忽视。收卷初期卷径小,需较大接触压力排除空气;收卷后期卷径增大,接触压力应逐步减小。若张力锥度已下降而压辊压力仍维持高位,便形成“外层张力小、压辊压力大”的矛盾状态,这正是箔面起皱的常见根源。将压辊压力与收卷张力按比例耦合联动,可有效规避这一矛盾。
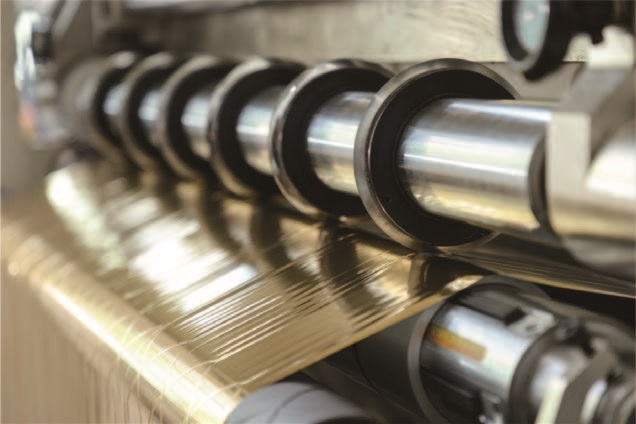
三、导辊与走料精度:固定位置褶皱的指向标
一个实用的排查技巧是:观察褶皱的位置特征。若褶皱出现在固定位置、呈斜向或横向规律分布,优先排查导辊;若褶皱随机出现、位置漂移,则重点检查张力波动与静电。
导辊不平行、辊面有划痕或胶垢、轴承卡顿,都会使箔材在走料过程中受力不均,产生固定斜褶。逐根检测导辊平行度、清理辊面杂质、润滑或更换卡顿轴承,是消除此类褶皱的基本动作。自动纠偏系统响应不及时或精度不足,导致材料边缘反复摩擦,同样会诱发褶皱。
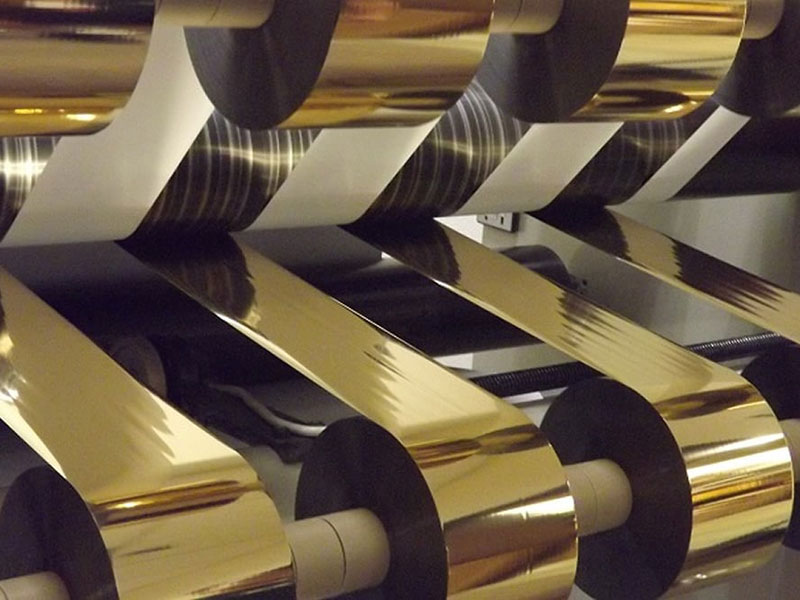
四、来料与卷芯:不可忽视的前置条件
分切机调得再好,也无法挽救有缺陷的来料。母卷本身存在褶皱、厚薄偏差或镀层不均,分切后褶皱只会被继承并放大。上机前检查母卷表面状态、剔除不合格来料,是避免无效生产的第一道关口。
卷芯的圆度与同心度同样关键。纸管或塑料卷芯圆整度不足,或安装后与收卷轴不同心,收卷从一开始就存在偏心,后续每一层都会继承这一偏差,形成周期性褶皱。收卷轴低速空转时用百分表测量径向跳动,应小于0.05mm。纸芯的直线度、强度与表面光洁度在高速旋转下直接影响收卷稳定性,质量异常的纸芯须及时更换。
结语
烫金膜分切收卷起皱,本质上是超薄箔材在卷绕过程中承受了不均匀的微应力分布。张力锥度控制解决的是“时间维度”上的应力变化——卷径增大时张力须递减;压辊与导辊精度解决的是“空间维度”上的应力均匀——横向与纵向的受力须一致。两者缺一不可。
实操排查可遵循一条简洁路径:先看褶皱位置——固定斜褶查导辊,随机褶皱查张力与静电;再查压辊状态——平行度、硬度、压力联动是否到位;最后复核张力曲线——是否仍在用恒张力,锥度系数是否合理。若三者均正常,回过头检查母卷与卷芯,往往能发现被忽略的前置问题。