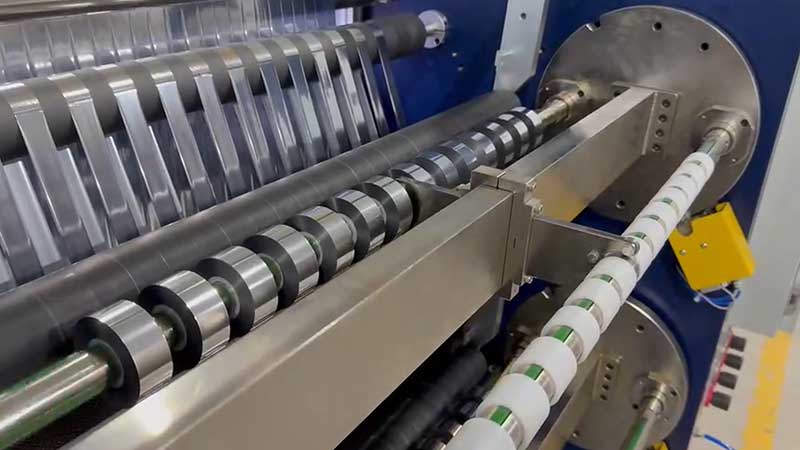
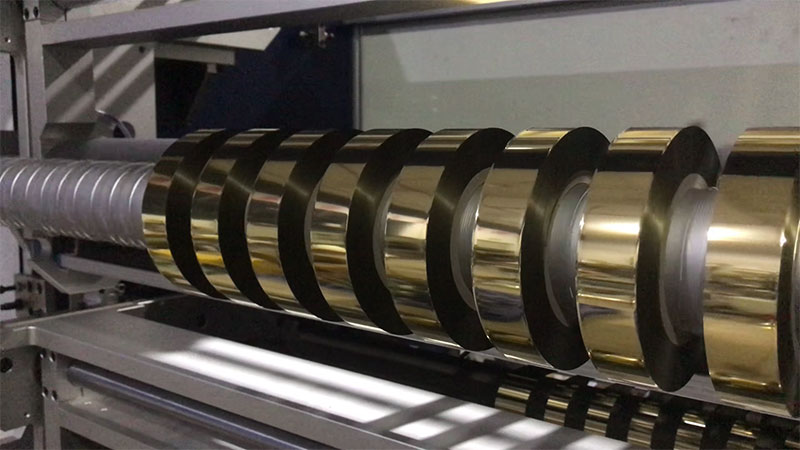
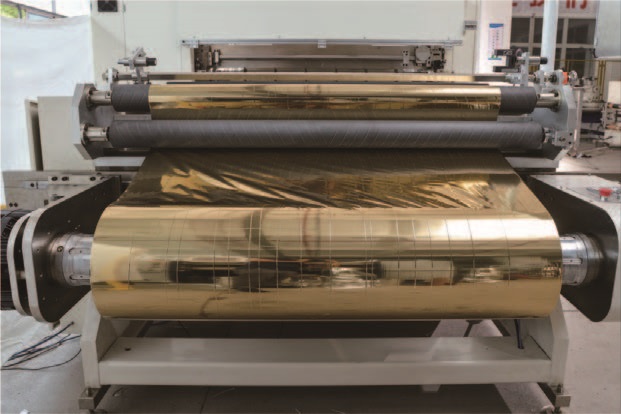
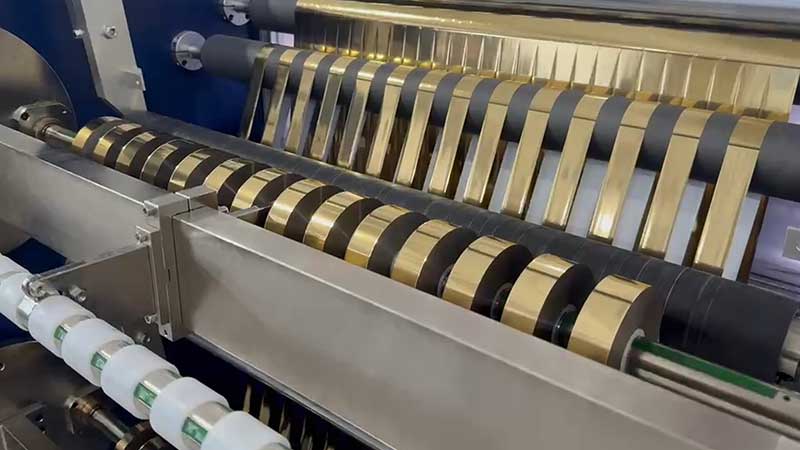
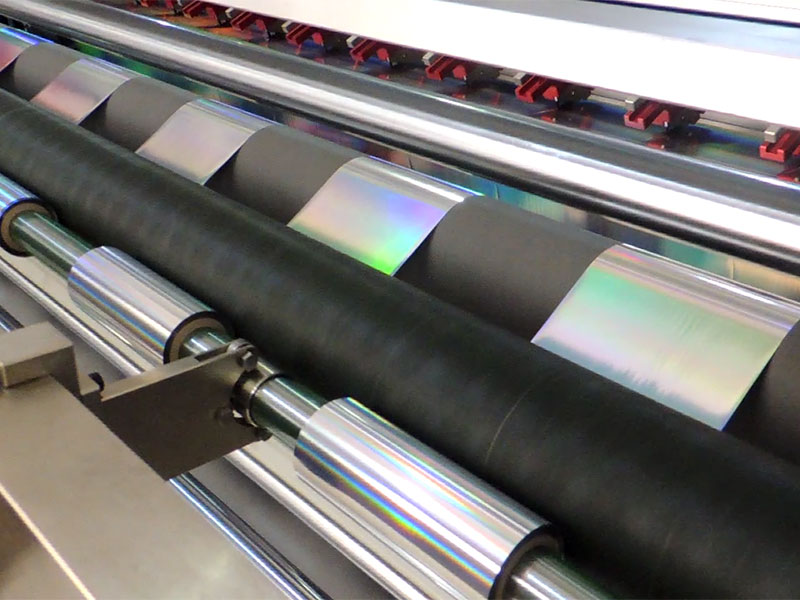
 电化铝分切机
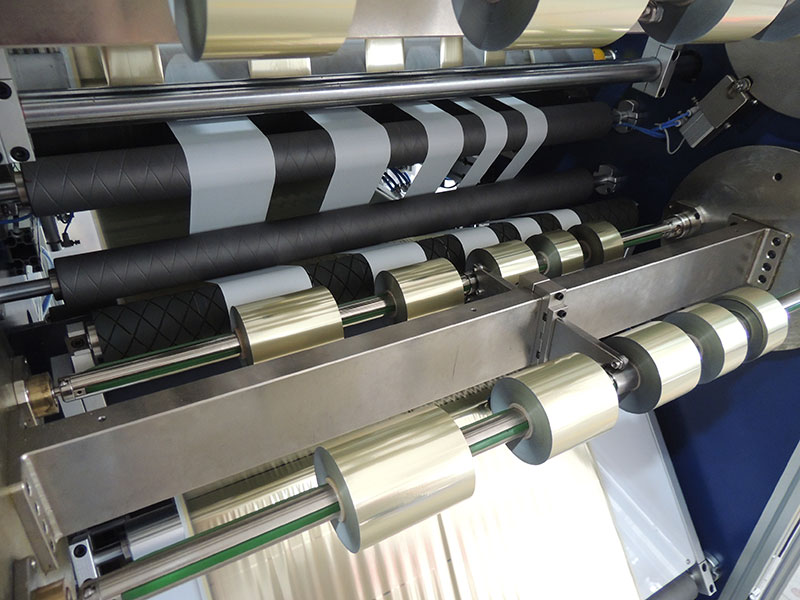 烫金纸分切机
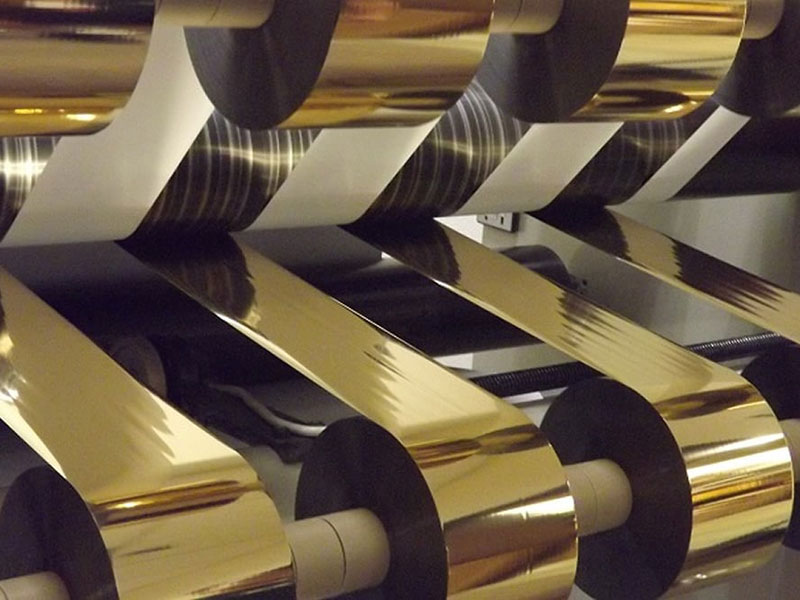 烫金箔分切机
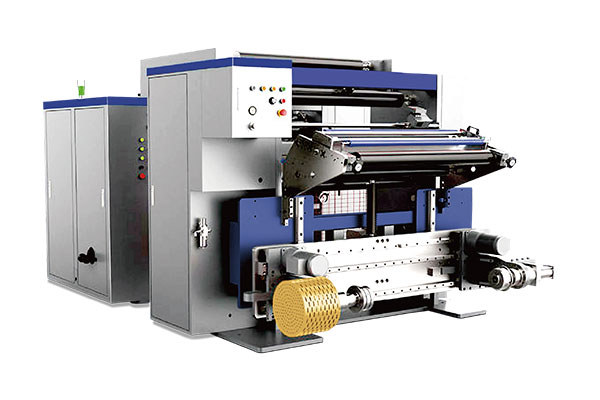 通用型数字控制高速分切机 RSDS7/T
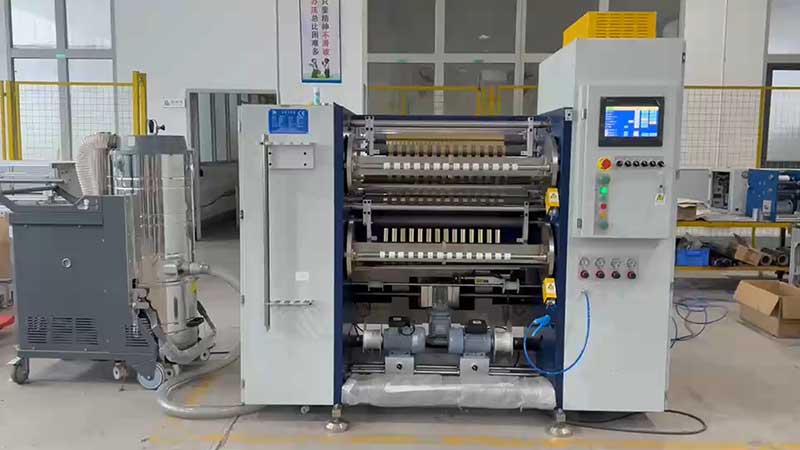 镭射烫印箔分切机
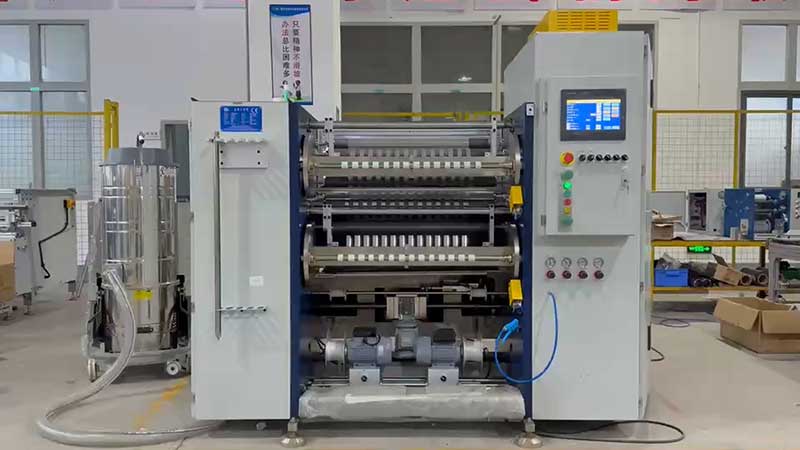 热烫银箔分切机


服务热线
180-5003-0233
烫金膜分切是烫金工艺的“咽喉”环节。业内常说“三分烫,七分切”,分切质量不过关,下游的烫金机再精密,也难以产出合格的成品。烫金膜(电化铝)厚度通常仅 4~30μm,由 PET 基膜、离型层、着色层、镀铝层和胶粘层复合而成,薄而脆、对张力极度敏感。普通分切机切它,轻则毛边跑偏,重则整卷报废。面对市场上从十几万到上百万不等的设备,采购决策不能只看报价和“最大速度”。以下五个问题,在掏钱之前必须想清楚。
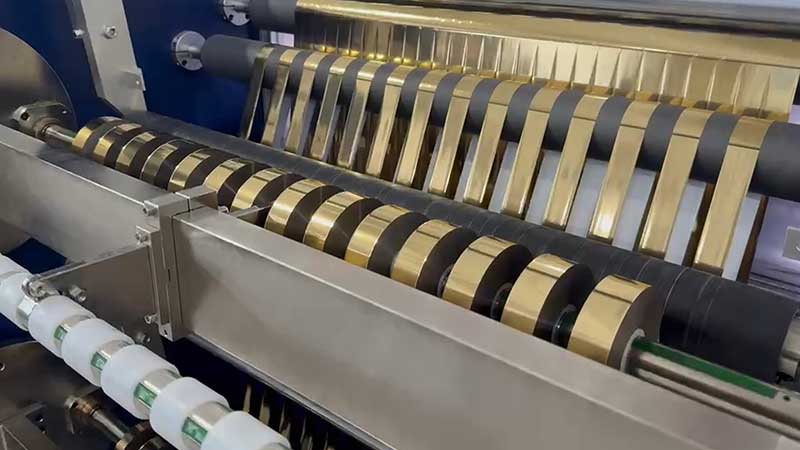
一问:你的材料与订单结构,真的需要那么高的“最大速度”吗?
许多采购者第一眼就被参数表上的“500m/min”吸引,却忽略了一个事实:标称最高速度不等于稳定工作速度。一台张力控制不过关的设备,即便标称 500m/min,实际跑起来可能连 200m/min 都稳不住,强行提速只会换来毛边和断箔。
更关键的是,速度必须与你的订单结构匹配。如果你主要做小批量、多品种的窄幅分切,高速机的产能根本吃不饱,反而增加能耗和调机难度。低速经济型设备(100m/min 以下)采用磁粉制动器或开环张力控制,对于窄幅、小批量的配套需求完全够用;但一旦稳定运行速度需要超过 200m/min,就必须依赖全自动闭环伺服张力控制系统,否则放卷半径缩小、收卷半径增大带来的张力波动,会直接拉伸 12μm 的 PET 基膜,导致后续烫印套印不准。先算清自己的日均产能和典型订单批量,再反推需要什么档次的驱动系统,而不是反过来。
二问:张力控制,是“闭环伺服+锥度”还是“开环凑合”?
烫金膜分切中,尺寸不准和端面不齐的问题,九成以上出在张力控制上。烫金膜基材薄而脆,张力稍大即拉伸变形,稍松则起皱跑偏。开环控制反应滞后,加减速时张力波动大,根本不适合薄材分切。
真正能用的系统,必须是全闭环伺服张力控制,通过传感器实时反馈、动态调整,将张力波动控制在设定值的 3% 以内。但这还不够。随着收卷直径增大,如果张力恒定不变,外层会把内层越勒越紧,导致铝层转移或粘连。因此锥度张力技术是烫金膜分切的必备项:张力必须按预设曲线随卷径增大而递减(通常递减率在 15%~25%),让内外层受力均匀。应用这一技术后,端面不齐类废品率可降低 40%~60%。如果一台设备只提“最大速度”而对张力控制精度和锥度曲线语焉不详,基本可以判定它不懂烫金膜。
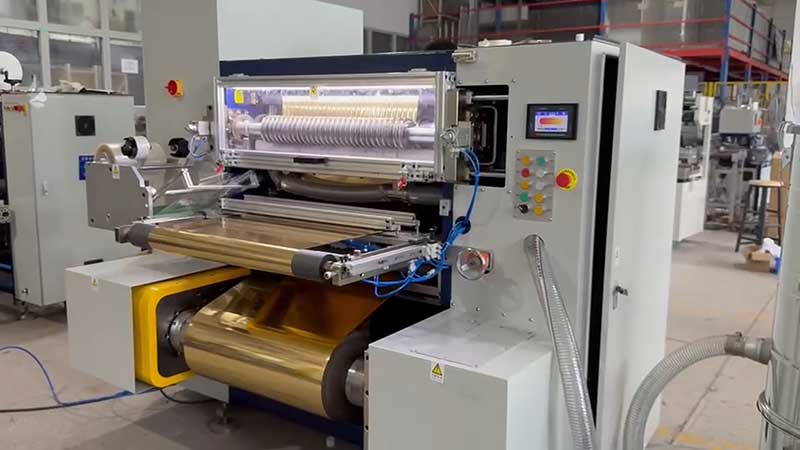
三问:刀具系统,能不能“切”开而不是“挤”断?
毛边问题的本质,是“切”与“撕”的区别。刀片钝化或配合不当,就会把金箔挤断而非切断,留下微米级毛刺或锯齿。这些毛刺在烫印压力下直接显现为“金边残缺”,造成整批产品报废。
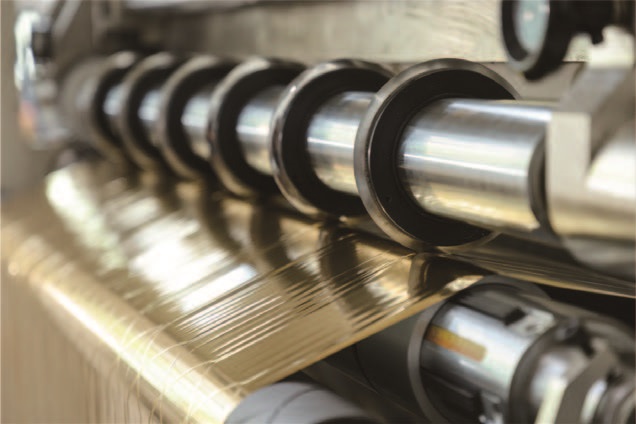
对于烫金膜,圆刀剪切式分切是首选。上下圆盘刀错位旋转,原理类似剪刀,切口光滑无挤压变形,几乎不产生铝粉和碎屑。平刀压切式仅适合厚度 ≥30μm 的厚箔或极小批量试制,用在超薄烫金膜上容易留下压溃痕迹,刀口易崩刃。选定圆刀后,还要追问两个精度参数:侧向间隙应控制在箔厚的 5%~10%(约 0.02~0.05mm),刃口角度建议 15°~30° 的小刃角并配合镜面抛光。刀具材质优先选硬质合金或金刚石涂层,因为烫金膜表面的胶层会让普通刀片迅速粘胶变钝。选购时可以要求用千分表实测刀轴径向跳动,跳动过大的设备,高速时精度必然“漂移”。
四问:纠偏与收卷,能不能保证每一米都端面整齐?
箔带在走料过程中一旦横向跑偏,刀刃切割位置就会偏移,必然出现一侧毛边重、一侧毛边轻的不均匀现象。纠偏系统精度应达到0.1mm 以内,高端机型可做到 0.05mm。传感器选型上,超声波纠偏优于光电纠偏,因为烫金膜有金属反光,光电传感器容易误判,超声波不受颜色和反光影响,响应更可靠。
收卷环节同样不能将就。多轴同时收卷窄条时,各卷芯因厚度微小差异会产生松紧不一,滑差轴能让每个收卷工位独立打滑调整,解决内外松紧不一致的问题。收卷端面错层应控制在 ≤0.1mm,否则后道烫金机上机时容易跑偏。如果设备只配了气涨轴而没有滑差轴选项,做窄条多卷分切时就会很吃力。
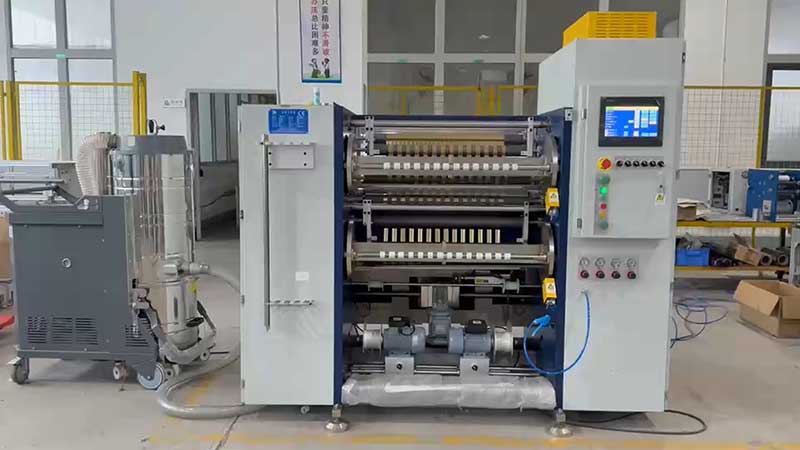
五问:总拥有成本,你算的是“买价”还是“用价”?
一台报价便宜十几万的机器,如果分切精度差半个丝,一年浪费的箔材就够填平差价。更隐蔽的损失来自停机:一台便宜但频繁故障的设备,停机损失、废品损耗、维修费用叠加,半年就可能超过买高品质设备多花的成本。
算账时要盯住几个硬指标:核心部件品牌(伺服电机、PLC、传感器是否来自可靠品牌)、备件价格与更换周期、刀具寿命与换刀耗时、厂家响应时间。此外,自动化功能直接影响人效:具备配方存储功能的设备,换单时一键调用张力与速度参数,避免凭老师傅“手感”调机导致的批次差异;CNC 数控排刀可将换活调机时间从小时级压缩到分钟级。最后别忘了带料试机:把你最难切的烫金膜样品带到现场,连续跑一小时,看端面是否依然整齐、切边是否有毛刺。参数表上的漂亮数据是刚开机时的,连续运行后的稳定性才是你每天要面对的现实。
说到底,烫金膜分切机买的不是一堆钢铁零件,而是一套“精密稳定的裁切系统”。五个问题的核心指向同一个判断:这台设备的设计逻辑,究竟是为普通薄膜分切改改参数而来,还是真正理解烫金膜“怕拉、怕毛、怕脏”的脾气。想清楚这五点,比对比十份报价单更有用。