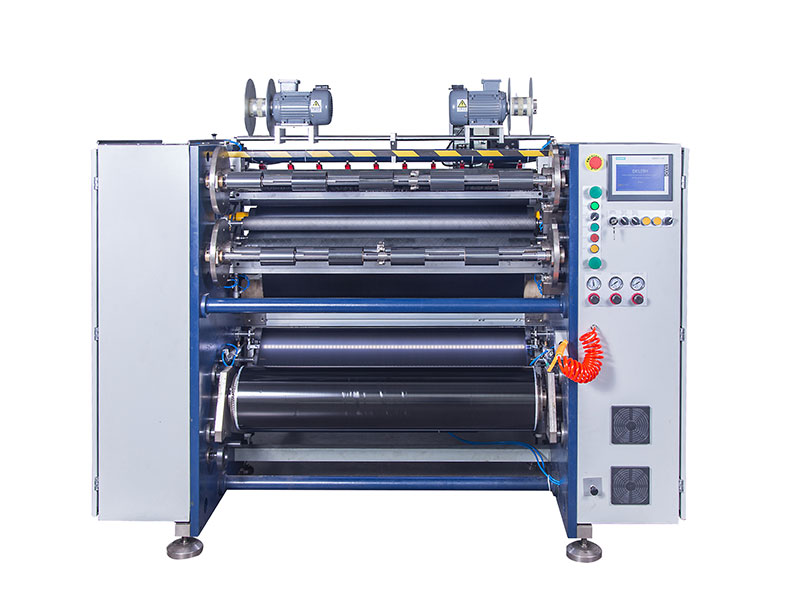
 热转印碳带分切机
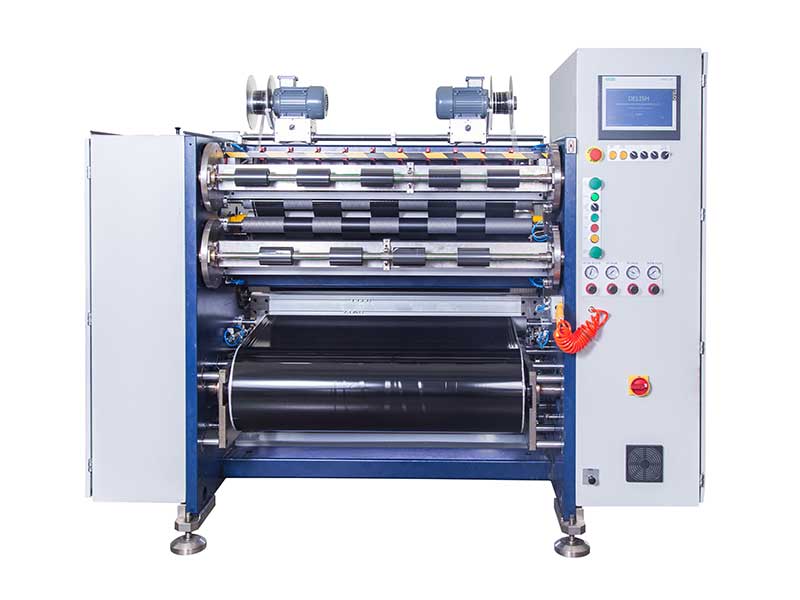 条码碳带分切机
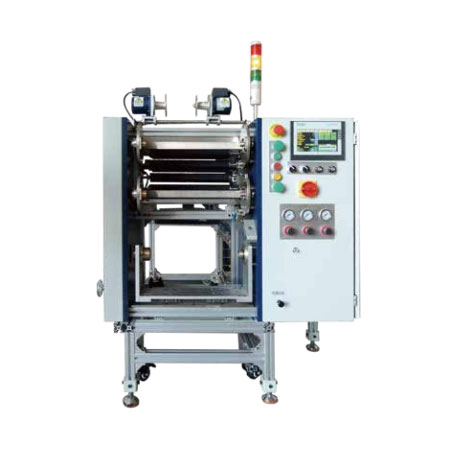 线号机色带分切机
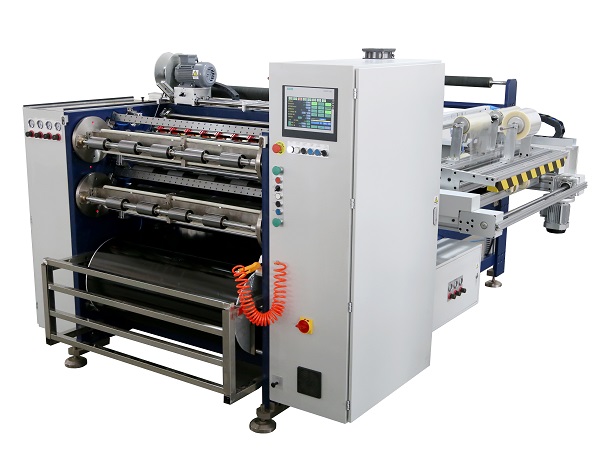 全自动碳带分切机 RSDS8 PLUS
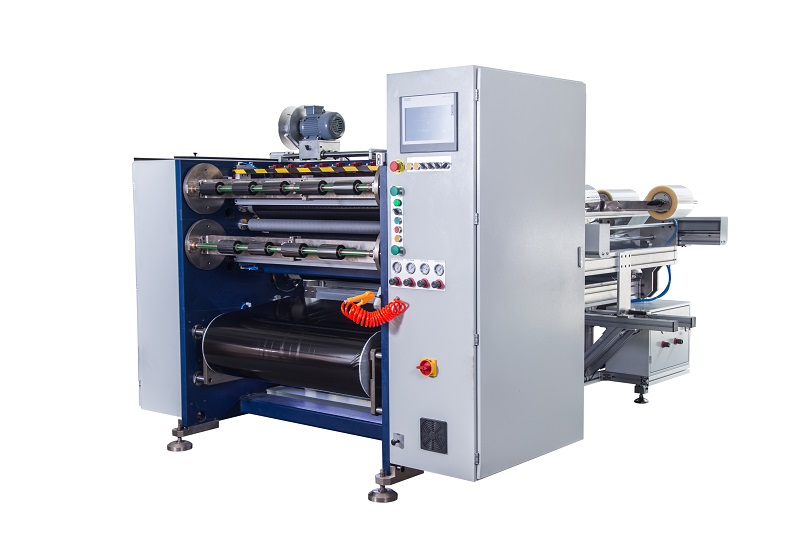 半自动碳带分切机 RSDS5 PLUS


服务热线
180-5003-0233
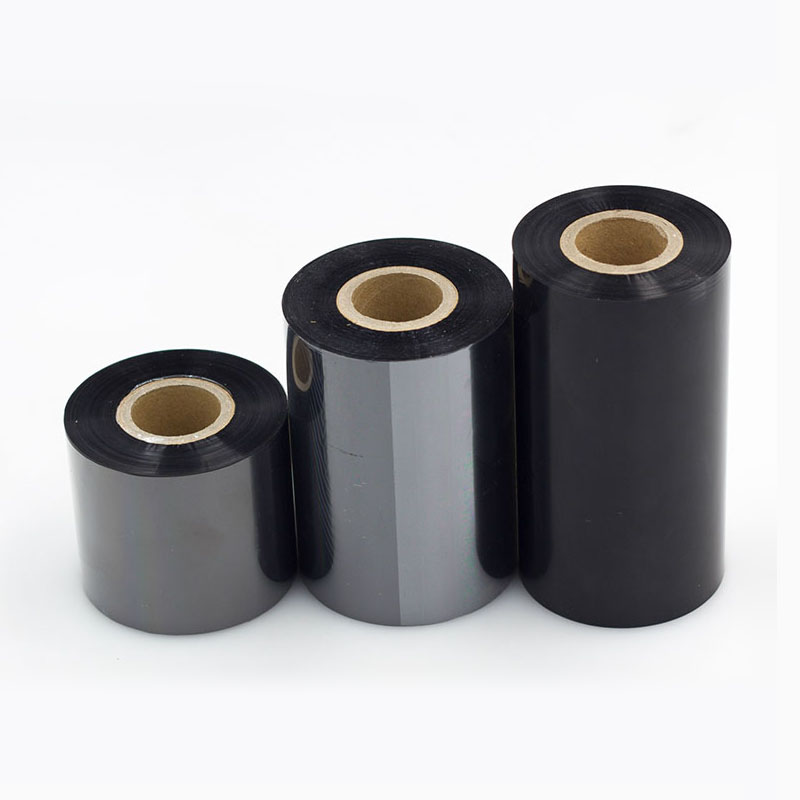
在热转印碳带的生产链条中,分切是决定成品长度合格率的最后一道关键工序。客户要求的“每卷100米”或“每卷300米”,看似简单,实则依赖分切机计米停机功能在高速运行中完成一次不差毫厘的“刹车”。碳带基材仅为4.5~10μm的PET薄膜,具有易拉伸、易起皱的特性,这使得计米停机远非“数到数就停”那么简单。本文将从信号检测、控制逻辑、停机策略与精度校准四个维度,拆解这一功能的技术内核。
一、计米信号的来源:谁在“数”碳带的长度
计米停机的前提是准确感知碳带走过的实际长度。当前主流碳带分切机普遍采用编码器配合计米轮的方案。计米轮紧压在走带的过辊或碳带表面,碳带运行时带动计米轮同步旋转,安装于计米轮轴端的旋转编码器随之输出脉冲信号。
这里存在一个关键的换算关系:控制系统需要知道“每一个脉冲对应多少毫米的碳带位移”,即脉冲当量。其计算依赖于计米轮的实际周长与编码器每转脉冲数。若计米轮因磨损导致周长变化,或编码器信号因干扰出现丢脉冲,脉冲当量就会偏移,计米精度便无从谈起。因此,高精度分切机通常将计米轮置于分切刀之后的收卷侧,以避开分切过程中可能产生的微小滑移,同时要求计米轮轴承顺滑、表面清洁,确保“转一圈就是一圈”。
二、从计数到指令:停机逻辑如何触发
当编码器脉冲累计值达到操作界面设定的目标长度时,控制系统发出停机指令。但“停机”二字在高速分切语境下,包含一套精密的时序配合。
简单粗暴地切断驱动输出,碳带会因惯性继续走带一段距离,造成实际长度超出设定值。因此,缓冲停机距离的设定至关重要。系统在计米值到达“目标长度减去缓冲距离”时,便开始执行减速曲线,使设备在到达目标值时速度恰好归零。这一缓冲距离需要根据当前线速度、收放卷惯量动态调整,速度越高,缓冲距离越长。
在部分采用变频驱动的老式改造方案中,甚至用到双信号停机策略:计米器发出第一个信号时变频器按正常减速时间降速,发出第二个信号时触发快速停机并投入制动电阻,通过两段式减速兼顾效率与精度,避免高速急停导致的过流报警或碳带拉伸。而在现代伺服控制系统中,减速曲线由运动控制器直接规划,停机位置的一致性可以控制在毫米级。
三、停机精度的隐形杀手:打滑与张力波动
即便编码器计数准确、减速曲线规划合理,实际停机长度仍可能偏离目标。碳带分切现场最常见的偏差来源是计米轮打滑。碳带表面附着油墨层,摩擦系数不稳定,若压轮压力不足或表面沾染碳粉,计米轮便会在碳带上“空转”——编码器在计数,但碳带实际走过的长度少于记录值,导致成品偏短。
张力波动则是另一个隐蔽因素。碳带在分切过程中处于拉伸状态,张力越大,单位脉冲对应的实际碳带长度越长(因为碳带被拉长了)。如果收放卷张力在减速停机阶段发生突变,碳带的弹性回复量变化会直接反映在停机长度上。对此,高端分切机的做法是将计米信号与张力闭环联动:在缓冲停机段,张力系统同步收窄波动范围,减少因张力松弛或过紧造成的长度漂移。
此外,加减速补偿参数不可忽视。设备从高速减速到零的过程中,碳带因惯性继续前行的距离与减速度相关。控制系统需根据当前速度自动补偿这一段的脉冲增量,否则会出现“低速准、高速偏”的系统性误差。
四、校准:让计米值经得起复称
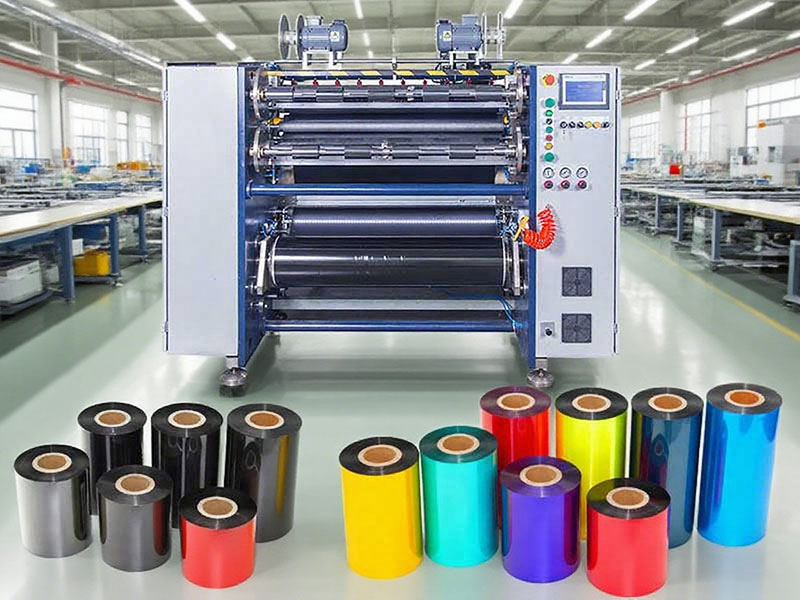
再精密的系统也需定期校准。碳带分切机的计米校准通常采用动态走带法:在碳带起始处做标记,机台上固定钢直尺,设定设备运行10米后停止,实测标记移动距离。若实测为9.98米,则误差系数为0.998,将当前脉冲当量乘以该系数后重新输入,重复验证直至误差收敛。
对于日常维护,操作人员应关注两个易损点:计米轮表面清洁度与编码器连接线状态。碳粉堆积会改变计米轮有效周长,线缆松动则可能引入信号干扰。一般碳带分切要求计米误差控制在≤0.3%,高要求产品需≤0.1%,校准后还应在低速、中速、高速三档下分别验证,确认补偿参数在全速度段有效。
结语
碳带分切机的计米停机功能,本质上是一套“感知—决策—执行”的闭环:编码器感知长度,控制系统决策何时减速,驱动与制动系统执行停止。三者之间的配合精度,决定了每一卷碳带到达客户手中时,米标上的数字是否诚实。对于设备使用者而言,理解脉冲当量与打滑的关系、重视缓冲距离与张力的匹配、建立定期校准的习惯,远比追求纸面参数上的“高精度”更具实际意义。毕竟,碳带分切的下游是热转印打印,一卷长度不足的碳带,往往在打印到最后一版标签时才暴露问题——那时损失的,就不只是一卷碳带了。