 电化铝分切机
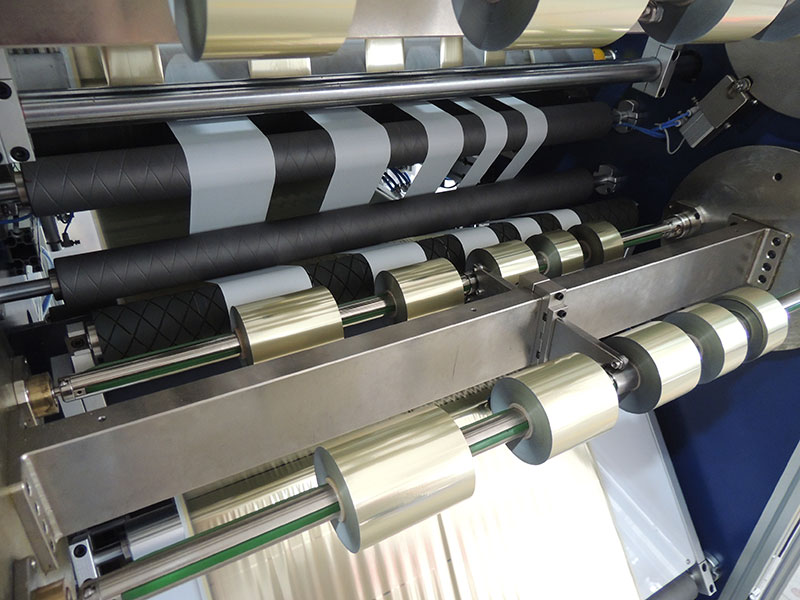 烫金纸分切机
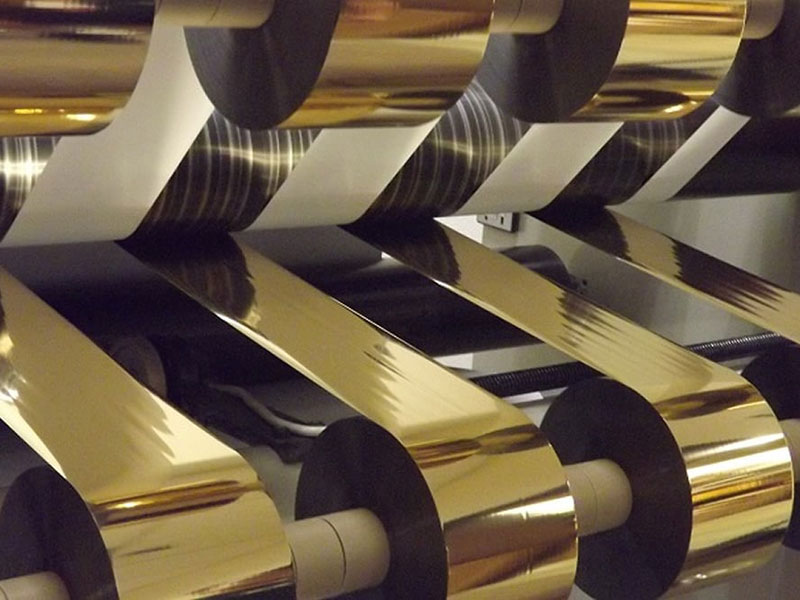 烫金箔分切机
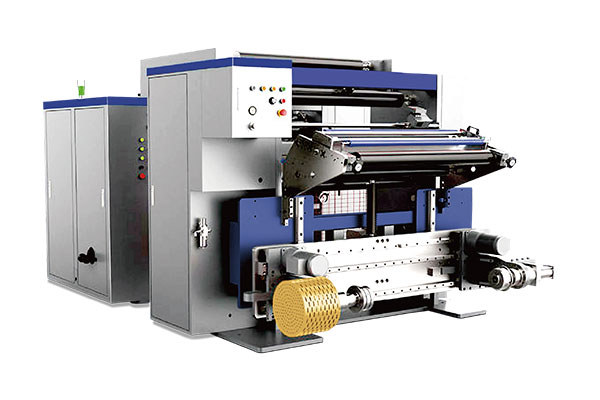 通用型数字控制高速分切机 RSDS7/T
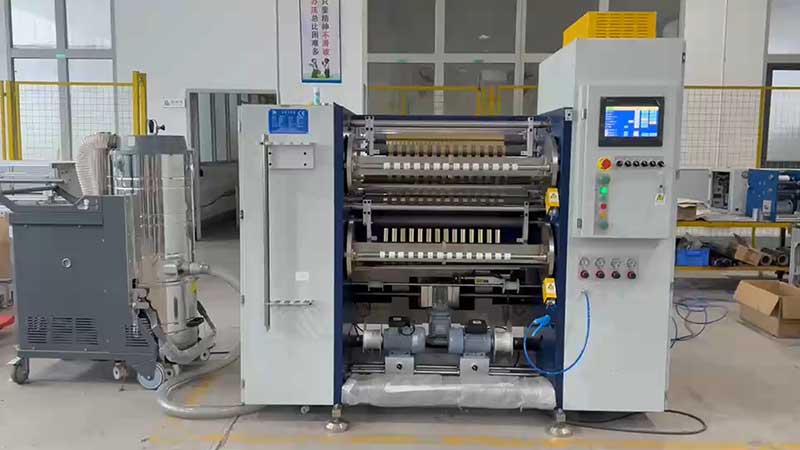 镭射烫印箔分切机
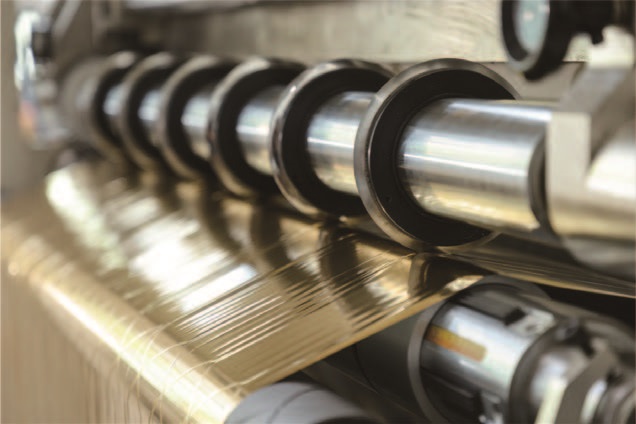 烫金膜分切机


服务热线
180-5003-0233
烫金纸分切环节的毛边问题,看似只是边缘几微米的瑕疵,实则是下游烫印良率的隐形杀手。边缘的细微毛刺在高温烫印瞬间脱落,会污染烫金版形成麻点;严重的锯齿状切口则直接导致烫印图案缺笔断画、频繁断箔停机。业内统计显示,超过六成的烫金质量问题,根源可以追溯到上游分切工序。实现无毛边切割,核心在于一个认知转变:让刀具真正“切”断材料,而非“挤”断或“撕”断它。

毛边产生的机理并不复杂。烫金纸是典型的多层复合薄膜,PET基膜承担强度,离型层柔软,镀铝层硬而脆,各层力学性能差异悬殊。当刀片钝化或刀隙失调时,材料在剪切区承受的并非利落的剪切力,而是挤压与拉扯。硬脆的镀铝层在拉应力下产生塑性变形,撕裂分离的边缘便呈现锯齿状或丝状毛刺。因此,无毛边切割的工艺控制,本质上是对“切断”这一动作的精密还原。
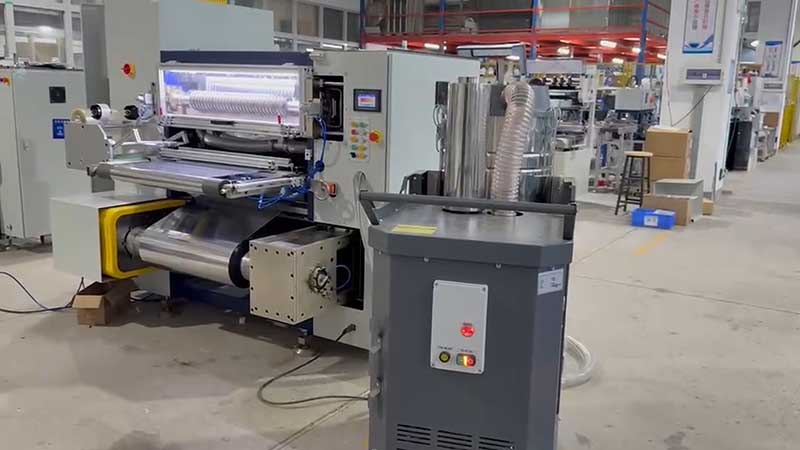
刀具系统是第一道防线。钝刀是突发性毛边的头号嫌疑对象,而刀隙与重叠量的匹配同样致命。对于烫金箔这类薄材,上下圆刀的侧向间隙通常控制在0.02至0.05毫米之间,略大于箔材厚度即可;重叠量则宜维持在0.01至0.03毫米的“似触非触”状态。间隙过大,材料被拉扯撕裂;间隙过小,刀具加速磨损甚至崩刃。刀轴跳动是容易被忽略的精度杀手,径向跳动超过0.02毫米便会产生周期性毛刺,高端设备要求这一数值控制在0.003毫米以内。在刀型选择上,圆刀剪切式分切因切口光滑、几乎无挤压变形,成为12微米以下超薄烫金箔的首选;平刀压切式则易造成边缘压溃,仅适合较厚或复合较厚的材料。
然而,仅有锋利的刀具并不足以保证全程无毛边。张力控制的失稳会让毛边“间歇性发作”,增加排查难度。张力过小,箔带在分切区抖动,刀刃如同锯子般反复切割材料,边缘参差不齐;张力过大,PET基膜被拉伸变形,切口处积聚内应力,边缘容易崩裂。核心原则是让分切刀处的材料处于“零张力波动”状态。现代分切机将放卷、牵引、收卷三区的张力独立控制,正是为了把波动隔离在切割区域之外。收卷环节则需采用锥度张力策略——随着卷径增大,收卷张力逐渐减小,确保整卷材料从芯部到外部的硬度一致,避免内层压死粘连或外层松卷。
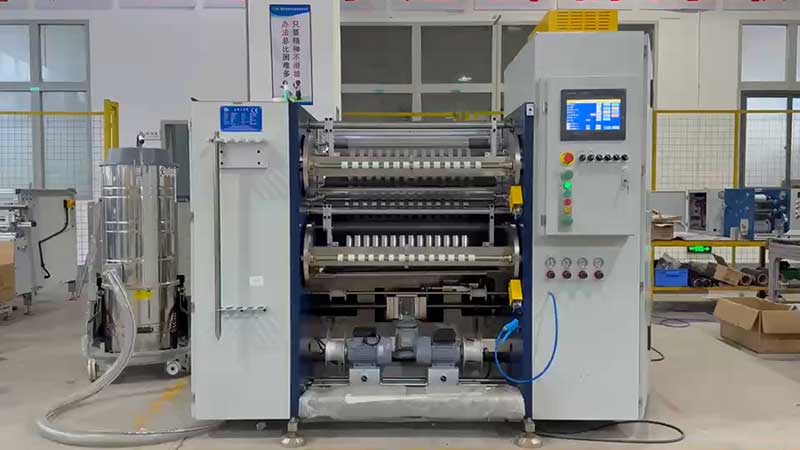
材质差异决定了工艺参数不能“一刀切”。 PET烫金纸强度高、稳定性好,可承受中等偏高的张力,但材质坚硬对刀具耐磨性要求极高,需选用碳化钨或陶瓷涂层圆刀,刃角取30至45度以实现干净利落的剪切。OPP烫金纸质地软、易拉伸,张力控制必须极为精细,起始张力仅需保证材料平展即可,速度宜中低,避免摩擦热积累导致切边粘连。镭射膜烫金纸表面有精密纹理,任何与金属部件的轻微摩擦都会破坏图案,分切路径的直线度和导辊的清洁度需达到最高标准。
静电与粉尘是毛边的“帮凶”。 PET材料在高速分切中极易产生静电,吸附灰尘与切屑,造成收卷不齐甚至污染涂层。在分切点之后、收卷之前安装离子风棒,是成本最低却最有效的干预手段。环境温湿度同样不可忽视,车间温度控制在20至25摄氏度、湿度维持在50%至60%,能够减少材料因温湿变化产生的应力波动和静电积聚。
从操作层面看,无毛边切割并非依赖某一项“黑科技”,而是刀具、张力、材质适配与环境控制四个维度的系统协同。刀片需要建立预测性更换制度,而非“用到切不动再换”;刀隙需用塞尺定期校验,而非凭手感锁紧;张力曲线需随卷径动态调整,而非一设了之。当这些环节各就其位,切口边缘的毛刺高度可以控制在5微米以内,满足烟标、奢侈品包装等高端烫印的工艺要求。对于烫金加工企业而言,分切机上那一道不起眼的切口,实则是烫印品质的第一道门槛——跨过去,后面的良率才有讨论的意义。