 热转印碳带分切机
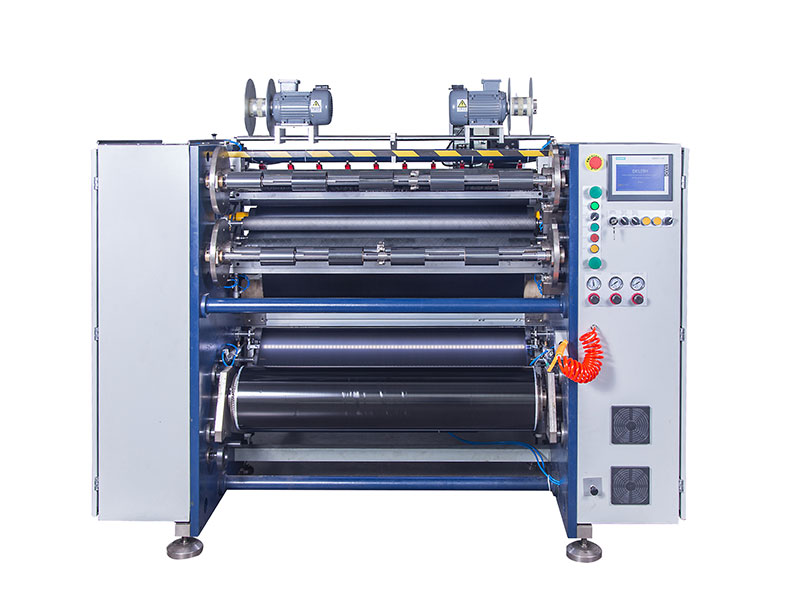
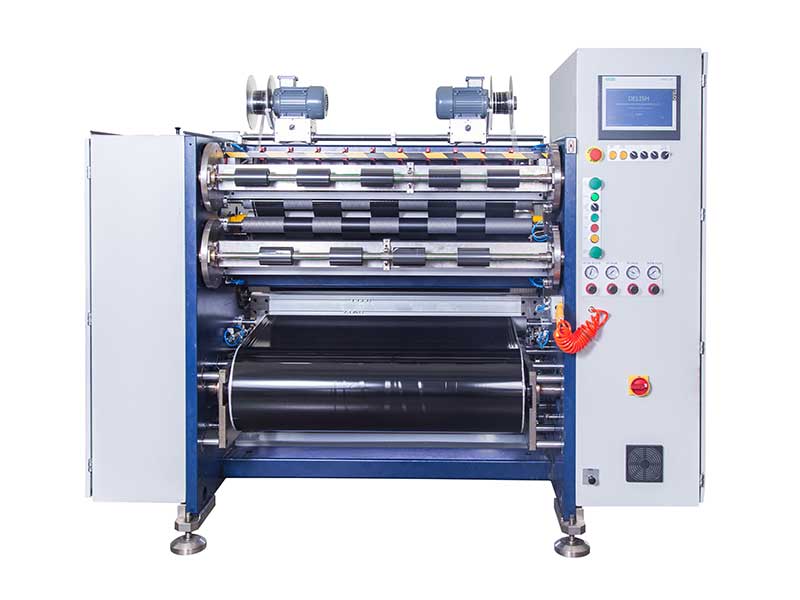 条码碳带分切机
 线号机色带分切机
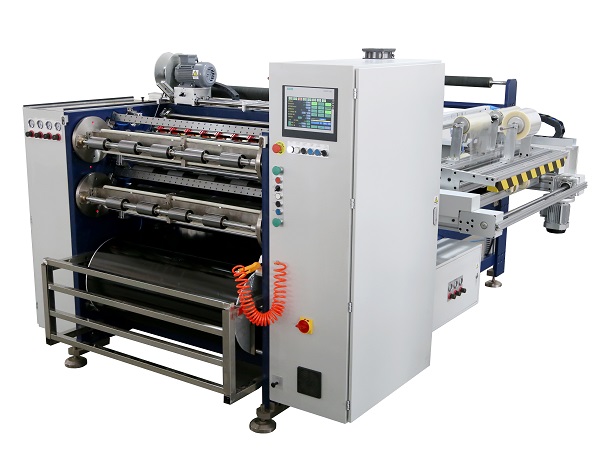 全自动碳带分切机 RSDS8 PLUS
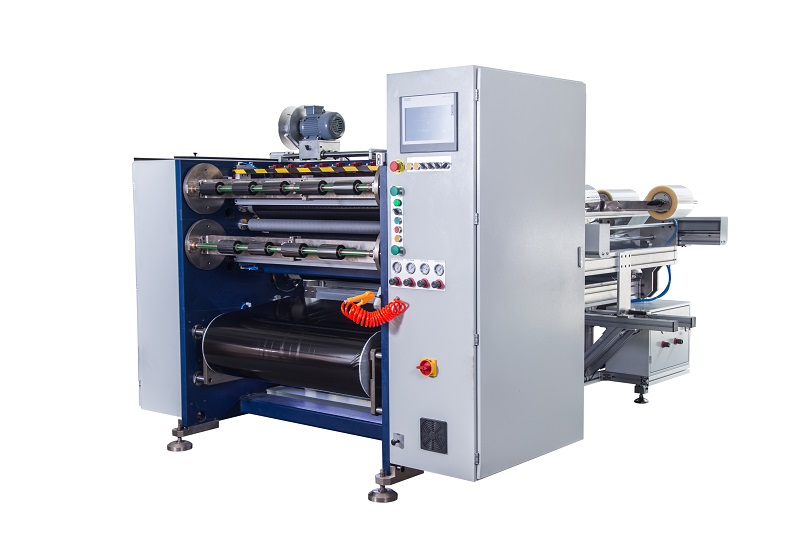 半自动碳带分切机 RSDS5 PLUS
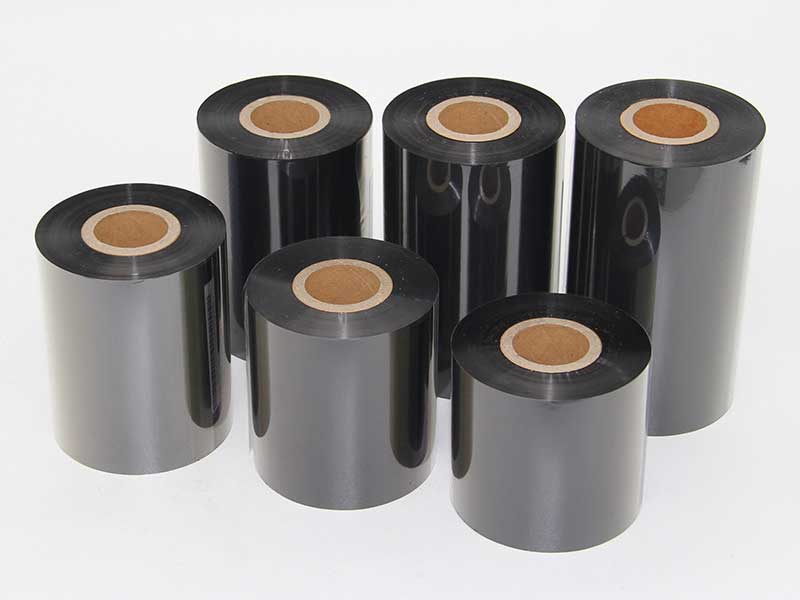 TTO碳带分切机


服务热线
180-5003-0233
碳带分切是热转印碳带生产中的关键工序,其效率直接决定交付能力与成本竞争力。然而,碳带基材为4.5~10μm的PET薄膜,易拉伸、易起皱,分切过程对张力与精度极为敏感。许多企业面临“设备标称速度高、实际开不快”的困境,根本原因在于断带停机频繁、换规格耗时过长、张力控制失稳三大瓶颈交织作用。本文从停机治理、切换优化、张力升级三个维度,提出一套可落地的效率提升方案。
一、效率流失的根源诊断
在制定方案之前,需先厘清效率损失的真实构成。根据行业现场数据,碳带分切机的非计划停机中,碳带断裂占比高达60%,收卷/放卷不良占25%,电气与传感器误报占15%。一次断带的平均处理时间为15~30分钟,若每天发生4~5次,仅停机一项就吞噬有效工时1.5~2.5小时。
另一隐性损失来自换规格。多规格、小批量的订单趋势下,传统分切机一次换刀调参需25~45分钟,涵盖拆装刀组、重设张力参数、更换轴芯、穿带对位、试切验证五个环节。一天换5~8次规格,相当于损失一台设备2~3小时的有效产能。
更深层的问题在于,许多分切机的张力系统仍为开环磁粉制动控制,张力波动可达±10%,操作员被迫降速运行以维持基本质量——设备能力300m/min,实际只能跑100~150m/min。效率提升的核心逻辑,不是让设备跑得更快,而是让设备在高速下不再被迫停下来。
二、停机治理:将断带率压到最低
断带是效率的头号杀手,治理需从刀具、纠偏、静电三条线同步推进。
刀具升级与标准化。普通白钢刀片在分切4.5μm薄基材时磨损极快,钝刀将“剪切”变为“挤压”,切口毛刺与粘连直接诱发撕裂。方案建议切换为高硬度钨钢刀片,寿命可延长3倍,同时制定标准刀隙规范:重叠量控制在0.01~0.03mm,侧向间隙0.02~0.05mm,每班开工前用塞尺校准。有条件的产线可引入自动磨刀装置,在线修磨刀口,避免因刀具状态波动导致的间歇性断带。
纠偏系统响应提速。窄带分切时,碳带横向刚性极弱,微小扰动即导致跑偏,进而边缘翘起碰撞防护罩触发停机。将传统超声波纠偏传感器更换为高精度红外数字式传感器,响应速度提升50%,配合分切前后的主动橡胶压辊压紧碳带,可显著减少跳动引发的跑偏。对于宽度10mm以下的窄带,放卷张力应降至常规宽带的60%~70%,避免张力过大将碳带“拉瘦”后从刀槽脱出。
静电消除与信号抗干扰。高速分切产生的静电吸附粉尘,既污染刀口恶化切边,又干扰断带检测传感器造成误报。在过辊处安装交流型静电消除棒,确保设备接地电阻小于4Ω。同时将传感器信号线更换为双绞屏蔽线并单独接地,PLC程序中加入50ms延时确认逻辑,滤除瞬时干扰造成的虚假急停。
三、切换优化:把换规格时间砍半
换规格停机不直接产生废品,却是多品种订单场景下最大的效率漏斗。核心思路是将“机上调整”转为“离线预调”。
模块化刀组与离线预调台。将分切圆刀、间隔垫片、下刀砧辊集成在一个可快拆的“刀匣”中,每个刀匣对应一组固定分切宽度组合。设备运行期间,操作员在专用工装上提前按下一订单的宽度组合完成组装锁紧。换规格时只需抽出旧刀匣、推入新刀匣,一键气动夹紧,换刀时间可从平均20分钟压缩至3分钟以内,同时消除人为定位误差。
工艺配方库一键调用。不同宽度、厚度、基材类型的碳带,放卷张力锥度、收卷压辊压力、分切速度、加减速时间等20余项参数各不相同。建立电子配方库后,操作员扫码调用工单,PLC自动下载全部参数至变频器与张力控制器,设定时间从8~12分钟降至10秒内,且杜绝了输错数字导致的试切报废。收卷侧同步采用气胀轴配合自定心卡盘,同一根轴通过气囊切换有效直径即可适配不同纸管内径,换轴对中时间从5~8分钟降至1分钟。
综合测算,三项措施落地后,单次换规格停机可从25~45分钟压至10分钟以内,对于日换5次以上的车间,相当于每天多出1.5~2小时的有效产能。
四、张力闭环:释放设备的设计速度
前两项措施解决了“停下来”的问题,张力升级则解决“跑不快”的问题。碳带分切的速度天花板,本质上由张力控制的精度决定。
传统开环力矩电机或磁粉制动器响应慢、波动大,高速运行时张力尖峰直接拉断基材。方案建议将放卷侧升级为闭环矢量变频器配合浮动辊张力反馈,实现实时PID调节,张力波动从±10%压缩至±0.5N以内。收卷侧采用锥度张力算法——随卷径增大自动降低张力,防止内层挤压变形产生“菊花芯”皱褶。启动与停止阶段引入S曲线加减速控制,避免张力突变造成的断带。
对于多品种混线生产,预存20组以上张力工艺参数(按基材类型、宽度、厚度分类),切换订单时一键调用,避免操作员凭经验反复试调。闭环张力系统升级后,稳定运行速度通常可提升30%~50%,原本只能跑120m/min的产线,有望在保证成品率的前提下达到180~200m/min。
五、配套保障与预期效果
上述三项方案的有效性,依赖两项基础支撑。其一,预防性维护制度化。制定每日点检表,涵盖刀刃状态、张力辊清洁、静电棒功能、气源压力;每运行200小时更换收卷压辊聚氨酯胶圈,防止打滑。其二,环境控制。碳带分切车间需配置无尘地面,温湿度控制在20~25°C、RH 40%~60%,减少粉尘吸附与静电积聚。
综合行业改善案例的数据参照,一套完整的效率提升方案落地后,预期可实现:非计划停机次数下降90%以上,成品率从93%左右提升至98%以上,单班产量提升50%左右。需强调的是,碳带分切的效率提升不存在“单点突破”——刀具、张力、纠偏、换单四条线互为条件,任何一环的短板都会将整体效率拉回瓶颈水平。方案的价值不在于某一项技术的先进性,而在于将四个环节作为一个系统来治理,让设备在高速下连续、稳定地跑完每一卷。