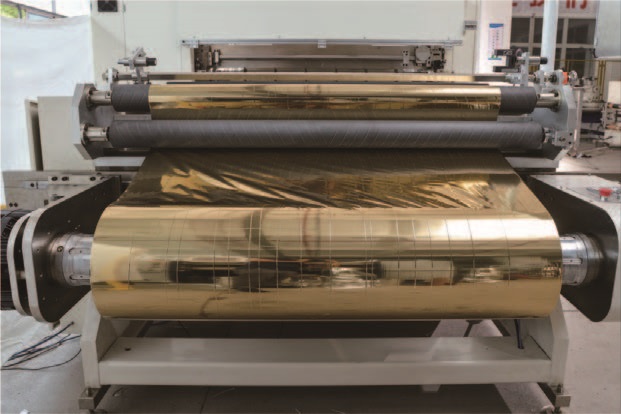
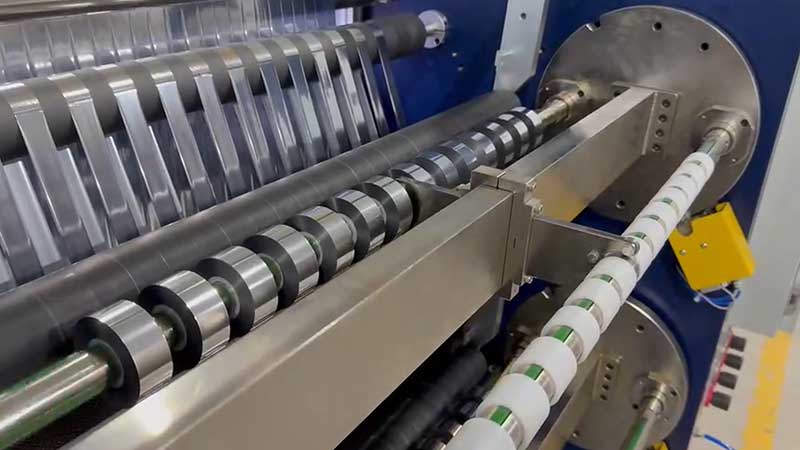
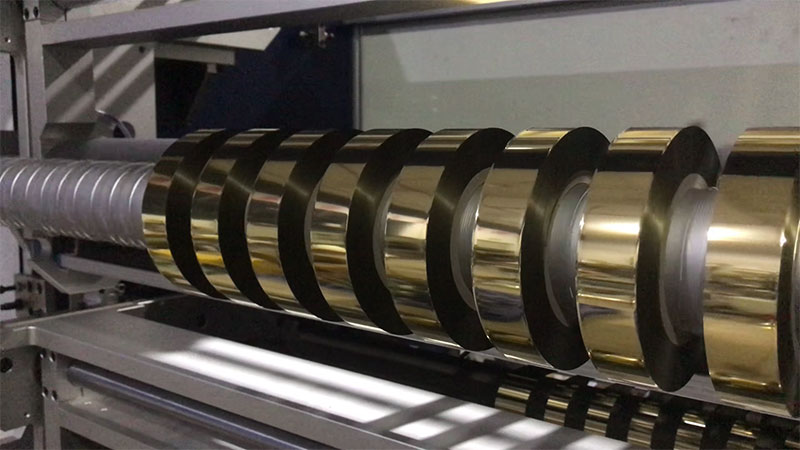
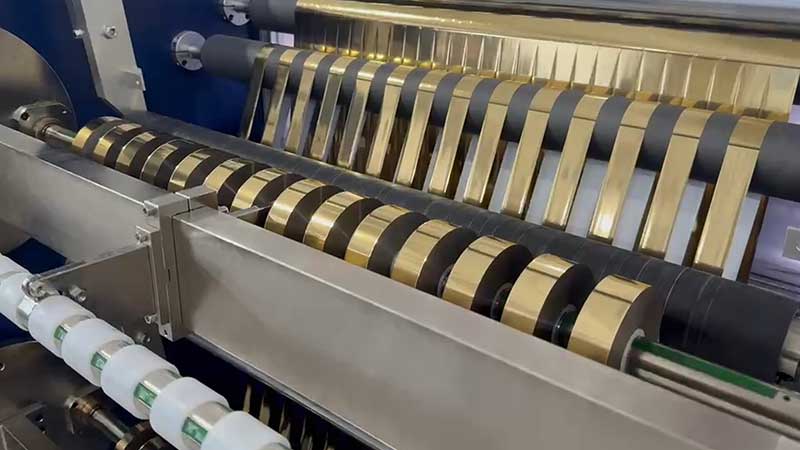
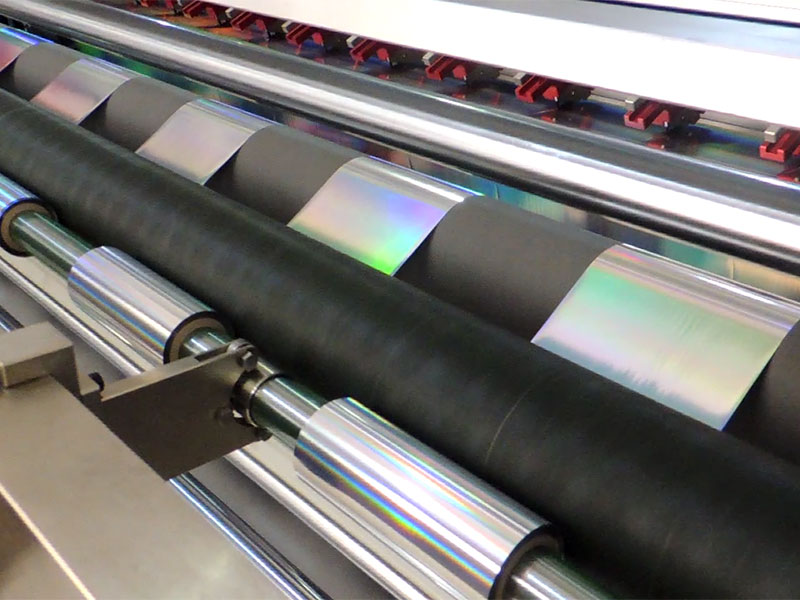
 电化铝分切机
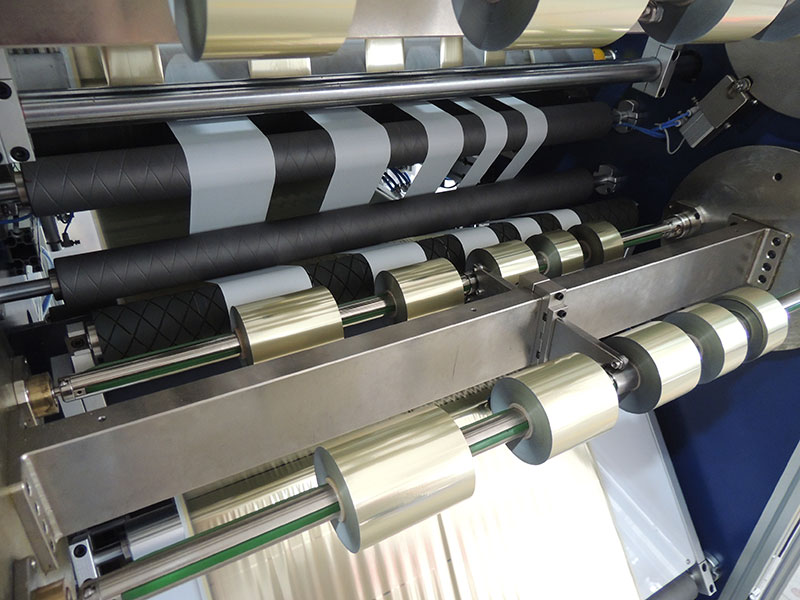 烫金纸分切机
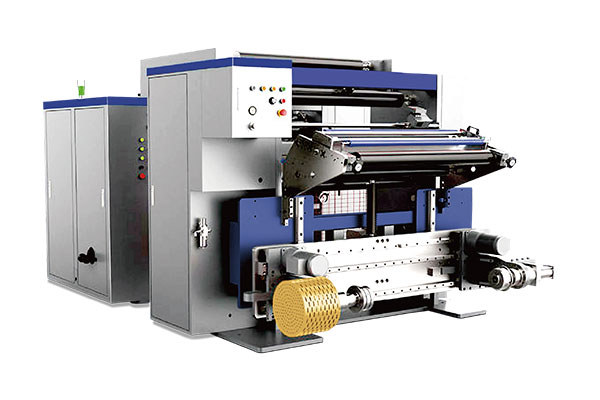 通用型数字控制高速分切机 RSDS7/T
 镭射烫印箔分切机
 热烫银箔分切机


服务热线
180-5003-0233
摘要
电化铝分切是烫金工艺的“咽喉”工序,分切质量直接影响下游烫印的成品率与生产效率。电化铝厚度仅12至25微米,由多层功能涂层复合而成,对机械应力极其敏感——速度与张力的匹配失当是导致边缘毛刺、材料拉伸、收卷不齐等缺陷的核心原因。本文从电化铝的材料特性出发,分析速度与张力之间的耦合关系,阐述伺服驱动、电子主轴同步、锥度张力控制等关键技术如何实现二者的动态匹配,并结合激光箔分切案例,说明“降速保张力”与“提速强系统”的辩证关系。
关键词:电化铝分切;张力控制;伺服同步;锥度张力;速度匹配
一、引言
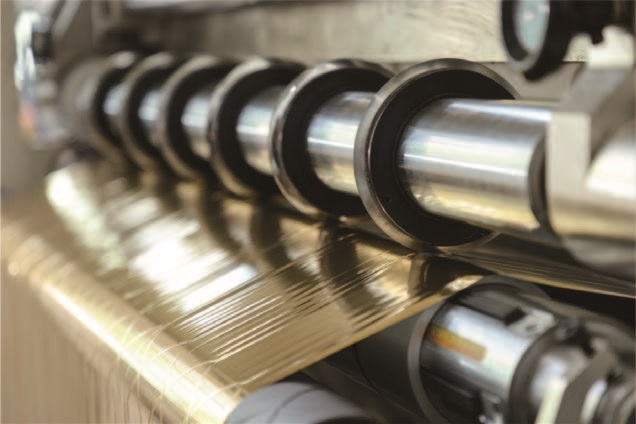
电化铝烫印箔是一种厚度仅为12至25微米的多层复合精密材料,通常由PET基膜、离型层、着色层、真空镀铝层和胶粘层构成。在包装印刷行业,烫金效果所呈现的金属光泽与精细图案,其质量源头并不在烫印机本身,而在分切环节。分切边缘的一丝毛刺,或张力波动导致的些许变形,都可能在高速烫金机上引发断箔、烫印残缺甚至整线停机。
然而,电化铝分切面临一个根本性矛盾:速度是产能的保障,而张力是质量的底线。速度越高,材料在辊间的动态行为越复杂,微小张力波动被迅速放大;张力越紧,材料在高速运行中的拉伸变形风险越大。如何让二者从“相互制约”走向“动态匹配”,是电化铝分切技术的核心命题。
二、材料特性:速度与张力为何如此敏感
理解匹配技术的必要性,需先回到电化铝的材料本质。12微米的PET基膜比头发丝还细,其粘弹性特征决定了它在张力作用下的形变并非线性——张力稍大,基膜产生弹性甚至塑性拉伸,烫金受热后二次收缩,直接导致烫印图案“走位”;张力稍小,箔带松弛跑偏,收卷端面出现“菊花芯”或星形纹。
更棘手的是,电化铝的表面功能涂层极薄且脆弱。速度提升带来的辊面摩擦加剧、刀口发热、静电吸附等问题,会与张力波动形成恶性耦合:张力波动导致材料抖动,抖动加剧刀口摩擦生热,热量改变材料力学性能,反过来又放大张力波动。这意味着,速度与张力的匹配不是简单的参数对应,而是一个需要在动态中持续维持的平衡。
三、速度与张力的耦合机理
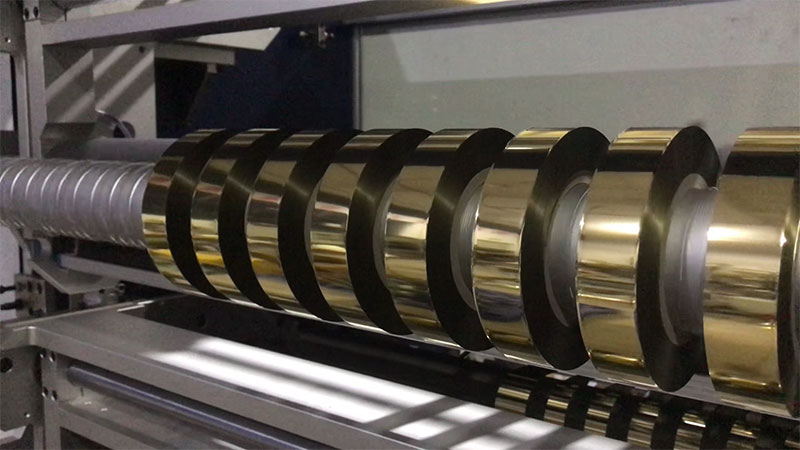
在分切机的工作流程中,速度与张力的耦合体现在三个层面。
放卷层面,随着放卷卷径逐渐减小,若制动力矩恒定,材料张力会随卷径减小而自然增大。速度越快,卷径变化越迅速,张力漂移越剧烈。因此放卷张力必须采用锥度递减策略——随卷径减小自动降低制动力矩,维持张力恒定。
牵引与分切层面,材料线速度的稳定性直接决定切口质量。若速度波动导致材料在切割区产生瞬时堆积或过拉,切口就会出现“切不断”或“过切拉丝”。分切区的张力必须保持全程恒定,且需要与前后段实现张力解耦,将切割区隔离在一个“零波动”的环境中方能保证切口平直。
收卷层面,速度的影响更为隐蔽。收卷过程中卷径持续增大,若张力恒定,内层材料将承受越来越大的挤压应力。对于仅12微米的电化铝,这种挤压可能导致铝层转移或涂层粘连。收卷张力需随卷径增大而渐减,实现“内紧外松”的卷形。速度越高,单位时间内卷径变化越大,对锥度张力算法的实时性要求就越苛刻。
四、速度-张力动态匹配的关键技术
4.1 电子主轴与伺服同步:消除机械耦合
传统分切机依靠机械长轴和齿轮箱实现各辊的同步,齿轮间隙和机械形变在高速下被放大,成为张力波动的结构性源头。现代高速分切机引入“电子主轴”概念:以牵引辊的编码器信号作为虚拟主轴,放卷轴和收卷轴作为电子从轴,通过伺服驱动器的电子齿轮功能设定传动比,彻底消除机械背隙。
这一技术的意义在于,速度与张力的调节不再通过机械传动链传递,而是在毫秒级的电气层面完成。加减速过程中,系统可根据卷径实时动态调整各轴的速度曲线,确保材料线速度恒定,将张力波动压缩在可控范围内。
4.2 锥度张力控制:让张力“跟着卷径走”
锥度张力控制是速度-张力匹配的核心算法。其逻辑是:无论速度如何变化,张力设定值始终是当前卷径的函数。放卷端采用递减锥度,收卷端同样采用递减锥度,锥度率通常设定在20%至40%之间。
对于电化铝,这一算法还需引入材料敏感系数。普通薄膜的收卷锥度可能设定为50%,但电化铝需降至30%以下,因为其涂层对压力更为敏感。速度提升时,锥度曲线的斜率也需相应调整——高速运行下卷径变化更快,张力递减的“提前量”必须更大,否则内层来不及释放压力。
4.3 全闭环反馈:以传感器弥补速度盲区
开环的锥度计算依赖卷径估算,在加减速阶段精度有限。高端分切机采用浮动辊或张力传感器构成全闭环:传感器实时检测实际张力,与预设值比较,通过PID算法输出调节量。
在速度变化的瞬间,闭环系统的响应速度决定了匹配质量。伺服驱动的张力系统响应时间可小于50毫秒,能在起步、加速、减速的每一个拐点动态修正张力。对于300米/分钟以上的高速机型,这一能力是“速度不掉、张力不崩”的根本保障。
五、速度选择的辩证逻辑:并非越快越好
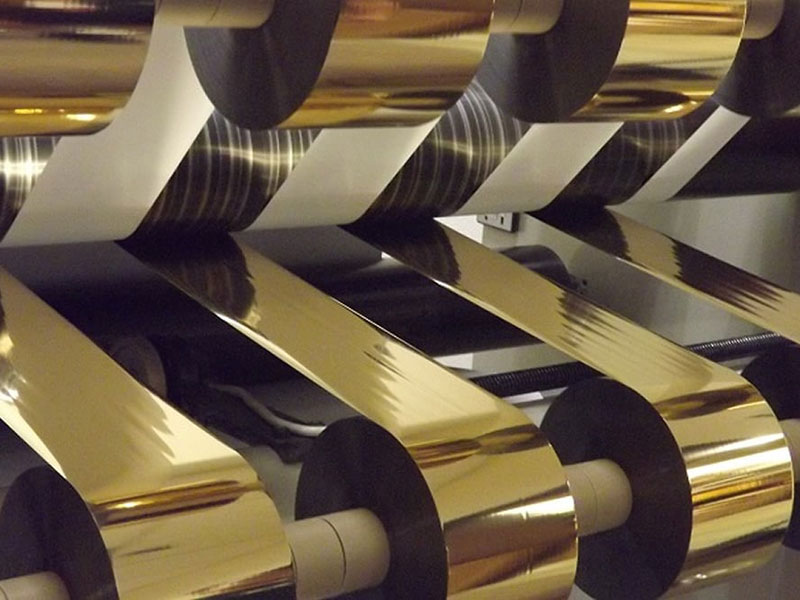
值得注意的是,速度与张力的匹配存在材料与工艺的边界。镭射箔、全息定位箔等高附加值材料表面具有微纳光学结构,过高线速度产生的摩擦热会导致模压层光栅间距变化,烫印图案的光变效果和防伪特征随之劣化。因此这类材料的分切速度通常控制在150至250米/分钟,以“慢工出细活”换取综合效益。
反观普通哑光箔或宽幅大宗材料,400米/分钟以上的高速分切反而能摊薄张力控制的系统误差,因为稳定高速状态下的动态波动远小于频繁加减速的工况。速度与张力的“最佳匹配点”,取决于材料敏感度、订单规格和刀具系统能力的交集,而非单一参数的最大化。
六、结语
电化铝分切机的速度与张力匹配,本质上是一个动态系统的实时控制问题。材料的微米级厚度和复合结构,使得任何速度变化都会通过辊间力学传导影响张力,而张力波动又反过来制约速度的稳定性。伺服驱动、电子主轴、锥度算法和闭环反馈的技术组合,将这一耦合关系从“被动响应”转变为“主动管理”。
随着电化铝向更薄规格(10微米以下)和更复杂结构(镭射、定位烫)演进,速度与张力的匹配精度要求将持续提升。数字控制技术在这一领域的深化应用,不仅关乎分切工序的良率,更决定着烫金加工向“零缺陷、零停机”目标迈进的可能。