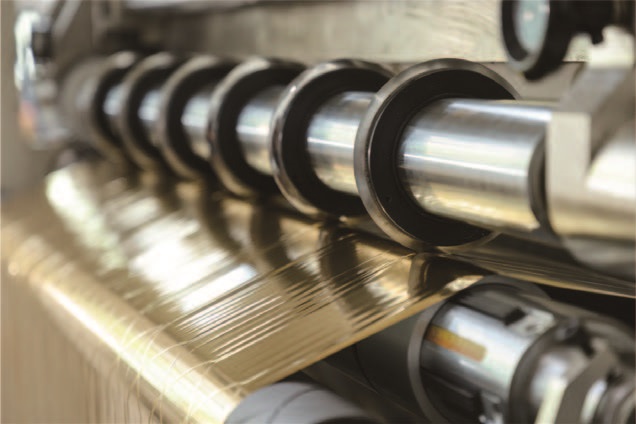
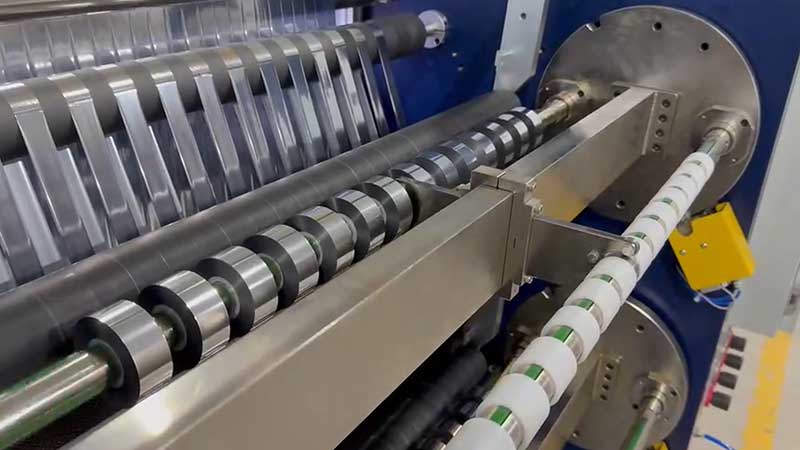
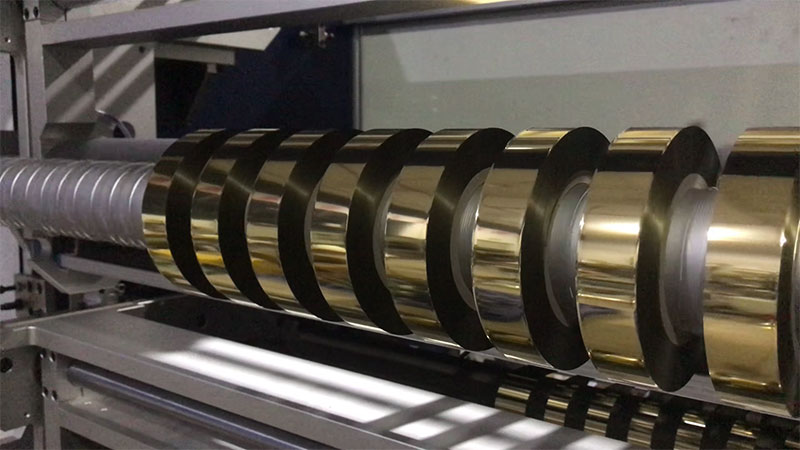
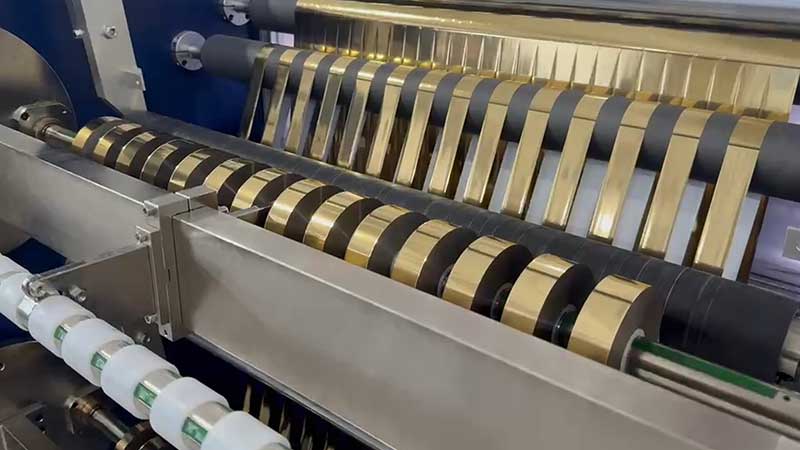
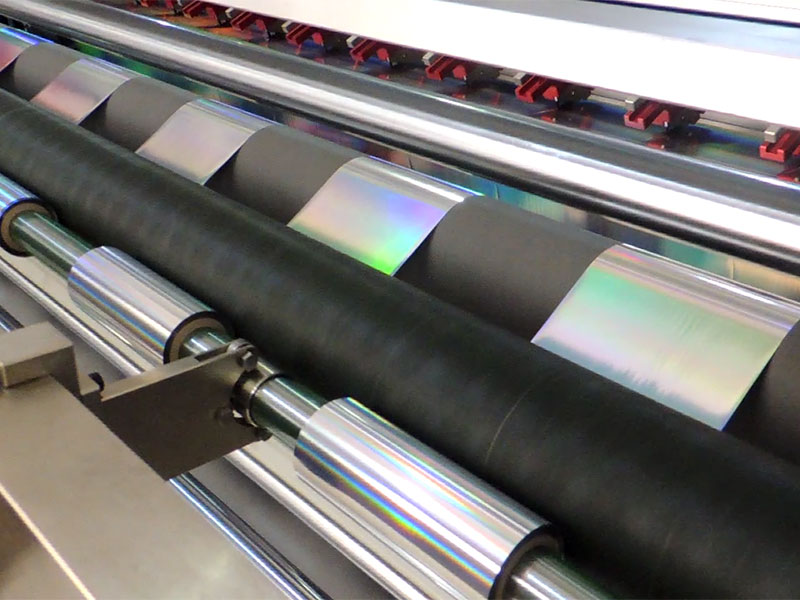
 电化铝分切机
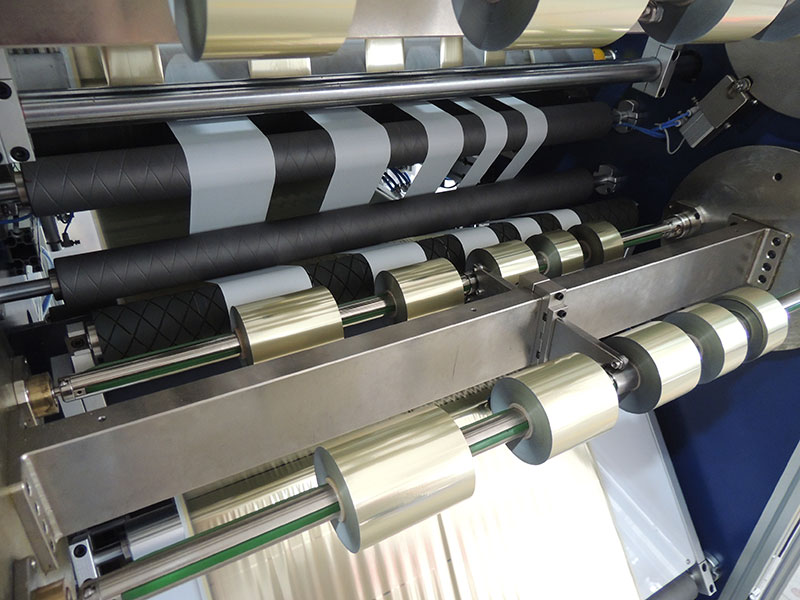 烫金纸分切机
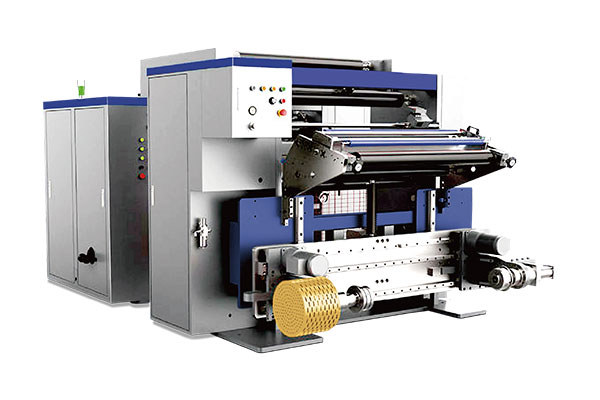 通用型数字控制高速分切机 RSDS7/T
 镭射烫印箔分切机
 热烫银箔分切机


服务热线
180-5003-0233
电化铝(烫金箔)厚度通常仅6~20μm,表面光滑、延伸率低、刚性弱,在分切走料过程中对路径偏差极为敏感。一旦跑偏,收卷端面会呈现“塔形”或“喇叭口”,严重时整卷高价值镭射膜或防伪膜直接报废。纠偏系统作为分切机的“方向盘”,其技术要点远不止调好传感器那么简单——它涉及检测精度、执行响应、张力协同与机械基准的系统性配合。
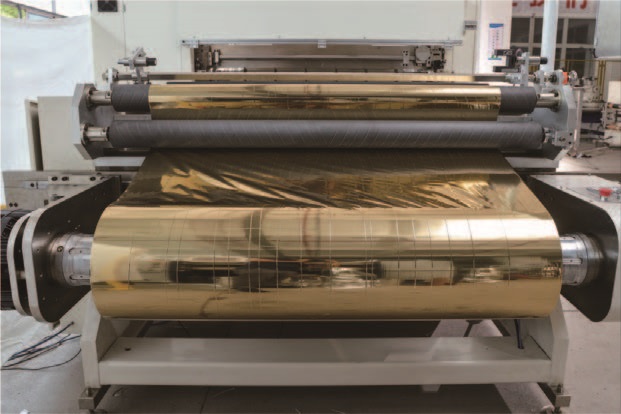
一、纠偏系统的技术定位:不是孤立环节
行业内有一个容易被忽视的共识:80%的跑偏问题根植于机械精度或张力波动,而非纠偏系统本身。这意味着,纠偏系统的技术设计必须放在“检测—执行—机械—张力”的闭环中审视。
从功能上看,纠偏系统(EPC边缘位置控制 / LPC线条位置控制)承担的是横向位置闭环控制任务:传感器实时检测箔材边缘或印刷标记线,控制器驱动纠偏框架横向移动,将物料控制在设定路径内。其精度通常要求达到±0.5mm以内,高端系统可达±0.1mm。但这一精度能否兑现,取决于以下四个技术要点的落实程度。
二、检测环节:传感器的选型与抗干扰
传感器是纠偏系统的“眼睛”。电化铝分切场景中,检测方式以光电和超声波为主,选型时需考虑材料特性与工况。
光电传感器适用于表面平整、无网孔的电化铝箔材,检测精度可达±0.05mm。但电化铝具有金属光泽,反光特性会对普通光电探头造成干扰。在传感器设置上,需针对反光材料切换光源模式(如从LED模式转为DIFF模式),避免误检。超声波传感器则适用于带网孔或表面状态复杂的材料,但需注意检测距离的稳定性。
传感器安装位置同样关键。探头与材料的距离通常控制在25~30mm,垂直照射,偏差过大会导致信号不稳定。更重要的是抗干扰设计:环境光、电磁干扰、粉尘积累都会造成检测信号跳变。传感器镜头需定期清洁,在电磁环境复杂的车间中应考虑接地处理。
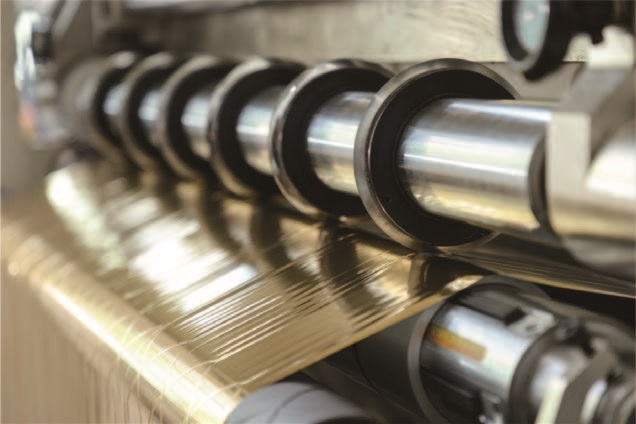
三、执行环节:响应速度与行程精度
检测到偏差只是第一步,执行机构能否“跟得上”才是纠偏有效性的决定性因素。
现代高速分切机的走料速度可达200~800m/min,留给纠偏系统的响应窗口极短。伺服电机驱动纠偏辊的响应时间需小于20ms,才能在材料发生微小偏移的瞬间完成反向补偿。毫秒级响应的液压或伺服纠偏系统,配合高精度传感器,可将纠偏精度稳定控制在±0.1mm以内。
执行机构的技术细节同样不可忽视。导轨的平行度、联轴器的紧固状态、传动皮带的张力,都会影响实际纠偏动作的准确性。若驱动器与导轨不平行或摩擦系数过高,即便控制器输出正确指令,机械执行也会打折扣。首次安装或维护后,应执行伺服电机行程自学习,让驱动器自动识别负载和行程边界,获得理想的工作状态。
四、张力协同:纠偏的上游变量
张力控制与纠偏系统之间的关系,常被低估。电化铝箔材在走料时,横向各点的应力分布受张力波动直接影响。张力不均时,材料会自动向张力大的一侧“爬行”,这种偏移量可能超出纠偏系统的补偿能力。
收卷环节尤其典型。恒张力收卷在卷径增大时会导致外层越收越紧,内层受压后产生横向滑移,纠偏系统即使正常工作也无法阻止端面错位。锥度张力控制是必要对策:张力随卷径增大而递减,烫金箔类材料的典型锥度系数取50%~80%。
更深层的问题在于张力闭环的响应速度。从空卷到满卷,卷径比可达5:1,传统PID控制在加减速或卷径剧变时往往响应滞后,张力尖峰造成膜层瞬间滑移。先进的分切机采用全闭环张力控制系统,通过张力传感器实时反馈,由PLC动态调节伺服电机扭矩,将加减速时的张力波动控制在±0.5N以内。只有在张力稳定的前提下,纠偏系统才能在可预期的范围内有效工作。
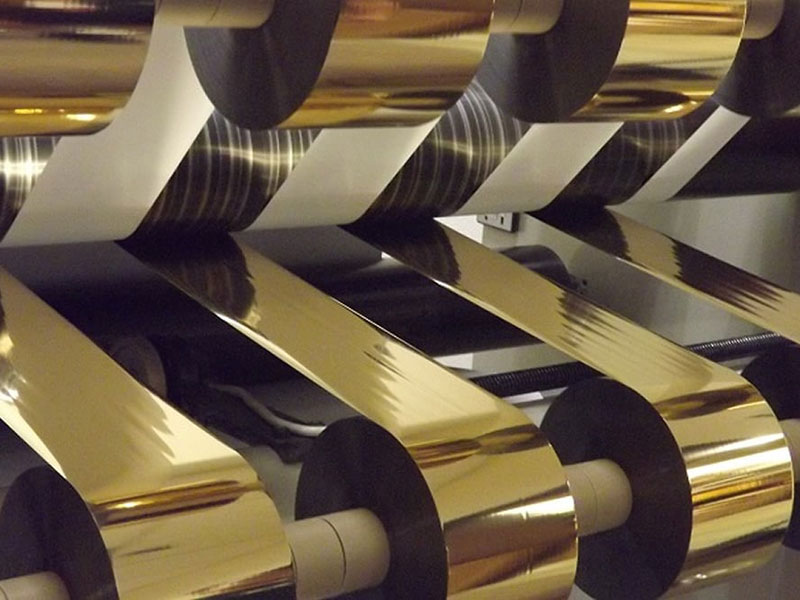
五、机械基准:纠偏的物理底线
纠偏系统再精密,也无法弥补机械基准的偏差。导辊平行度是其中最基础的指标。各导辊轴线与收卷轴轴线不平行时,膜片走料承受持续的轴向分力,纠偏系统需要不断“对抗”这个分力,实际纠偏余量被大幅压缩。平行度误差应控制在0.02mm/m以内,精度要求较低的设备至少≤0.2mm/m。
放卷轴的水平度和同心度同样关键。气涨轴同心度需≤0.02mm,水平偏差超过0.1mm/m就需要机械修整。收卷轴弯曲或夹头磨损引起的轴向窜动,会直接破坏卷取对齐基准,使纠偏系统“无基准可依”。
设备结构刚性也不容忽视。高速运转产生的共振会传递到纠偏执行机构和传感器安装支架,造成微振动干扰。重型整体式铸铁墙板和高刚性机架能有效吸收共振,确保纠偏动作的物理稳定性。
六、调试要点:参数整定与常见故障
纠偏系统安装后的调试质量,决定了长期运行的可靠性。核心参数包括灵敏度、响应速度、盲区(TOL)、最小速度(VMI)等。参数整定需在稳定性和响应速度之间取得平衡:灵敏度过高会导致系统振荡,过低则反应迟钝。
常见故障中,方向错误最为典型。自动模式下纠偏往错误方向运行,通常是极性设置与跟边模式不匹配,切换极性即可解决。系统持续显示偏差且不归零,则需检查盲区设置是否过高、最小速度是否过低,或驱动器导轨是否存在卡滞。
日常维护方面,传感器清洁是最高频的保养项目。电化铝分切过程中产生的箔粉和碎屑容易堆积在探头表面,造成检测失效。建议每班次用气枪吹净传感器区域,每月校准纠偏系统基准位。
电化铝分切机纠偏系统的技术要点,本质上是“检测精度、执行速度、张力协同、机械基准”四者的匹配问题。忽略其中任何一项,纠偏系统都难以发挥设计性能。在实际生产中,遵循“先机械、后电气;先张力、后纠偏”的排查顺序,往往比反复调整传感器参数更有效。当设备能在高速运转中同时做到“控得稳”和“走得直”,分切端面才能真正整齐如镜。