 电化铝分切机
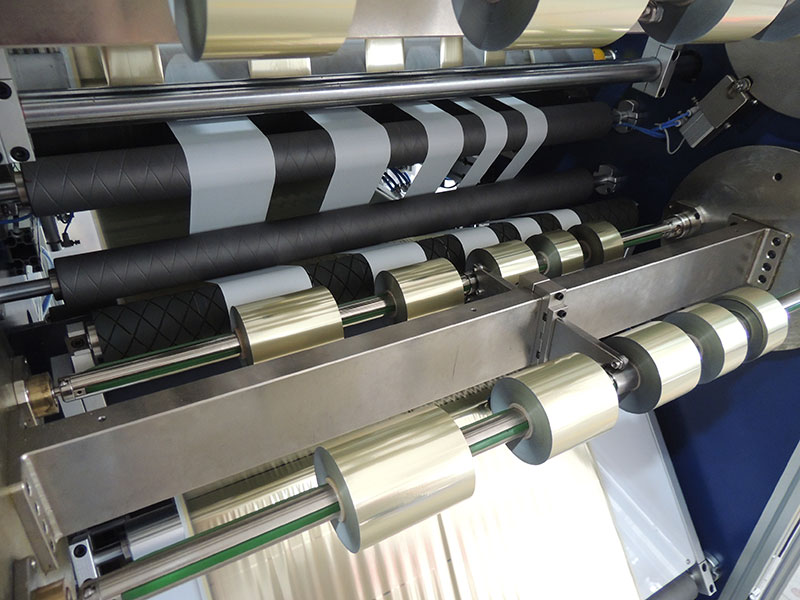 烫金纸分切机
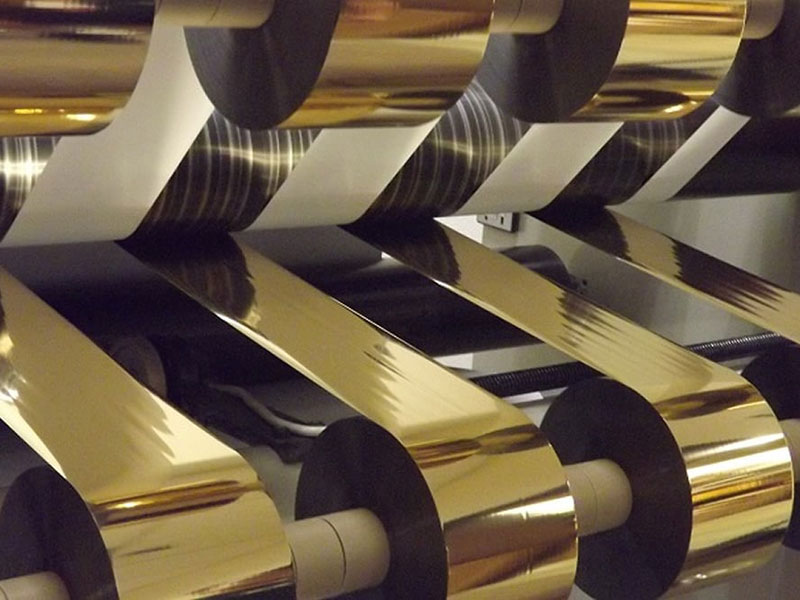 烫金箔分切机
 镭射烫印箔分切机
 热烫银箔分切机
 烟包烫金箔分切机


服务热线
180-5003-0233
核心结论
80%的烫金箔分切张力故障,根源集中在放卷端的气胀轴与磁粉制动器协同不良。 但张力不稳的表征各异——起皱、毛边、断箔、端面不齐——对应着不同的故障环节。排查时应先判定问题出在放卷段还是收卷段,再有针对性地调整参数或更换部件,而非盲目更换传感器或控制器。
一、先分清“病根”在哪一段
张力不稳的表现不同,调节逻辑完全相反。操作人员可对照下表快速定位:
| 现象特征 | 主要问题段 | 核心原因 |
| 材料起皱、横向摆动、分切尺寸误差大 | 放卷段 | 放卷阻力不稳定,或膜卷本身松紧不一 |
| 端面参差不齐(塔形)、心部菊花瓣状突起 | 收卷段 | 收卷张力过大,或锥度过小挤压芯部 |
| 膜卷内部层间滑移、端面凹凸不平 | 收卷段 | 张力过小,导致膜层松弛 |
这一判断逻辑来源于分切机张力控制的基本分工:放卷端负责“拉得住”,收卷端负责“卷得齐”。

二、放卷段常见故障与调节
故障1:气胀轴气压不稳或缓慢漏气
典型症状:开机时张力正常,运行几分钟后逐渐波动,收卷端面呈锯齿状。
原因:气胀轴气压不足或不保压,导致卷芯打滑,放卷阻力时大时小。
调节方法:
烫金箔通常使用3英寸或6英寸气胀轴,气压标准设定为0.4~0.6MPa(纸质卷芯用0.4~0.5,塑料或铝芯可用0.5~0.6)。关键检查点:充气后5分钟内压力下降不应超过0.05MPa。若超差,说明气胀轴存在泄漏,需检修密封件。
同时,建议在气路中加装稳压阀和储气罐,避免空压机启停引起的气压脉冲传导至气胀轴。
故障2:磁粉制动器输出扭矩波动
典型症状:张力无规律抖动,浮动辊频繁摆动,电流表读数不稳定。
原因:磁粉分布不均、线圈老化、磁粉板结或电流信号受干扰。
调节方法:
磁粉制动器需要定期“充磁活化”,长期在低电流下工作会导致磁粉板结。实操调节分三步:
1. 静态标定:用弹簧秤切向拉动放卷轴,记录克服静摩擦力所需的力值,换算成制动器应提供的扭矩。
2. 动态微调:运行时观察浮动辊位置,每次以0.05~0.1A的幅度调整电流,直到浮动辊稳定在中位。
3. 老化补偿:使用超过一年的制动器,建议将设定电流提高10%~15%以补偿磁粉性能下降。
需注意:若制动器外壳温度超过90℃,说明滑差功率过大,应检查选型是否偏小或散热是否通畅,而非一味加大电流。
故障3:恒张力思维导致放卷底层拉伸
典型症状:大卷底部材料被过度拉伸,展开后出现纵向条纹或变形。
原因:放卷过程中卷径逐渐减小,若维持恒定张力,材料内部应力会随卷径变化而失稳。
调节方法:放弃恒张力设定,启用放卷反锥度控制。随着放卷直径减小,控制系统应自动降低制动力矩,使材料内部应力保持恒定。基准张力建议设定在3N~8N之间(视材料宽度和厚度而定),高速运行时若出现横向抖动,微增5%~10%;若出现纵向拉伸纹,立即减小。

三、收卷段常见故障与调节
故障4:收卷起皱与“菊花芯”
典型症状:收卷端面出现纵向死褶,或卷芯处呈菊花瓣状突起。
原因:这是收卷环节最典型的张力故障。收卷从空卷到满卷,直径可能增长3~5倍。若张力恒定不变或锥度过小,外层会过度挤压内层,导致起皱或“菊花芯”。
调节方法:
启用锥度张力控制是根本解法。核心参数建议:
• 锥度系数:烫金箔类薄膜材料取0.5~0.8(中等偏大值)。
• 初始张力:材料断裂张力的8%~12%。
• 终止张力:初始值的40%~70%。
• 收卷张力:通常设为分切张力的80%~90%。
更精细的做法是分段张力控制:起步段(0~20%卷径)用较低张力确保卷芯平整;恒张力段(20%~70%卷径)维持稳定层间压力;锥度下降段(70%~100%卷径)逐渐减小张力以补偿外圈重量影响。
故障5:压辊压力与张力不匹配
典型症状:收卷端面凹凸不平,空气卷入导致“串卷”。
原因:压辊压力未与收卷张力联动,或压辊左右压力不均。
调节方法:
薄型烫金箔收卷时极易卷入空气。压辊压力需与收卷张力联动调节:收卷初期卷径小,需较大接触压力排除空气;收卷后期卷径增大,接触压力应逐渐减小,防止端面压变形。典型的压辊线压力范围为10~30 N/cm,左右压力偏差应控制在0.05mm/m以内。

四、贯穿性故障:加减速瞬间的张力冲击
典型症状:启动、升速、降速瞬间出现断箔或涂层拉丝。
原因:速度变化带来的惯性冲击若未被补偿,会直接作用在极薄的箔材上。烫金箔总厚度仅12~30μm,对瞬时应力极为敏感。
调节方法:
检查驱动器参数中的惯量补偿或加减速补偿系数。适当提高该系数,使电机在提速时瞬间增加扭矩抵消惯性,减速时反向制动。具备预加速补偿功能的高端设备,张力调节响应时间应小于50ms,才能适应300~600m/min的分切速度。
五、快速排查清单
当张力故障出现时,建议按以下顺序逐项检查:
1. 气胀轴:气压是否在0.4~0.6MPa?保压5分钟压降是否≤0.05MPa?
2. 磁粉制动器:电流是否稳定?外壳温度是否过高?是否超过一年未充磁活化?
3. 锥度曲线:收卷锥度系数是否在0.5~0.8?是否仍在使用恒张力模式?
4. 压辊:左右压力是否均衡?压力是否随卷径联动减小?
5. 加减速补偿:惯量补偿系数是否开启?启停瞬间是否有明显过冲?
6. 传感器与浮动辊:位置是否偏移?反馈信号是否失真?
若以上均正常但问题持续,则需考虑刀具磨损或箔材批次差异——钝刀会“撕扯”而非“切断”箔面,在张力下裂口会扩展为整条断裂。