
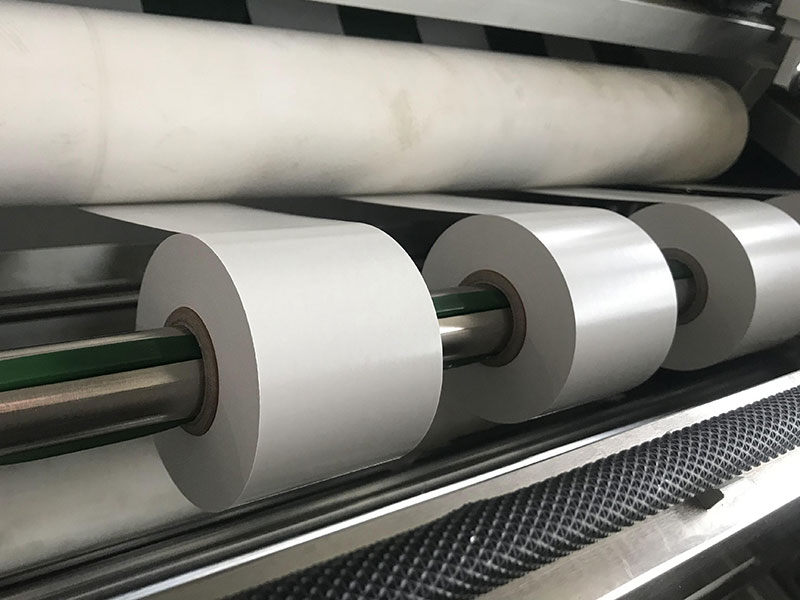
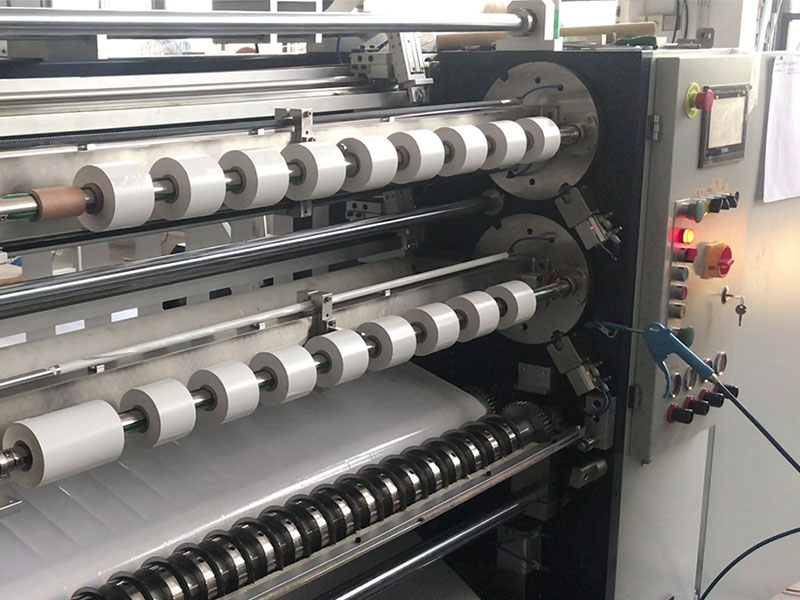
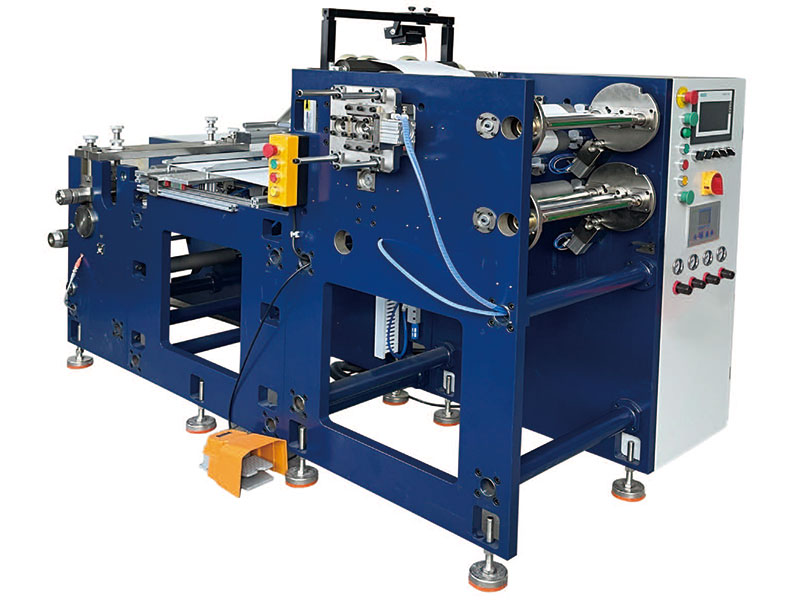
 不干胶标签分切机


服务热线
180-5003-0233
选分切机时,速度参数看起来最“唬人”——120m/min、200m/min 的标称值印在宣传页上,差距一目了然。但真正到了车间里,决定这批标签能不能按时交付、端面会不会渗胶、客户会不会退货的,往往是另一个数字:分切精度。
速度与精度并非简单的“越高越好”,它们之间存在真实的张力。理解这种张力,是做出正确选型决策的前提。
先看两个硬指标:行业基准线在哪里
分切速度的跨度很大。窄幅标签分切机常见的速度档位在 70m/min 到 120m/min 之间,中高端机型可以做到 200m/min 甚至更高。商标分切机的主流速度大约在 70m/min 左右,进料宽度 320mm 是常见规格。
精度的数字游戏更需要警惕。市面上标称“±0.01mm”的参数并不罕见,但稍有工程经验的人都知道,在材料张力波动、刀轴跳动、环境温湿度变化的真实工况下,这个精度几乎不可能稳定复现。相对务实的精度区间是:普通纸张类不干胶 ±0.1mm 至 ±0.2mm,薄膜类或高附加值标签(电子标签、医药标签)建议选择 ±0.05mm 级别的伺服驱动设备。
一个容易被忽略的事实是:速度标称值通常在理想条件下测得,实际运行速度受材料特性、分切宽度、排刀数量、收卷直径变化等因素制约。一台标称 200m/min 的机器,在分切窄幅薄膜材料时,实际有效速度可能只有标称值的 60% 到 70%。
精度不够,速度就是灾难
速度放大了精度的缺陷。跑得越快,材料在分切区的停留时间越短,张力波动和纠偏响应的时间窗口越窄。
张力控制是这里最关键的“隐形角色”。不干胶是“面材+胶水+底纸”的复合材料,任何一层张力不一致,分切后的小卷就会出现“蛇形”摆动、端面参差或渗胶。速度越高,张力控制的难度呈指数级上升——放卷从满卷到空卷,卷径变化带来的惯性差异,需要闭环张力系统实时补偿。
一台精度不达标的机器,如果在低速下勉强能用,提速到 150m/min 以上时,端面不齐、底纸切穿、胶水溢出等问题会集中爆发。返工和废料的成本,远超设备本身的价格差。
反过来看,精度本身就是一种效率。如果一台机器的分切精度稳定,收卷端面整齐,下游模切或印刷工序的停机率会显著降低。标签材料的浪费减少,客户投诉率下降,综合产出反而更高。这也是为什么高精度伺服分切机虽然单价更高,但在电子标签、医药标签领域已经成为标配。
按材料特性定基准
选型的第一步不是看速度表,而是看自己手里最常切的是什么材料。
纸张类不干胶对精度容忍度最高。普通铜版纸、书写纸类标签,±0.2mm 的精度足以应对大多数订单。这类材料推荐优先关注速度,一台 120m/min 的窄幅分切机(如市场上常见的 320 型)可以满足中等批量生产需求。
薄膜类不干胶(PE、PP、PET) 是分水岭。薄膜易拉伸、易产生静电,对张力控制和纠偏系统的要求陡增。这类材料必须选择配备静电消除装置和闭环张力控制的机型,精度至少达到 ±0.1mm。速度方面,薄膜分切的稳定性比峰值速度重要得多。
特殊材料(烫金纸、镭射膜) 需要额外关注刀轴硬度和防刮伤设计。这类材料的表面极易在分切过程中产生划痕,圆刀分切系统的切口质量通常优于平刀。
自动化水平决定实际产出
标称速度再高,如果换单要停机调整半小时,实际日产出并不会好看。
手动排刀的分切机,调整一次规格可能需要 10 到 30 分钟。自动排刀系统通过触摸屏输入规格,1 到 3 分钟即可完成换单。如果你的订单结构是多品种、小批量,换单效率对总产出的影响,远大于分切机本身能跑多快。
收卷环节同样如此。独立滑差轴配合锥度张力控制,能让每一卷材料根据自身卷径自动调整扭矩,避免“内紧外松”或“菊花芯”。这类配置在纸类标签分切时差异不明显,但在薄膜材料上,有没有滑差轴,成品卷的质量差距肉眼可见。
实用选型检查清单
必须亲自试机。 带自己常切的材料去厂家,跑一卷完整的。观察分切后端面的整齐度,按压成品卷感受各层松紧是否均匀,检查有没有底纸划痕或胶水渗出。宣传参数和实际表现之间的差距,只有试机才能暴露。
精度承诺要求可验证的数据。 不要接受“高精度”这样的模糊表述。要求厂家提供实际分切后的端面显微照片或公差检测报告。如果连样机试切都做不到稳定精度,量产设备的可靠性更无从谈起。
刀架结构看订单结构。 长期切同一规格,固定式刀架性价比最高;订单频繁切换,移动式或悬臂式刀架能大幅缩短换刀时间。圆刀分切是当前高精度工业分切的主流方案,适合高速运转;平刀成本低但精度和寿命有限,只适合特定场景。
安全配置不能妥协。 分切机是高速运转设备,紧急停止拉线(沿机身全长布置)和光幕保护装置是底线。高速运行下,任何操作失误的后果都会被放大。
回到最初的问题:速度与精度怎么选?如果你的材料是普通纸张、订单批量大且规格单一,速度优先,选一台 120m/min 级别的稳定机型即可。如果你做的是薄膜标签、电子标签或医药标签,精度和张力控制能力是不可退让的前提——在这个基础上,再去衡量速度是否满足产能。用材料特性定精度底线,用订单结构定速度上限,这个顺序不能颠倒。