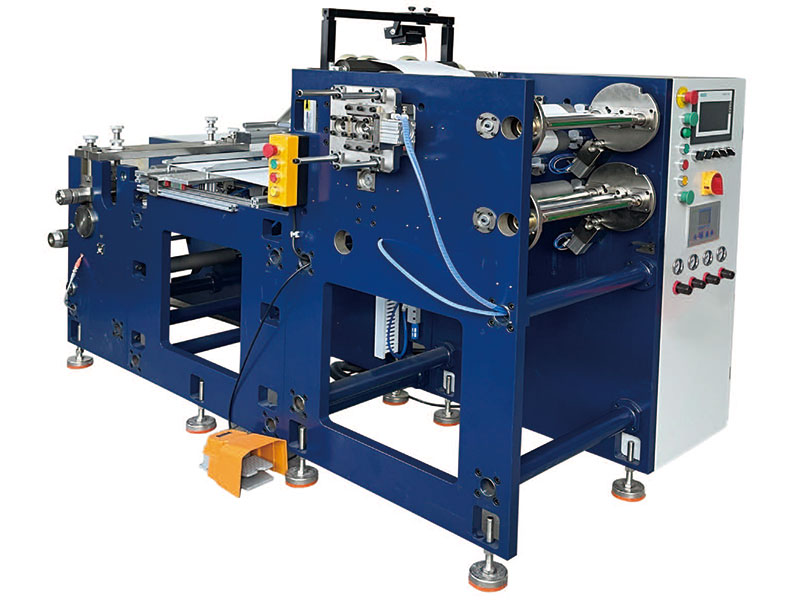
 不干胶标签分切机


服务热线
180-5003-0233
在标签印刷与包装行业,分切机是后道加工的核心设备,它的精度和稳定性直接决定出货质量与生产成本。许多企业在选型时习惯先看速度、比价格,却忽略了一个更根本的问题:你每天分切的材料到底是什么? 不干胶材料从普通的铜版纸到透明的PET薄膜,从柔软的PE到挺括的合成纸,物理特性天差地别。用一台机去“通吃”所有材料,结果往往是薄膜起皱、纸张跑偏,成品率上不去。按材料选机型,才是把钱花在刀刃上的思路。
纸张类不干胶:精度适中,重在纠偏与稳定性
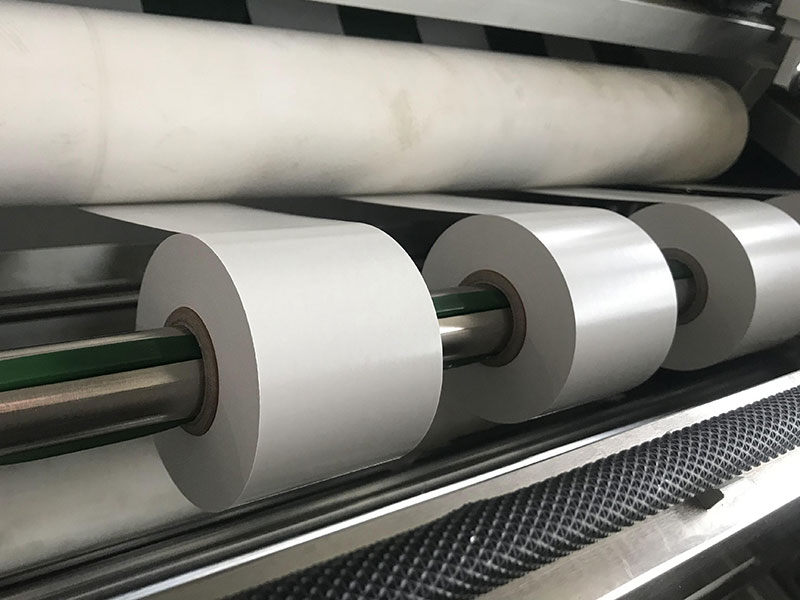
纸张类不干胶是标签市场用量最大的品类,铜版纸、胶版纸、镜面铜版纸、热敏纸等均属此列。这类材料质地相对挺括,抗拉伸性较好,对分切机的张力控制要求不像薄膜那么苛刻。
选型时,普通皮带式传动的分切机即可满足大部分纸张类不干胶的分切需求。核心关注点应放在放卷纠偏和收卷整齐度上。纸张材料虽然“听话”,但如果放卷端没有可靠的光电纠偏装置,母卷在运行中一旦偏移,分切出来的端面就会参差不齐。收卷端则建议选择带锥度张力控制的机型,随卷径增大逐步减小张力,避免出现“内紧外松”或菊花芯现象。
如果企业主要加工窄幅商标纸或短尺寸原材料,320mm幅面的分切机是较为理想的选择,这类机型结构紧凑,针对窄幅纸张分切做了专门优化。若涉及宽幅纸张加工,则需相应选择1300mm或1600mm幅面的设备。
薄膜类不干胶:张力控制是命门,静电消除不能省
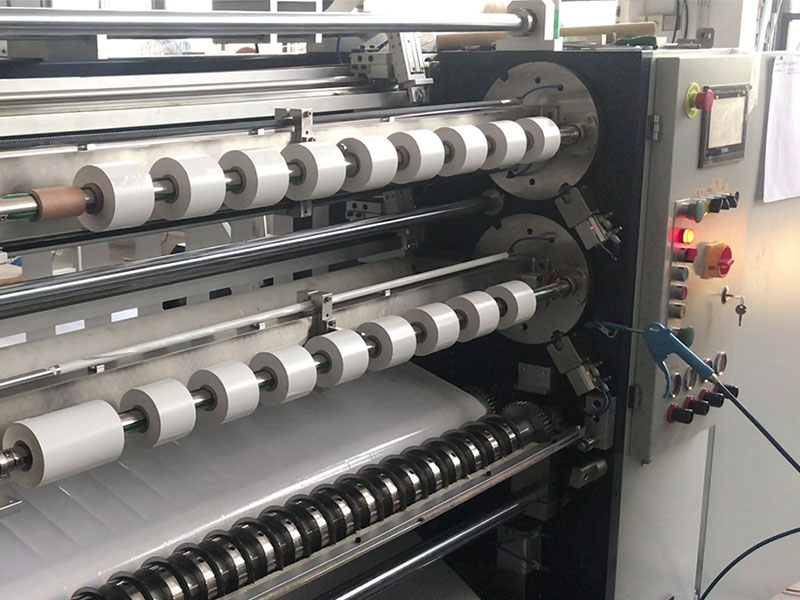
薄膜类不干胶——PET、PP、PE、PVC——是选型时最需要谨慎对待的品类。这类材料与纸张有着本质区别:它们易拉伸、易产生静电、对张力变化极其敏感。张力稍大,标签被拉伸变形甚至底纸断裂;张力稍小,收卷松散、端面跑偏。普通的皮带式分切机用在薄膜上,起皱和滑卷问题会层出不穷。
加工薄膜类不干胶,必须选择配备闭环张力控制系统的机型。放卷端应采用伺服或变频电机主动放卷,配合浮动辊或张力传感器实现实时反馈调节,确保母卷从满卷到空卷的整个过程中张力恒定。收卷端则需采用独立驱动的滑差轴,配合锥度张力控制,让成品卷内外松紧一致。
静电消除装置是另一个不可省略的配置。PET、PP等薄膜材料在高速运行中极易积聚静电,轻则吸附灰尘影响外观,重则导致收卷错位甚至材料吸附在辊筒上无法正常走料。选型时务必确认设备是否标配静电消除棒,而非作为“选配项”另加费用。
不同薄膜材料之间也有细微差异需要注意。PE材料柔软、抗拉伸性差,分切时张力要尽可能小,适合选用低张力精密控制的机型。PP材料(尤其是BOPP)硬度高、挺度好,分切相对容易,但需注意刀具锋利度以保持切口光洁。PET材料挺度最高、耐温耐腐蚀性优异,分切时对精度要求更高,圆刀分切方案更为适合,能够实现切口整齐、刀片寿命长的效果。
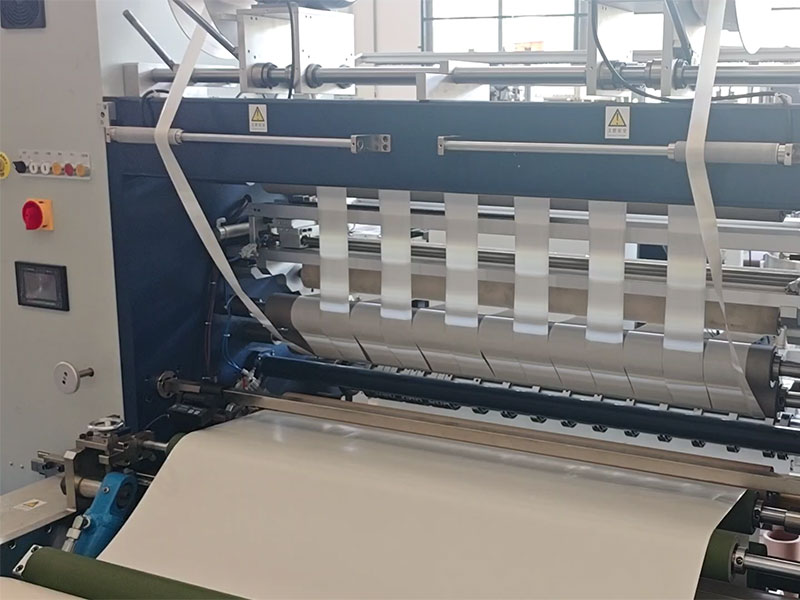
特殊材料与复合结构:关注刀轴硬度与防刮伤设计
除了常规纸张和薄膜,不干胶标签领域还有几类需要特别关照的材料。
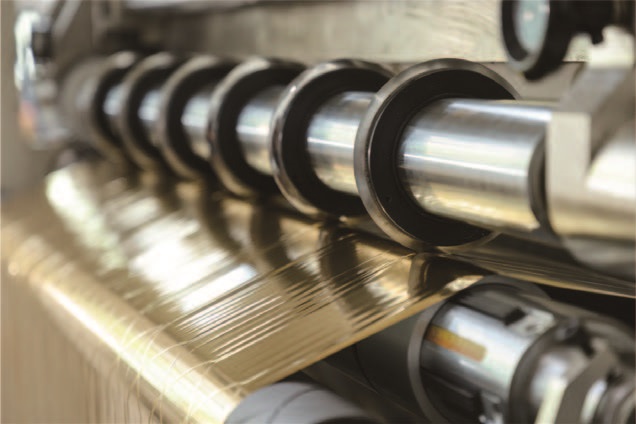
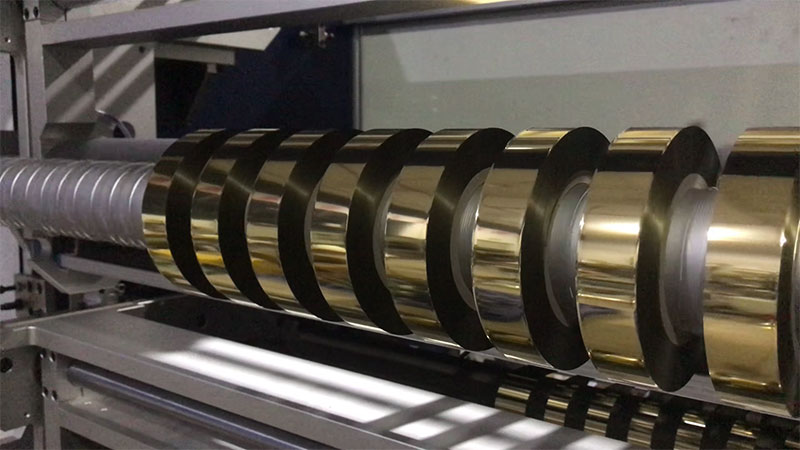
烫金纸和镭射膜表面有金属化涂层或全息图案,质地比普通薄膜更“娇气”。分切这类材料时,刀轴的硬度和防刮伤设计至关重要——硬度不足的刀轴在长期运行中容易磨损,导致切口出现毛边;而导辊表面若不够光滑,则可能在材料表面留下划痕,直接报废成品。
铝箔纸虽然归类为“纸”,但其表面铝箔层极薄且脆弱,分切时同样需要低张力控制和光洁的导辊表面,避免铝层出现裂纹或脱落。
对于带有复合结构的标签材料(如薄膜面材+格拉辛底纸+胶层),选型时要以“最薄、最窄、最易变形”的那一层材料作为判定设备性能的依据。例如,面材是50μm的PET薄膜,底纸是60g的格拉辛纸,那么设备的分切能力就必须以50μm PET薄膜的标准来衡量,而非迁就较厚的底纸。
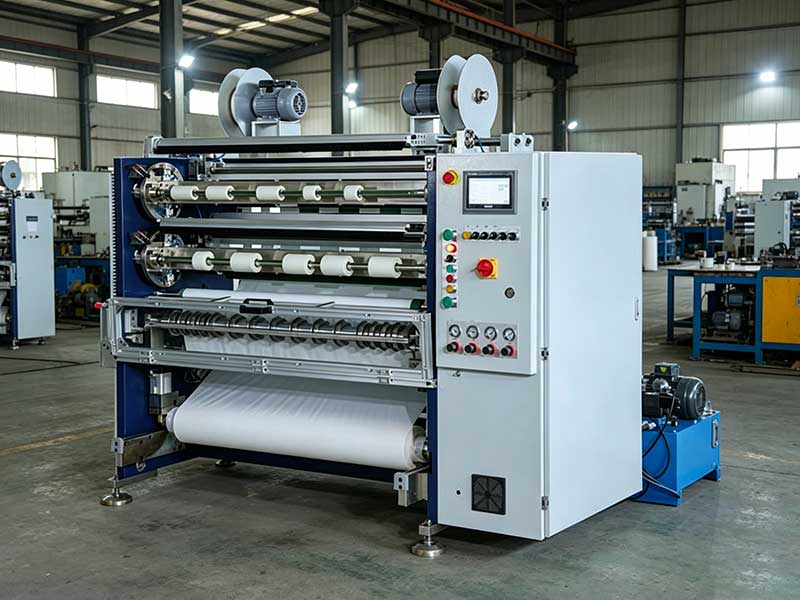
按订单结构匹配自动化程度
材料确定之后,自动化程度的选择同样影响长期使用体验。如果工厂订单批次多、换规格频繁,自动排刀系统值得投入——传统手动排刀需停机调整10到30分钟,自动排刀通过触摸屏输入规格即可在1到3分钟内完成换单,效率差距显著。反之,如果批次少、批量大,则可将预算集中在高速连续运行能力和张力控制精度上,线速度150至400m/min的机型能够充分发挥产能优势。
无论选择何种自动化级别,安全配置都不应妥协。分切机属于高速运转设备,紧急停止拉线和光幕保护装置是底线要求,选型时务必现场确认。
结语
不干胶标签分切机的选型,本质上是一道“材料适配题”。纸张类求稳,薄膜类求“柔”(张力柔和、控制精细),特殊材料求“护”(保护表面、保护刀轴)。先梳理清楚企业日常加工的核心材料清单,以其中最薄、最窄、最易变形的那一种作为设备性能的判定基准,再结合订单结构确定自动化程度,才能选到一台真正用得顺手、长期不后悔的设备。