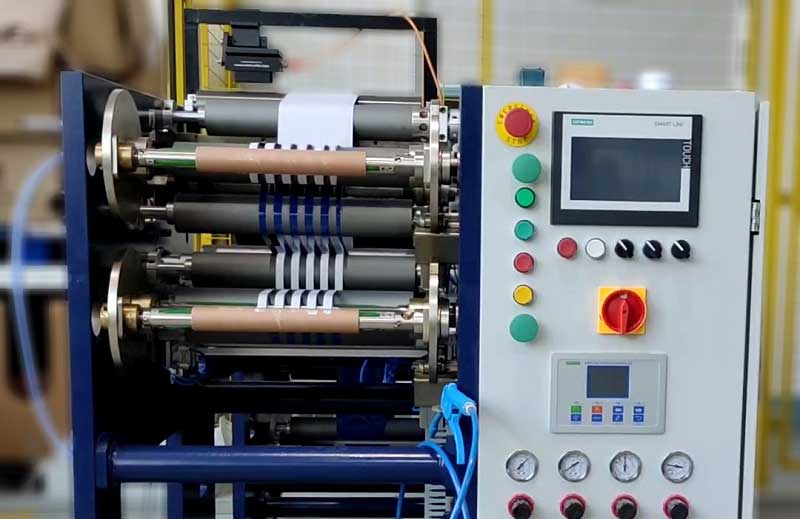
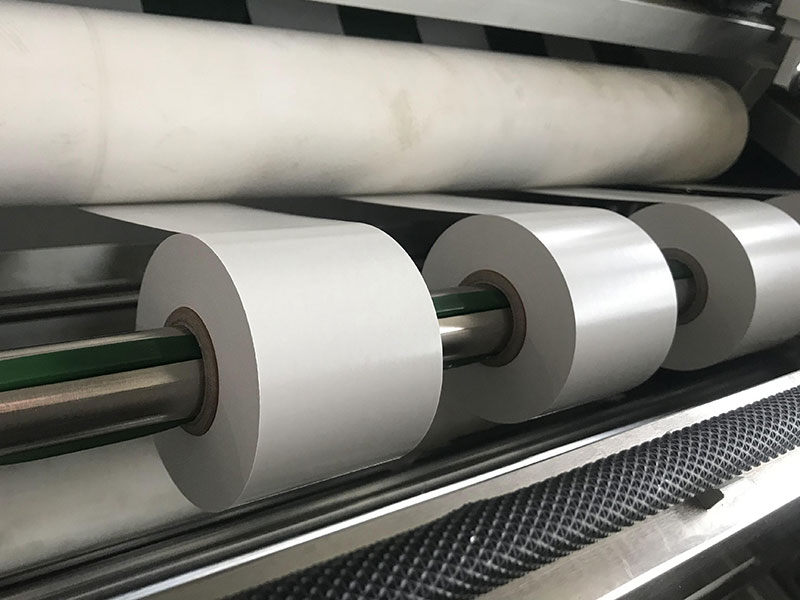
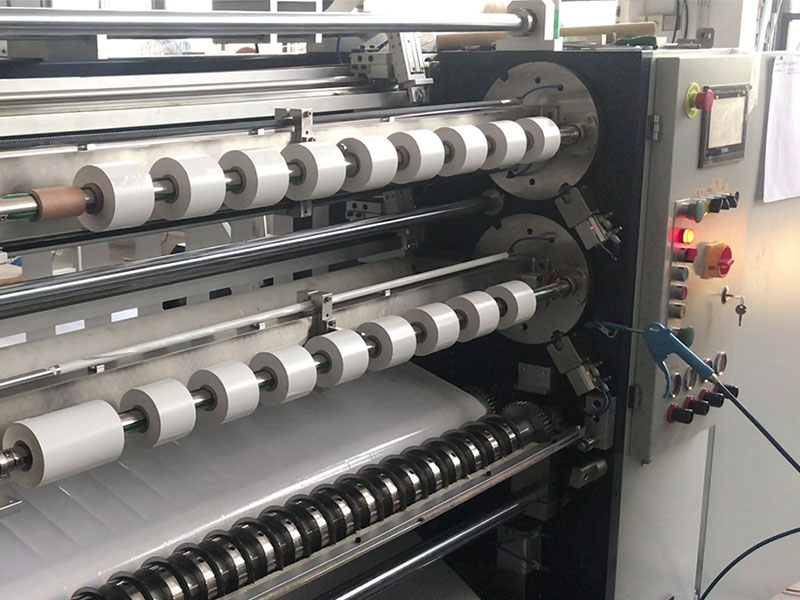

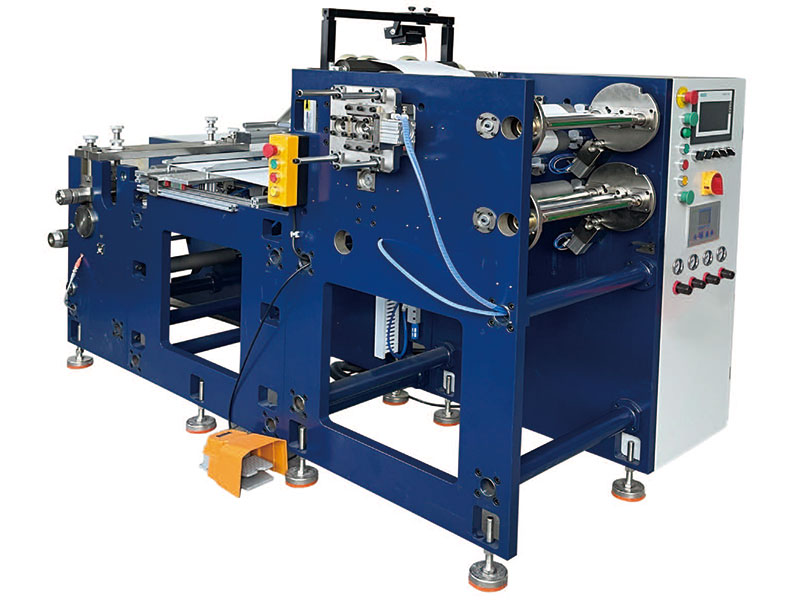
 不干胶标签分切机


服务热线
180-5003-0233
选不干胶标签分切机,最怕什么?钱花了,机器拉回来,结果切薄膜起皱、切小标签端面不齐、换个规格调半天刀。问题往往不在机器“好不好”,而在“合不合”。
不干胶材料种类多,纸张、薄膜、烫金纸对设备的要求天差地别。订单结构也不同,有人天天换单,有人一跑一整天。下面这5个参数,是选型时最该盯着看的核心维度。
参数一:分切精度——不是越高越好,是要“够用且稳”
分切精度通常用公差表示,普通机型在 ±0.1mm 到 ±0.2mm 之间,高精度机型能做到 ±0.05mm。市面上的窄幅标签分切机,常见标称精度是 ±0.10mm。
这个数字怎么看?如果你做的是普通纸类标签,±0.1mm 足够。但如果是电子标签、医药标签,成品宽度公差要求严,或者你要分切很窄的条(比如 10mm 以下),就得往 ±0.05mm 去找。
比标称精度更值得关注的是精度靠什么实现。圆刀分切(上下轴对切,像剪刀)切口整齐、刀片寿命长,是高精度方案的主流;平刀成本低,但精度和寿命都差一截。选型时可以要求厂家提供实际分切后的端面检测数据,比看宣传册靠谱。
参数二:张力控制系统——看不见,但决定了成品能不能用
张力控制是分切机最核心的技术难点,也是最容易被忽视的地方。
不干胶材料有延展性。张力大了,标签被拉伸变形,底纸甚至可能断裂;张力小了,收卷松散、跑偏,端面像狗啃。更麻烦的是薄膜类材料(PE、PP、PET),本身易拉伸,放卷从满卷到空卷的过程中直径一直在变,如果张力不能实时自适应调整,收卷必然出问题。
一套合格的张力系统至少应该具备:放卷端用变频或伺服电机主动放卷,配合浮动辊或张力传感器做闭环控制;收卷端用独立驱动的滑差轴,根据卷径变化自动调整扭矩。
试机时有个笨办法但很有效:拿实际生产的材料跑一卷,按住成品卷感受各层松紧是否均匀。如果外紧内松或者有“菊花芯”,张力系统就没调到位。
参数三:最大材料宽度与收放卷直径——留余量,别刚好卡死
这个参数最直观,但容易踩坑的是“刚好够用”。
常见窄幅分切机的最大材料宽度在 320mm 左右,放卷直径 500mm 上下。如果你当前最宽的材料是 300mm,选 320mm 的机器能跑,但没有任何余量。接一个稍宽的订单就干不了。中幅设备能到 450mm、550mm,大幅的可以到 650mm 甚至 1600mm。
放卷和收卷直径直接影响单次上料的续航时间。放卷直径 500mm 和 700mm,换卷频率差不少。如果你的订单批量大,尽量减少停机换料次数,放卷直径往大了选。
参数四:自动化程度——看你的订单结构说话
自动化水平决定了用工成本和换单效率,但不是越自动越好,要看订单结构。
如果你每天订单批次多、规格换来换去,自动排刀系统是刚需。传统手动排刀,停机调刀要 10 到 30 分钟;自动排刀在触摸屏输入规格,1 到 3 分钟搞定。一天换五次单,差距就是一两个小时的产能。
反过来,如果你批次少、一跑一整天,高速连续运行能力比排刀自动化更重要。市面上主流分切速度在 70 到 200m/min 之间,高速机型能到 300m/min 以上。
另外,自动计米、定长停机、自动计数这些功能,对分切成品卷的标准化很有帮助,选型时值得留意。
参数五:刀架结构与安全配置——长期使用的隐形成本
刀架结构分固定式和移动式/悬臂式。固定式便宜,但换刀和调整切割位置费时,适合长期切同一种规格;移动式调整快,适合频繁换规格的印刷厂。这个选择和自动化程度是联动的:如果你需要自动排刀,刀架本身就得是可移动、可快速调整的结构。
安全配置是底线。分切机刀口高速运转,紧急停止拉线应该沿机身全长布置,光幕保护能在手伸入危险区域时自动停机。如果厂家在这两项上含糊,其他参数再漂亮也要慎重。
总结一下:选分切机,先理清自己的材料类型(纸张还是薄膜为主)、订单结构(换单频率、批量大小)、精度底线,然后拿着这5个参数去对照。能试机就试机,用你自己的材料跑一卷,比任何参数表都有说服力。