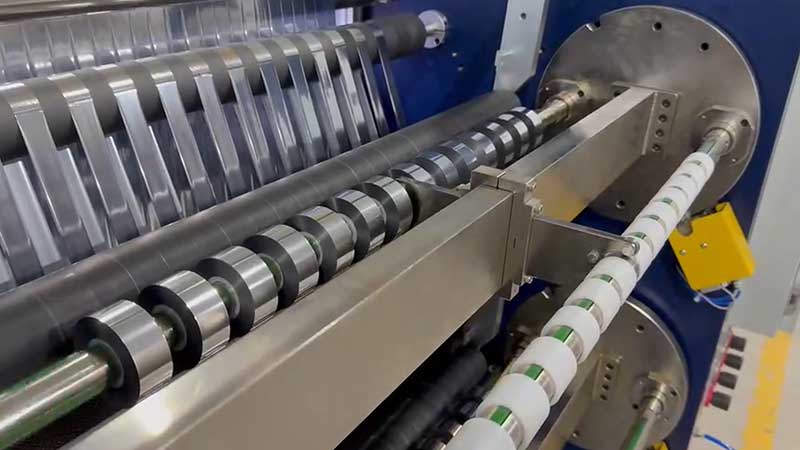
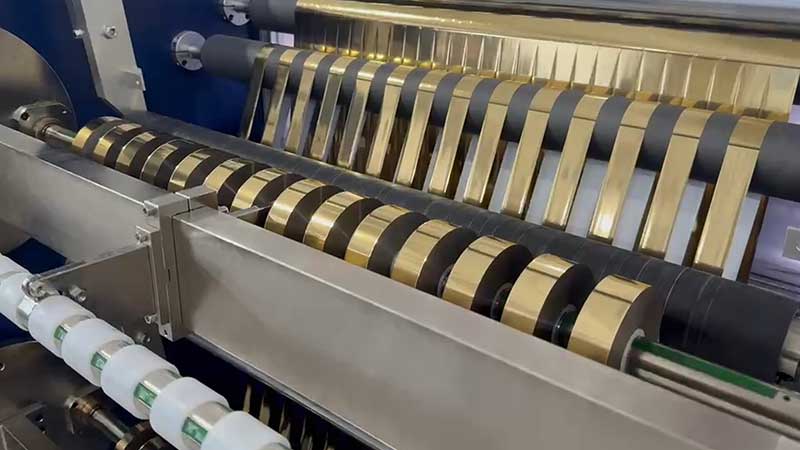
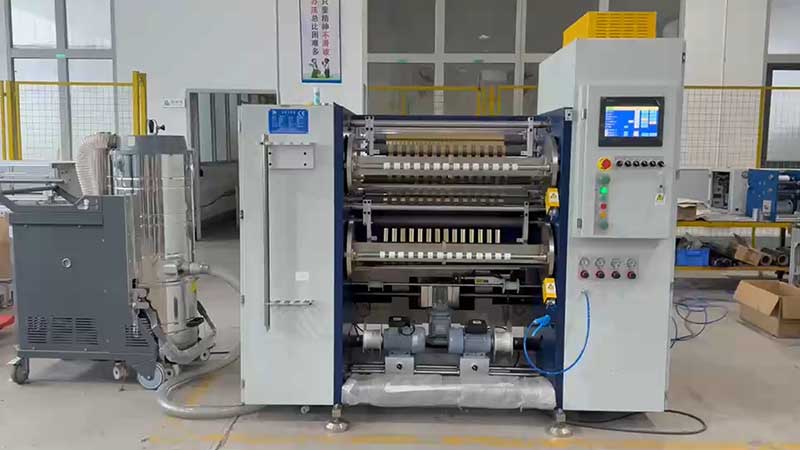
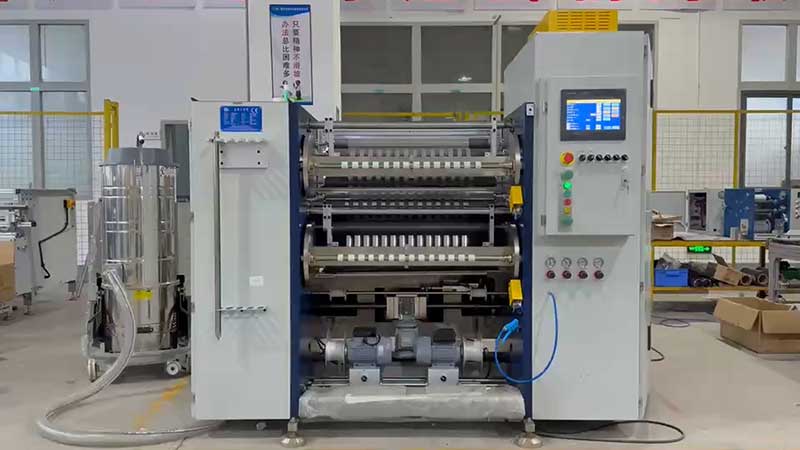
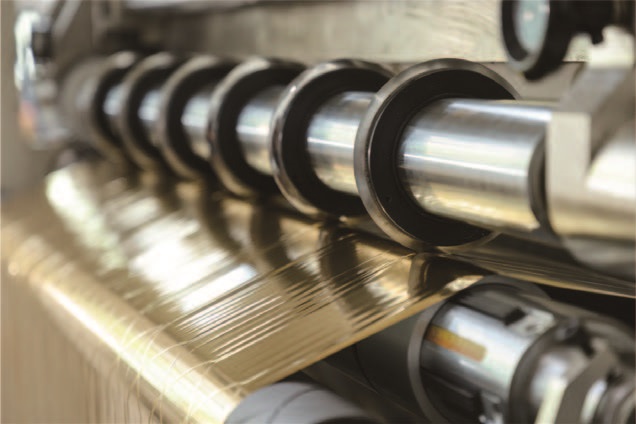
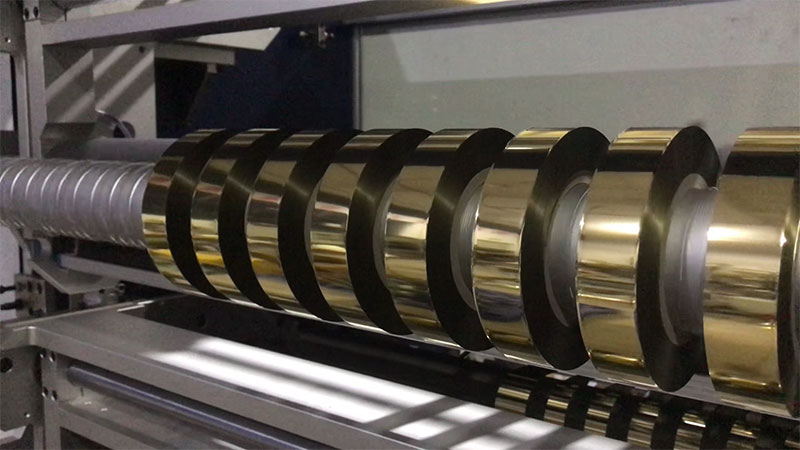
 热烫银箔分切机


服务热线
180-5003-0233
冷烫膜分切过程中,收卷端面参差不齐是让不少操作人员头疼的问题。冷烫膜厚度通常只有6~20μm,材质薄、表面光滑、延伸率低,对张力波动极为敏感。一旦收卷不齐,轻则端面呈锯齿状或塔形,重则整卷降等报废。更麻烦的是,收卷不齐往往不是单一原因造成的——张力、压辊、导辊平行度、收卷轴状态,任何一个环节出问题都可能表现为相同的症状。
面对这个问题,比较高效的排查思路是 “先软后硬、由简到繁” :先检查参数和操作层面最容易调整的部分,再逐步深入到机械精度和部件磨损。以下按推荐排查顺序展开。
第一步:先看张力和锥度设置
张力控制是收卷的灵魂,也是最容易调整的一环。冷烫膜收卷张力不当,会以两种截然不同的方式导致不齐:张力过小,膜卷内部松弛,层间发生滑移,端面出现明显错位;张力过大,膜卷被拉得过紧,中心受压变形,边缘反而翘起形成“喇叭口”。
排查时用手按压膜卷端面,感受软硬程度。过硬说明张力偏大,过软则偏小。更关键的是检查锥度张力是否启用和设置合理。随着收卷直径增大,如果张力始终保持恒定,卷材内部的层积效应会越来越严重,最终导致端面错层。冷烫膜这类较硬材料,锥度通常建议设置在60%~80%,即满卷时张力降至起始值的60%~80%。如果设备有自动张力衰减功能,确认它是否正常工作;没有的话,需要手动设定递减曲线。
另一个容易被忽视的细节是加减速阶段的张力补偿。设备启停或升降速时,惯性力会叠加到张力上,造成瞬时尖峰。如果张力闭环响应不够快,这几秒钟的波动就足以让收卷端面“跳层”。观察收卷不齐是否集中出现在刚开机或降速停车的那几圈,如果是,问题很可能就在张力响应上。
第二步:检查收卷压辊的状态
压辊是收卷过程中控制膜卷紧度和排出层间空气的关键部件。很多收卷不齐的根源其实在压辊上。压辊与收卷轴不平行是最常见的问题——只要存在微小的角度偏差,压辊每转一圈就会给膜卷施加一个轴向推力,把膜层往一侧推。检查方法很简单:停机后用塞尺测量压辊两端与收卷轴之间的间隙,偏差应控制在0.05mm/m以内。也可以用动态验证法:低速运行时在压辊表面沿轴向贴几张薄纸,看纸张被压入的痕迹深度是否一致。
两端压力不均是另一个高频问题。压辊左右气缸的压力如果不一致,膜卷会一侧紧一侧松,松的一侧自然容易跑偏。用压力表分别测量两端气缸的输出压力,确保数值一致。压辊表面如果磨损不均或粘附了涂层碎屑,也会造成局部压力差异,用酒精擦拭清洁即可。
第三步:校验导辊平行度和水平度
导辊的平行度问题往往被低估。如果导辊轴线与收卷轴轴线不平行,或者导辊本身水平度超差,冷烫膜在走料过程中会受到一个持续的横向分力,自动向一侧“爬行”。这种偏移在收卷端面上会逐层累积,最终形成明显的参差。
排查工具不需要很复杂。有条件的话用激光对中仪,没有的话用一根细线拉在设备两端,测量各导辊表面与线的距离,偏差超过0.1mm就需要调整。多数分切机的导辊支架有可调螺栓,松开后轻微调整至平行再锁紧即可。注意导辊本身的转动灵活性——卡滞的导辊会划伤薄膜并加剧跑偏。
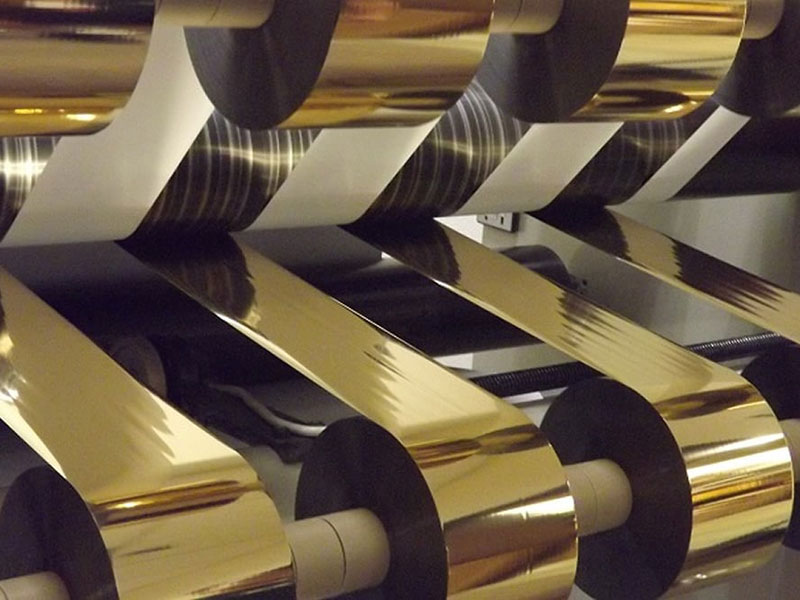
第四步:检查收卷轴和夹头
收卷轴是承载膜卷的基准,它的状态直接决定收卷端面的对齐精度。收卷轴弯曲会引起旋转时的径向跳动,每一圈的卷绕位置都发生微小变化,累积起来就是端面错位。夹头磨损或松动则会造成收卷轴的轴向窜动,基准本身就在晃动,收卷自然整齐不了。
排查时,用手推拉收卷轴感受有无轴向间隙。缓慢转动收卷轴,用百分表打表测量径向跳动,偏差应小于0.1mm。如果是气胀轴,检查胀紧力是否均匀有力,气胀轴漏气会导致套筒夹持不稳。
第五步:确认纸芯和材料本身的状态
如果以上环节都正常,收卷不齐依然存在,就需要回头看两个“软因素”。纸芯内径的一致性经常被忽视——同一批纸芯如果内径有偏差,套在收卷轴上后各卷的旋转中心就不在同一轴线上,不齐是必然的。材料本身的厚度公差同样关键,冷烫膜基膜或涂层厚度波动大的话,收卷时厚处堆积快,会形成局部凸起,进而带偏相邻的膜层。
静电过大也是冷烫膜分切中的一个隐蔽问题。静电会使膜层之间相互排斥或吸附不均,产生滑移和错层。如果收卷环境干燥、膜面手感发涩,可以考虑增加静电消除装置或适当提高环境湿度。
排查收卷不齐,建议从张力和压辊这两个最容易调整的环节入手,它们能解决大部分问题。如果调完仍然不齐,再按导辊平行度、收卷轴状态、纸芯一致性的顺序逐一深查。每次调整只改一个变量,观察端面变化,比同时调多个参数更容易找到真正的根源。