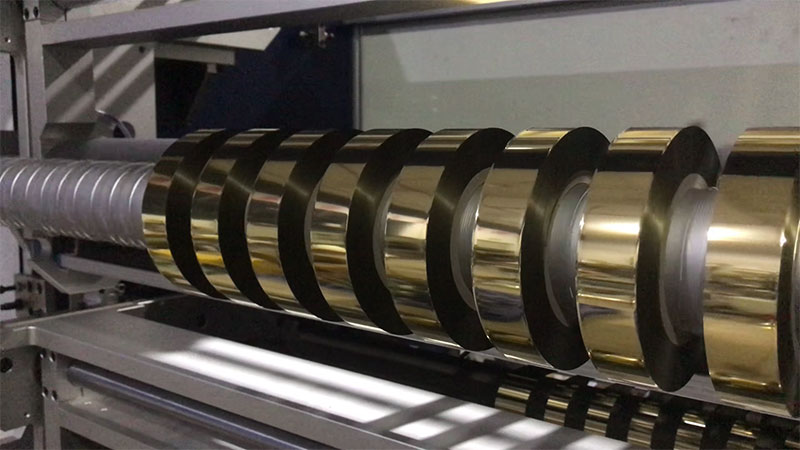
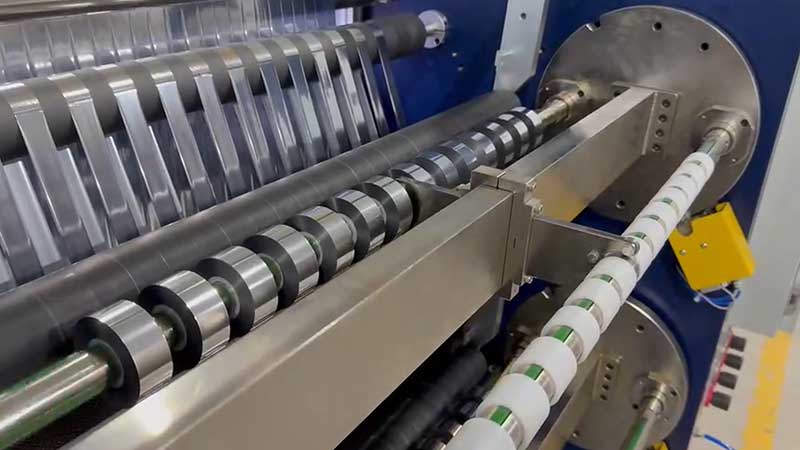
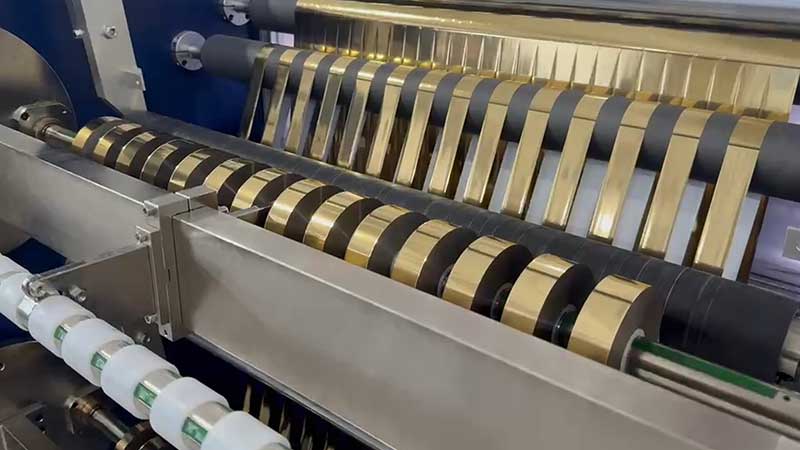
 热烫银箔分切机
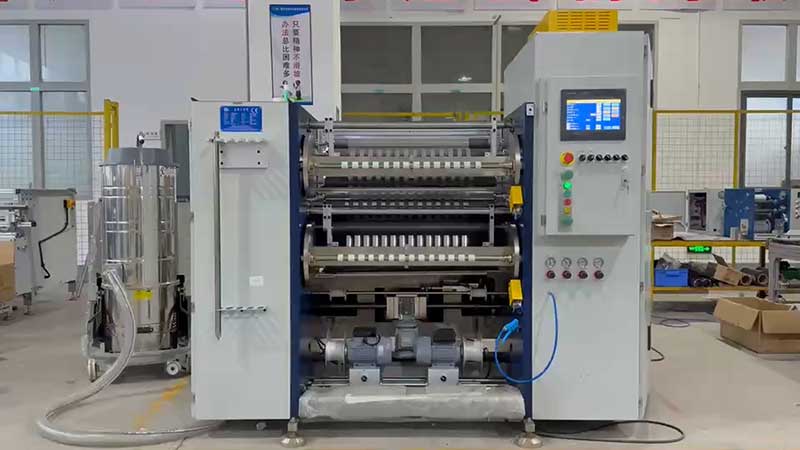 冷烫膜分切机
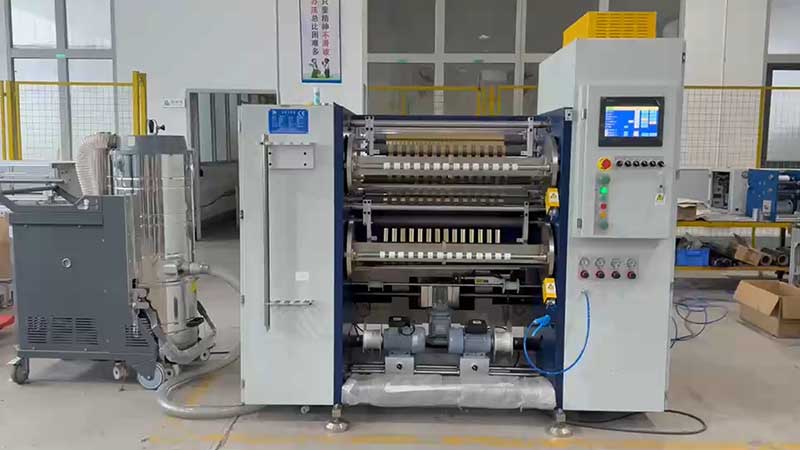 热烫膜分切机
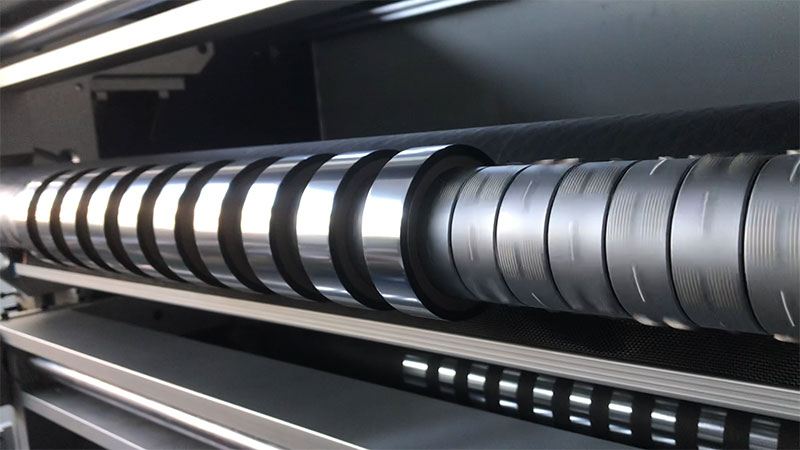 电化铝烫印箔分切机


服务热线
180-5003-0233
冷烫膜分切过程中出现跑偏,操作工的第一反应通常是去调纠偏传感器。但根据行业实战经验,80%的跑偏问题其实根植于机械精度或张力波动,而非纠偏系统本身。冷烫膜(电化铝烫印箔)厚度通常仅6~20μm,表面光滑、延伸率低、刚性弱,对走料路径的微小偏差极为敏感。一旦跑偏,轻则收卷端面呈“塔形”或“喇叭口”,重则整卷高价值镭射膜或防伪膜报废。
要根治跑偏,需要遵循 “先机械、后电气;先张力、后纠偏” 的排查顺序。以下是一套经过现场验证的系统化调整流程。

第一步:给设备“把脉”——机械基础检查
在触碰任何控制参数之前,先排除机械硬件的“结构性问题”。跑偏的本质是“路径问题”——薄膜在走料过程中受到了不该有的轴向分力,导致自动向一侧“爬行”。
1. 导辊平行度校准
导辊不平行是导致膜片横向漂移最常见的机械原因。若各导辊轴线与收卷轴轴线不平行,膜片走料时会承受持续的轴向分力。现场应用激光对准仪或拉线法检测,平行度误差应控制在0.02mm/m以内;若设备精度要求较低,至少确保≤0.2mm/m。导辊表面磨损不均同样会造成走料偏斜,磨损严重的辊需更换或重新研磨。
2. 收卷轴水平度与跳动检查
用百分表检测收卷轴,水平偏差超过0.1mm/m就需要机械修整。收卷轴弯曲或夹头磨损会引起径向跳动和轴向窜动,直接破坏卷取对齐基准。地脚松动或轴承磨损会“欺骗”纠偏系统——传感器反馈正常,但机械本身已经在晃动。
3. 刀组侧向力排查
上下刀的侧向压力不对称,会将箔带推向一侧造成跑偏。检查刀轴轴向窜动间隙,应≤0.03mm,并确保刀架对称布置。刀片钝化产生的毛边碎屑堆积在导辊或探头上,也会间接引发跑偏,形成“毛边→跑偏→更严重毛边”的恶性循环。

第二步:攻克“心脏”——张力控制调优
如果机械基础正常,跑偏依然存在,问题大概率出在张力环节。在冷烫膜分切中,张力是灵魂,也是跑偏最隐蔽的驱动因素。张力波动会导致膜横向各点应力分布不均,材料会自动向张力大的一侧“爬行”。
1. 建立基准张力,拒绝“凭感觉”
冷烫膜或PET类材料,推荐按公式计算基准张力:张力(N)= 膜厚(mm)× 幅宽(mm)× 单位张力系数。PET膜的系数范围通常为8~12 N/mm²。例如,50μm厚、500mm宽的膜,基准张力约为200~300N。
2. 设置收卷锥度,解决“内紧外松”
恒张力收卷是行不通的。随着收卷直径增大,若张力不变,外层会越收越紧,挤压内层导致起皱或端面错位。锥度控制是核心对策:张力必须随卷径增大而递减。烫金箔类材料,典型锥度系数取50%~80%(即满卷时张力降至起始值的50%~80%)。锥度过大,膜卷芯部硬、外部松;锥度过小,则形成菊花状花纹。
3. 关注张力闭环的响应速度
张力波动是跑偏的“隐形推手”。传统PID控制在卷径剧烈变化(空卷到满卷卷径比可达5:1)或加减速时,往往响应滞后,张力尖峰会导致膜层瞬间“跳层”滑移。排查时应确认张力传感器反馈是否灵敏,PID参数是否与当前卷径匹配。高端设备采用“速度+电流”双闭环架构,配合卷径前馈补偿,可将加减速时的张力波动控制在±3%以内,从根本上消除张力突变引发的跑偏。

第三步:校准“眼睛和手脚”——纠偏系统调试
当机械精度和张力稳定性都达标后,纠偏系统才能真正发挥作用。纠偏的失效往往不是“不会纠”,而是“纠错了”或“纠晚了”。
1. 传感器标定:确保“眼睛”看得准
光电或超声波探头被灰尘、箔屑遮挡是常见盲区,导致纠偏“失眼”。定期清洁探头镜片,并将探头位置调整到箔带边缘的1/2处。灵敏度要恰到好处:太高会把微小抖动放大为虚假偏差,太低则对实际跑偏无动于衷。经验值是让传感器在薄膜边缘偏移±3mm时输出满量程信号。
2. 死区设置:过滤“噪声”
生产线不可能绝对稳定。设置一个±0.5mm的“死区”,边缘在此范围内波动时系统不动作,能有效过滤薄膜微小抖动引起的纠偏机构频繁误动作。对于某些要求不高的场合,死区可放宽至±1mm。
3. 执行机构响应匹配
执行机构是纠偏的“手脚”。推太快会矫枉过正,薄膜像钟摆一样左右摇摆;推太慢又跟不上跑偏速度。做一次阶跃响应测试:人为制造5mm跑偏,观察系统多久拉回。高速机(300m/min以上)响应时间应控制在0.5秒以内,超调不超过1mm。
第四步:排查“软因素”——材料与操作细节
在排除了设备和控制问题后,需要审视材料本身和上料操作。
放卷对中与母卷质量:母卷在放卷轴上未对中,或放卷轴水平度超标,会在源头埋下跑偏隐患。上料时需确保卷材中心与主轴对齐。放卷材料本身边缘不齐、厚度不均,会持续给纠偏系统制造“干扰信号”。
静电与粘辊:冷烫膜在高速走料中易积聚静电,吸附在导辊上或导致膜面粘连,间接引起跑偏。检查设备静电消除装置是否正常工作。
环境温湿度:部分设备参数会随车间温湿度的季节性变化产生漂移,北方地区用户对此感受尤深。若跑偏问题呈现季节性规律,需考虑环境因素。
现场口诀与排查优先级
总结起来,冷烫膜分切机跑偏的调整应遵循以下优先级:
机械精度(导辊平行、轴水平、刀组对称)→ 张力闭环(基准张力、锥度递减、响应匹配)→ 纠偏系统(传感器标定、死区设置、响应测试)→ 材料与操作(对中、静电、环境)
一句来自现场的实用口诀:“跑偏找路径,翘边找张力,两者并发先查张力闭环。” 跑偏很少是孤立问题,它往往是机械精度退化与张力波动叠加的结果。按照从硬到软、从静到动的顺序逐层排查,才能避免“反复调纠偏、反复跑偏”的困局。