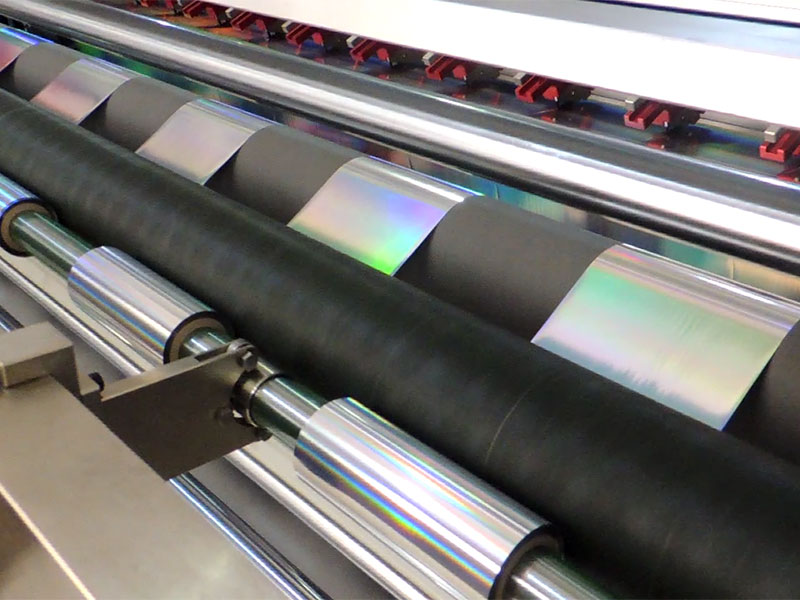
 电化铝分切机
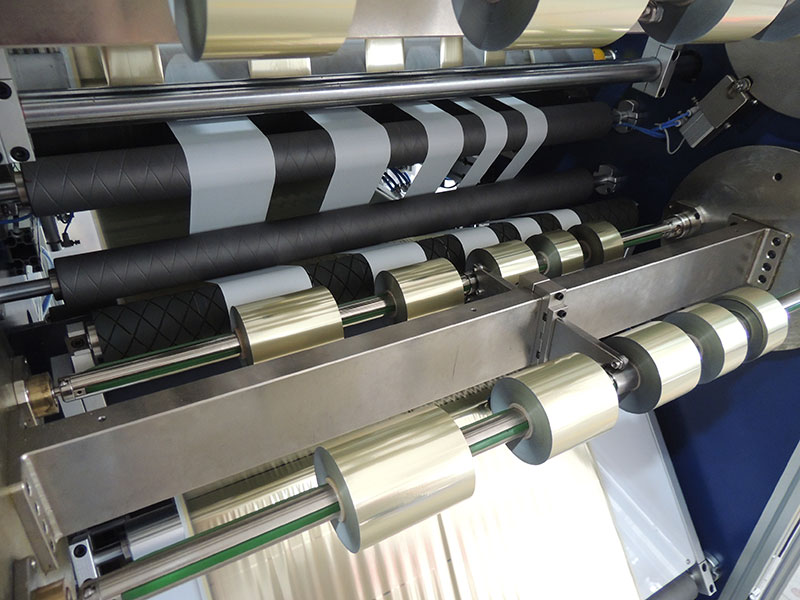 烫金纸分切机
 镭射烫印箔分切机
 全息烫印箔分切机
 烫金膜分切机


服务热线
180-5003-0233
采购全息烫印箔分切机时,一个常见的误区是过度关注分切速度、刀具品牌或设备外观,却忽略了决定成品率的核心变量——张力控制。
全息烫印箔是一种“娇贵”的材料。它通常由PET基膜、离型层、全息信息层、镀铝层和胶粘层复合而成,总厚度往往只有12到25微米,比一根头发丝还细。更关键的是,表面那层精密的微纳全息光栅结构,一旦受力不均产生拉伸或滑移,衍射效率就会下降,烫印出来的图案便失去了应有的立体感和动态光变效果。换句话说,分切环节的张力波动,足以让昂贵的高端箔材变成废品。
因此,选购全息烫印箔分切机,第一件事不是比价格,而是审视它的张力控制系统。
张力失控:分切质量问题的根源
在实际生产中,全息箔分切最常见的质量缺陷——端面不齐、荷叶边、菊花芯、跑偏——九成以上可以追溯到张力控制不当。
张力过大,箔材被拉伸变形,全息图案错位,严重时膜层间产生滑移,收卷后内层受压起皱。张力过小,卷材松垮,运输中“荡边”,烫印时走料不稳,出现“缺笔断画”或烫糊。收卷卷径逐渐增大时,如果张力不能按合适的锥度曲线递减,内层会被越收越紧的芯筒压伤,形成“菊花芯”状卷曲,整卷报废。
这些问题有一个共同特征:一旦发生,不可逆。分切完成后再怎么调整,都无法恢复已经变形的全息结构。所以张力控制的价值,在于从源头避免损耗。有案例显示,一台张力控制精良的分切机,能将烫金箔分切损耗控制在1%以下,对于单价高昂的全息箔而言,一年节约的成本可达百万级别。
看张力控制,具体看什么?
第一,优先全闭环伺服系统,远离开环控制。
传统分切机常采用磁粉制动器配合开环控制,成本低但精度差。开环系统无法感知实际张力变化,只能靠预设的电流或电压粗略估算,在加减速、卷径变化时张力波动极大。全闭环伺服张力控制则通过张力传感器实时反馈,动态调整放卷、牵引和收卷各段的力矩输出,将张力波动压缩在极小范围内。对于全息箔,张力控制精度应达到±0.5N或±5%以内,高端设备甚至要求±0.3%。
第二,锥度张力是“必选项”而非“加分项”。
分切机运行中,收卷卷径从初始的几十毫米逐渐增大到几百毫米。若收卷张力恒定不变,随着卷径增大,内层承受的压力会急剧上升,导致全息箔的微结构被压溃。锥度张力控制让收卷张力随卷径增大按设定曲线自动递减,保证内层不被压伤、外层不松垮。对于12微米以下的薄型全息箔,没有锥度张力控制的分切机基本可以不考虑。
第三,关注动态响应能力,加减速阶段见真章。
匀速运行时保持张力稳定是基本功,真正的考验在于升速、降速、急停的瞬间。全息箔分切机加速时,如果张力补偿跟不上,会出现一个短暂的张力尖峰,足以将箔材拉断或拉伸变形。优秀的张力系统能在全速升降速过程中将实际张力波动控制在±3%以内,这依赖于伺服电机的响应频率和控制算法的优劣。选购时,要求供应商演示加减速阶段的张力曲线,比看静态参数更有意义。
配套系统同样关键
张力控制不是孤立存在的。纠偏系统负责保证箔材在进入刀架前位置精准,放卷纠偏通常采用追边或追线模式。纠偏与张力相互耦合:张力不稳,箔材会向松的一侧“爬行”,纠偏系统疲于奔命;纠偏不准,进入刀架的箔材角度偏差,切割质量随之下降。
滑差轴的配置也值得关注。对于全息箔这种厚薄存在微小公差的材料,中心收卷时各分条之间的卷径会有差异。滑差轴通过独立滑差单元的扭矩控制,让每一根分条都能以自己的张力收卷,消除“内紧外松”现象。如果分切规格较窄、条数较多,滑差轴几乎是保证收卷质量的必要条件。
选购建议
全息烫印箔分切机的选型,本质上是在选择一套“张力稳定性”的保障系统。价格差异往往就体现在张力控制方案的档次上:开环磁粉 vs 闭环伺服,无锥度 vs 可编程锥度曲线,单一张力区 vs 分区独立控制。
最务实的做法是携带自己的全息箔样品,现场试切一卷。 重点观察三件事:分切后端面是否平整如镜、有无肉眼可见的波纹或压印;用千分尺测量成品卷硬度,从内到外是否均匀递减;升速到最高速再急停,看箔材是否出现松脱或拉伸痕迹。
全息烫印箔的价值在于它的光学效果,而分切是保护这个效果的最后一关。张力控制不过关的设备,切出来的不是成品,是代价高昂的损耗。