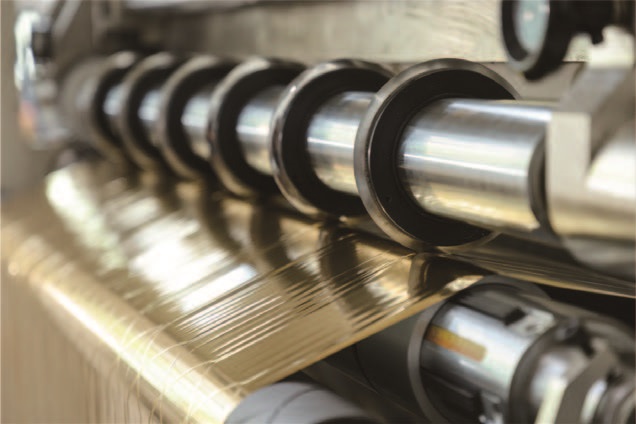
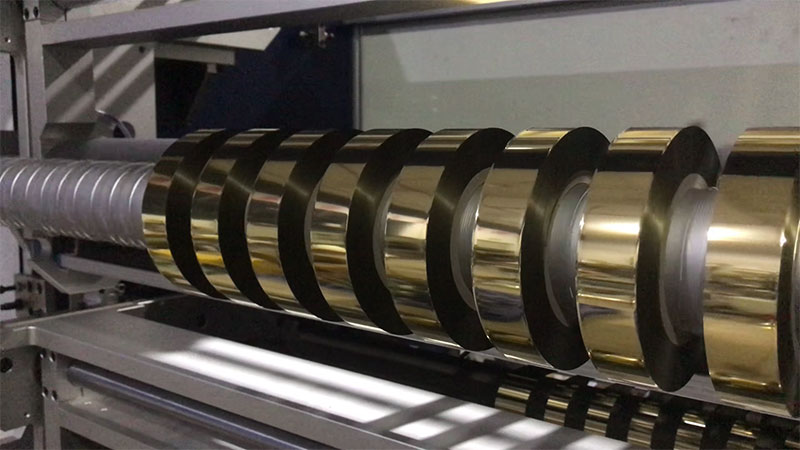

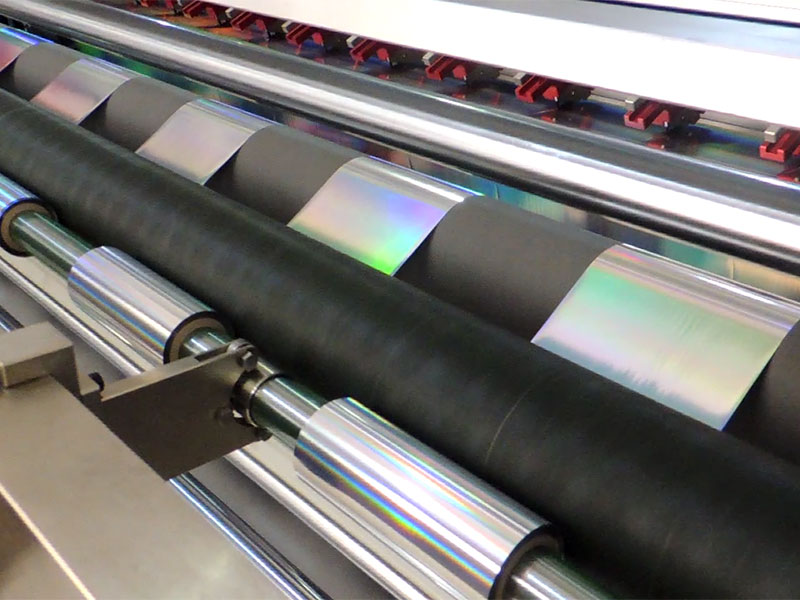
 电化铝分切机
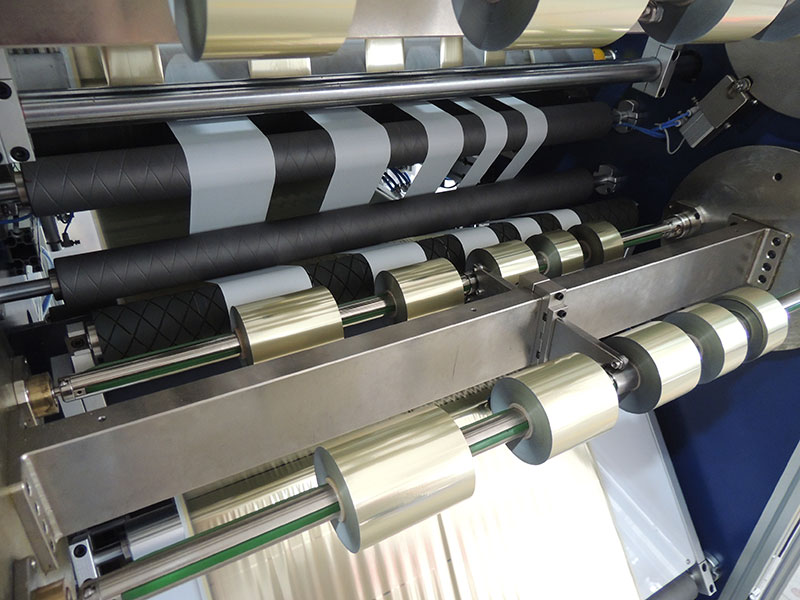 烫金纸分切机
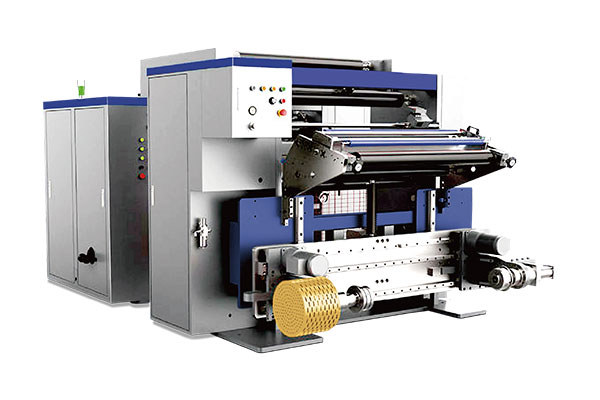 通用型数字控制高速分切机 RSDS7/T
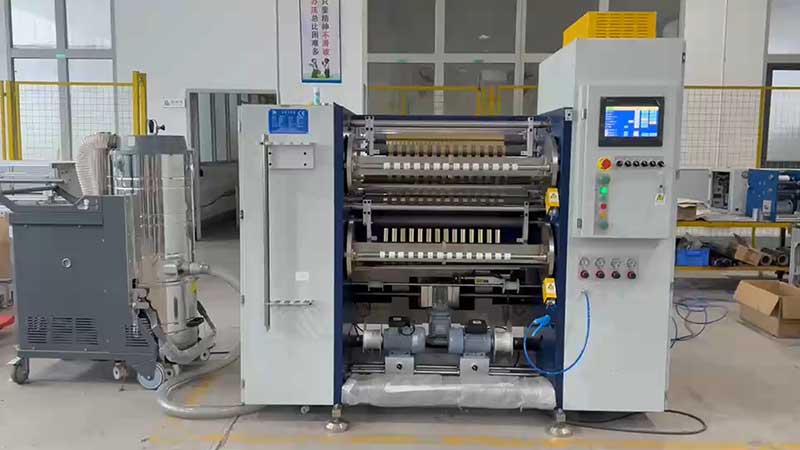 镭射烫印箔分切机
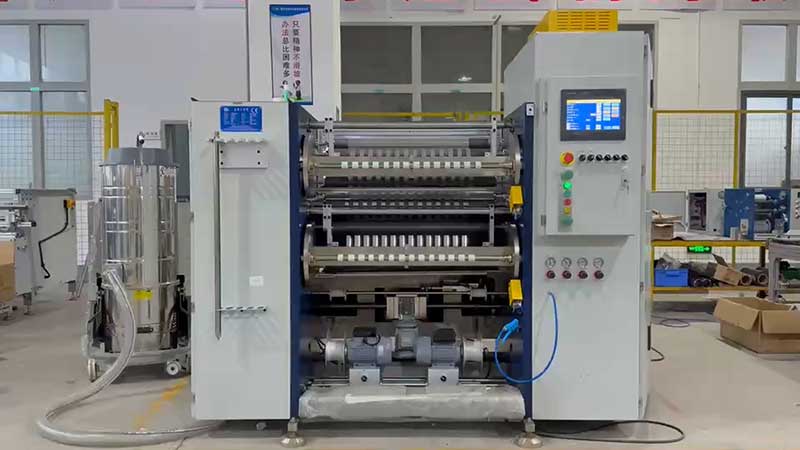 热烫银箔分切机


服务热线
180-5003-0233
烫印箔(电化铝)厚度通常仅6至20微米,表面光滑、延伸率低,对分切过程中的张力波动与机械状态极为敏感。收卷整齐度一旦失控,轻则端面参差、塔形卷、局部凸起,重则层间滑移、断带停机,直接拉高下游烫印工序的废品率。许多操作人员遇到收卷不齐,第一反应是调整纠偏传感器或移动导辊,但产线经验反复表明,张力控制失稳与收卷压辊状态不佳,才是八成以上问题的真正根源。本文按“先判断方向,再软硬兼修”的逻辑,梳理一套可落地的解决方案。
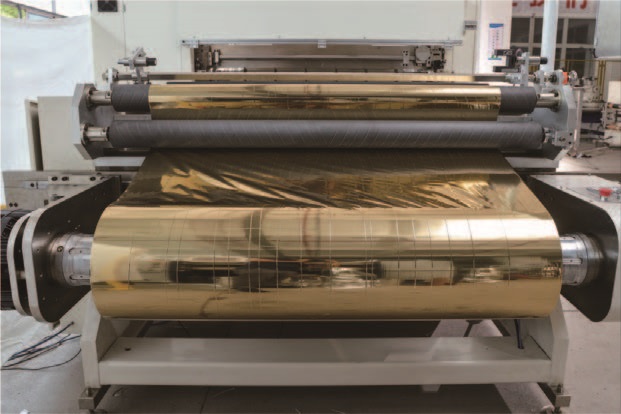
一、先摸卷,再动手:三十秒锁定问题方向
在调动任何参数之前,用手按压刚下机的膜卷端面,能快速缩小排查范围:
• 卷芯软、外层松,端面有滑移感:指向收卷张力不足,或锥度张力设置不当。
• 膜卷整体僵硬,端面呈“喇叭口”或边缘翘起:大概率是收卷张力过大,膜层被拉伸后回弹错位。
• 端面局部凸起或呈锯齿状,整体松紧尚可:优先排查压辊压力均匀性与辊面状态。
• 收卷时膜面有规律地左右摆动:往往是导辊平行度或收卷轴跳动问题。
这一判断顺序的意义在于:避免在机械精度尚未确认的情况下盲目调整纠偏系统,反而引入新的蛇形摆动。
二、张力系统:锥度控制是整齐收卷的“灵魂”
烫印箔分切最忌讳“一个张力值走完全程”。随着收卷直径从空芯增长到满卷,卷径比可达5:1甚至更大,转动惯量剧烈变化,恒定张力必然导致小卷时震荡、大卷时外层过度挤压。
核心措施是启用锥度张力控制。随着卷径增大,张力按预设曲线递减。对于烫印箔这类薄型材料,锥度建议设定在60%至80%之间,即满卷张力降至起始值的六到八成。锥度过大,卷芯硬而外部松,层间易滑移;锥度过小,则形成菊花状紧卷,端面同样不齐。
初始张力的起步值可参照材料断裂强度的5%至8%,或按每毫米幅宽2至4牛试调。更实用的现场方法是:以偏低张力试跑一小段,观察端面,若层间有滑移感,每次增加5%至10%,直到端面开始收齐且卷体有适度硬度。
还需警惕张力闭环响应迟钝。一个简易判断法:在设备加减速瞬间观察膜卷端面,若降速时膜层突然“跳”了一下,说明张力闭环跟不上卷径变化,需检修张力传感器或更换磁粉离合器。现代高速分切机采用的伺服闭环配合浮动辊实时检测,能够将响应时间压缩至微秒级,但传感器漂移与离合器老化是长期运行后的常见衰减点,定期校验不可省略。
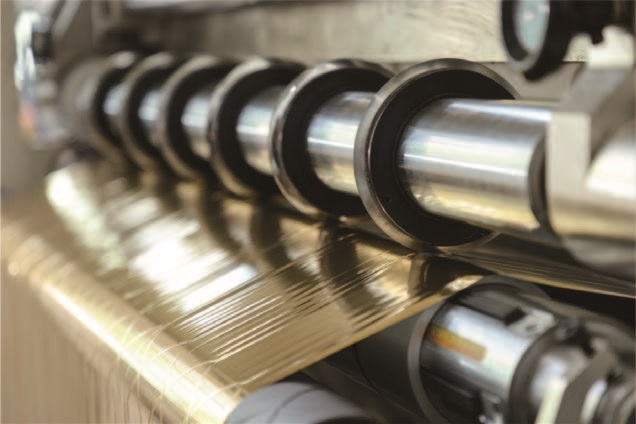
三、收卷压辊:被低估的关键变量
相当比例的“张力看起来正常但端面就是不齐”的故障,根源在压辊。压辊的作用不止于“压住”膜卷,它需要均匀排出层间空气、辅助张力建立、抑制膜层轴向滑移。
平行度是第一要务。压辊轴线与收卷轴轴线若存在偏差,一端紧一端松,膜卷每转一圈就承受一次轴向推力,很快演变为塔形卷。静态检查时用塞尺测量压辊两端与收卷轴的间隙,误差应控制在0.05 mm/m以内。动态验证可在低速运行时于压辊表面沿轴向撒少量滑石粉,观察两侧印痕深浅是否一致。
压辊压力同样需要精细匹配。压力过大,压出横向褶皱;压力过小,空气排不出、收卷松散。对于烫印箔,线压力可从0.3至0.5 kgf/cm起步试调。更关键的是,压力应随卷径增大而递减:小卷时略增以保证起始紧密,大卷时减小以避免将空气“压死”在层间或造成箔面刮擦。若一根压辊同时压多个窄卷,分段式独立压力调节是必要配置,否则局部磨损或涂层碎屑粘附就会在对应卷位制造持续性端面偏差。
压辊材质方面,烫金箔宜选用邵氏A硬度60至75的聚氨酯或丁腈橡胶,表面粗糙度Ra 0.8至1.6 μm。过硬无法自适应箔材厚度微波动,过软则易变形导致压力分布不均。
四、分切与静电:容易被忽视的“间接推手”
收卷整齐度并不只取决于收卷机构本身。分切刀口若存在微小毛刺或卷边,收卷时该部位受力集中,会像楔子一样逐层撑开,引发局部褶皱与端面参差。保持圆刀或剃刀刃口锋利、定期检查啮合量与剪切角,是切断这一传导链的基础。配套的在线毛刷或吸尘装置同样关键——切边产生的粉尘颗粒若卷入层间,会像微小垫片一样撑开局部区域,破坏端面平整。
静电是烫印箔分切的另一隐蔽干扰源。箔材本身易积累静电,使层间相互排斥或粘连,既妨碍空气均匀排出,也吸附环境粉尘。在关键过辊处安装交流或脉冲直流型静电消除棒,配合除尘毛刷,可使箔膜层间保持自然分离状态,收卷时空气顺畅排出。
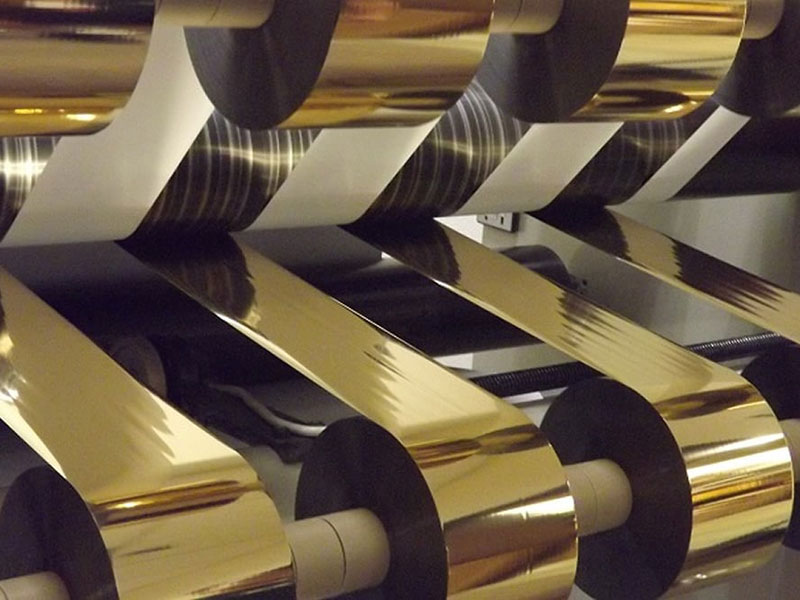
五、纠偏与机械精度:最后的防线
若张力与压辊均已调优而端面仍不齐,问题便指向机械精度。导辊与收卷轴平行度允差通常要求不超过0.2 mm/m,超差会使膜片在走料中承受轴向分力,自动向一侧偏移。收卷轴弯曲或夹头磨损同样会造成周期性跳动,在高速下表现为端面规律性摆动。
纠偏系统应安装在最后一道导向辊之后、收卷轴之前,以超声波或光电传感器持续追踪料带边缘。检测阈值通常设为±0.5 mm,响应速度需与线速度匹配:高速下动作迟缓,偏移已在卷中固化;动作过猛,则引入新的蛇形摆动。现代PID调节配合高响应直线电机可将纠偏动作与线速度解耦,实现平滑跟踪。
六、效果验证:数据说话
某烫金箔生产企业引入系统性调优后的高精度分切机,改进前后指标对比如下:
| 指标 | 改进前 | 改进后 |
| 褶皱不良率 | 3.8% | ≤0.3% |
| 最大收卷直径 | 400 mm | 600 mm(仍保持平整) |
| 端面整齐度偏差 | — | ±0.5 mm以内 |
| 下游烫印停机次数 | 基准 | 减少85% |
产线负责人的反馈颇具代表性:“过去每到分切环节就提心吊胆,现在基本可以连续生产而不用频繁检查收卷质量。”
结语
烫印箔分切机的收卷整齐度,本质上是张力曲线、压辊接触状态与机械精度三者协同的结果。锥度张力解决的是“内紧外松”的物理必然,压辊动态压力解决的是空气排出与层间约束的平衡,而平行度与纠偏则是守住边界的底线。三者中任何一环失守,单靠调整纠偏传感器都无法真正收齐。建议企业在日常维护中建立“张力曲线校验—压辊平行度检测—导辊精度复核”的周期化流程,而非等到端面失控再被动排查。收卷端面如刀切般整齐的那一刻,背后是一套系统在持续做功。