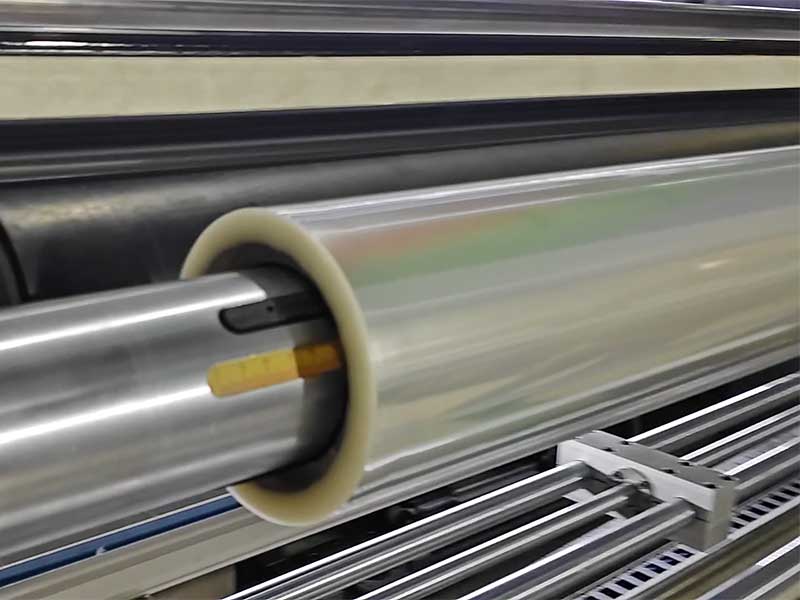
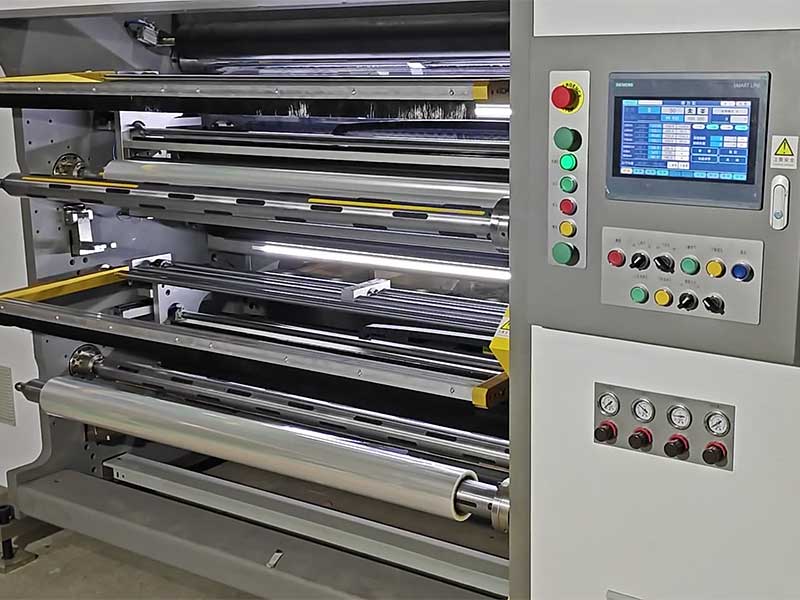
 太阳膜分切机


服务热线
180-5003-0233
TPU车衣膜的分切,本质上是在跟材料的“弹性记忆”较劲。这种高弹性基材在张力稍大时就会发生不可逆的塑性拉伸,成品边缘出现荷叶边,贴膜时无法服帖收边。行业内的共识是,车衣膜分切的拉伸率需控制在0.2%以下,这意味着分切机必须具备极小张力区间的稳定输出能力,而不是靠操作工凭手感去“找临界点”。
然而,实现并稳定维持这一微张力区间,远比设定一个数字要复杂得多。难点集中在三个层面:分段张力的解耦控制、收卷锥度的动态跟随,以及机械结构与控制算法的协同响应。
一、分段张力为何难以“一刀切”
TPU膜在放卷、牵引、收卷三个区段的张力需求并不相同。母卷从满卷到空卷,直径持续变化,力矩需求随之动态迁移;牵引段需要维持恒定且极低的张力以保证膜面平整输送;收卷段则从细芯开始逐层增厚,若保持恒张力不变,内层膜会被越压越紧,最终形成内松外紧的塌边卷。
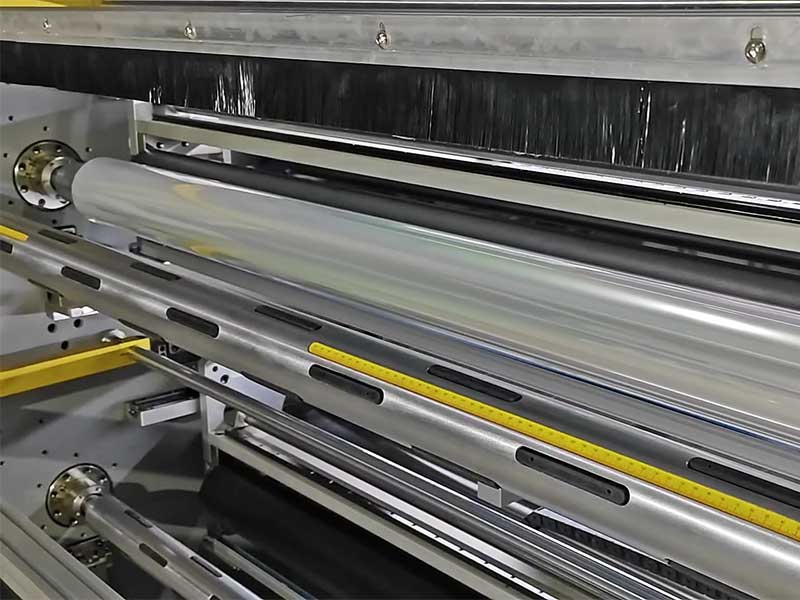
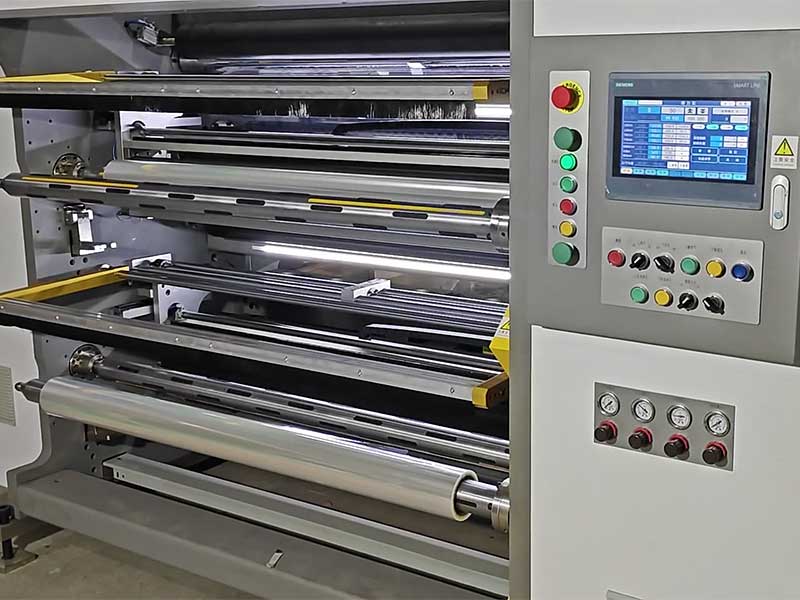
开环控制靠预设一个固定张力值,根本无法应对这种三区段各自变化的动态工况。真正有效的方案是放卷、牵引、收卷分段独立伺服驱动,每个区段配备高灵敏度张力传感器,以毫秒级频率监测膜面实际张力,再由伺服电机实时调节扭矩。部分高端机型甚至支持0.1–5N的极小张力区间设置,把张力波动压制在足以忽略拉伸风险的水平。这意味着设备在极窄的张力窗口内仍能保持响应速度与精度,而非在“够用”的张力范围内粗略运行。
二、收卷锥度:微张力控制最隐蔽的陷阱
即使放卷与牵引段做到了精准微张力,收卷环节的失误仍会毁掉整卷成品。随着卷径增大,若张力不按预设曲线递减,内层膜承受的 cumulative 压力会持续累积,轻则产生“暴筋”(局部硬条),重则形成“望远镜”式端面错层。
锥度递减逻辑的难点在于曲线的准确性与执行的实时性。不同厚度、不同批次 TPU 膜的压缩特性存在差异,一条固定的锥度曲线未必适用于所有来料。理想状态下,系统应能根据卷径增长实时计算并调整张力给定值,而非依赖操作工手动分段设置。低惯量浮动辊在这其中扮演辅助角色,用于吸收加减速瞬间的张力扰动,避免膜面与导辊之间因速度差产生相对滑动。缺少这套缓冲机制,即便伺服响应再快,惯性冲击仍会在膜面留下隐患。
三、被忽视的细节:放卷初始张力建立
一个在实际生产中高频发生却常被设备参数表掩盖的问题是:母卷上机时,张力爬升的速度同样关键。如果初始张力建立过猛,最外层数圈膜在正式分切开始前就已经被拉伸报废,操作工甚至来不及介入。微张力控制不仅要求“运行中稳”,还要求“启动时柔”。这需要伺服系统在起步阶段以受控的斜率逐步建立目标张力,而非阶跃式给定。
四、如何判断一台设备的微张力控制是否可靠
对于车衣膜加工商而言,参数表上的“张力范围”和“控制精度”只是纸面参考。最直接的验证方式是用自己的 TPU 母卷现场打样,测量分切前后膜片的残余伸长率。拉伸率低于 0.2% 是及格线,而能做到稳定低于该数值、且在不同卷径阶段均不出现波动的设备,才具备承接高端隐形车衣订单的资格。
微张力控制的本质,是在材料弹性极限的边缘找到那个既能拉紧输送、又不留下永久形变的窄缝。这条窄缝的宽度,决定了成品膜是服帖收边还是卷边报废。在车衣膜从母卷走向终端施工的链条上,分切环节的张力精度,远比很多人以为的更值钱。