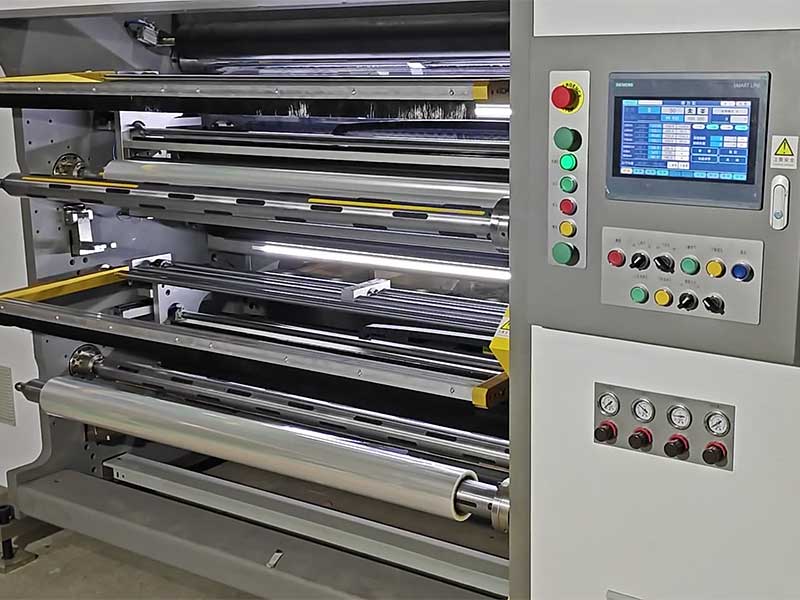
 太阳膜分切机


服务热线
180-5003-0233
车衣膜分切机的选型,本质上是在跟TPU材料的“脾气”较劲。这种高弹性、易拉伸、遇热发粘的材质,让通用型分切机在车衣膜产线上几乎必然翻车。市场上设备参数五花八门,但真正决定分切成败的,其实集中在三个硬指标上:张力控制的“低”与“稳”、纠偏系统的“准”与“快”、以及裁切机构的“冷”与“净”。把这三点吃透,选型就不会偏到哪去。
硬指标一:低张力闭环控制,看的是“下限”而非“上限”
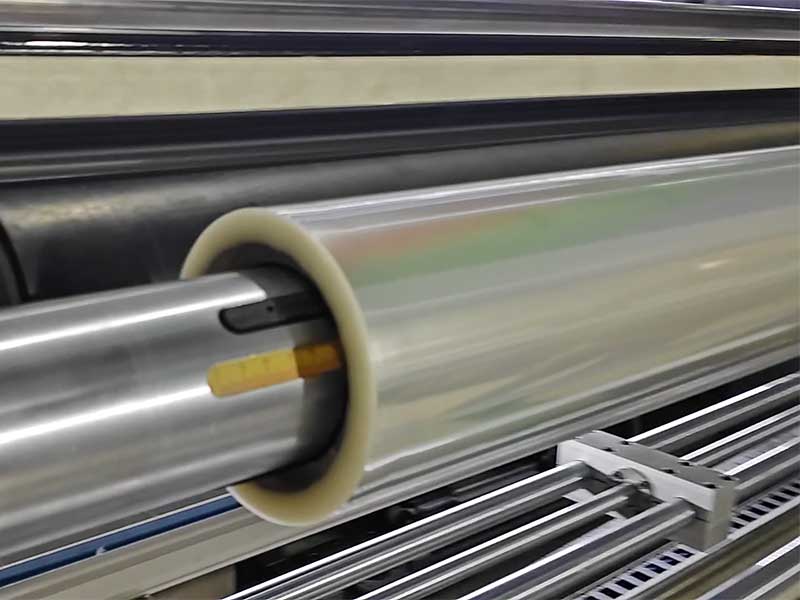
多数分切机厂商宣传时喜欢强调最大张力或最高速度,但对车衣膜而言,真正致命的是张力下限不够低、波动不够小。TPU基材在张力稍大时就会发生不可逆拉伸,成品边缘出现“荷叶边”,贴膜时无法服帖收边。行业内的共识是,车衣膜分切的拉伸率需控制在0.2%以下,这意味着设备必须具备极小张力区间的稳定输出能力。
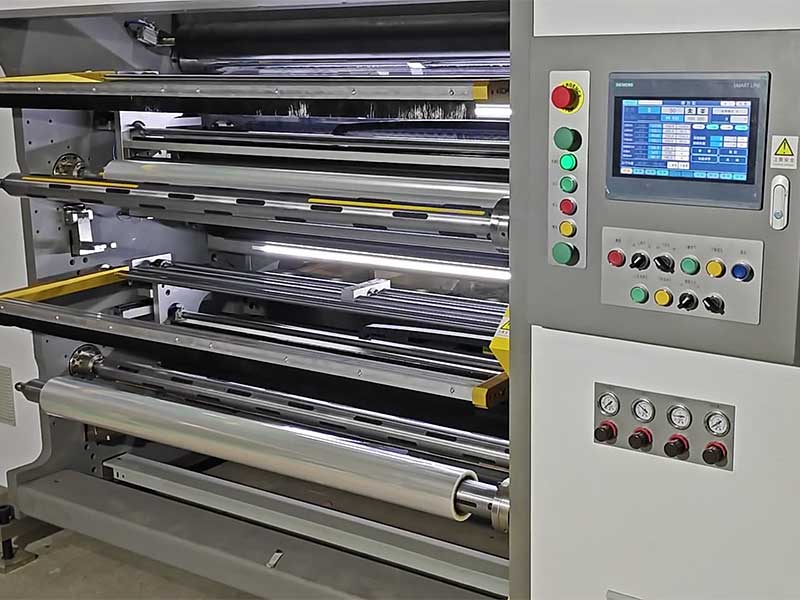
选型时要重点考察的是:放卷、牵引、收卷是否采用分段独立伺服驱动,而非整机一套张力系统包打天下。分段伺服的价值在于,收卷环节可以独立设置锥度张力递减曲线——随着卷径增大,张力逐步降低,避免软膜“内松外紧”和塌边。一个可验证的细节是:询问供应商能否提供收卷端面整齐度的实测数据,以及锥度张力的递减算法是固定斜率还是可自定义多段曲线。后者对哑光膜、改色膜等不同表面特性的车衣膜适配性明显更好。
另一个容易被忽略的点是放卷初始阶段的张力建立速度。母卷上机时如果张力爬升过猛,最外层几圈膜往往直接报废。具备“软启动”张力渐入功能的机型,能在这一环节减少可观的隐性损耗。
硬指标二:CCD闭环纠偏,精度之外更要看“抗干扰”
车衣膜分切宽度公差通常要求控制在±0.5mm以内,高端产品甚至更严。纠偏系统如果只靠普通的边缘光电传感器,在面对透明膜或涂层厚薄不均的母卷时,很容易出现误判和反复修正,导致切刀位置持续微幅摆动,切口呈锯齿状。
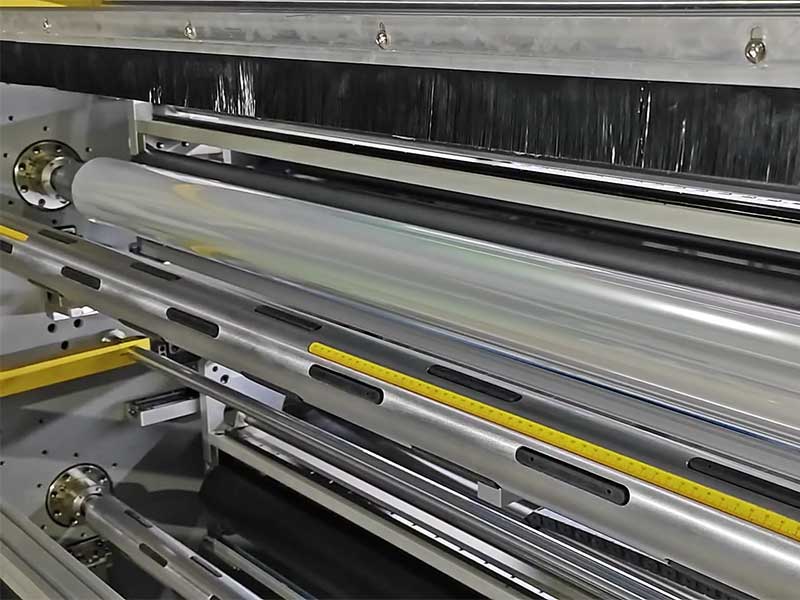
当前车衣膜产线上更可靠的选择是CCD视觉闭环纠偏。它的优势不在于标称精度有多高,而在于对透明膜、浅色膜以及涂层不均膜面的识别稳定性远优于传统传感器。选型时可以问一个具体问题:纠偏系统的响应延迟是多少毫秒?业内较优的水平在50ms以内,延迟过大意味着在高速段(比如80m/min以上)纠偏指令跟不上膜材的实际偏移速度,精度标称值再好看也是纸上谈兵。
还需要确认的是纠偏模式是否支持跟边与跟线双模式切换。车衣膜母卷在涂布环节可能产生轻微蛇形跑偏,单纯跟边会导致分切宽度累计偏差,而跟线模式以印刷标记或预设基准线为参照,更适合对宽度一致性要求严苛的订单。
硬指标三:裁切机构的温控与清洁度,决定的是良品率下限
车衣膜分切的切口质量,直接关系到终端门店的施工体验。切口有毛边或涂层掉屑,贴膜时边缘会藏灰、翘边;刀片摩擦生热导致胶层局部熔化,收卷后膜层之间就会粘连,开卷即报废。
圆刀分切是车衣膜的主流方案,但同样是圆刀,差异在细节里。刀压精细微调功能是必须项——车衣膜厚度通常在0.15mm到0.45mm之间,刀压过大切伤基材,过小则切不透胶层。供应商能否提供刀压的量化调节刻度(而非“凭手感拧螺丝”),直接反映设备的设计成熟度。此外,高速分切时刀片温度可升至80℃以上,微量雾化冷却系统或冷却辊配置在连续生产场景下几乎是刚需。如果供应商对此只字不提,大概率意味着他们没真正跑过车衣膜的量产线。
废边处理同样值得纳入硬指标考量。车衣膜分切产生的废边如果依靠人工清理,不仅停机频繁,细窄的TPU废边还容易缠绕导辊、划伤膜面。具备负压废边收集或自动分边回收系统的机型,在连续作业中的优势会随时间迅速放大。选型时不妨要求供应商展示废边收集的实际运行视频,而非只看样本上的功能列表。
一个务实的判断框架
把这三个指标串起来看,选型的逻辑其实很清晰:张力决定膜能不能切得“不伤”,纠偏决定切得“准不准”,裁切决定切口“干不干净”。三者中任何一项存在短板,另外两项的优势都会被抵消。
建议在询价阶段就向供应商索要同类型TPU车衣膜的实际分切数据,包括:连续运行时的张力波动范围(而非标称精度)、收卷端面平整度的照片或视频、以及刀片在连续运行4小时后的切口显微对比。愿意提供这些细节的供应商,通常对自己的设备有足够的产线验证底气;只谈速度、幅宽和价格的,大概率卖的是“能切膜”的机器,而非“能切好车衣膜”的设备。