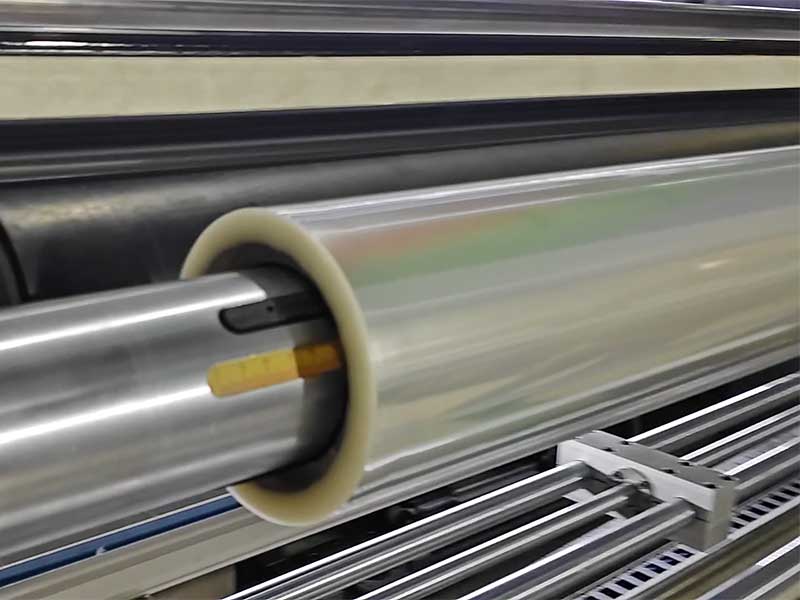
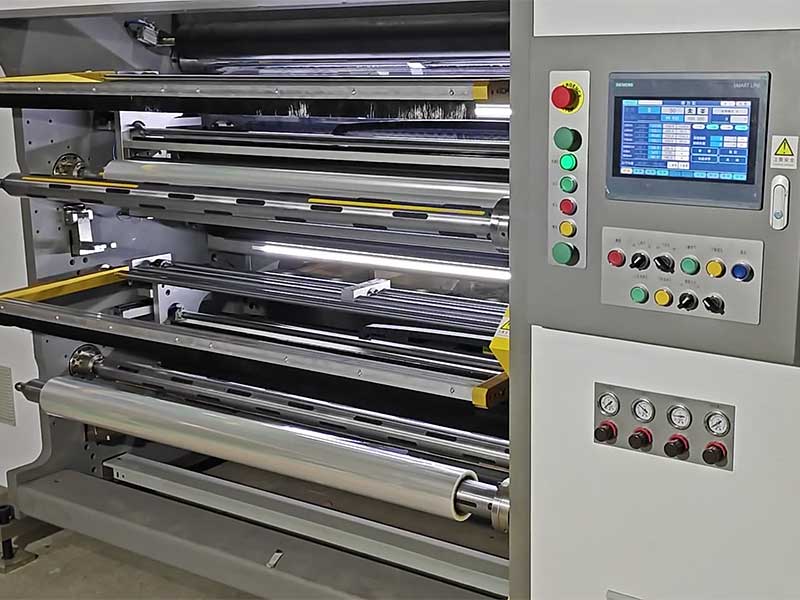
 太阳膜分切机


服务热线
180-5003-0233
汽车太阳膜分切中产生毛边,根源往往不在单一环节,而是刀具状态、张力波动与设备精度三者失衡的结果。太阳膜结构极薄且常含多层功能涂层,切割时哪怕微米级的振动或拉伸,都会在边缘留下毛刺或白边。要切出光洁无毛边的端面,需要从刀片选型、参数匹配到机械稳定性逐层排查。
一、刀片:锋利度与匹配度是底线
毛边最直接的表征是切口出现撕裂面而非平滑切断面。这通常意味着刀片未能“切”断膜材,而是在“扯”断膜材。
首先确认刀片是否已经钝化或崩口。太阳膜中的陶瓷粒子或金属溅射层对刀刃磨损极快,传统钢刀在高速运行下刃口容易迅速变钝,一旦刃口无法干净地切入,边缘就会出现毛刺。建议每生产一定米数后检查刃口,出现崩口或磨损量超过限值即需更换。对于含硬质涂层的太阳膜,金刚石涂层或陶瓷刀片的寿命和切口质量明显优于普通钢刀,能将切割边缘的平滑度稳定在较高水准。
刀片安装的几何精度同样关键。上下圆刀之间的间隙必须精确控制,间隙过大会导致切不断而拉出毛边,过小则会加速磨损甚至崩刃。一般建议将间隙控制在膜厚的5%至10%左右,同时确保上下刀的重叠量适中,使剪切力干净利落地贯穿膜层。如果刀轴轴承存在松动,运转时的微小跳动会直接复刻到切口上,形成周期性的锯齿状毛边,需及时紧固或更换轴承。
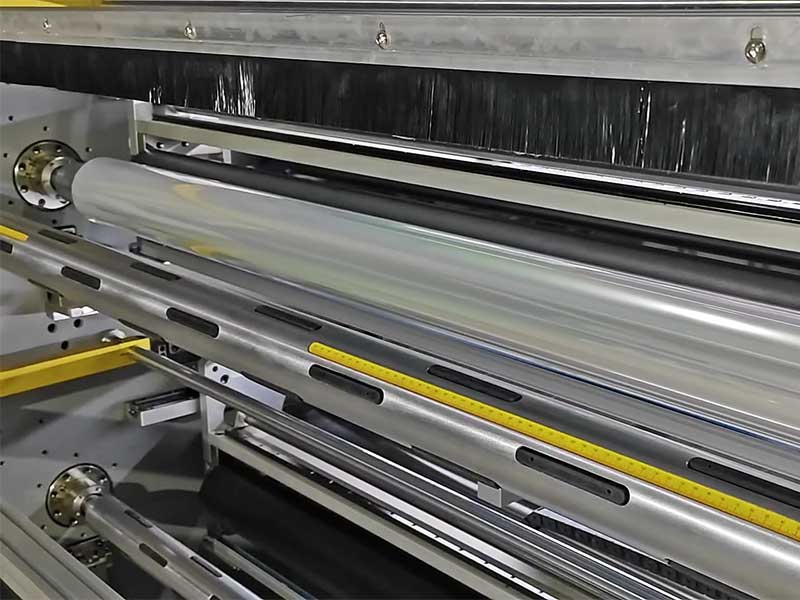
二、张力与速度:让膜面在切割点保持“绷紧而不拉伸”
太阳膜在分切时处于动态运行中,如果收卷张力偏小,膜面在刀口处无法被有效拉紧,会产生抖动或横向偏移,切边呈现波浪形或锯齿状。反之,张力过大又会使薄膜被过度拉伸,切完后应力释放,边缘回缩,同样导致参差不齐。
对于常规厚度的太阳膜,收卷张力通常可参考8N至15N的范围进行调试,较厚的防爆膜则需适当上调。调整时遵循“小步快跑”的原则,每次增减5%至10%,运行至少二十米后再观察切边变化。放卷端的张力同样需要稳定,如果放卷张力波动过大,膜面在进入切割区之前就已经存在松紧不一的内应力,再锋利的刀片也难以切出直线。
分切速度与张力是联动参数。速度过快时,较薄的太阳膜容易在刀口处产生“飘边”现象,边缘像旗帜一样轻微飘动,毛边随之而来。常规太阳膜的分切速度建议控制在80至120米/分钟,若出现毛边可先将速度降低约30%进行试切。降速的同时需按比例微调张力,否则速度变化本身就会打破原有的平衡。
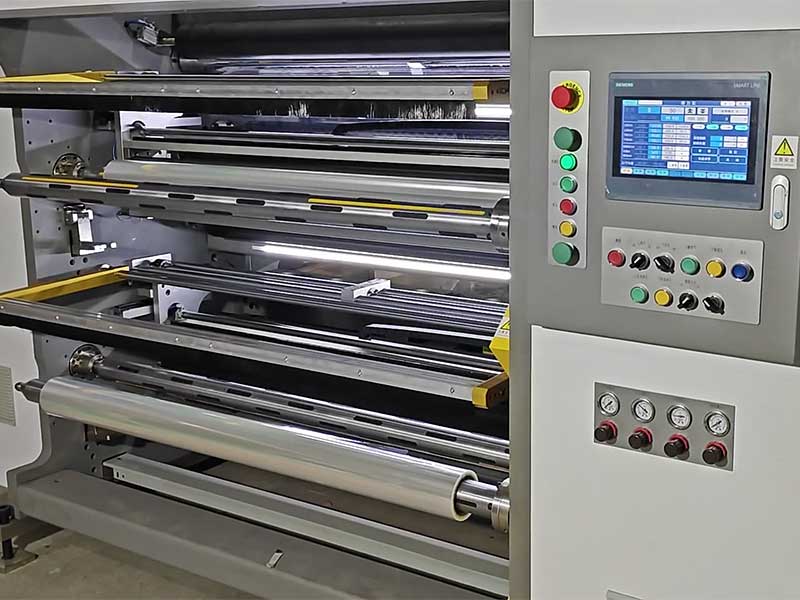
三、被忽视的细节:振动、静电与碎屑
即使刀片锋利、张力稳定,设备自身的微小振动仍可能毁掉切口质量。高速运转下,刀轴的径向跳动会被放大为切口处的波浪状毛刺。高刚性刀轴设计和微米级间隙调节机构能从根源上抑制“让刀”现象,使上下刀的咬合量精确到微米级别,确保切口垂直无白边。
切割产生的微粒碎屑如果被重新卷入膜卷或粘附在刀口,会造成二次压伤和划痕,在视觉上同样呈现为边缘瑕疵。在切割点附近配置静电消除装置和清洁气帘,及时吹走碎屑,是保持切口洁净的有效辅助手段。此外,导辊表面的胶渍或灰尘会导致膜面在行进中轻微跑偏,切割线自然无法保持平直,定期清洁导辊并非可有可无的例行公事。
四、排查顺序建议
遇到毛边问题时,不建议一上来就换刀片。合理的排查顺序是:先确认收卷与放卷张力是否在合理区间且稳定,再检查分切速度是否与当前膜材厚度匹配,两项参数调整无效后,再停机用放大镜观察刀片刃口状态,最后检查刀轴轴承与导辊平行度。多数毛边问题在张力与速度的匹配调整阶段就能得到明显改善,只有切口呈现局部撕裂或白边时,才指向刀片本身的问题。
太阳膜分切本质上是一场对稳定性的极致要求:刀要利,膜要稳,机要刚。三者各司其职,毛边便无处容身。每次更换膜卷规格时先做一小段试切,将验证过的张力与速度记录下来形成工艺卡片,下次直接调用,远比事后补救来得高效。