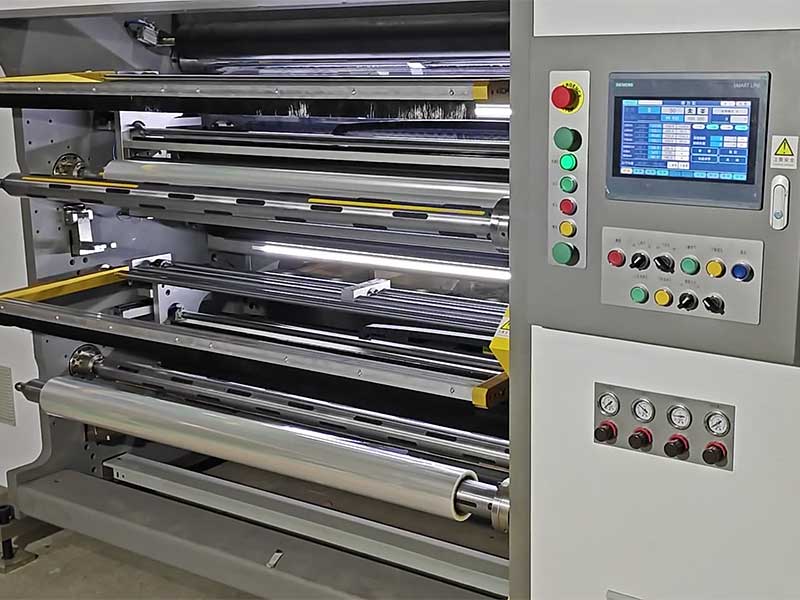
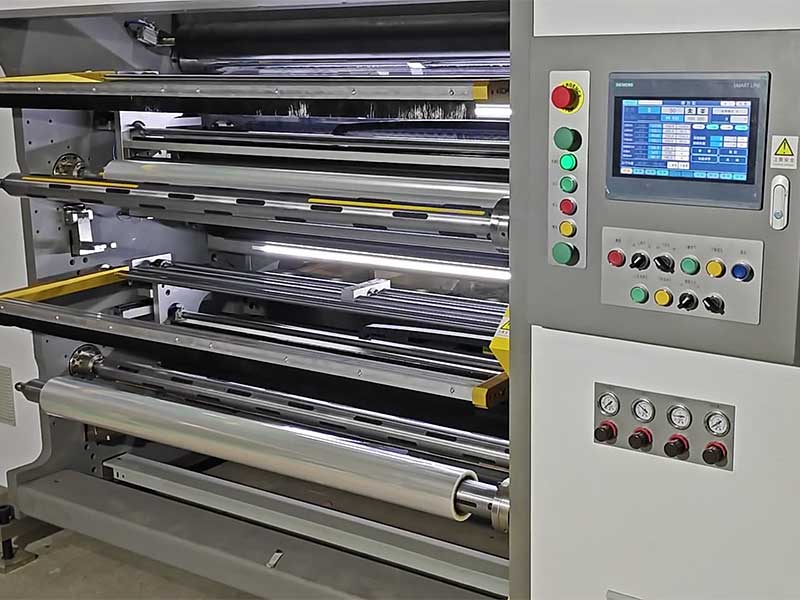
 太阳膜分切机


服务热线
180-5003-0233
太阳膜分切是生产环节中决定成品率的关键工序。一张宽幅母卷被纵向切割成若干窄卷,过程中薄膜始终处于动态运行状态。张力控制的任务,就是在放卷、牵引、收卷三个区段中,让薄膜所受的拉伸力始终保持在一个“恰到好处”的范围内。张力过大,膜被拉薄、边缘撕裂;张力过小,收卷松散、跑偏起皱。太阳膜本身是多层复合结构,不同功能层的弹性模量与延伸率各异,对张力波动的敏感度远高于普通包装膜。理解张力控制原理,本质上是在理解如何在高速运转中与材料的“敏感”共处。
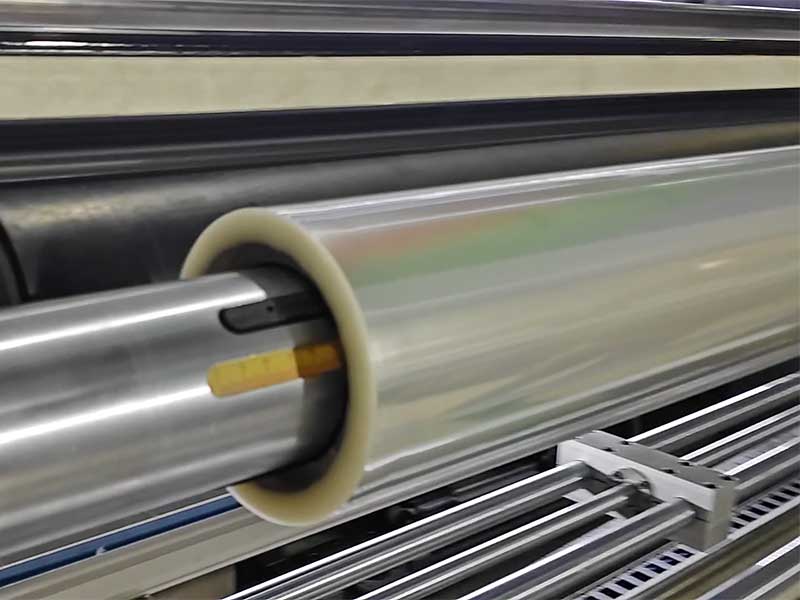
一、张力失控的代价:为什么太阳膜格外“娇气”
太阳膜的典型结构包含防紫外线层、隔热层、防爆层以及安装胶层,各层材料的热塑性与力学响应并不一致。当分切张力出现波动时,最先暴露问题的是尺寸精度:张力偏大时,薄膜在行进中被微量拉伸,收卷后应力逐步释放,成品实际宽度小于设定值;张力偏小时,膜面松弛,横向纠偏系统频繁动作,切出的端面参差不齐。
更隐蔽的损伤发生在微观层面。太阳膜表面往往有纳米级涂层或功能微结构,过大的张力会破坏这些精密排列,影响光学性能;层间的不均匀应力则可能导致复合结构的分层剥离。此外,收卷过程中若张力恒定不变,随着卷径增大,外层膜对 inner 层的挤压持续累积,内层薄膜承受的径向压力可能超过其屈服强度,产生“荷叶边”或“望远镜”式端面缺陷。这些缺陷在分切当下未必肉眼可辨,却会在后续贴膜施工中暴露为气泡、翘边或折痕。
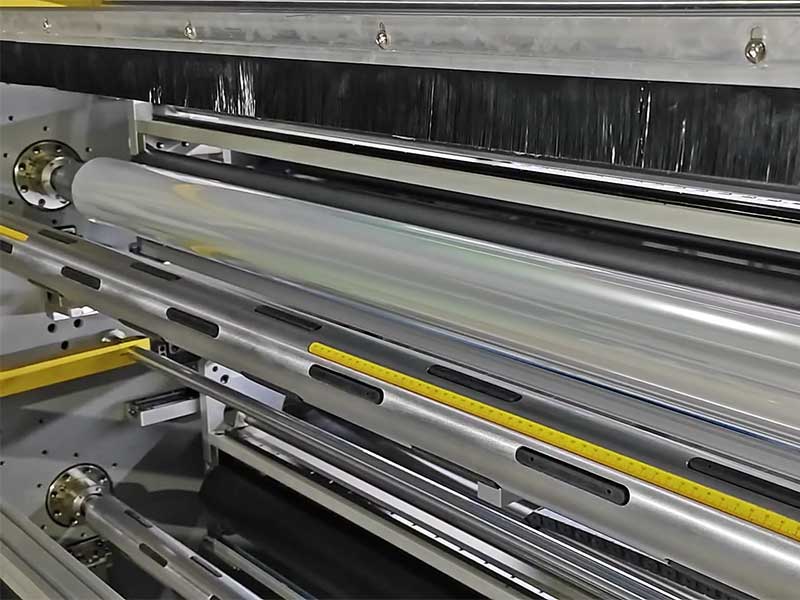
二、闭环控制的基本回路:从检测到执行的毫秒级响应
现代太阳膜分切机的张力控制系统是一个典型的闭环反馈架构,由检测、运算、执行三个环节构成,循环周期以毫秒计。
检测环节的核心是张力传感器。常见形式包括张力检测辊(load cell)和浮动辊位移传感器。张力辊串接在薄膜路径中,薄膜绕过辊面时对其施加的压力被传感器转换为电信号,实时反映该区段的张力水平。浮动辊则通过物理位移来感知张力变化:当张力增大时,浮动辊被拉向一侧;张力减小时,则由气缸或弹簧推回。位移量经电位器或编码器转化为电信号,间接表征张力。部分高端设备还会在收卷轴端增设编码器,通过计算卷径变化来辅助张力模型的修正。
运算环节由PLC或专用控制器承担。传感器信号进入控制器后,与预设的目标张力值进行比较,得出的偏差量送入控制算法。工业现场最常用的是PID控制——比例项响应当前偏差,积分项消除稳态误差,微分项抑制超调。但太阳膜分切的特殊性在于,收卷卷径在持续增大,系统的惯量和动力学特性随之变化,固定参数的PID难以在全卷径范围内保持最优性能。因此实际系统中多采用分段PID或自适应PID,根据卷径区间切换控制参数。更先进的方案则引入模糊逻辑,让控制器根据张力偏差的大小和变化率自行调整输出力度,减少人工整定参数的负担。
执行环节分布在三个区段,各自承担不同的控制任务。放卷区通常由磁粉制动器或伺服电机提供阻力矩,通过调节制动扭矩来维持放卷张力稳定。由于放卷卷径从大到小递减,同样的制动扭矩在卷径较大时产生的张力较小,在卷径较小时则张力偏大,因此放卷控制需要与卷径检测联动,动态修正扭矩设定值。牵引区位于分切刀之前,由牵引辊的转速决定薄膜的线速度,其张力控制更多依赖于前后区段的速差协调。收卷区则是张力控制的重心,伺服电机驱动收卷轴,控制器根据张力反馈调整电机输出扭矩。随着卷径增大,维持恒定张力所需的扭矩同步增大,但如前所述,恒张力收卷恰恰是端面缺陷的诱因,因此收卷区普遍采用锥度张力策略。
三、锥度张力:收卷环节的核心算法
锥度张力控制是太阳膜分切中区别于其他工序的关键设计。其基本思想是:收卷张力不再是一个固定值,而是随卷径增大按预定曲线逐步衰减。
为什么必须衰减?设想一个逐渐变大的膜卷,外层薄膜缠绕时会对内层施加径向压力。若收卷张力恒定,这个压力随层数累积而线性增长,靠近卷芯的薄膜被越压越紧,当压力超过材料的弹性极限时,内层产生不可逆的变形或褶皱。锥度张力让外层缠绕得相对“松”一些,使径向压力的增长得到抑制,卷芯与外表层的松紧程度趋于均匀。
锥度曲线的形态由材料特性和工艺要求共同决定。常见的有线性锥度、分段锥度和指数锥度。线性锥度最为简单,张力从初始值按固定斜率随卷径递减。分段锥度则在不同的卷径区间采用不同的衰减速率,例如小卷径阶段衰减较缓以保持收卷紧实,大卷径阶段衰减加快以防止内层过压。专利文献中披露的一种实现方式是:当收卷轴实时直径达到初始直径的1.5倍时,启动锥度张力调节,通过离散PID控制器将张力偏差转化为收卷电机扭矩的补偿量,使实际张力跟踪锥度模型给出的“最佳张力值”。这种分阶段介入的策略,既保证了小卷时的收卷稳定性,又避免了大卷时的内层损伤。
四、材料自适应与趋势:从“能切”到“切得好”
太阳膜产品线的多样性给张力控制带来了额外挑战。染色膜、金属膜、陶瓷膜的表面摩擦系数和弹性模量差异显著,同一套张力参数在换料后往往需要重新整定。当前的技术方向是在控制器中内置材料参数库,将常用膜种的推荐张力值、锥度曲线、加减速斜率等预存为配方,换产时一键调用,减少对操作经验的依赖。
另一个值得关注的趋势是前馈控制的引入。闭环反馈的本质是“出了偏差再纠正”,而前馈控制试图在偏差发生之前就施加补偿。例如,当系统检测到分切速度即将提升时,薄膜的惯性阻力会在加速瞬间推高张力,前馈环节提前降低放卷制动扭矩或增大收卷电机扭矩,使速度变化带来的张力扰动被部分抵消。结合数字孪生技术,分切过程可以在虚拟环境中预演,张力参数在开机前即完成优化,进一步压缩试错成本。
归根结底,太阳膜分切机的张力控制是在做一道平衡题:薄膜既要被“拉得住”以保证走料稳定和收卷整齐,又不能被“拉得太紧”以免损伤其多层复合结构。传感器、算法与执行机构共同协作,在每一毫秒中寻找那个让材料既服从又不受损的力值。理解了这套机制,也就理解了为什么分切工序被称作太阳膜质量的“终极守门员”——它不改变膜的配方,却决定了膜的性能能否完整地抵达终端。