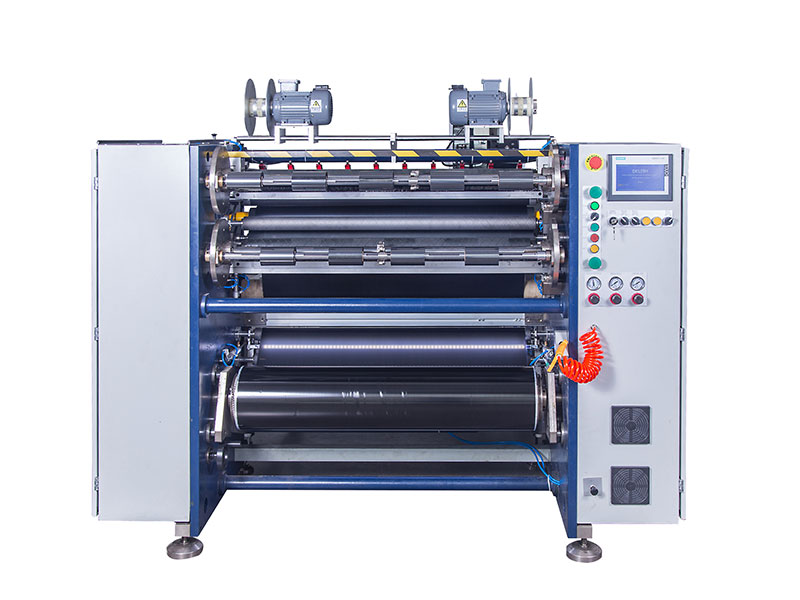
 热转印碳带分切机
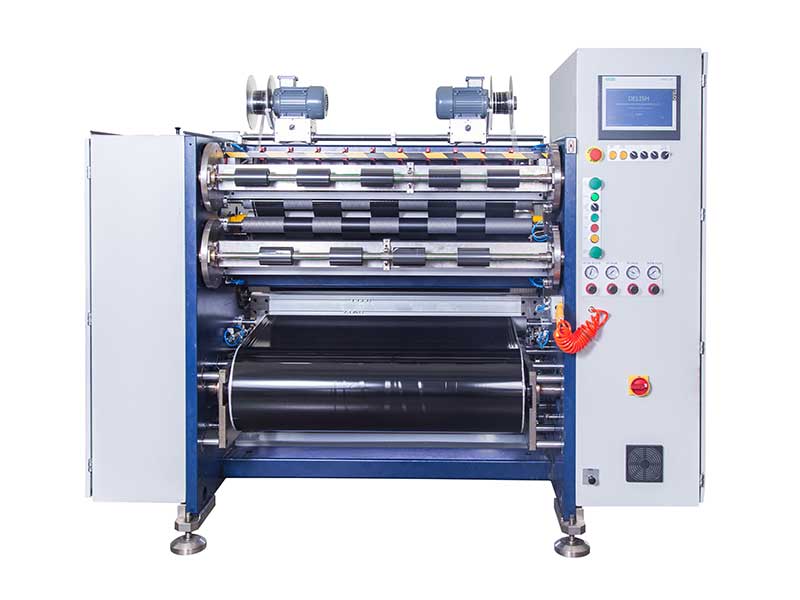 条码碳带分切机
 线号机色带分切机
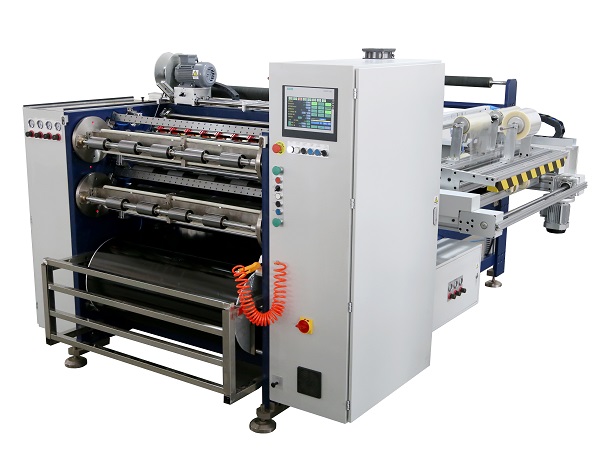 全自动碳带分切机 RSDS8 PLUS
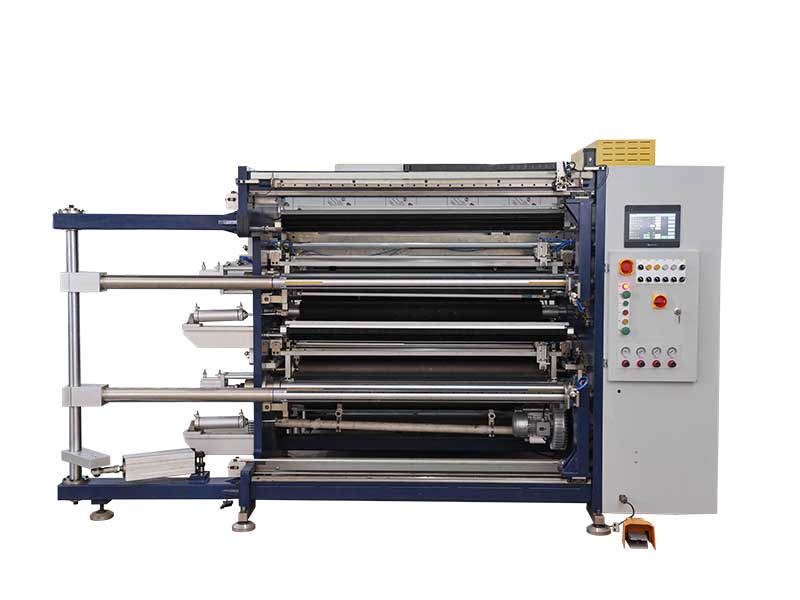 pet薄膜分切机
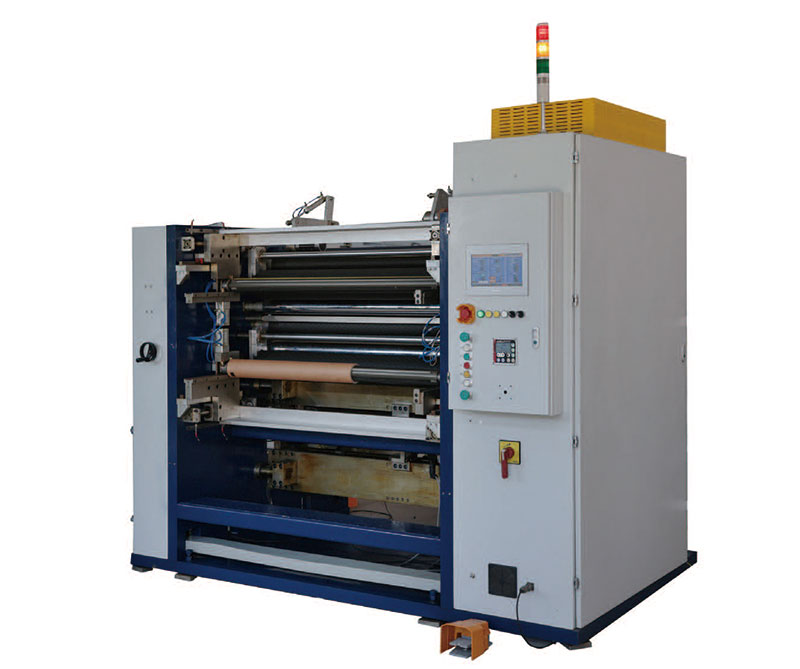 新能源超薄膜分切机


服务热线
180-5003-0233
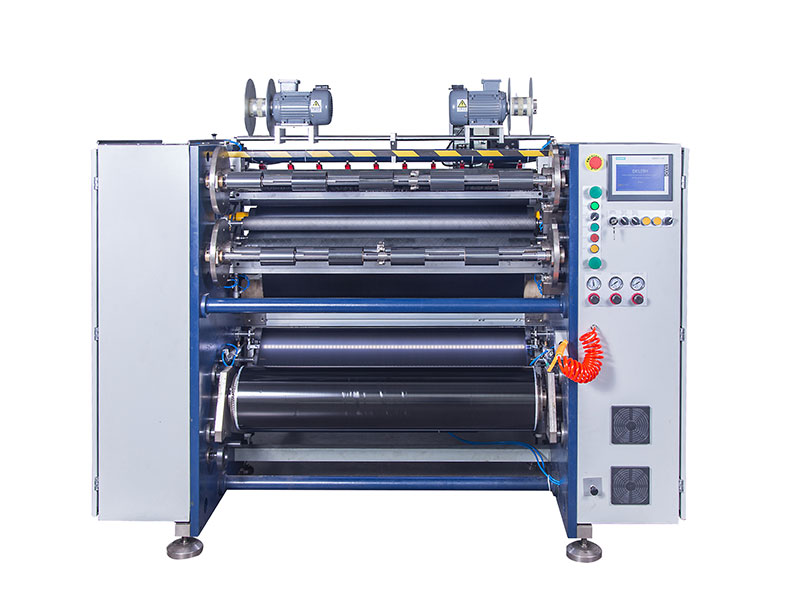
决定定制一台碳带分切复卷机时,采购方最容易犯的错误,是把定制理解为“把宽度改一下”或者“换个收卷轴”。等到设备进厂才发现,切窄带时端面像喇叭口,切树脂基时边缘满是毛刺,换一次规格要停机调两个小时——这些问题追溯回去,几乎都指向同一个根源:需求提得模糊,供应商只能靠猜,而猜出来的方案大概率会在某个环节留下遗憾。
碳带分切复卷机的定制,本质上是一场关于材料特性、张力逻辑与订单结构的精密对齐。以下从四个关键维度,梳理定制前必须想清楚的事。
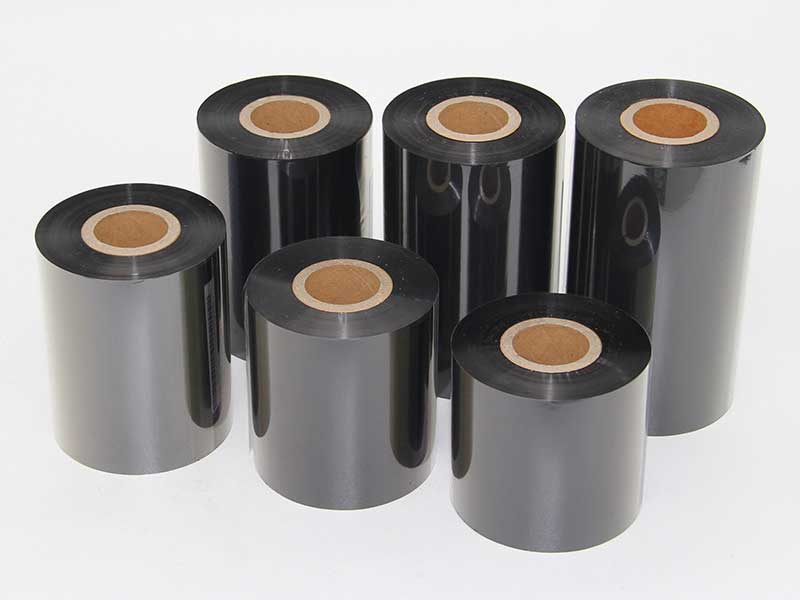
一、先把自己的产品谱系摸清楚,而不是笼统说“各种宽度都要”
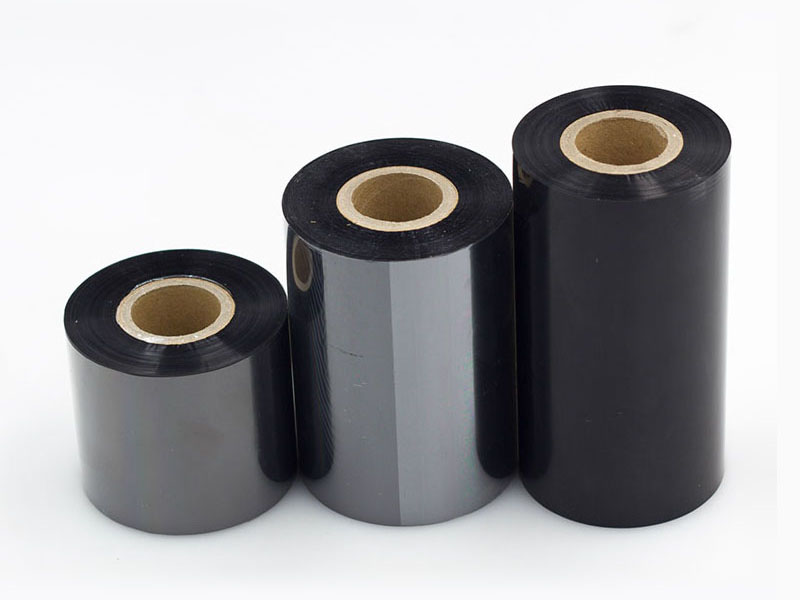
供应商问的第一个问题往往是“你主要分切什么类型的碳带”,这不是寒暄。蜡基、混合基、树脂基三种材质的分切逻辑截然不同:蜡基涂层偏软,分切时需避免涂层剥落;树脂基涂层硬而脆,对刀片锋利度和热量控制的要求陡然上升,实际分切速度通常要比蜡基降低百分之二十到三十。如果你的产品谱系覆盖从几毫米的电子标签窄带到上百毫米的物流宽幅,定制方案就必须在刀具系统和张力控制上预留足够的调节裕度,而不是用一套固定配置应付所有规格。
更务实的做法是产出一份常用规格清单:最窄做多窄,最宽做多宽,母卷的最大幅宽、内径、外径分别是多少,主力材质是哪一种。这份清单交给供应商,对方才能判断需要什么样的放卷结构和收卷轴配置,而不是靠一句“各种都要”去凭空设计。
二、精度用后果来反推,而不是直接抛一个公差数字
几乎每家供应商都会强调“高精度”,但精度是有代价的。普通级设备误差在正负零点五毫米左右,精密级可以做到正负零点一毫米甚至更紧。问题在于,多出来的成本是否对应你真实的需求。
更有效的沟通方式是用后果倒推:如果分切宽度偏差了零点一毫米,下游会发生什么?做普通物流标签,轻微的边缘不齐或许勉强能用;做高分辨率条码或精密电子标签,边缘毛刺会直接导致走带偏移、打印白线,甚至磨损打印头。把终端打印场景告诉供应商,比抛出一个孤立的公差数字更有意义。同时,精度承诺的唯一验证手段是试切——用你自己的母卷,切最窄和最宽的规格,拿卡尺实测,而不是看参数表上的理论值。
三、张力控制是定制需求的核心战场,收卷轴的选择同样关键
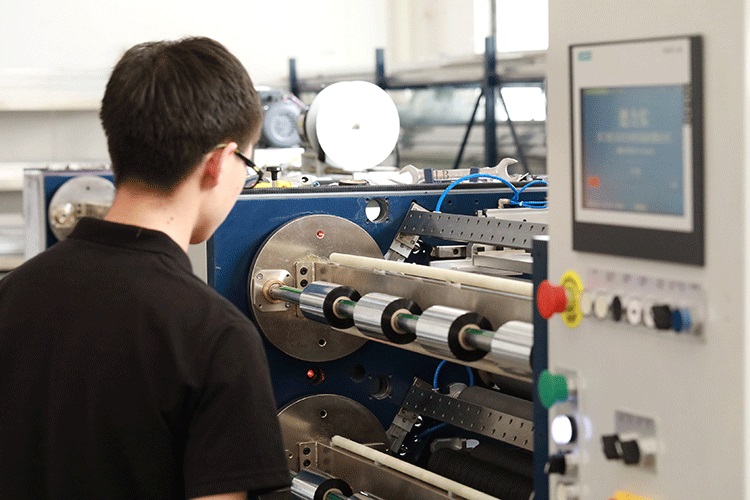
碳带基材是厚度仅数微米的 PET 薄膜,对张力的敏感程度远超普通纸张或薄膜。张力过大,基膜被拉伸变形,油墨层可能出现微裂,打印时容易掉粉;张力过小,收卷松散,端面歪斜,上机打印必然卡带。张力控制对收卷平整度的影响占比超过一半,这不是靠“张力要稳”四个字能概括的。
定制时需要与供应商对齐的具体参数包括:碳带最薄多少微米,分切后最小卷径是多少,收卷轴是单轴还是多轴同步。如果涉及超窄碳带的分切,张力控制需要精确到零点一牛级别,且要应对多卷同步收卷时各轴之间的微妙差异。收卷轴的类型同样不能含糊:普通气胀轴在多卷同时收卷时,各卷卷径差异会导致张力无法独立调节,出现内松外紧或“菜芯”问题;气动滑差轴能让每个收卷单元独立控制扭矩,根据卷径变化实时调整,这是多规格、高品质碳带生产的必选项。
四、速度匹配订单结构,换型效率比峰值速度更值钱
标称最高速度是参数表上最容易让人动心的数字,但它往往不是决定实际产出的因素。小批量、多品种的生产模式下,换单效率比极限速度重要得多——频繁停机调刀会吃掉所有“高速”带来的收益。只有大批量、少规格的连续生产,才值得为三百万每分钟以上的高速性能买单。
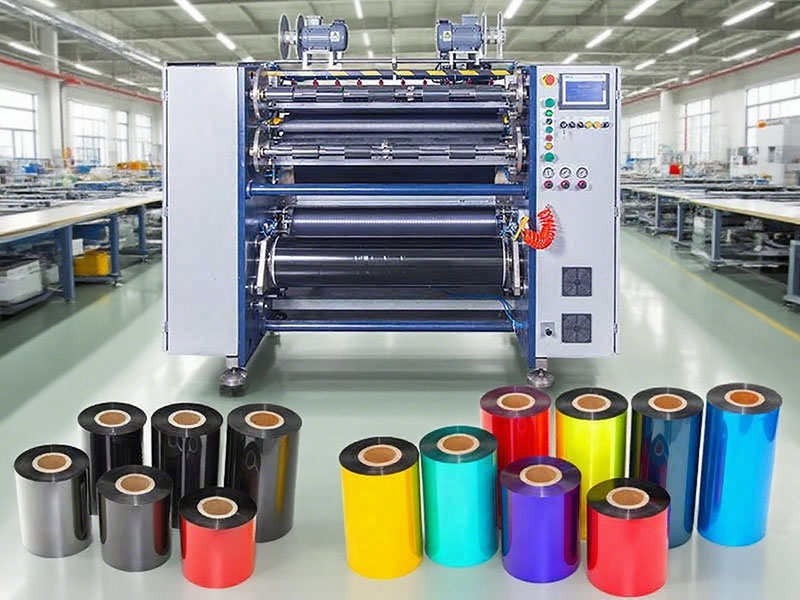
另一个容易被忽略的约束来自材质本身:树脂基碳带因涂层较硬,实际分切速度通常要比蜡基降低两到三成。一台标称四百万每分钟的设备,如果你的主力产品是树脂基,实际可用速度可能落在两百八十到三百二十之间。提出速度需求时附上主力碳带类型,供应商才能给出有意义的推荐。如果订单碎片化明显,还应关注换型能力:伺服驱动的独立刀架配合配方管理系统,能把传统几十分钟的调刀时间压缩到几分钟甚至更短,这对于多规格切换的场景,比多出来的峰值速度实在得多。
最后一道防线:试切与售后承诺
定制方案谈得再细,最终都要落到实物验证上。要求供应商用你的母卷试切最窄规格,观察边缘是否有毛刺或拉伸痕迹;试切最宽规格,检查收卷端面是否整齐、有无褶皱。同时确认核心部件的品牌与质保范围,以及供应商是否提供安装调试与操作培训。一台定制设备的价值,不在于交付那天参数多漂亮,而在于三年后切最窄规格时,端面依然平整,张力依然稳定。
说到底,碳带分切复卷机的定制,考验的是采购方对自己产品的理解深度。把材质、规格、精度后果、订单结构这四件事说清楚,供应商才有机会交出一台“用着顺手”的设备,而不是一台“参数好看”的机器。