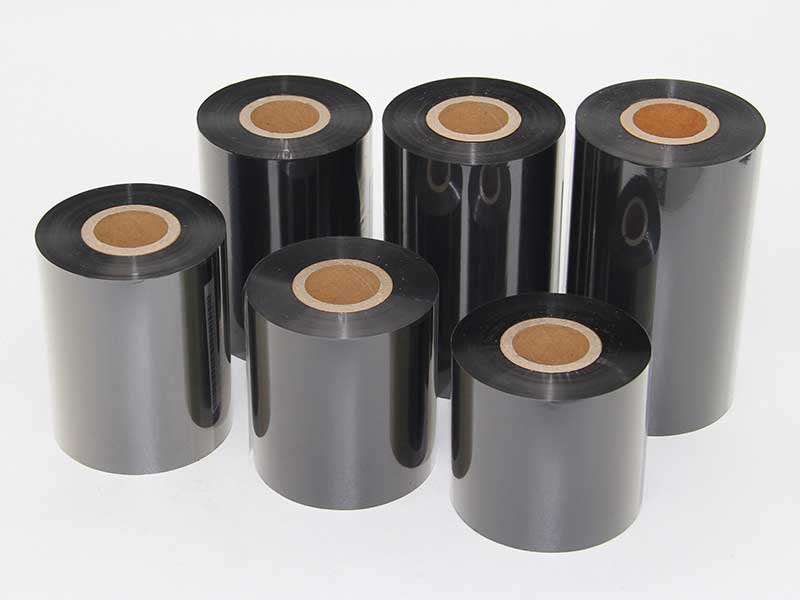
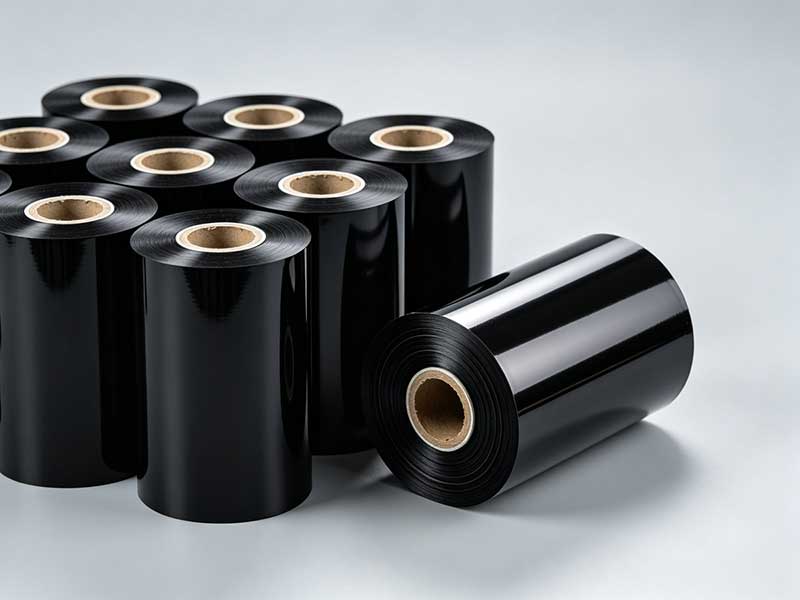
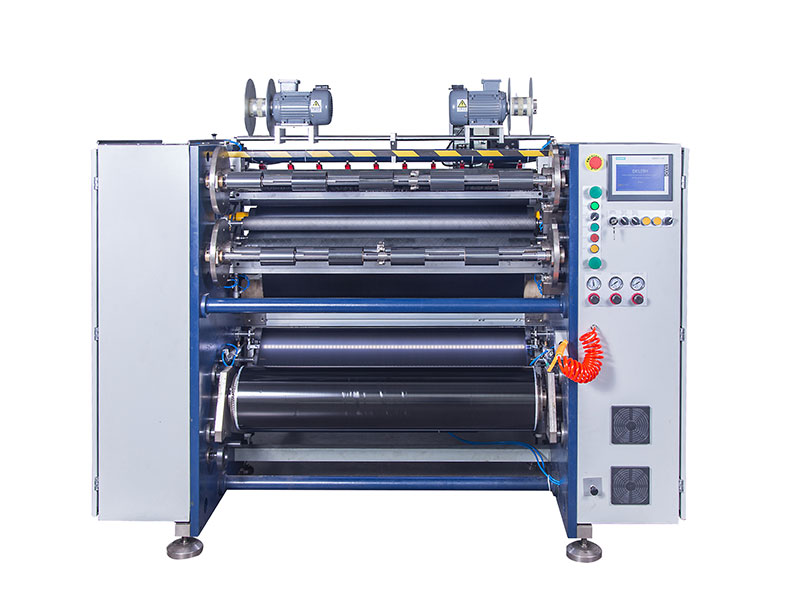
 热转印碳带分切机
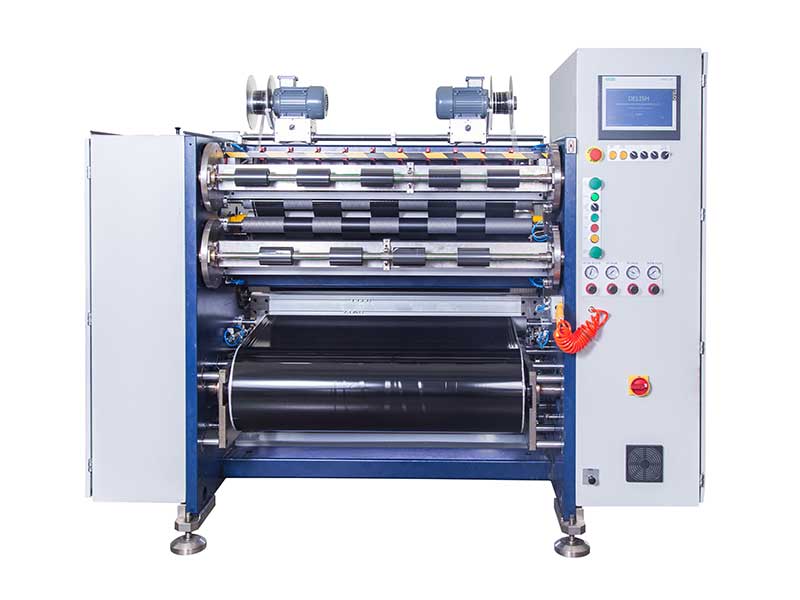 条码碳带分切机
 线号机色带分切机
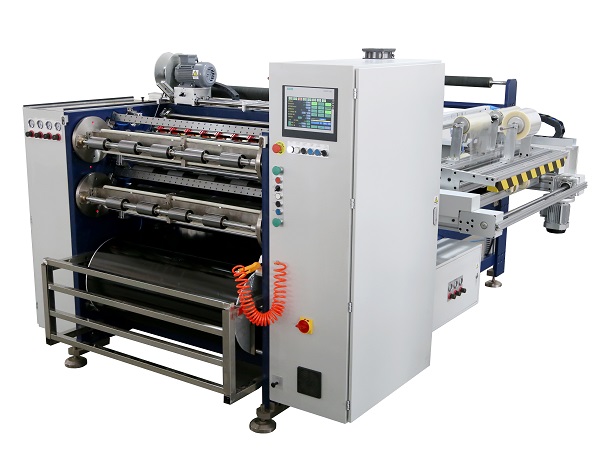 全自动碳带分切机 RSDS8 PLUS
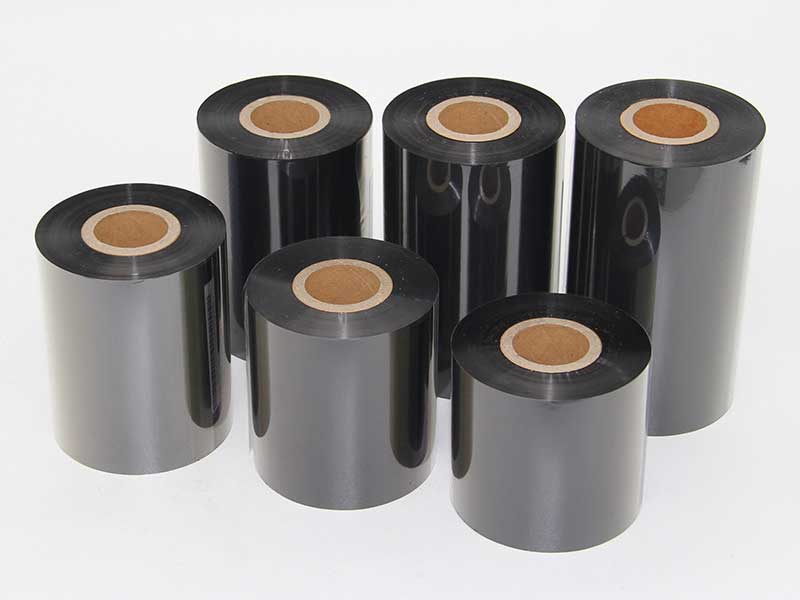 TTO碳带分切机
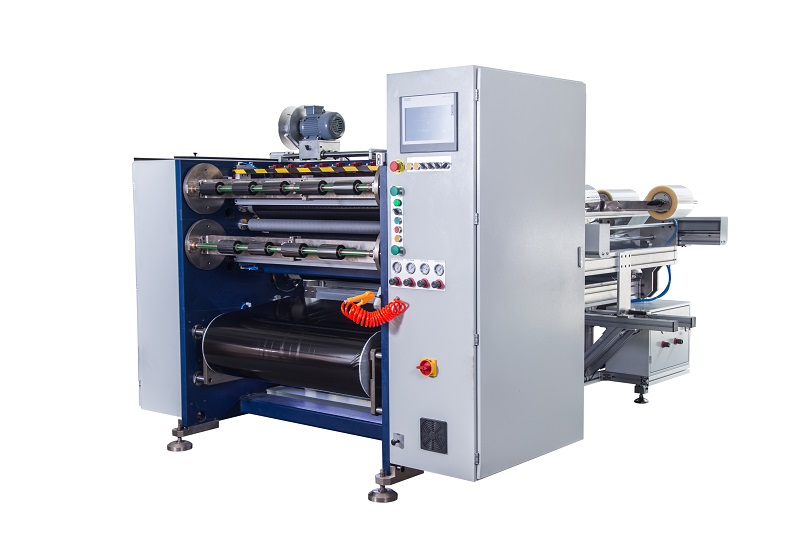 半自动碳带分切机 RSDS5 PLUS


服务热线
180-5003-0233
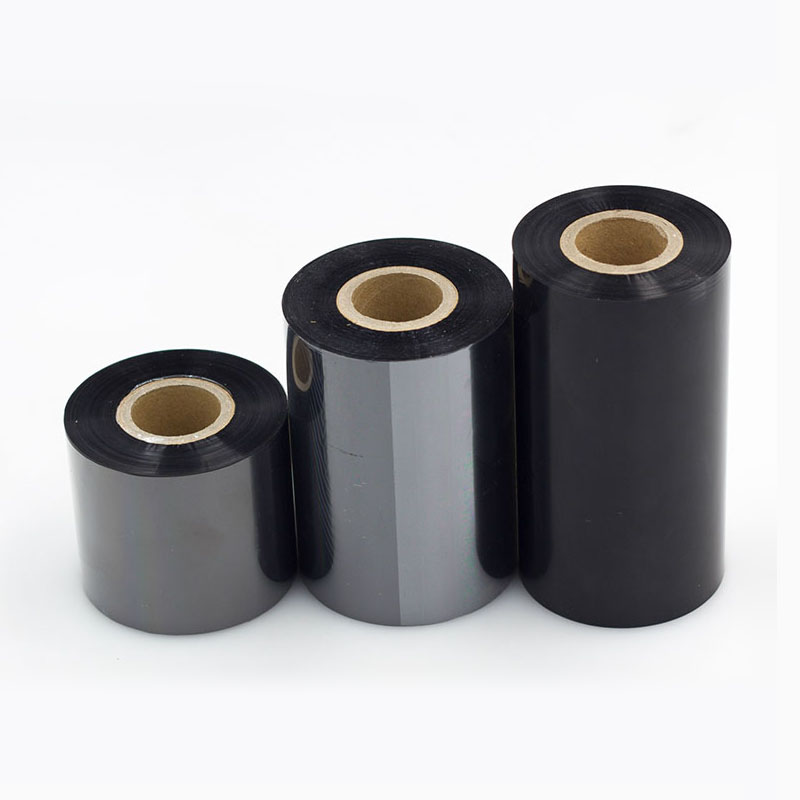
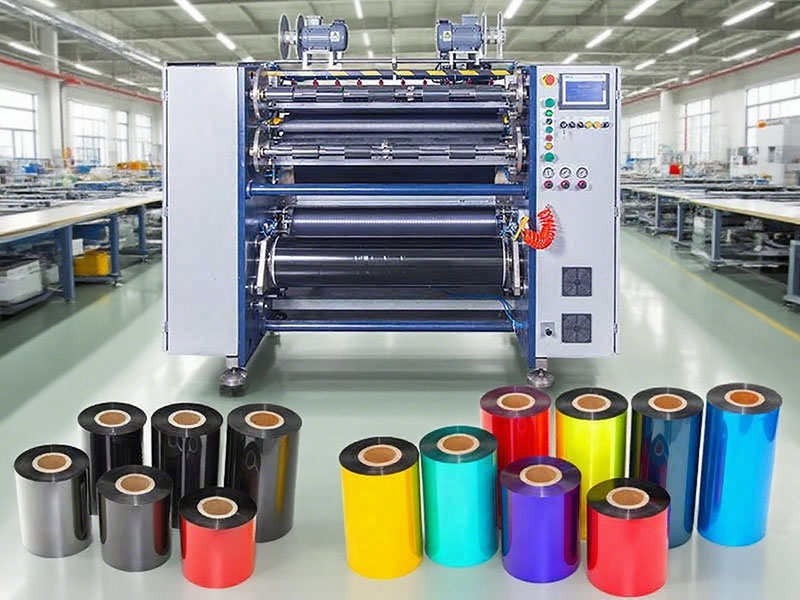
碳带分切复卷机是将宽幅母卷碳带分切为特定宽度小卷的专业设备,其操作核心在于张力精准控制与分切端面平整。规范的操作流程不仅能保障人员安全,更是确保碳带在后续打印过程中不出现白线、压痕及断带问题的关键。以下基于设备特性与工艺要求,梳理从开机准备到收尾的全流程操作规范。
一、开机前准备与安全检查
操作前的检查是预防机械伤害与质量事故的第一道防线。操作人员须佩戴手套及护目镜,并确认设备接地良好。
设备状态确认至关重要。需检查急停按钮是否已复位,分切区与传动部位的防护罩是否完好且处于关闭状态,严禁短接安全门开关。在刀具方面,应检查圆刀或分切刀片刃口是否锋利、有无崩口,刀轴转动需灵活,固定螺丝不得松动。若刀片钝化,应及时修磨或更换,以避免分切时产生毛边或碳带碎屑。
材料与清洁准备同样不可忽视。需清除导辊、收放卷轴及刀槽区域的残留胶粉与灰尘,防止异物压入碳带造成废品。确认待分切母卷的型号、宽度与工单一致,母卷端面应平整无褶皱、无受潮现象。若母卷端面严重不齐,需在上料前进行预处理或更换,否则分切后的小卷易出现左右窜动。
二、上料与穿膜操作
上料环节需利用气涨轴或辅助吊臂将母卷平稳装入放卷座。气涨轴必须充气到位,确保卷芯在高速运转中不发生滑移。穿膜时须严格遵循设备标示的走膜路线:碳带从放卷轴引出后,依次经过张力检测辊、导向辊、分切刀组,最终卷绕至收卷轴。穿膜过程中应保持碳带平整,无扭转或交叉,并确保碳带的涂层面朝向正确(通常为外侧或按工艺要求确认)。
张力设定是穿膜后的核心步骤。根据碳带基材厚度与宽度,通过控制系统设定放卷与收卷张力。基本原则为:薄基材(如4-5μm)采用低张力,宽幅产品适当增加张力。张力过大将导致PET基膜拉伸损伤,引发掉粉;张力过小则易产生皱褶,打印时出现白线。对于新设备或新批次碳带,建议在低速下微调张力,找到既不断带也不松垮的临界值。
三、分切参数设置与试切
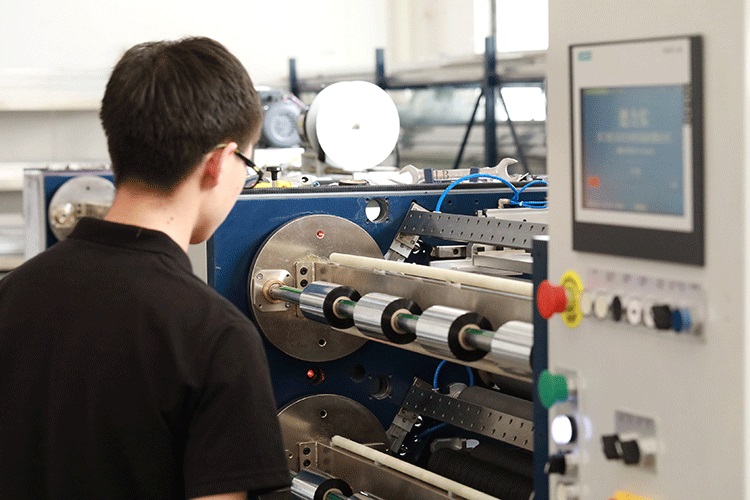
刀座定位需依据工单宽度精确调整。使用卡尺复核刀间距,高精度分切机的公差通常控制在±0.1mm以内。调整刀座时,应确保各刀片切入深度一致,避免因压力不均导致部分切不断、部分压痕过深。
速度设定应遵循“先低速试切,后逐步提速”的原则。初始分切速度建议设定在50-80 m/min,待首卷产品确认端面整齐、无毛边、无粘连后,再逐步提升至正常生产速度(通常为150-300 m/min,视设备性能而定)。对于特殊涂层或易晕染碳带,全程适当降速有助于减少静电与涂层损伤。
收卷模式选择需根据客户对卷径与硬度的要求确定。若要求卷芯紧实,可采用中心卷取并设定适当的递减张力(锥度);若要求端面尤其平整,表面卷取配合压辊更为适宜。收卷锥度的合理设置可防止小卷出现“菊花心”或翘边。
四、运行监控与过程巡检
设备启动后,首件确认必须立即执行。检查首卷碳带的宽度是否在公差范围内,端面平整度是否达标,收卷硬度是否均匀,以及涂层表面有无划伤或杂质压痕。首件不合格时,严禁进入批量生产。
过程巡检应每间隔15-20分钟进行一次。重点观察放卷张力波动情况、收卷对齐度以及刀组附近有无缠屑。若发现碳带在导向辊上出现左右窜动,通常意味着分切端面不齐或张力波动,需及时微调。运行中严禁将手或身体任何部位伸入分切刀组与收卷压辊区域,任何调整必须在设备完全停止后进行。
当一卷分切完毕需换轴时,应使用无残留胶带进行接料,操作时保持双手清洁,避免油污污染碳带涂层。换卷后需重新确认张力与对齐状态,方可继续运行。
五、停机卸料与设备复位
停机须遵循规定顺序:先停止收卷,再停止放卷,最后关闭主电机电源。严禁在高速运转时直接拍急停,以免碳带因惯性松散或张力突变而断裂。
卸料时使用专用托盘或推车承接成品卷,轻拿轻放,避免磕碰端面。对于易晕染或耐热性较差的特殊碳带,需标注方向并避光存放。设备复位包括清洁刀槽与导辊上的碳粉残留,将刀座与收卷轴恢复至初始位置,并填写《分切机运行记录表》,记录产量、异常情况及刀具更换信息。
六、常见异常与即时处置
若分切后端面不齐,应优先检查刀片锋利度与导向辊平行度,其次确认收卷轴是否安装到位、张力是否均匀。若碳带断裂,多因张力过大或母卷本身存在损伤,需调低张力并检查来料。收卷起皱通常与张力过松或压辊压力不足有关,可适当增加收卷张力或调整压辊间隙。对于轻微的端面不齐,可通过调整收卷轴限位器进行纠正;严重不齐的成品卷应降级或报废,不得流入下道工序。
规范的操作流程本质上是对张力、速度、刀具状态三个变量的持续管控。操作人员需理解:每一卷分切成品的一致性,最终都会在标签打印机的走带路径上得到验证。养成首件必检、巡检必记、停机必清的习惯,才能将设备性能转化为稳定的产品质量。