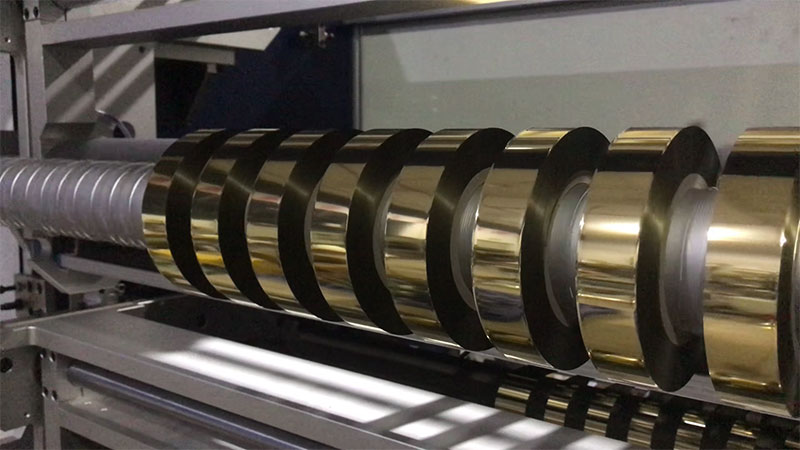

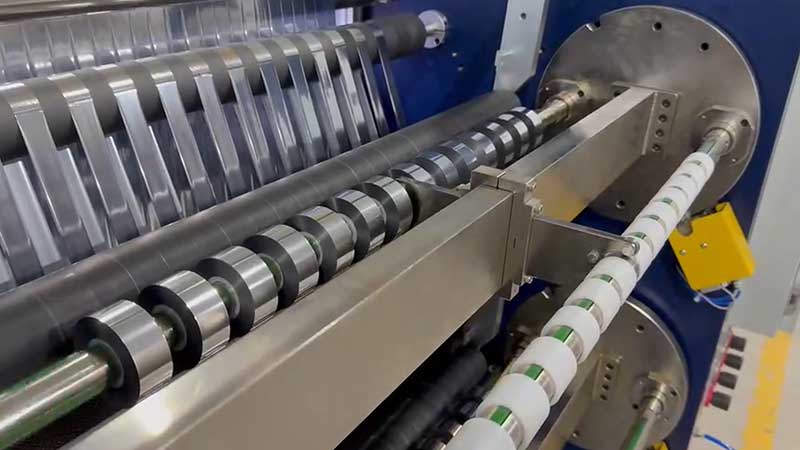
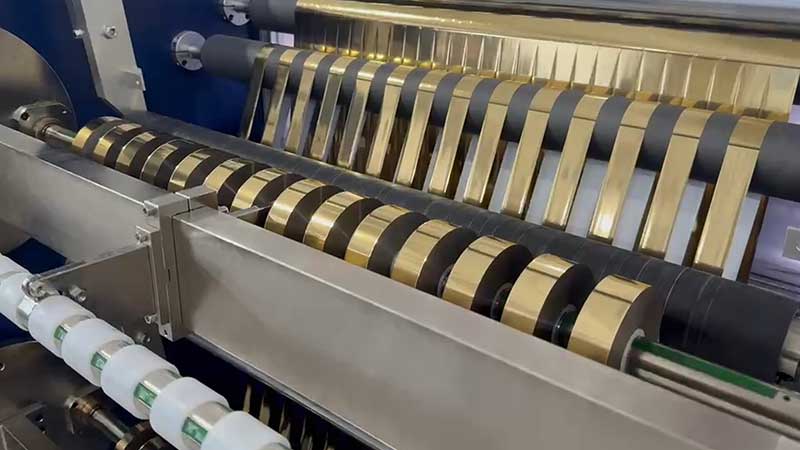
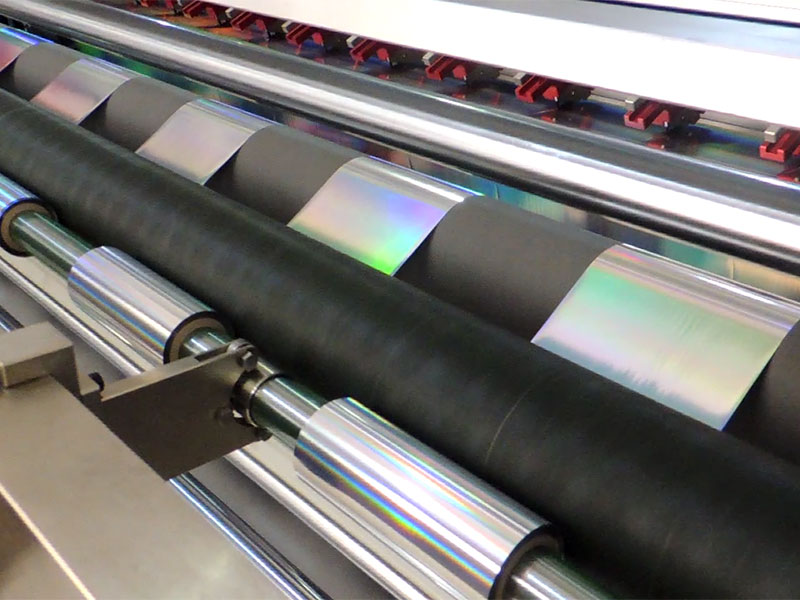
 电化铝分切机
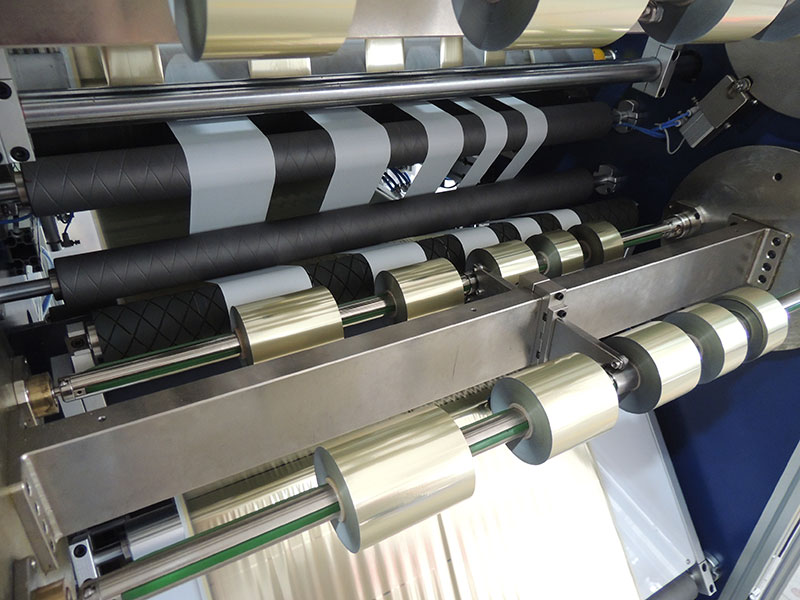 烫金纸分切机
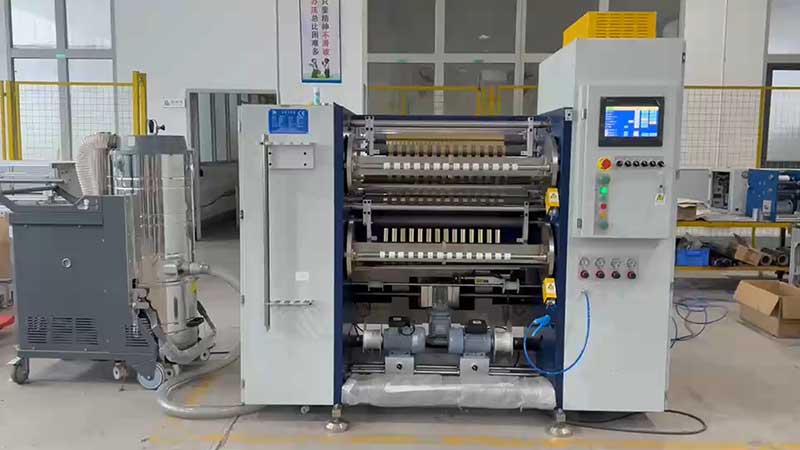 镭射烫印箔分切机
 热烫银箔分切机
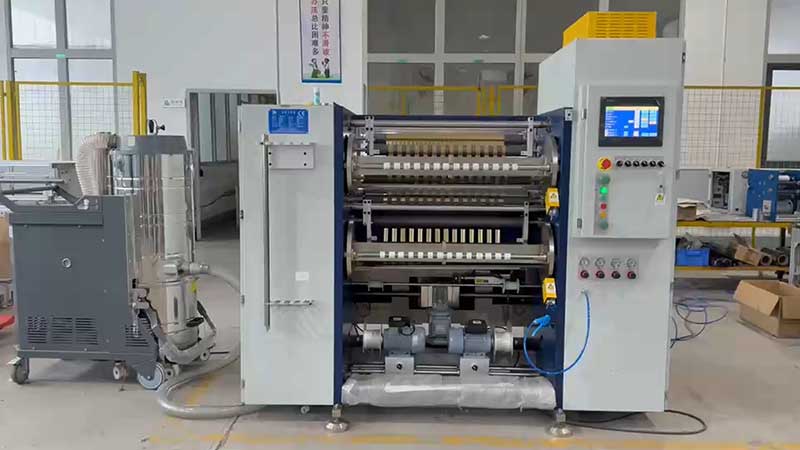 烟包烫金箔分切机


服务热线
180-5003-0233
在烫金工艺的链条中,分切环节往往不像烫印主机那样引人注目,却扮演着“咽喉”般的角色。烫金箔(电化铝)通常由12至30μm的PET基膜、离型层、镀铝层和胶层复合而成,材质极薄且脆弱。一旦分切边缘出现毛刺、翻边或“荷叶边”,在高速烫金时就会引发“飞金”、断箔甚至整线停机,直接拖累生产效率与成品良率。
面对市场上从十几万到上百万不等的分切设备,如何做出精准的选型决策?核心在于抓住分切方式、张力控制、纠偏精度这三大命脉,再结合自身的材料特性与订单结构进行匹配。
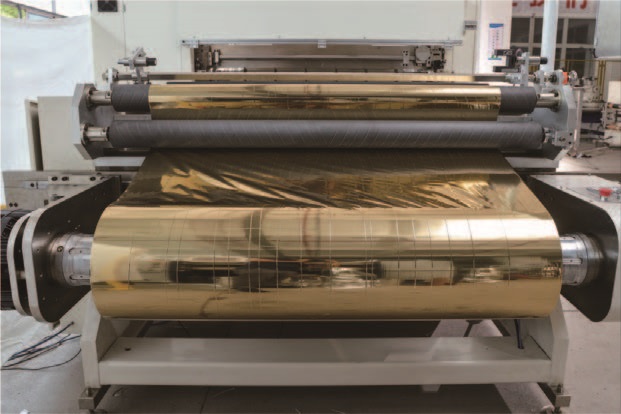
一、分切方式:圆刀与平刀的“路线之争”
选型的第一步,是判断该用圆刀还是平刀。两者的核心差异在于剪切式与压切式的受力原理不同。
圆刀(剪切式分切)是烫金箔场景的绝对首选。 上下圆刀错位旋转,原理类似剪刀,切口光滑、无挤压变形,几乎不产生铝粉和碎屑。对于厚度≤12μm的超薄烫金箔、镭射箔或光学装饰箔,圆刀几乎是唯一选择。选定圆刀后,还需确认两个精度参数:侧向间隙应控制在箔厚的5%–10%,通常约0.02–0.05mm;刃口角度建议15°–30°的小刃角,配合镜面抛光(粗糙度Ra≤0.1μm),才能真正“切开”而非“挤开”箔材。刀具材质优先选硬质合金(钨钢)或金刚石涂层。
平刀(压切式)仅适合厚度≥30μm的厚箔或极小批量试制。 平刀垂直下压,容易在箔边留下压溃痕迹,切割含铝粉层时刀口易崩刃、产生粉尘污染箔面。看似刀模便宜,但停机换刀和废品率上升的综合成本往往更高。
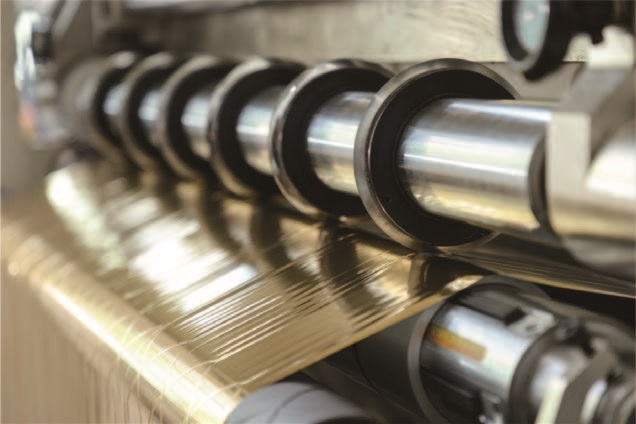
二、张力控制:薄材分切的“生命线”
12μm的PET基膜比头发丝还细,张力失控就意味着基膜被拉伸变形,后续烫金时套印不准,出现“走位”或金线断裂。
必须选择闭环张力控制系统,开环或磁粉离合器机型要谨慎。 磁粉离合器反应滞后,容易造成内松外紧;伺服电机驱动的闭环系统响应速度可达毫秒级,张力波动能控制在0.5N以内。一个容易被忽略的关键技术是锥度张力控制。收卷时卷径不断增大,若张力恒定不变,外层箔卷会像紧箍咒一样挤压内层,导致铝层转移或粘连。好的系统会按预设曲线(通常15%–25%的张力递减率)自动减小张力,让内外层受力均匀。应用这一策略后,端面不齐类废品率可降低40%–60%。
对于多轴同时收卷的窄条分切,滑差轴是实用配置,能对每个收卷工位独立调节,避免各卷因厚度微小差异而松紧不一。
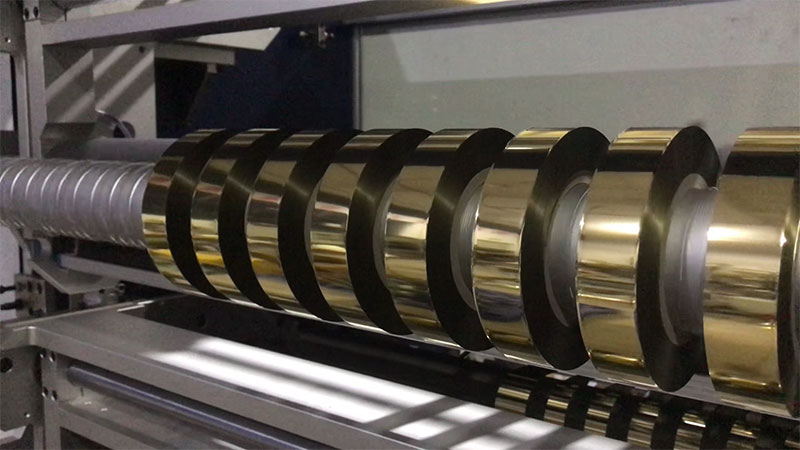
三、纠偏精度与结构匹配:从“能切”到“切得齐”
箔带在走料过程中一旦横向跑偏,刀刃切割位置就会偏移,必然出现一侧毛边、一侧毛少的不均匀现象。纠偏系统(EPC)精度应达到±0.1mm以内,高端机型可做到±0.05mm。光电或CCD传感器实时扫描箔带边缘,驱动执行机构校正,响应时间最好在50ms以内。除了纠偏系统本身,走料路径的机械精度同样重要,所有导辊的平行度若偏差过大,纠偏系统再好也救不回来。
根据箔宽选择机型侧重: 宽幅分切(>800mm)重刚性,处理1600mm级别的宽幅母卷时,刀轴在重压下中间容易产生微小弯曲,导致“中间切不透、两边切过头”,需优先选择加厚合金钢墙板和大直径刀轴的设备。窄幅分切(<50mm)重排刀精度,手动锁刀极易因锁紧力不均导致尺寸偏差,建议选配液压锁刀系统或高精度滑差轴。
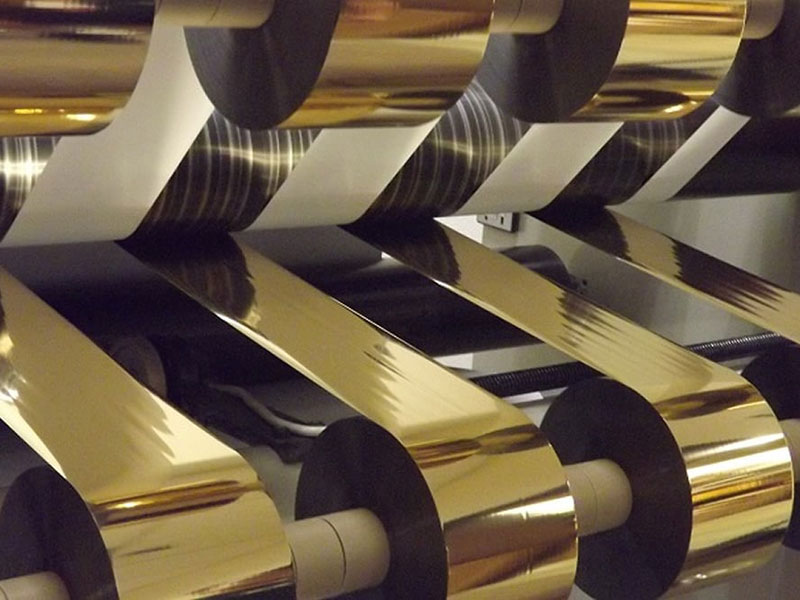
四、辅助系统:不可忽视的“细节杀手”
分切时切边会产生微小铝粉和粉尘,若粘附在箔面上,烫金时就会形成“麻点”导致废品。设备应配备多级除尘装置,如接触式粘尘辊与非接触式离子风刀/吸风口相结合。同时,在收放卷处安装静电消除棒,防止静电吸附灰尘。
选型前的自我诊断
在接触供应商之前,先明确三个问题:主要处理哪种烫金箔?(普通箔、镭射箔还是全息箔,厚度范围如何);日均分切量有多大?(决定对速度和自动化程度的要求);订单规格是单一还是多变?(频繁换单的场景下,液压锁刀或自动排刀系统的价值会显著放大)。
参数表上的数字再漂亮,也不如一次实地试切有说服力。带上常用的烫金箔材料,观察分切断面是否光滑无毛絮、收卷端面是否整齐如“镜面”,这比任何宣传都更能说明设备的真实水平。