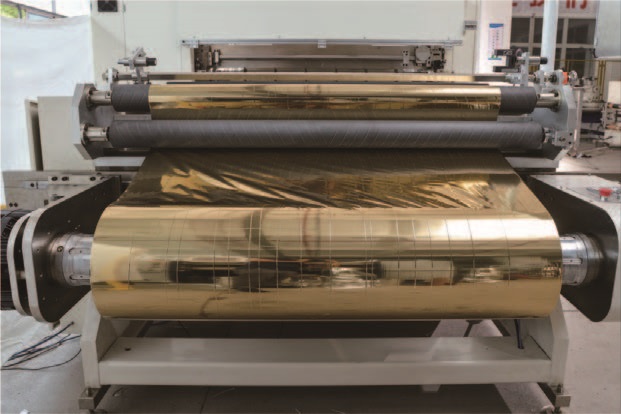

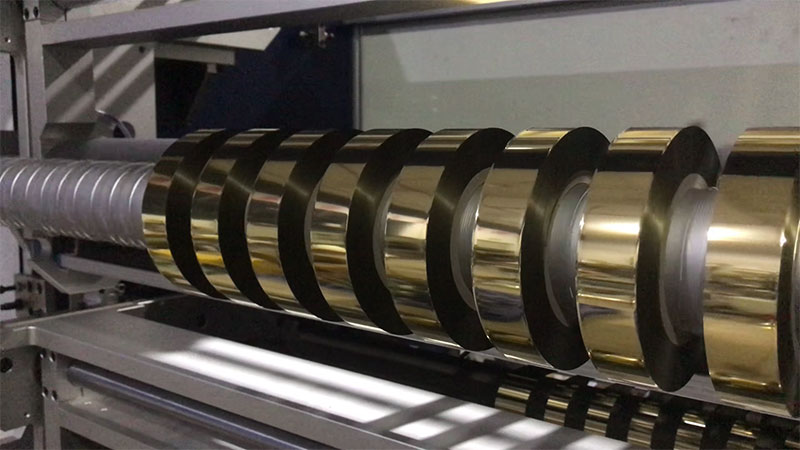
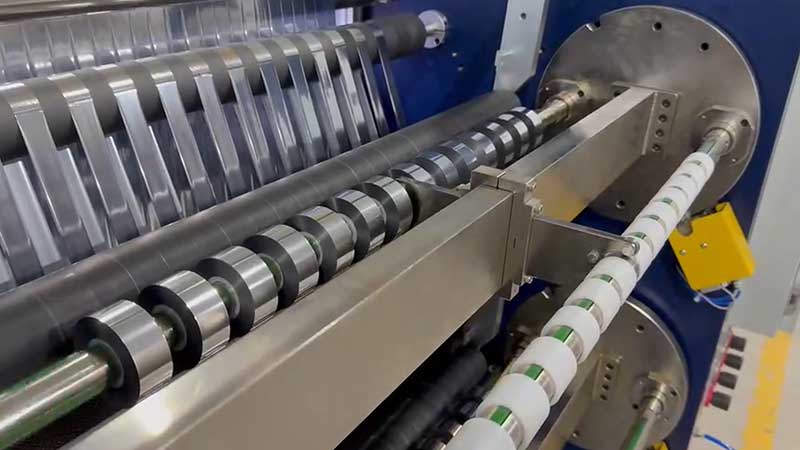
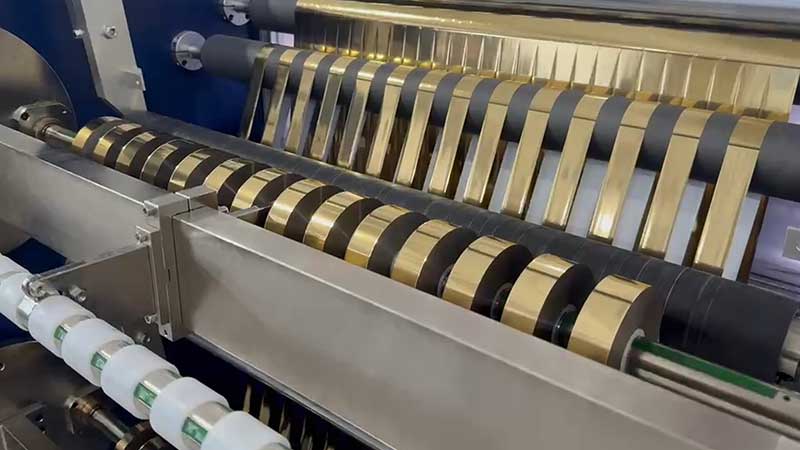
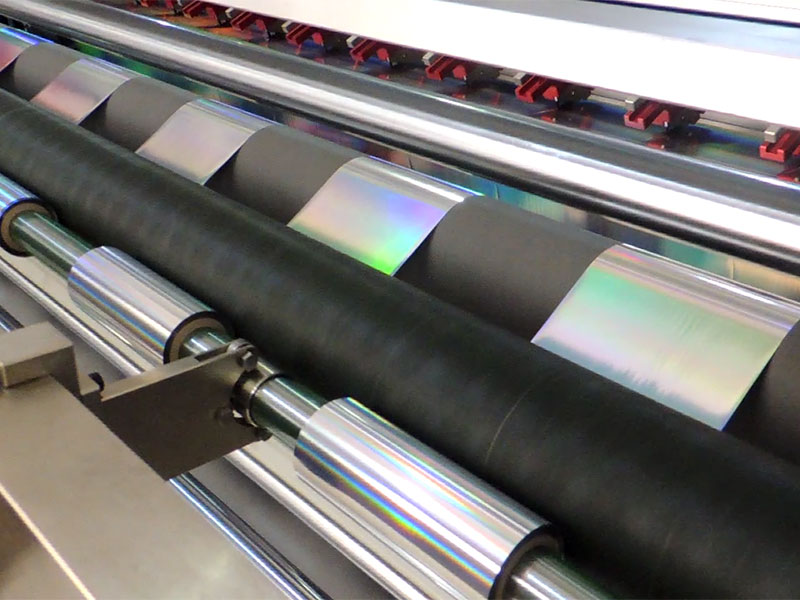
 电化铝分切机
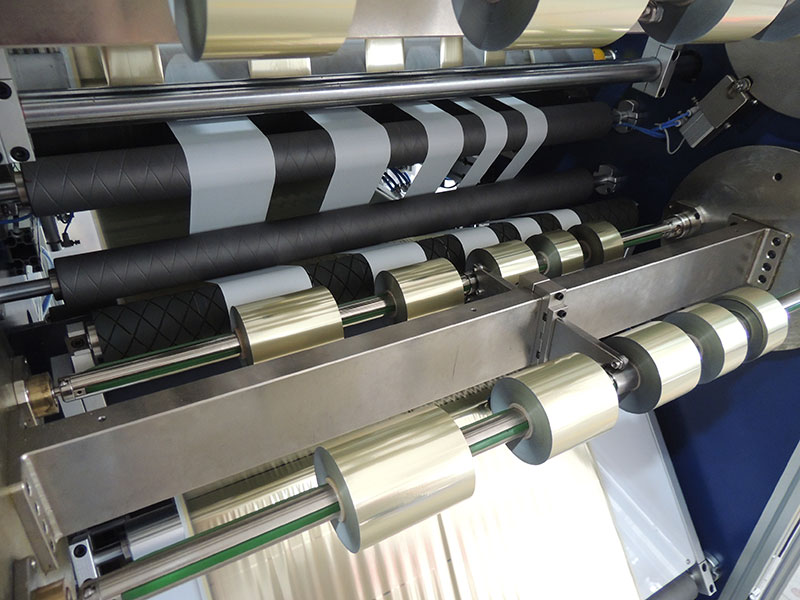 烫金纸分切机
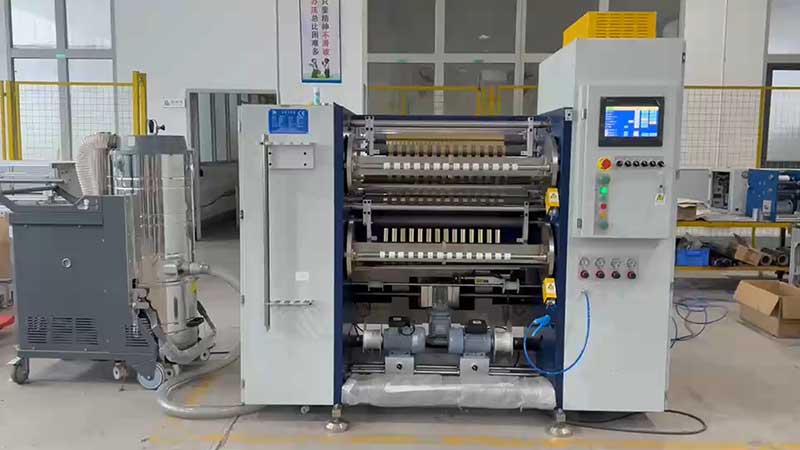 镭射烫印箔分切机
 热烫银箔分切机
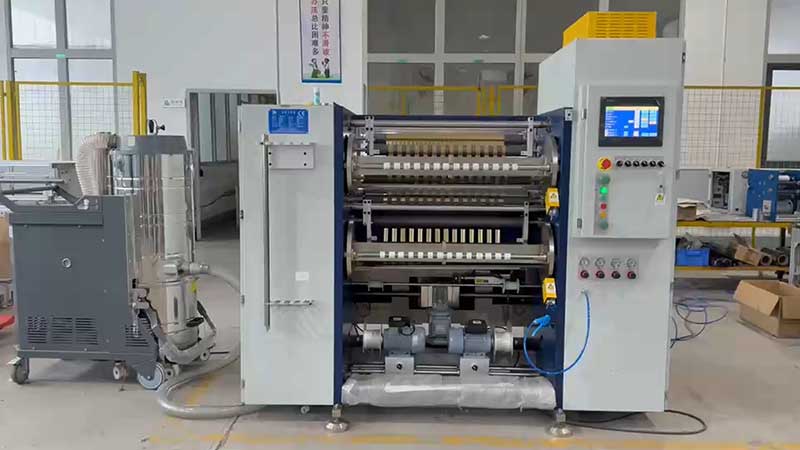 烟包烫金箔分切机


服务热线
180-5003-0233
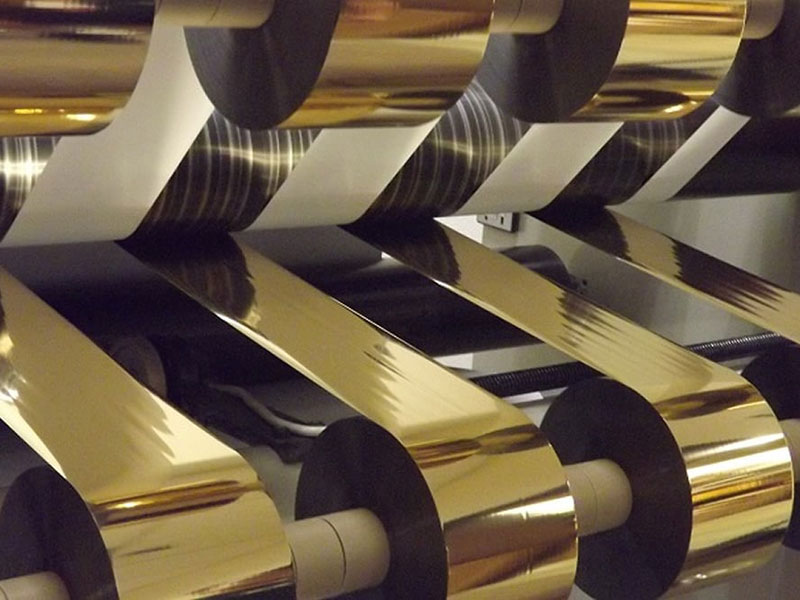
选错烫金箔分切机,代价远不止一台设备的钱。毛边、断箔、尺寸跑偏、频繁停机——这些问题会像多米诺骨牌一样,从分切车间一路传导到烫金工序,把昂贵的电化铝材料变成废品。烫金箔通常只有 12μm 到 30μm 厚,由 PET 基膜、离型层、着色层和胶黏层复合而成,极薄、易拉伸、对张力极度敏感。这意味着它的分切要求远高于普通纸张或薄膜。
本文不绕弯子,直接拆解选购烫金箔分切机必须弄清楚的几个关键参数。核心逻辑只有一条:参数服务于材料,匹配比高端更重要。
先搞懂你在切什么
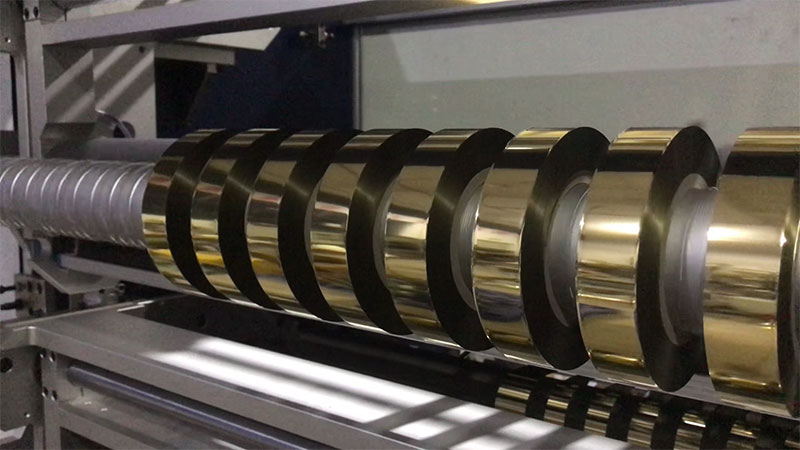
在翻看任何设备手册之前,先回答三个问题:你主要切的是普通金箔、镭射箔还是全息定位箔?母卷常规宽度和厚度是多少?订单是多品种小批量,还是单一品种大批量?
普通烫金箔相对“皮实”,对设备宽容度较高。镭射箔和全息箔则完全不同,表面有精细的衍射微结构或镀铝层,刀刃接触产生的微小振动都可能划伤功能层,直接报废。如果这类材料在你的产品结构中占比不小,设备配置的起点就必须相应提高。
核心参数一:分切精度与刀具
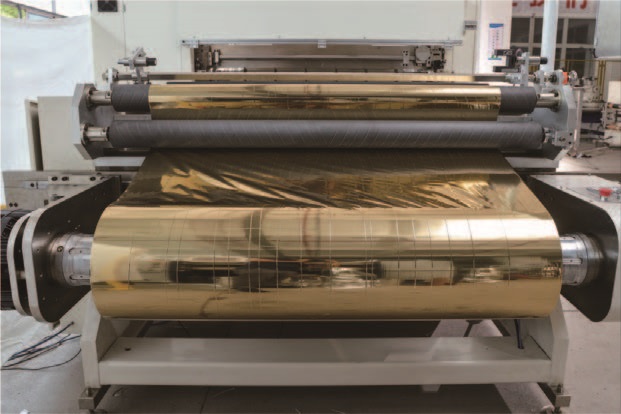
分切精度通常包含两个层面:宽度公差和切口质量。普通包装烫金箔,±0.2mm 的宽度公差一般够用;烟包、防伪标签等高端应用则需要更严格的管控。静态精度最好在 ±0.05mm 以内,动态运行时的稳定性控制在 ±0.1mm 以内。
但比公差数字更直观的是切出来的边缘。理想状态是断面光滑、无白色毛絮、边缘笔直。如果切口有细密锯齿或毛刺,后续烫金时极易出现“飞金”或附着不均。
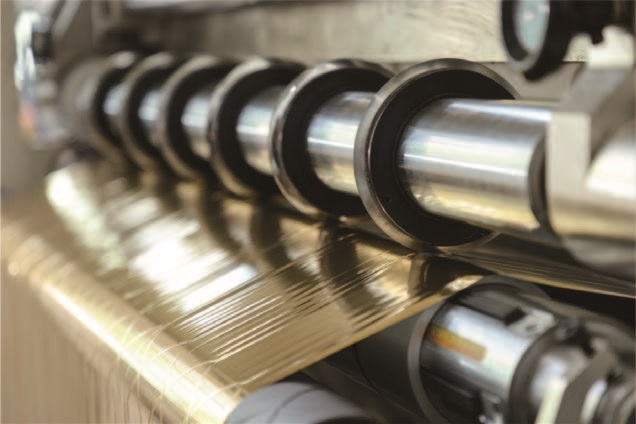
刀具的选择直接决定这一切。烫金箔分切的主流方案是剪切式圆刀——上下圆盘刀像剪刀一样配合,产生干净的切口,粉尘少,刀片寿命也较长。圆刀的性能高度依赖刀轴刚性。分切宽度越大,刀轴在重压下中间部位越容易发生微小弯曲,结果是“中间切不透、边缘切偏位”。800mm 以上的宽幅分切,必须把机身刚性和刀轴强度作为硬指标来考察。
刀具材质方面,硬质合金或进口高速钢是基本要求,普通碳钢刀切几千米后就可能出现微小崩口,拉伤箔面。刃口角度也有讲究:上刀采用 15° 到 20° 的小刃角,配合下刀形成“剪切”而非“挤压”效果,能显著减少毛边。
核心参数二:张力控制系统
张力控制是薄材分切的“命脉”,也是最容易被低估的参数。烫金箔的 PET 基膜极薄,张力稍大就会被永久拉伸,烫金时套印不准;张力稍小则收卷松弛、端面不齐,甚至层间夹入空气导致铝层转移或粘连。
张力控制方案大致分两档。低速经济型(100m/min 以下)多采用磁粉制动器或开环控制,结构简单、成本可控,适合小批量窄幅生产。一旦速度超过 200m/min,开环控制的响应速度就跟不上卷径变化的节奏了,必须依赖全自动闭环伺服张力控制系统。闭环系统的核心是通过传感器或浮动辊实时反馈,在加减速和换卷阶段都能维持张力恒定,精度可达 ±1% 以内。
收卷端的锥度张力控制同样关键。随着成品卷直径增大,收卷张力需要按设定曲线自动递减,否则内层材料会被外层越收越紧的压力挤伤,产生“菊花芯”缺陷或层间滑移。
核心参数三:纠偏系统
没有纠偏的机器,箔带跑偏后刀刃切割位置偏移,必然出现一侧毛边、一侧毛少的不均匀现象。放卷纠偏通常采用 EPC(边缘位置控制)或 LPC(线条位置控制),精度应在 ±0.5mm 以内。
对于镭射箔或带有印刷标记的材料,超声波纠偏传感器比光电式更可靠,其检测不受箔材颜色或金属反光的影响。高端机型开始集成 CCD 视觉系统,能自动识别印刷标,确保分切位置与图案精确对应。
核心参数四:宽度与速度的匹配逻辑
宽度和速度不是两个独立的指标,它们的交叉关系才是选型时最容易踩坑的地方。
宽幅分切(800mm 以上) 的核心矛盾是刀轴扰度变形。宽幅意味着更大的转动惯量和更难均匀的横向张力分布,必须靠厚重的机身和粗壮的刀轴来压制振动。一台 1600mm 级别的设备,整机重量往往需要达到数吨才能在高速下保持稳定。
窄幅分切(50mm 以下) 的逻辑截然不同。窄条多用于精细图案的跳步烫金,对端面平整度和收卷紧实度极为敏感。手动锁刀容易因锁紧力不均导致尺寸偏差,液压锁刀或高精度滑差轴是更可靠的选择。如果订单规格切换频繁,自动排刀系统的价值就体现出来了——输入宽度数值后刀座自动定位,换单时间能从小时级压缩到分钟级。
宽幅+高速是最考验综合性能的组合。1600mm 宽幅如果只跑 50m/min,开环控制尚可应付;若要跑到 300m/min 以上,没有伺服驱动和刚性机身支撑,分切质量几乎无法保证。
容易被忽略但必须配置的辅助系统
除尘与静电消除。分切时切边会产生微小铝粉和粉尘,粘附在箔面上,烫金时就会形成“麻点”导致废品。设备应配备接触式粘尘辊与非接触式离子风刀相结合的除尘方案,收放卷处安装静电消除棒,防止静电吸附灰尘。
废边处理。分切后产生的边缘废料需要独立收废边机来处理,避免废边缠绕或干扰正常收卷。
接料平台。母卷更换或接料时的操作效率直接影响停机时间,手动和自动接料方式的成本差异较大,需要根据订单节奏权衡。
最后一步:带材料去试切
参数表再漂亮,不如现场切一卷你自己的材料。重点用最薄、最窄、表面最敏感的那款箔去试。用放大镜看切口断面,用卡尺量宽度公差,观察收卷端面是否整齐、有无喇叭口或起皱。试切结果比任何销售话术都有说服力。
烫金箔分切是烫金工序的“咽喉”,分切质量不过关,下游的效率和良率都无从谈起。选型的本质是在精度、效率与成本之间找到与你实际订单结构最匹配的那个平衡点,而非盲目追求最高配置。