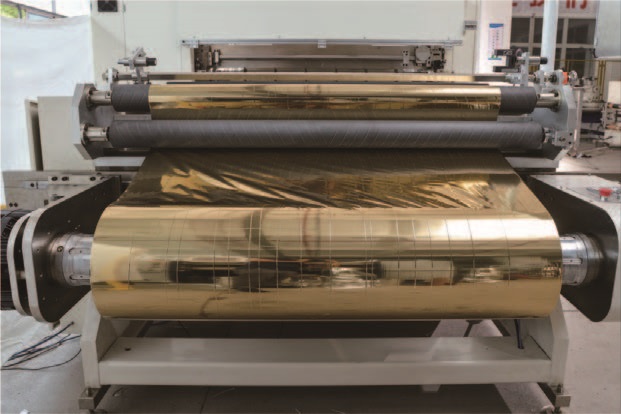
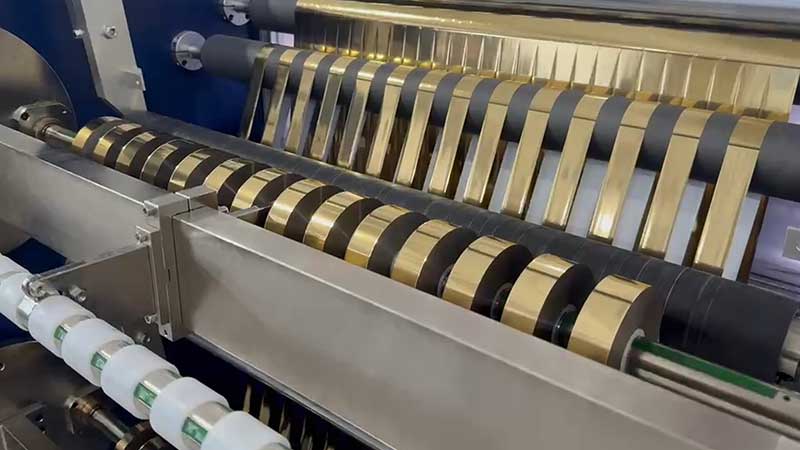
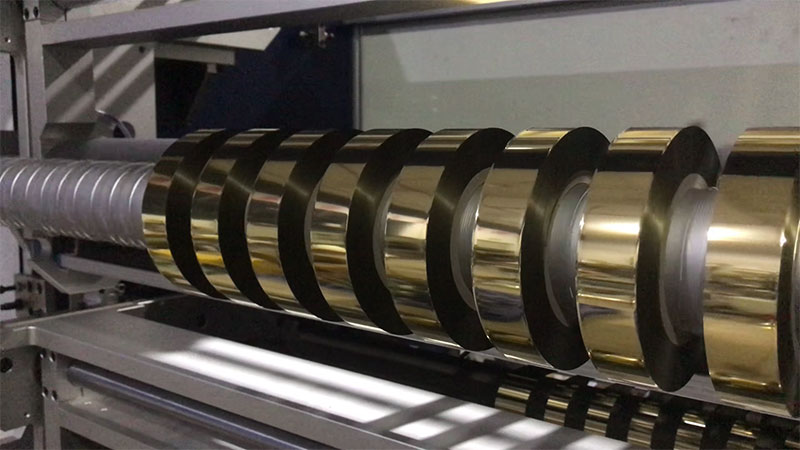
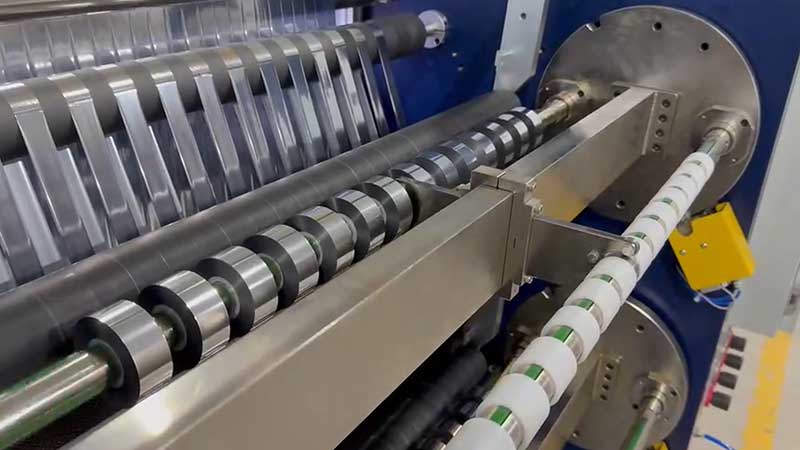
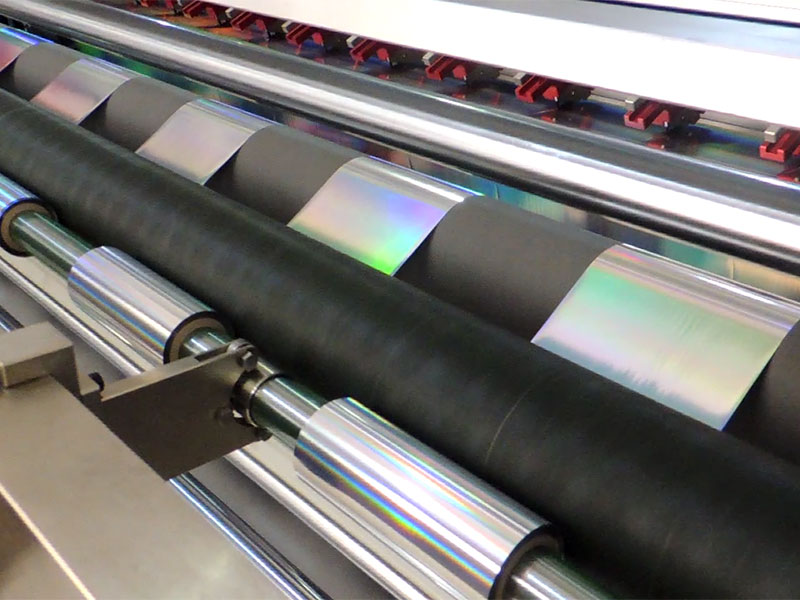
 电化铝分切机
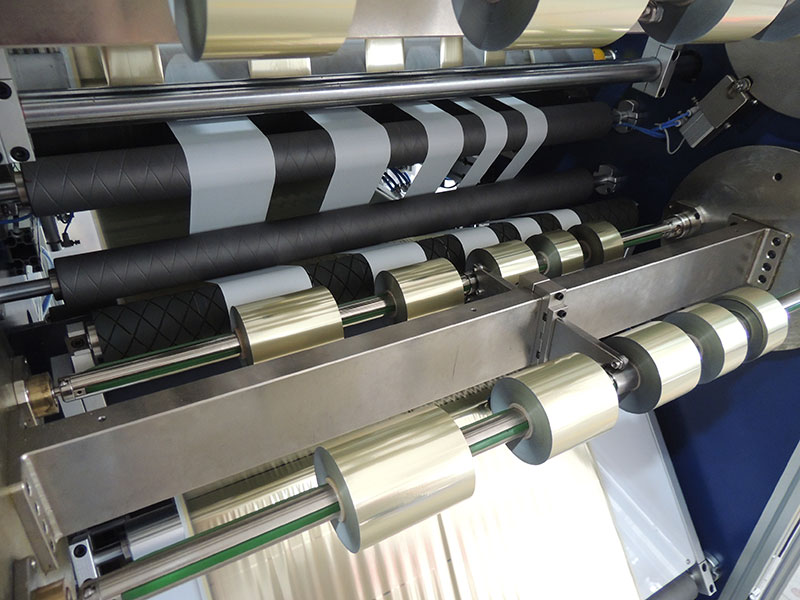 烫金纸分切机
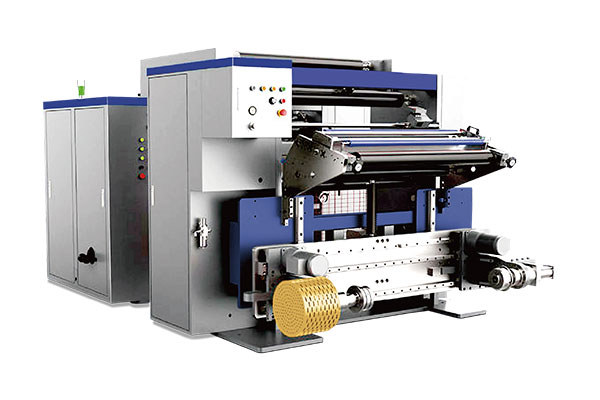 通用型数字控制高速分切机 RSDS7/T
 镭射烫印箔分切机
 热烫银箔分切机


服务热线
180-5003-0233
电化铝分切机是烫金箔加工链条上的核心设备,其选型是否得当,直接决定了分切后的成品能否满足烫金工序对精度和一致性的要求。电化铝烫印箔厚度通常仅12–30μm,由PET基膜、离型层、着色层、镀铝层和胶层等多层复合而成。这种“三明治”结构对机械应力极为敏感,分切过程中的张力波动、刀具咬合不当或纠偏滞后,都可能导致材料拉伸变形、切口毛刺甚至镀铝层转移,最终在烫印成品上表现为图案走样或光变效果劣化。
因此,选型电化铝分切机不能只看速度或价格,而应当从材料特性出发,围绕精度、张力、刀具与纠偏四大核心维度展开评估。
一、分切精度:成品率的底线
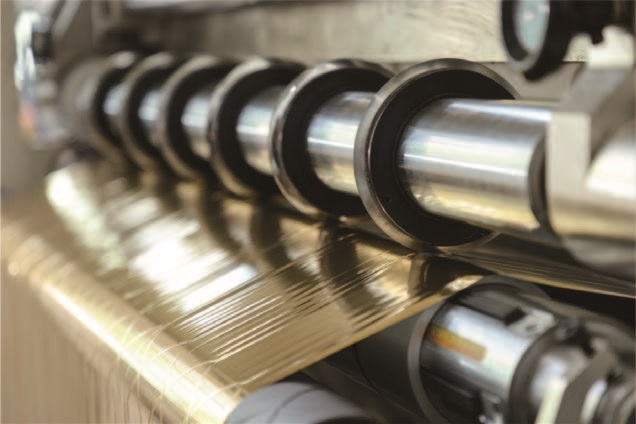
分切精度是衡量设备性能的首要指标,它并非单一参数,而是宽度误差、切口品质与收卷齐边度的综合体现。
行业常规设备的分切宽度误差通常控制在±0.1mm以内,收卷齐边度在±0.5mm左右。对于烟包、酒包等高附加值包装用箔,高端机型可将套准精度推至±0.05mm,废品率从传统设备的3%降至0.5%以下。精度的背后是机械系统刚性的综合较量:刀轴径向跳动若超过0.02mm,切口压力便会忽大忽小,产生波浪边;高精度设备要求刀轴跳动≤0.003mm,导辊平行度≤0.05mm/m,以确保箔带沿直线进入刀口。
选型时需结合自身产品的精度要求:普通包装用箔,±0.1mm的宽度误差通常可以接受;若涉及镭射箔、全息箔等具有光学微纳结构的材料,则必须将精度指标提升一个等级,因为任何微小的切口不平整或边缘应力,都会破坏全息光栅的衍射效果。
二、张力控制:分切成败的灵魂
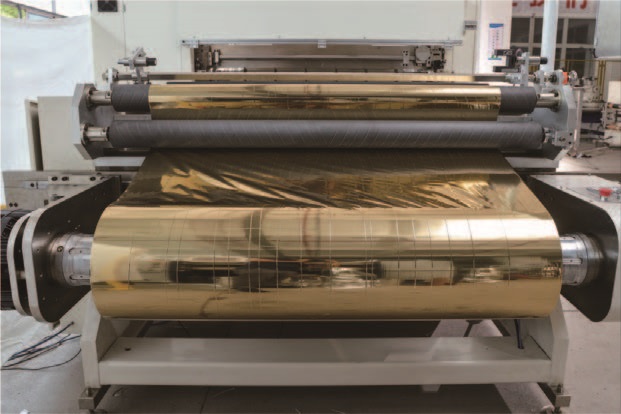
张力控制是电化铝分切机最核心的技术壁垒,也是不同档次设备之间差距最显著的地方。电化铝极薄且各层复合结构对拉伸敏感,行业推荐的张力范围通常在1.5–3N/mm²之间,但真正的技术含量不在于能否设定这个数值,而在于动态控制策略。
锥度张力控制是解决收卷质量的关键算法。随着收卷卷径增大,若保持恒定张力,外层箔卷会像紧箍咒一样挤压内层,轻则端面不齐,重则导致内层铝层转移或粘连。锥度张力要求系统按预设曲线自动递减张力,建议递减率在15%–25%之间。应用此策略后,端面不齐类废品率可降低40%–60%。
多区段独立闭环同样重要。现代分切机应将放卷、分切、收卷分为独立张力区,采用闭环PID控制实时补偿波动。理想状态下张力波动需控制在设定值的±5%以内。若设备仅配备磁粉制动器进行开环控制,在加减速阶段张力波动往往超出可接受范围。
对于需要多轴同时收卷的窄条分切场景,滑差轴是值得考虑的配置。各卷芯因材料厚度微小差异会产生松紧不一,滑差轴通过对每个收卷工位独立调节滑移量,消除“内紧外松”现象。
三、刀具系统:切口品质的执行者
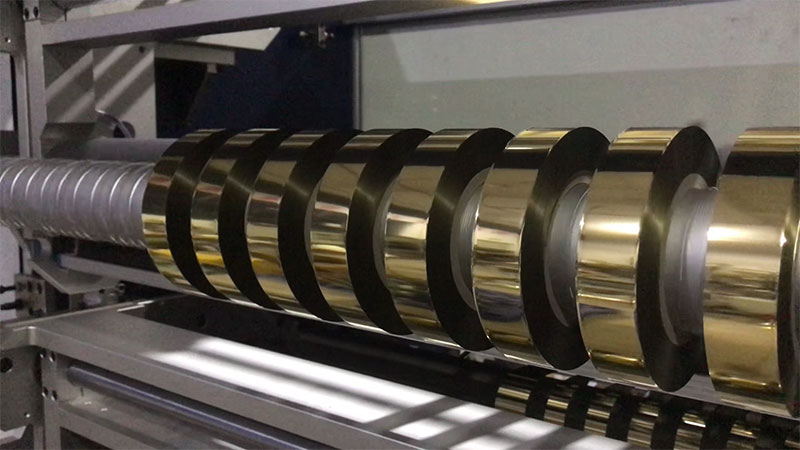
电化铝分切主要采用圆刀分切方式,方刀在窄幅分切中也有应用,但镭射箔等敏感材料应优先选择上下圆刀配合的剪切式分切结构。
刀具选型的核心参数包括刀具材质和咬合量控制。普通碳钢刀分切数千米后便会出现微小崩口,直接拉伤箔面;镭射箔分切推荐使用硬质合金或金刚石涂层刀具,表面辅以特氟龙或钻石涂层以减少摩擦。上下刀的咬合量应控制在“似触非触”的状态,建议间隙为材料厚度的5%–10%,过紧会压伤箔面,过松则产生毛刺。
调刀方式同样影响实际使用效率。手动微调适合单一品种大批量生产,若订单呈现多品种小批量特征,电动或全自动调刀系统能显著缩短换刀时间,减少调刀过程中的材料浪费。
四、纠偏与静电:不可忽视的辅助系统
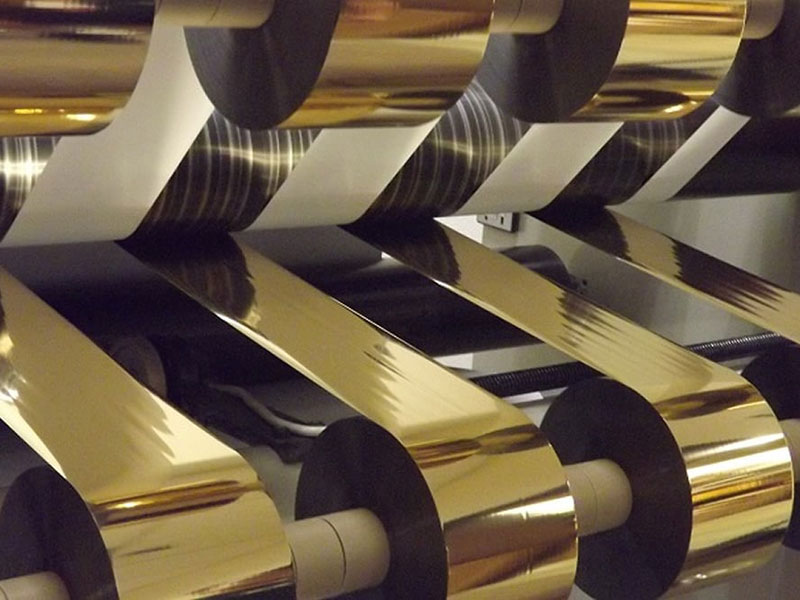
纠偏系统是保证走料笔直的前提。电化铝在高速运行中容易因母卷端面不齐或导辊平行度误差发生横向偏移,纠偏精度通常要求达到±0.5mm以内。对于镭射箔等具方向性纹理的材料,CCD视觉纠偏比普通光电纠偏更为可靠,因为后者可能因箔面金属光泽产生误判。
静电消除装置在电化铝分切中常被低估。分切过程中箔材与导辊的高速摩擦会产生静电积累,轻则吸附铝粉碎屑污染箔面,重则在收卷时产生“静电粘连”,导致后道烫印时走箔不畅。选型时应确认设备是否配备离子风棒或静电消除器,并了解其安装位置是否覆盖关键走料路径。
选型决策的底层逻辑
归根结底,电化铝分切机的选型需要回到三个基本问题:分切什么材料、达到什么精度、匹配多大产能。普通烫金箔与镭射箔对设备的要求差异显著,后者在刀具精度、张力控制细腻度和纠偏可靠性上都需上一个等级。产能方面,分切速度范围通常在50–500m/min之间,但实际有效产能还需考虑换料时间、调刀时间和废品率。一台速度标称500m/min但调刀耗时半小时的设备,在多品种场景下的实际产出可能远不如速度300m/min但支持快速换刀的机型。
建议在选型时将材料样品送至设备厂家进行试切,以实际分切效果而非参数表上的数字作为最终判断依据。