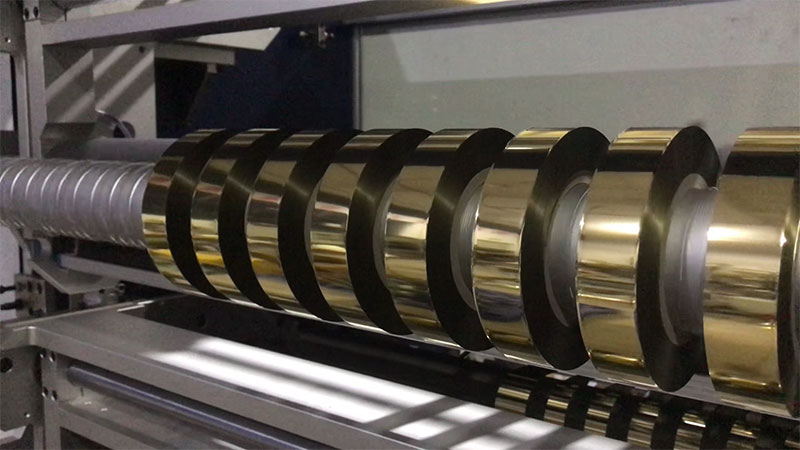
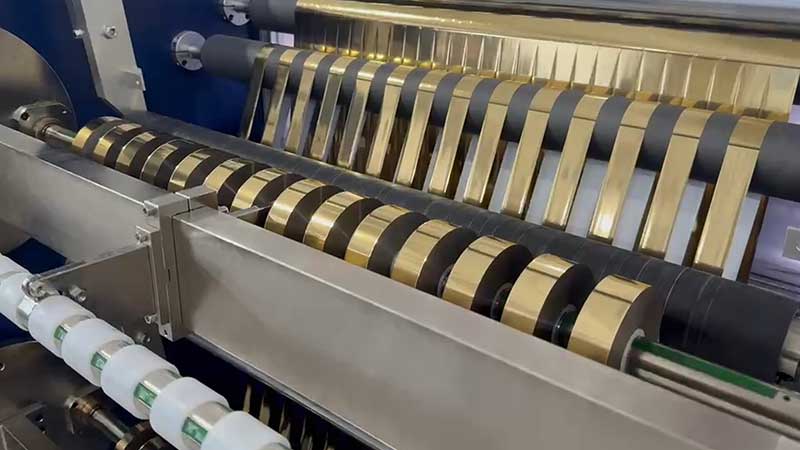
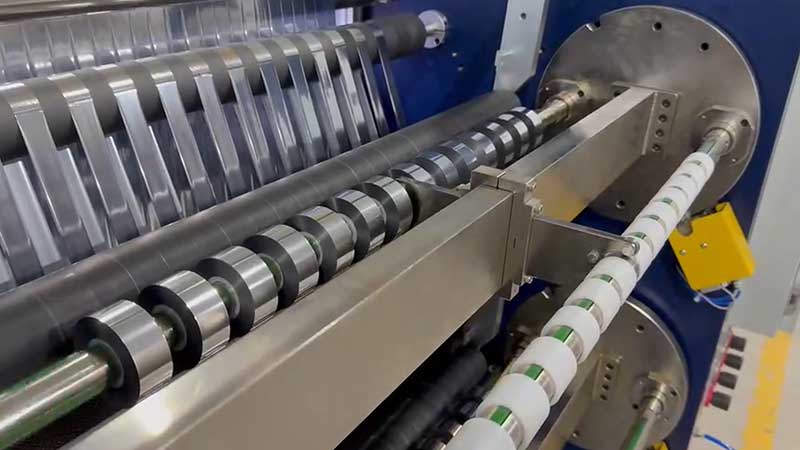
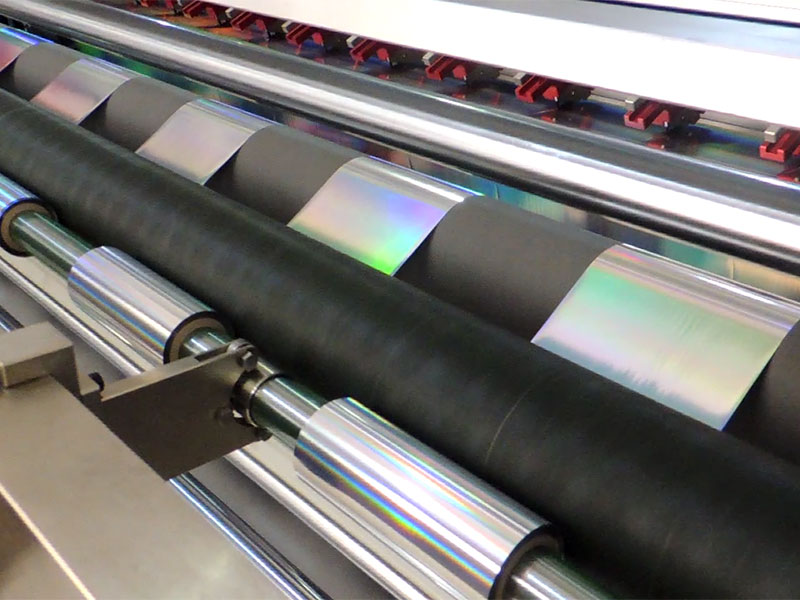
 电化铝分切机
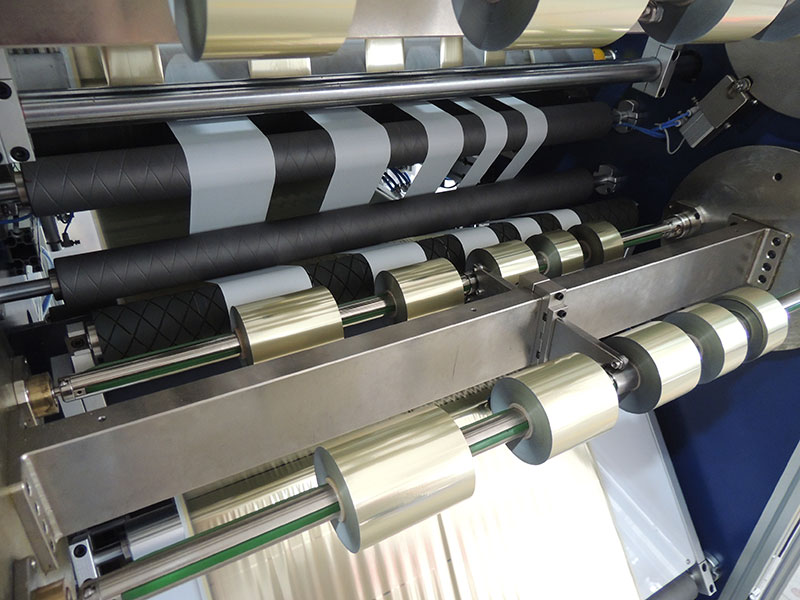 烫金纸分切机
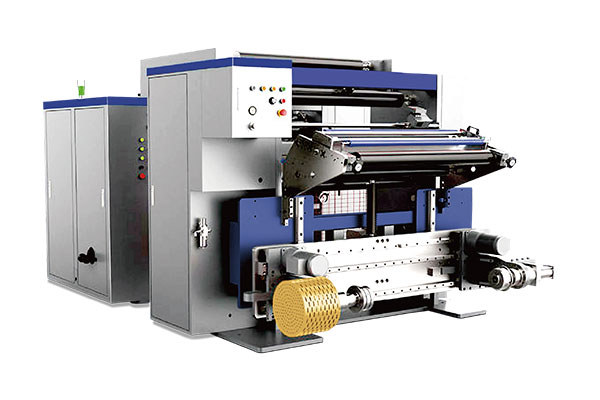 通用型数字控制高速分切机 RSDS7/T
 镭射烫印箔分切机
 热烫银箔分切机


服务热线
180-5003-0233
在包装印刷行业,电化铝(烫金箔)是提升产品附加值的关键材料,而分切环节则是决定烫金品质的“咽喉工序”。分切边缘的质量直接影响烫金机上的送箔顺畅度与成品良率——切面毛刺会导致断箔,张力不均会造成套印不准。然而,许多企业在选购分切机时,往往只关注价格或单一参数,忽视了设备与自身材料特性、工艺需求的深度匹配。
本文从电化铝的材料本质出发,系统梳理选型时需要考量的核心维度,帮助您做出兼顾当前需求与未来拓展的决策。
一、先理解材料:电化铝“娇气”在哪里
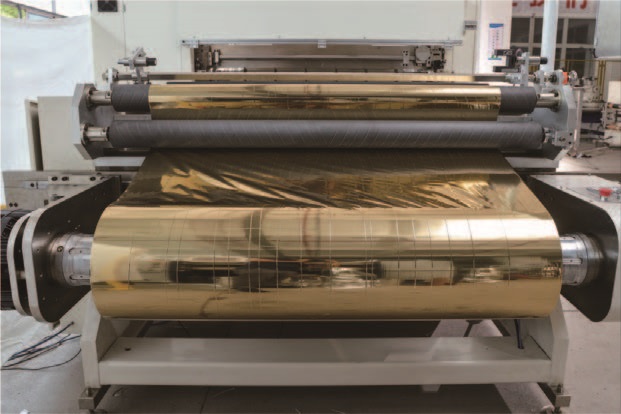
电化铝并非简单的铝箔,而是由PET基膜(12μm-25μm)、离型层、着色层、镀铝层和胶黏层复合而成的精密功能材料。这种多层结构决定了它有两个“致命弱点”:怕拉伸和怕划伤。
基膜极薄,张力稍大即产生不可逆的拉伸变形,导致烫金时图案套印偏移;涂层精密,分切过程中的粉尘或机械摩擦会破坏表面,形成“烫金麻点”。因此,分切机的选型逻辑,本质上是在精度、张力控制与洁净度三者之间寻找与自身产品定位匹配的平衡点。
二、核心参数:精度、张力与切割系统
分切精度:±0.05mm 与 ±0.1mm 的分水岭
分切精度通常以静态精度和动态精度来衡量。静态精度指设备静止时的定位能力,高端机型可达±0.05mm以内;动态精度则是运行中分切宽度的稳定性,一般要求在±0.1mm以内。对于电子标签、精细线条烫印等高端应用,必须优先保证精度;常规包装产品可适当放宽,但仍需警惕精度不足带来的频繁停机与调刀成本。
张力控制:分切成败的“生命线”
12μm的PET基膜比头发丝还细,张力控制稍有偏差,材料就会拉伸或起皱。选型时应重点关注:
• 闭环控制方式:磁粉离合器反应滞后,容易造成“内松外紧”;伺服电机驱动的闭环张力系统响应速度达毫秒级,能实时补偿。
• 锥度张力功能:随着卷径增大,张力应按设定曲线自动减小,这是防止大卷径收卷变形的核心技术。
• 收卷方式:超薄材料建议选用中心表面卷取,通过压辊排出层间空气,避免收卷过紧导致铝层转移。
切割系统:圆刀是电化铝的首选
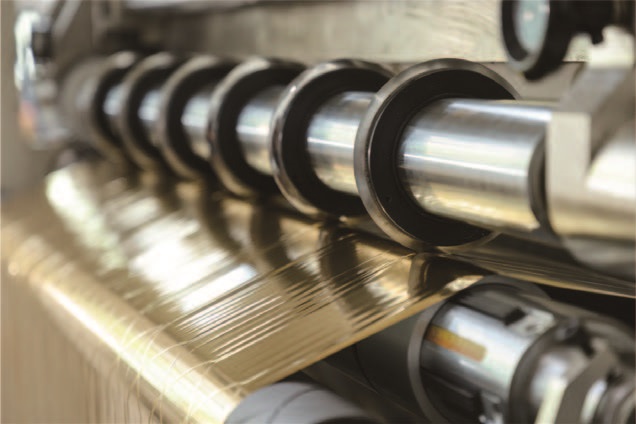
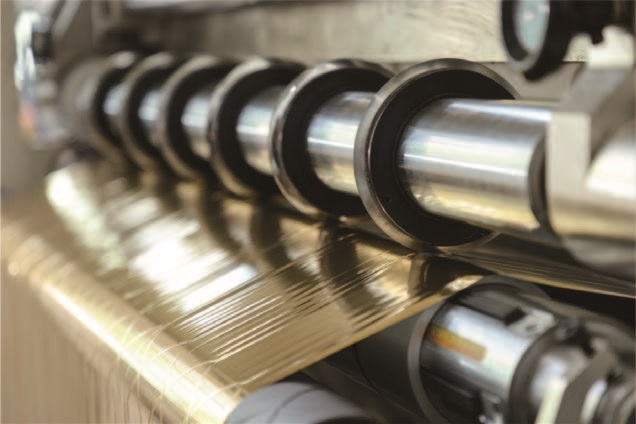
电化铝分切必须“一刀两断”,不容许任何粘连或翻边。传统平刀(剃须刀片式)容易因磨损导致切不断或产生毛刺,上下圆盘刀(剪切式分切) 是行业公认的最优解——切面平滑、刀片寿命长,适应频繁换规格的需求。
刀轴的刚性同样关键。分切宽度越宽(如1.6米以上),刀轴在重压下越容易产生微小弯曲,导致“中间切不透、边缘切过头”。宽幅分切场景应优先选择大直径刀轴和加厚合金钢墙板的机型。
三、按“箔宽”与“厚度”匹配配置
设备并非越贵越好,关键在于核心配置与您的产品规格形成最佳配合。
宽幅分切(>800mm):刚性优先
宽幅分切的核心挑战是刀轴扰度。选型时应关注机身重量与结构——针对1600mm级别的分切,设备总重往往需要达到数吨级以确保高速运行时的机身稳定性。同时确认最大放卷宽度和收卷直径是否满足母卷规格,常见机型放卷宽度范围为400-1500mm,收卷直径600-1000mm。
窄幅分切(<50mm):精度与排刀效率
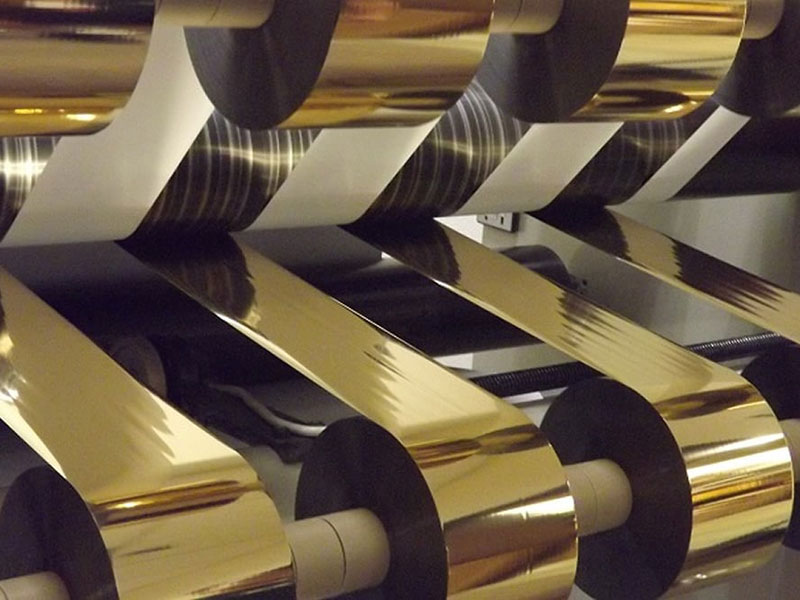
窄条分切多用于精细图案跳步烫金,对端面平整度和收卷紧实度极为敏感。手动锁刀在窄分切中极易因锁紧力不均导致尺寸偏差,建议选配液压锁刀系统或高精度滑差轴,保证每组刀片压力均匀、轴向无窜动。若订单规格频繁切换,自动排刀系统可将换单时间从小时级缩短至分钟级。
超薄材料(12μm-25μm):张力是核心
这一厚度区间是电化铝的典型规格,对张力控制的要求最为严苛。全自动闭环张力控制是“必选项”而非“加分项”。收卷轴建议配置气胀轴或滑差轴,便于快速装卸并保证多轴收卷的张力均匀性。
四、被低估的“良率杀手”:除尘与静电消除
分切过程中,圆刀剪切会产生微小的铝粉和塑料粉尘。这些粉尘若粘附在箔面上,烫金时会形成麻点,直接导致废品。选型时应确认设备是否配备:
• 接触式除尘:粘尘辊,清除附着在箔面的颗粒;
• 非接触式除尘:离子风刀配合吸尘口,吹散并吸走飘浮粉尘;
• 静电消除棒:安装在收放卷处,防止静电吸附粉尘和材料跑偏。
对于镭射烫金箔、全息箔等对外观要求极高的产品,除尘系统的配置水平直接影响成品率,不应作为可选项妥协。
五、自动化与操作便利性:效率的长期账
自动化功能的选配需要回归生产实际。自动纠偏(追边/追线)几乎是标配,能保证分切位置精度。PLC+触摸屏控制系统已是主流,重点关注操作界面的逻辑清晰度和故障自诊断能力。
是否值得为自动接料和自动排刀支付溢价,取决于订单结构:多品种小批量场景下,快速换单能力带来的效率提升可在数月内收回成本;单一品种大批量生产则可将预算倾斜至张力系统与刀轴刚性等基础性能。
六、验证与决策:用数据代替感觉
参数表可以美化,实际运行无法伪装。建议在最终决策前:
用自备材料试机,这是最有效的验证手段。测试不同速度下的分切质量,重点观察:分切边缘是否有毛刺或“荷叶边”、收卷端面是否整齐、紧急停机后张力恢复是否平稳。试机材料应与日常生产规格一致或接近。
考察同行业案例,尤其是产品类型与自身相近的客户。了解设备在长期运行中的精度保持性和故障率。
评估售后响应能力,确认备件供应周期和现场服务时效。分切机刀片、传感器等属于消耗品或易损件,供应不及时将直接导致停产。
电化铝分切机的选型,本质上是一次对自身生产工艺的深度审视。精度、张力、切割、除尘——每一个维度都对应着具体的质量痛点和成本账。建议将选型视为“长期价值最大化”而非“初始成本最小化”的决策,一台匹配得当的分切机,将在未来数年内持续为烫金品质和产能提供底层保障。