

 医用胶带分切机
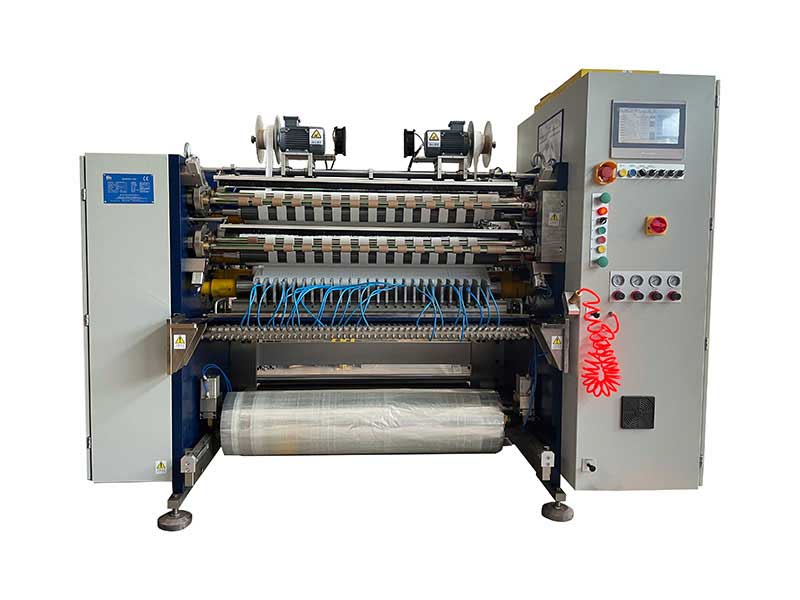 运动胶带分切机


服务热线
180-5003-0233
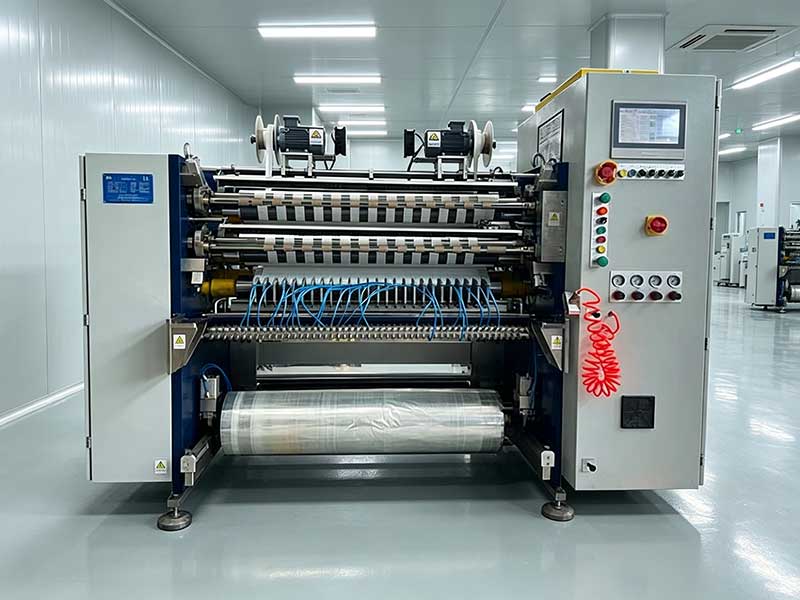
在医用胶带分切机的选型中,张力控制常被视作“隐性门槛”——它不出现在设备的外观参数表上,却直接决定分切成品能否满足医疗级应用对端面平整度、胶层完整性和无菌屏障的要求。而在整个张力控制链路中,放卷环节的矛盾最为集中:母卷直径从数百毫米持续衰减至芯部,转动惯量随之急剧变化,若控制策略失当,胶带不是被拉窄变形,就是松垮跑偏。选型时若仅关注“有无张力控制”,而忽略控制方式与医用胶带特性的匹配,设备到厂之日往往就是调试噩梦的开始。
医用胶带对放卷张力为何格外敏感
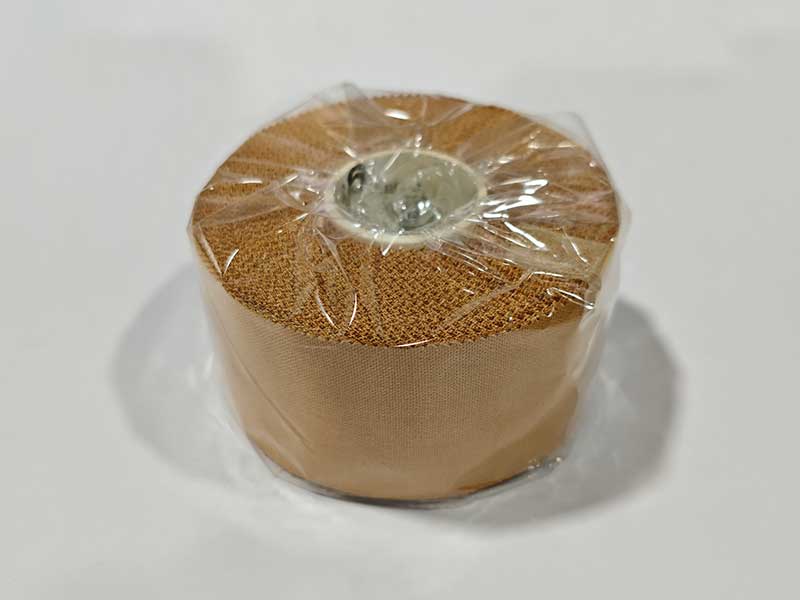
医用胶带与普通包装胶带的本质区别在于其“低定量、低刚度、高洁净”的材料特征。以常见的聚氨酯薄膜基材为例,厚度可低至30μm,配合30μm左右的丙烯酸类胶粘剂层。这种薄型弹性体在分切过程中几乎没有塑性延伸的余量,张力稍有超限即产生不可逆的拉伸变形,反映到成品上就是胶带卷边缘波浪状起伏或胶层蠕变溢出。
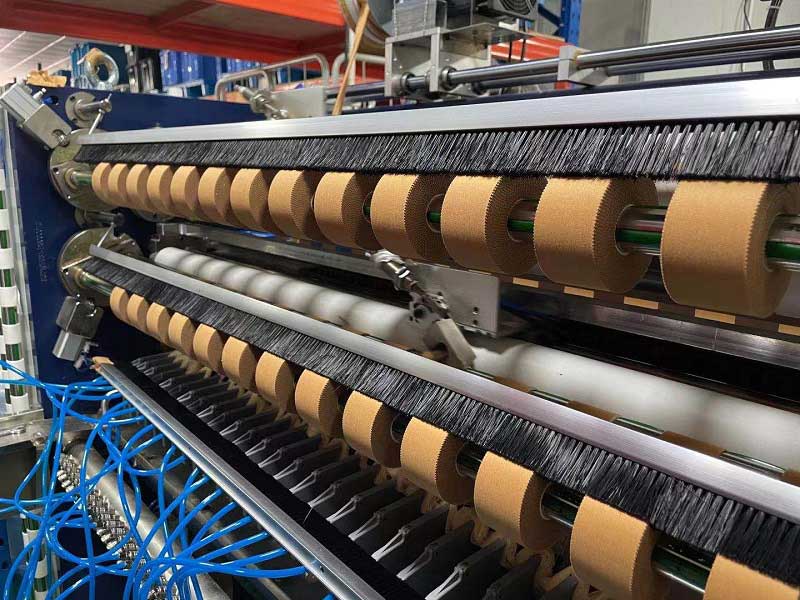
问题的复杂性还来自医用胶带的结构多样性。许多产品带有分割式剥离衬里——以有机硅处理纸作为离型层,按特定宽度分割并翻折,形成便于临床撕取的“翻折部”。分切这类材料时,放卷张力波动会直接传递到衬里与胶层的界面,轻则导致衬里错位,重则使翻折部在刀口处掀起,造成分切中断。更棘手的是,医用胶带的分切宽度往往较窄,常见规格在10mm至50mm之间,窄幅分切意味着任何微小的横向张力不均都会被放大为跑偏或“串卷”。
放卷张力控制的三个选型判断维度
控制方式:从“能用”到“够用”的阶梯
放卷张力控制按自动化程度可分为手动、半自动和全自动三类。手动方式依赖操作者根据卷径变化调节制动扭矩,适用于低速、低精度的场景,但对医用胶带而言基本不可接受——人工调节的滞后性与胶带对张力突变的敏感性之间存在根本矛盾。半自动方式通过编码器或接近开关计算卷径,以开环方式调节制动器励磁电流,在中低速下可维持张力在合理范围。真正值得医用胶带分切机选型重点考察的是全自动闭环控制:张力传感器实时检测实际张力,PID运算后动态调整执行机构,能够自动补偿转速波动和料卷抖动带来的干扰。
判断“够用”的标准因产品而异。若分切的是较厚的布基医用胶带或低速窄幅产品,半自动卷径跟踪式控制辅以精密的磁粉制动器,可能已能满足端面平整度要求。但若涉及薄膜基材、极窄规格或高速分切,闭环伺服控制几乎是必选项——其张力波动可控制在±1%以内,而开环方案的波动幅度可能高出数倍。
卷径变化的补偿策略:锥度控制的必要性
放卷过程中最核心的物理矛盾是:在制动力矩不变的前提下,卷径减小会导致张力自动增大。这意味着即便初始张力设定得当,随着母卷消耗,胶带承受的拉力也会悄然攀升。对于医用胶带而言,这种“渐进式过张力”尤为危险——它不会立即造成断裂,而是在数百米的分切过程中缓慢拉伸基材,最终成品卷的内外层性能出现差异。
选型时应重点考察设备是否具备放卷锥度控制功能,即制动力矩随卷径减小而按设定曲线递减,维持张力恒定。高端分切机的控制系统会同时采集放卷卷径信号和张力反馈信号,经过“线速度同步控制+前馈补偿”的算法处理后输出控制指令,从原理上克服卷径变化对张力的干扰。对于医用胶带,锥度曲线的可调性比“有无锥度”更重要——不同基材(聚氨酯、无纺布、PE)的弹性模量差异显著,固定锥度难以普适。
执行机构的响应特性:磁粉与伺服的取舍
放卷张力的执行机构主要有磁粉制动器和伺服电机两种主流方案。磁粉制动器通过调节励磁电流控制磁粉剪切力,结构简单、成本较低、低速性能好,但存在发热和响应滞后的固有局限。伺服电机采用“速度+力矩”双闭环控制,动态响应快,能够主动跟随张力指令的快速变化,但成本显著更高。
医用胶带选型的判断逻辑是:若分切速度超过150m/min,或胶带基材为薄型薄膜(厚度低于50μm),磁粉制动器的响应速度可能跟不上张力波动的频率,导致系统在“过冲—回调”之间反复振荡,在成品卷面留下周期性的松紧条纹。这种情况下,伺服驱动放卷是更稳妥的选择。反之,对于中低速、较厚基材的医用胶带,高品质磁粉制动器配合全闭环张力控制器,在成本与性能之间可取得更好的平衡。
被忽视的协同环节:纠偏与放卷的耦合
放卷张力的稳定性并非孤立问题。医用胶带在从放卷辊向分切刀行进的过程中,任何横向偏移都会改变胶带与导辊的包角,进而影响张力分布。若纠偏系统响应迟缓,放卷张力控制再精确也会被横向摆动所抵消。专利文献中披露的方案是在放卷与张力控制机构之间设置自动纠偏机构,采用光电检测开关拾取胶带边缘位置偏差,通过步进电机驱动丝杠滑台修正横向偏差。选型时需确认纠偏响应速度与分切速度的匹配关系——高速分切下,纠偏的“追赶”若不够及时,边缘位置的周期性波动会以张力扰动的形式回传至放卷段。
此外,放卷张力设定值的确定不应依赖试错。对于医用胶带,一个实用的选型验证方法是:要求供应商以实际需要分切的最薄、最窄产品进行现场试切,在设备达到稳定经济速度后,观察放卷段胶带是否存在可见的“颈缩”(宽度收缩)或张力辊的周期性跳动。前者说明平均张力偏高,后者暗示张力控制环路存在振荡。这两种现象在医用胶带分切中都是不可接受的。
结语
医用胶带分切机的放卷张力控制选型,本质是在“材料容忍度”与“控制精度”之间寻找匹配点。材料越薄、越窄、弹性越显著,对闭环精度和响应速度的要求就越苛刻。选型决策不应停留在“设备带不带张力控制”的功能核对,而应深入到控制方式是开环还是闭环、锥度补偿是否可编程、执行机构能否跟上分切速度的节奏。这些隐藏在参数表背后的工程细节,才是决定分切成品能否通过医疗级检验的关键。