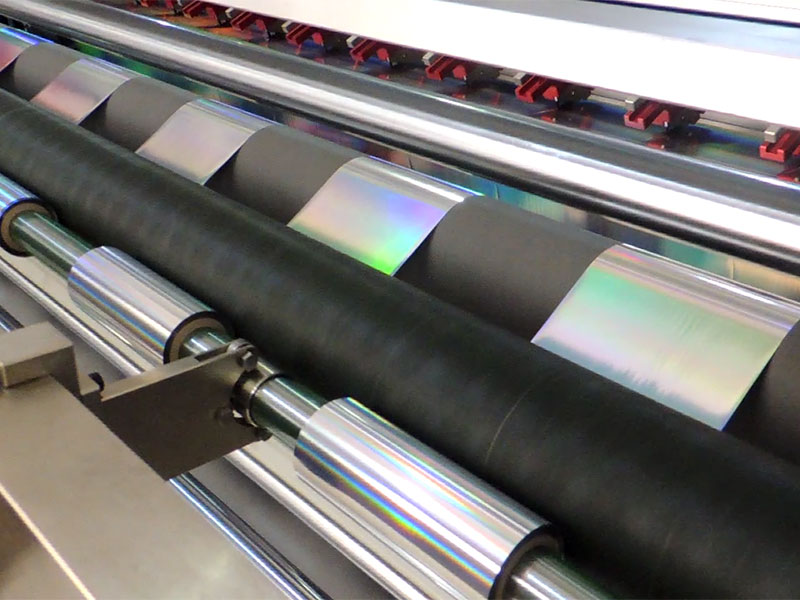
 电化铝分切机
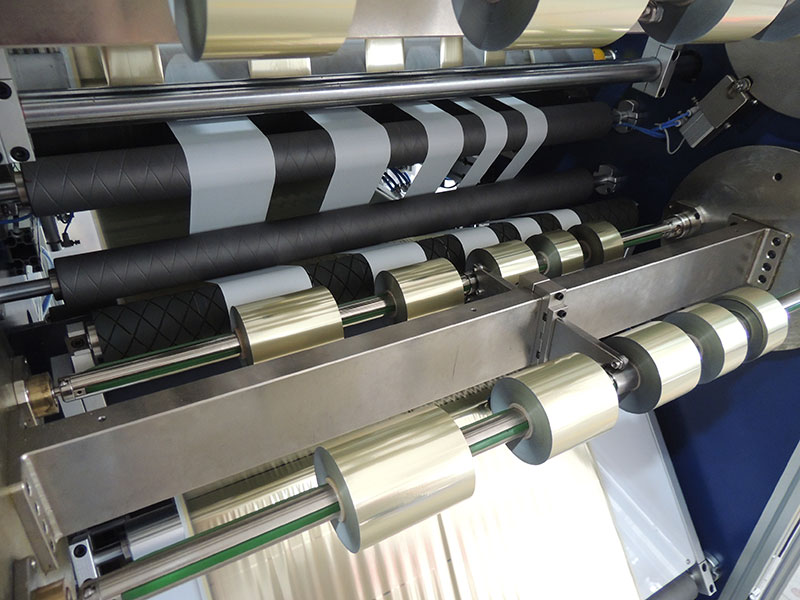 烫金纸分切机
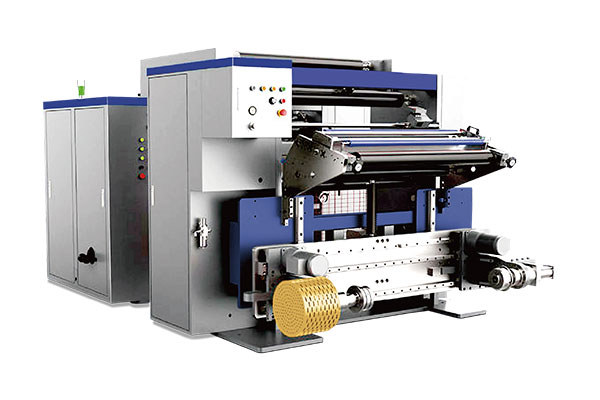 通用型数字控制高速分切机 RSDS7/T
 镭射烫印箔分切机
 热烫银箔分切机


服务热线
180-5003-0233
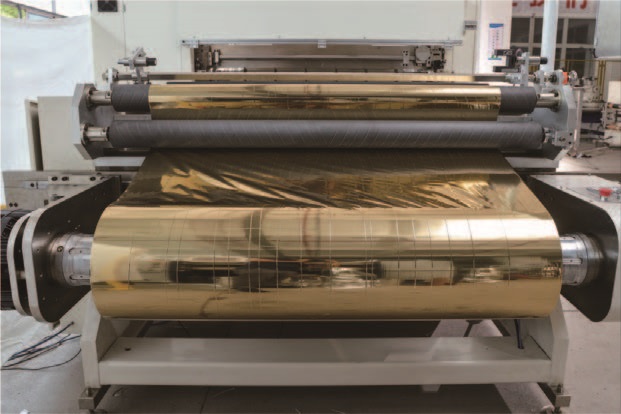
在热烫膜(如烫金箔、电化铝)的分切加工中,收卷不齐——端面参差、塔形卷、局部凸起或“喇叭口”——几乎是最常见也最令人头疼的故障。热烫膜本身厚度极薄(通常在6~20μm之间)、表面光滑、延伸率低,对张力和机械状态的敏感度远高于普通包装膜,一旦收卷跑偏,轻则降等报废,重则损伤刀片、引发断带停机。
很多人遇到收卷不齐,第一反应是去调纠偏传感器或移动导辊,但实际经验表明,张力控制失稳和收卷压辊状态不佳才是八成以上问题的根源。下面从操作角度出发,按“先软后硬、先易后难”的顺序,梳理一套可落地的调整方法。
第一步:先摸卷,再动手——快速判断问题方向
在调任何参数之前,用手按压刚收下来的膜卷端面,能快速锁定大致方向:
• 卷芯软、外层松,端面参差且有滑移感:基本指向收卷张力不足或张力锥度设置不当。
• 膜卷整体僵硬,端面呈“喇叭口”或边缘翘起:大概率是收卷张力过大,膜层被拉伸后回弹错位。
• 端面局部凸起或呈锯齿状,但整体松紧尚可:优先检查收卷压辊的压力均匀性和表面状态。
• 收卷时膜面有规律地左右摆动:往往是导辊平行度或收卷轴跳动问题。
第二步:张力系统的调优——收卷整齐的灵魂
热烫膜分切最忌讳“一个张力值走完全程”。随着卷径从空芯长到满卷,卷径比可达5:1甚至更大,转动惯量剧烈变化,固定参数必然导致小卷时震荡、大卷时失控。
1. 启用锥度张力控制
这是解决收卷不齐最关键的一步。随着收卷直径增大,张力必须按比例递减。对于热烫膜这类较薄且刚性弱的材料,锥度建议设置在60%~80% 之间,即满卷时的张力降至起始值的六到八成。锥度过大,卷芯硬外部松;锥度过小,则容易形成菊花状紧卷,端面同样不齐。
2. 校准张力基准值
张力没有绝对标准,但可以从经验值起步:初始张力设定为材料断裂强度的5%~8%,或参照每毫米幅宽2~4N的收卷张力试起。更实用的方法是:先以偏低张力试运行一小段,观察端面;若层间有滑移感,每次增加5%~10%的张力设定,直到端面开始变齐且卷体有适度硬度。
3. 检查张力闭环响应是否“迟钝”
很多分切机的张力系统用久了会出现传感器漂移或磁粉离合器老化。一个简单的判断方法:在设备加减速的瞬间观察膜卷端面。如果降速时膜层突然“跳”了一下,说明张力闭环的响应速度跟不上卷径变化,需要检修张力传感器或更换磁粉离合器。
第三步:收卷压辊的精细调节——被低估的关键
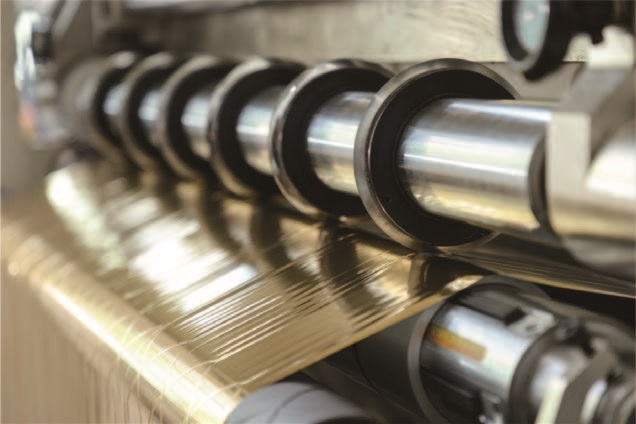
在热烫膜分切中,压辊的作用不仅仅是“压住”膜卷,它需要均匀排出层间空气、辅助张力建立、抑制膜层轴向滑移。经验表明,相当比例的“张力看起来正常但端面就是不齐”的问题,根源都在压辊。
1. 平行度是第一要务
压辊轴线与收卷轴轴线必须严格平行。如果压辊一端压得紧、一端压得松,膜卷会持续受到一个轴向推力,每转一圈就偏一点,很快形成塔形卷。静态检查时,用塞尺测量压辊两端与收卷轴(或卷面)的间隙,误差应控制在0.05mm/m以内。一个实用的动态验证方法:低速运行时,在压辊表面沿轴向贴三五张便签纸,看被压入的痕迹深度是否一致,不一致就微调轴承座垫片。
2. 压力要“刚刚好”
压辊压力过大,会压出膜卷的横向褶皱,甚至把薄薄的烫金膜压出暗痕;压力过小,则排不出层间空气,收卷松散。对于热烫膜类薄型材料,压辊线压力可以从0.3~0.5kgf/cm起步试调。如果是宽幅分切机、一根压辊要同时压多个窄卷,建议使用分段式压辊,让每个窄卷区域的压力独立可调,避免因母卷厚度微小不均导致某几卷压不实。
3. 检查压辊表面状态
压辊橡胶老化变硬、局部磨损形成凹坑、或者粘附了涂层碎屑,都会在对应位置造成压力真空区,膜层在该处无法紧密排列。定期用酒精清洁压辊表面,发现橡胶硬化或凹坑及时更换。
第四步:机械精度的底线检查
如果张力和压辊都已调到位,收卷仍然不齐,就需要检查设备的机械基础了。这一步“由软到硬”,但往往是老设备收卷问题的最终答案。
1. 导辊平行度
从放卷到收卷之间的每一根导辊、舒展辊,只要有一根轴线与设备基准线不平行,膜面就会持续受到横向分力,像“爬坡”一样向一侧漂移。用拉线法或激光对中仪检查,各导辊平行度偏差应控制在0.1mm以内,关键工位(如收卷前最后一根导辊)应更严。
2. 收卷轴跳动与夹头紧固
让收卷轴低速空转,用百分表打表测量。径向跳动超过0.05mm就可能导致周期性的端面错位。同时用手推拉收卷轴,检查夹头有无轴向窜动——收卷轴一旦能在轴向“晃”,膜层对齐就失去了基准。
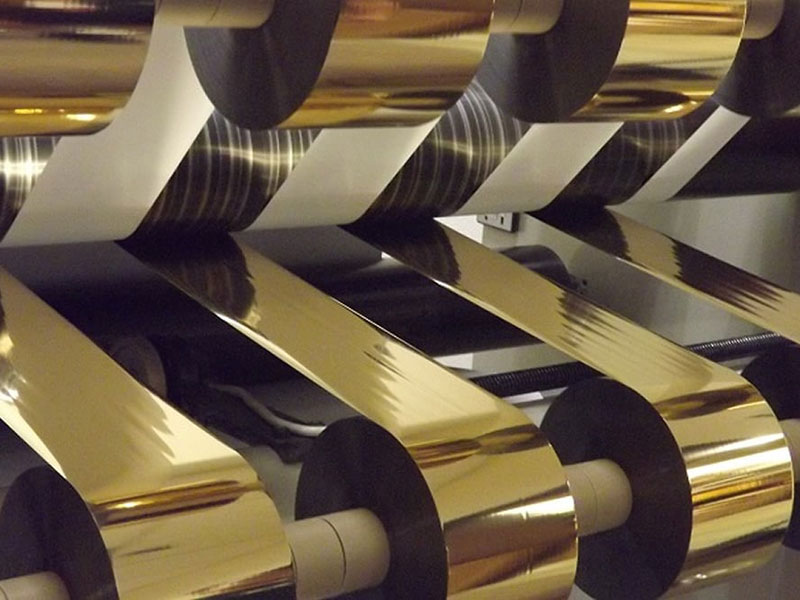
3. 刀口质量间接影响收卷
钝刀切出的边缘带有毛刺或微小波浪边,这些不规则的边缘在收卷时相互挤压,会逐步“推偏”后续膜层。如果收卷端面问题集中在某一两条窄卷上,不妨检查对应位置的刀片是否磨损或啮合不当。
一个实用的快速排查顺序
遇到收卷不齐,不必一次调所有参数。建议按以下顺序,每次只改一个变量,观察端面变化:
1. 先看压辊:塞尺测两端间隙,便签纸验压力均匀度。不平就调平行,不匀就修压力。
2. 再调张力:确认锥度功能已启用,小幅增减基准张力,观察卷体软硬和端面滑移感。
3. 后查导辊:拉线法粗测各辊平行度,偏差大的先调。
4. 最后查轴与刀:百分表打收卷轴跳动,放大镜检查刀口毛刺。
热烫膜分切收卷不齐很少是单一原因造成的,但张力锥度设置不当和压辊平行度超差的组合,足以解释大多数现场问题。把这两项调稳,再配合定期的机械精度点检,收卷端面的整齐度通常能有肉眼可见的改善。