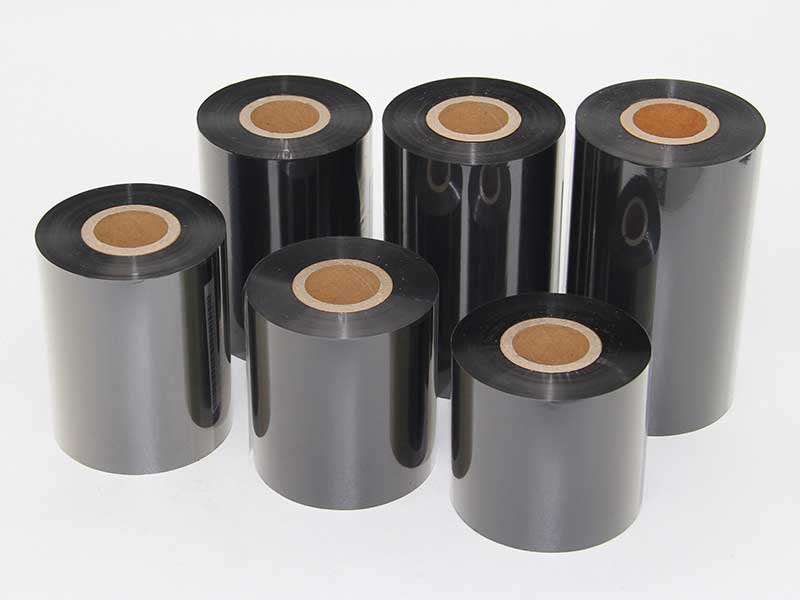
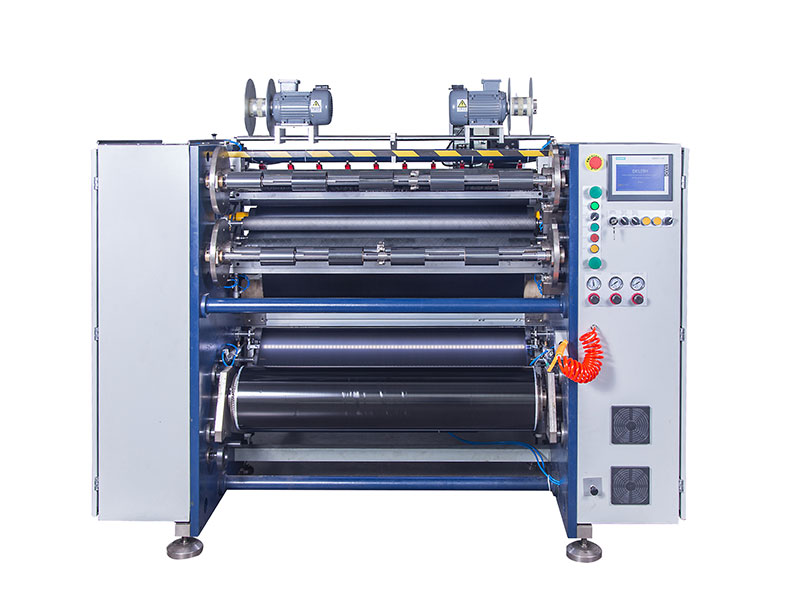
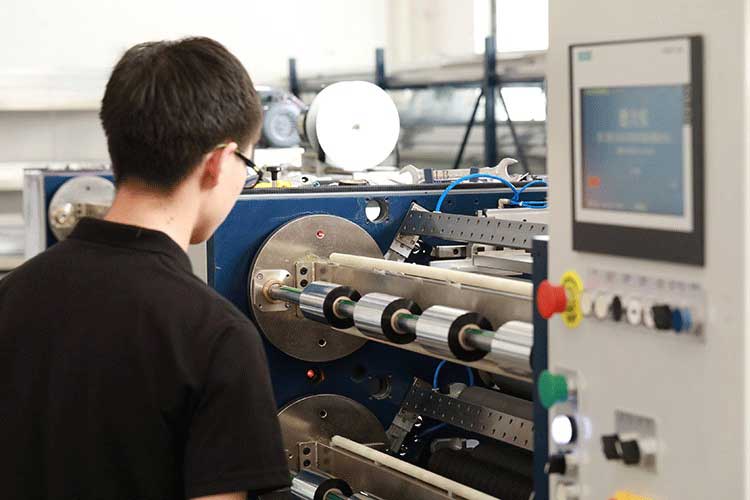
 热转印碳带分切机
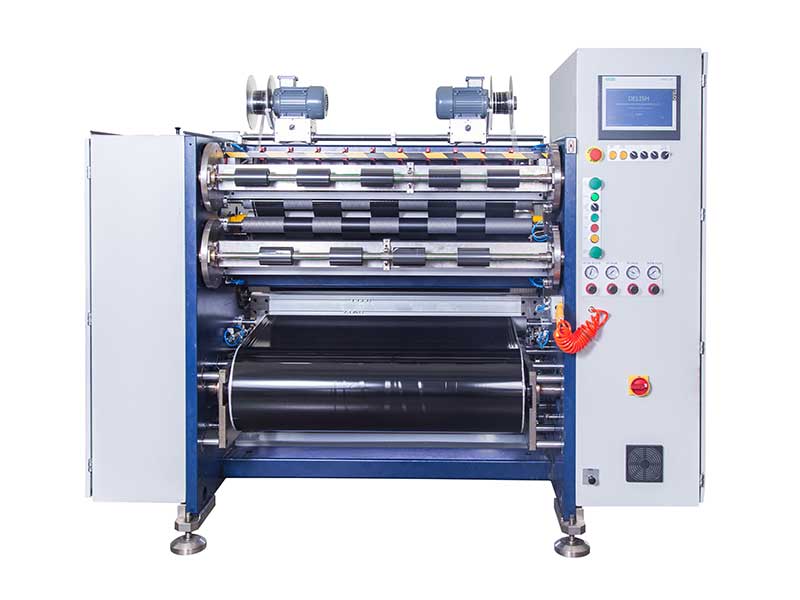 条码碳带分切机
 线号机色带分切机
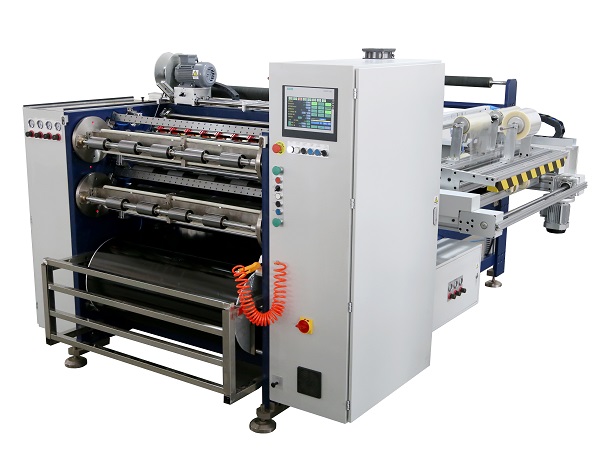 全自动碳带分切机 RSDS8 PLUS
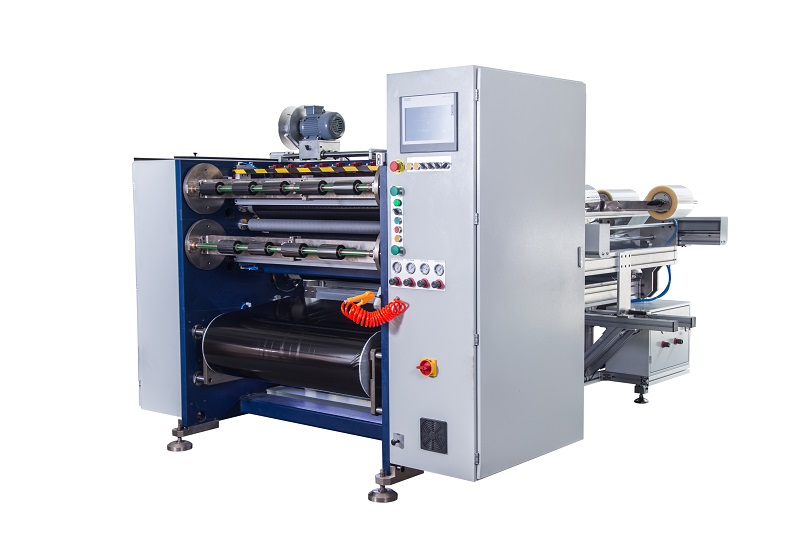 半自动碳带分切机 RSDS5 PLUS
 TTO碳带分切机


服务热线
180-5003-0233
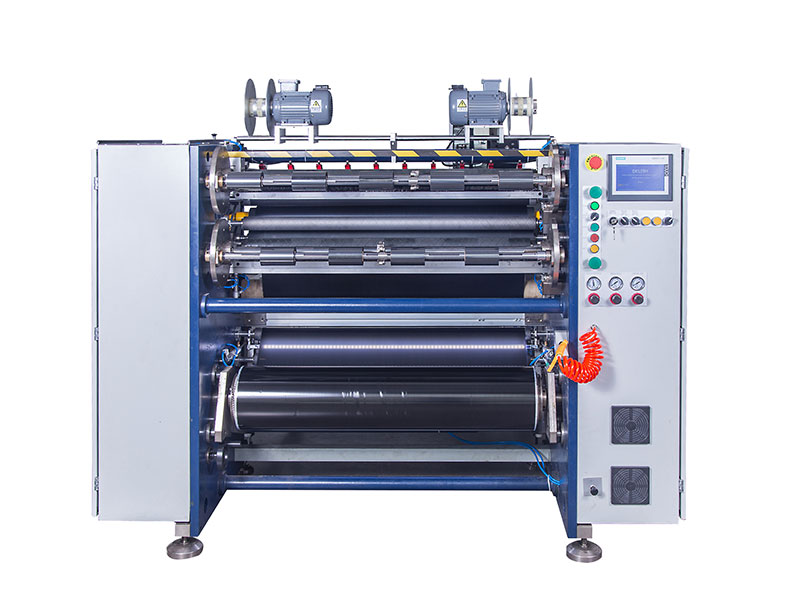
在热转印碳带的生产链条中,分切是决定成品质量的“临门一脚”。碳带由厚度仅4.5至20微米的PET基膜与油墨涂层构成,分切过程中的每一次张力波动、每一次精度偏差,都可能让昂贵的涂层材料沦为废品。统计数据显示,传统操作模式下碳带分切环节的材料浪费率可高达8%–15%。选对分切机,不仅仅是买一台设备,更是建立一套从源头控制损耗的生产体系。
一、被低估的损耗:分切环节的成本黑洞
在讨论选型之前,需要先看清损耗从哪里来。碳带分切过程中的材料浪费并非均匀分布,而是集中在几个关键环节。
换单过渡损耗是最容易被忽视的固定支出。每次更换母卷,从停机、穿膜到重新稳定分切,过渡段通常需要5–15米碳带作为牺牲品。如果企业默认使用较长的过渡长度设定,每单就会多消耗数米甚至十余米材料。更经济的做法是,将上一单剩余的不合格料头或报废碳带用作新订单的引料穿膜,避免每一单都用正品材料去做初始穿膜。
张力失控导致的断带与拉伸则是隐性但致命的问题。碳带对张力的敏感度极高:张力过大,PET基膜被拉伸,分切后宽度回缩导致尺寸不准;张力过小,材料松弛起皱,收卷不齐。数据显示,张力波动是引发断带的首要原因,在非计划停机事件中占比高达60%。采用传统磁粉离合器控制的设备,张力波动可达±10%,而全自动闭环系统可将波动控制在±1.5%以内。
尾料浪费长期被视作“必要损耗”。当分切卷接近空芯纸管时,卷径减小导致张力失稳,最后十几米甚至数十米碳带无法保证质量,只能废弃。通过锥度张力控制和小卷径模式,这部分浪费可以大幅压缩。
二、选型核心:三大参数决定损耗基线
分切机的选型不必被繁杂的配置表淹没。抓住以下三个核心参数,就能快速判断一台设备能否从源头上控制损耗。
分切精度:品质的生命线
分切精度直接决定成品碳带的宽度一致性和边缘质量。精度不足会导致碳带边缘毛糙,打印时走带偏移,甚至损伤打印头。
行业参考标准清晰:常规商业标签场景下,±0.3–0.5mm的公差即可满足需求;精密电子标签或一般工业应用需要±0.1mm级别;而医疗标签、超窄碳带(宽度小于10mm)则要求±0.05mm以内的超高精度。
关键行动:不要轻信参数表上的理论值。务必要求厂家用你自己的碳带母卷进行现场试切,拿游标卡尺实测分切宽度与设定值的偏差,以实际样品数据为准。
分切速度:效率与质量的平衡
分切速度决定单位时间产出,但“唯高速论”恰恰是损耗的陷阱。速度与成品率之间并非简单的线性关系,而是存在一个“最优经济区间”。
速度等级可作参考:低速经济型50–100 m/min适合小批量、多品种;中速通用型150–250 m/min满足大部分商业订单;高速生产型300–500 m/min适合大批量连续生产。但标称最高速度通常只是“实验室数据”,实际可用速度受碳带材质影响显著:蜡基碳带质地柔软,可在较高速度下稳定分切;混合基碳带通常需降低10%–20%速度;树脂基碳带涂层硬、韧性低,需比蜡基降低20%–30%的速度运行。
研究数据进一步揭示了速度与成品率的量化关系:在250 m/min的中速区间,成品率可达98.5%的峰值;而当速度超过500 m/min时,成品率跌破90%,毛边、断带、涂层脱落等问题集中爆发。稳定性比最高速度更重要,选型时应观察常用速度下高速启动和急停时的收卷状态。
收卷整齐度:被忽视的“隐形成本”
收卷端面整齐度是选型中最容易被忽略、却直接影响后道打印顺畅性的指标。端面偏差应控制在±1mm以内,高端设备可达±0.5mm。
端面“喇叭口”、“锯齿状”或内部褶皱,根源都在于张力控制和纠偏装置不到位。这些问题在分切时可能不明显,但下游客户使用时会导致走带不稳、打印跑偏,甚至断带。选型时,应优先选择配备闭环张力控制加主动式纠偏的机型,并现场检查收卷压臂是否均匀、芯轴跳动量是否足够小。
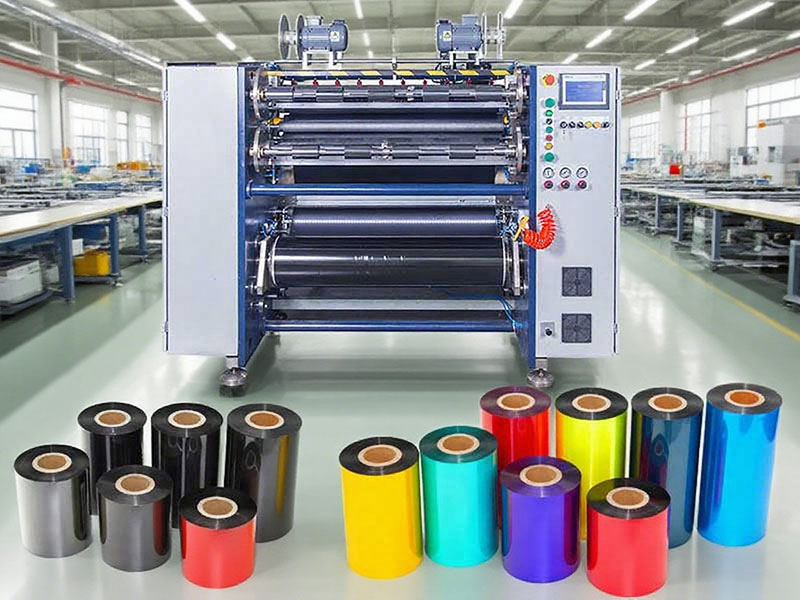
三、配置审查:张力控制是设备的“灵魂”
参数之外,核心部件的配置决定了设备长期运行中的实际损耗水平。其中,张力控制系统的优劣对收卷平整度的影响占比超过50%。
碳带基材极薄,具有明显的粘弹性。低速时张力控制相对简单,但高速时收卷与放卷之间的惯性差急剧增大。一旦张力传感器响应滞后,瞬间的张力尖峰会拉伸基材,导致“颈缩”,甚至断带。
优先选择全自动闭环张力控制系统,它能实时监测和调整放卷、牵引、收卷各环节的张力,加减速过程中波动应控制在±1.5%以内。锥度控制功能同样关键——成品卷从轴心到外圆应硬度渐软,防止内层勒痕或外圈塌陷。对于超薄碳带,还需关注设备的最小稳定张力值能否满足要求。
在收卷轴配置上,滑差轴是高端碳带和多规格生产的必选项。每个收卷单元配备独立滑差环,可根据卷径变化实时调整扭矩,有效解决“内松外紧”或“菜芯”问题。气动滑差轴比机械式控制精度更高,适合频繁切换规格的场景。
刀具系统同样直接影响边缘质量。刀轴径向跳动需控制在0.01mm以内,跳动越小,边缘越整齐。方刀(剃刀式)适合70μm以下的薄型碳带,圆刀(剪刀式)更适合厚型材料及带纸底的碳带。刀片与刀槽间隙应控制在0.02–0.05mm,定期更换磨损刀片以避免毛刺产生。
四、柔性生产适配:减少换型损耗的关键
面对“小批量、多规格”的订单趋势,传统分切机换型耗时长的问题日益突出。每次换规格需要停机重新设置参数,调机时间约20分钟,且高度依赖操作工经验。
选型时应把快速换型能力放在重要位置。配备伺服电机驱动的独立刀架和配方管理系统的设备,操作员只需在触摸屏上输入新订单规格,系统便能自动完成刀片定位和张力参数匹配,将换型时间从几十分钟缩短至几分钟甚至几十秒。设备应能存储成百上千种产品的工艺参数,再次生产相同订单时直接调用,杜绝重复调机产生的试切浪费。
此外,自动刀位排布算法可以帮助最大化利用母卷宽度。输入成品宽度组合后,系统自动计算最优排刀方案,避免人工排刀反复测试产生的废料。
结语:试切比参数更重要
碳带分切机的选型,本质上是在精度、速度、稳定性和柔性之间找到与自身业务匹配的平衡点。没有“最好”的设备,只有“最合适”的设备。
无论参数表多么漂亮,购机前用自己的碳带母卷进行实地试切,是避免踩坑最有效的手段。重点关注三个维度:不同宽度(最窄和最宽规格)下的边缘质量、高速启动和急停时的收卷整齐度、以及换单操作的便捷程度。一台真正匹配生产实际的分切机,其价值不仅体现在产出效率上,更体现在每一米碳带都被物尽其用的损耗控制中。