 热转印碳带分切机
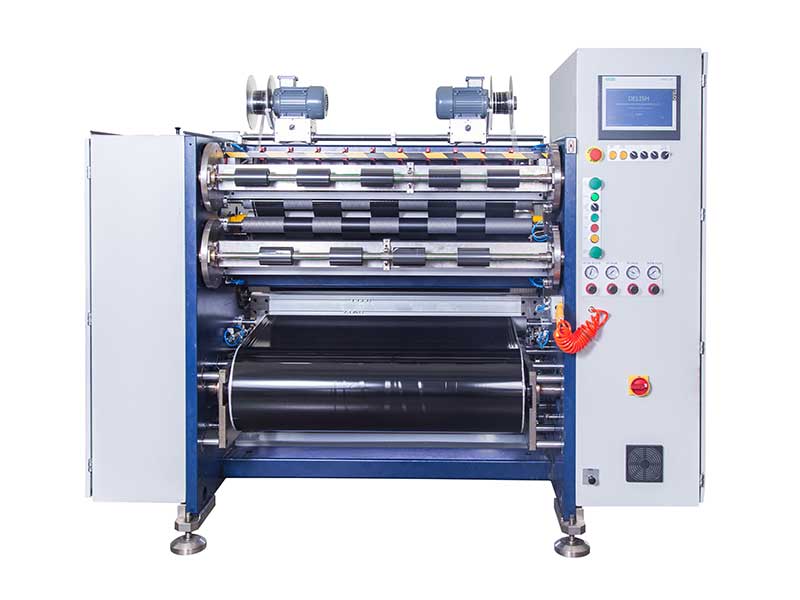 条码碳带分切机
 线号机色带分切机
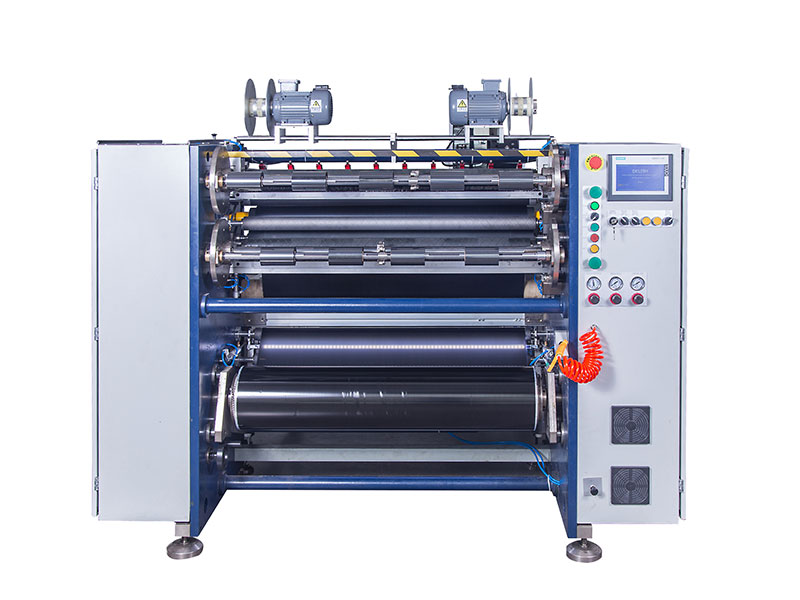
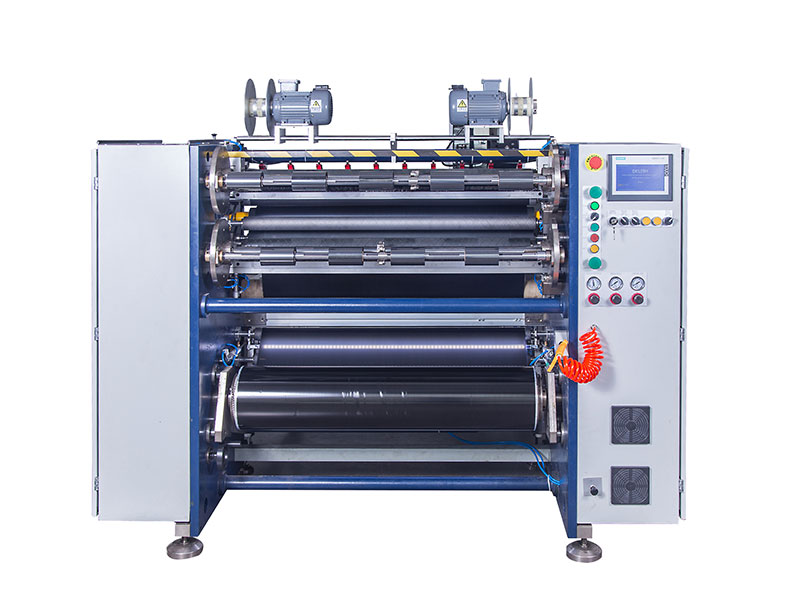
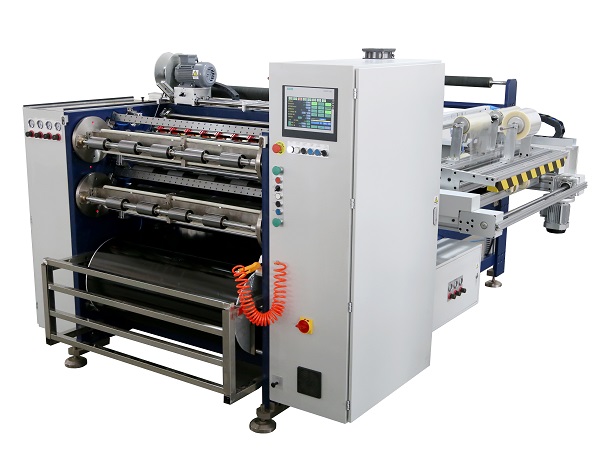 全自动碳带分切机 RSDS8 PLUS
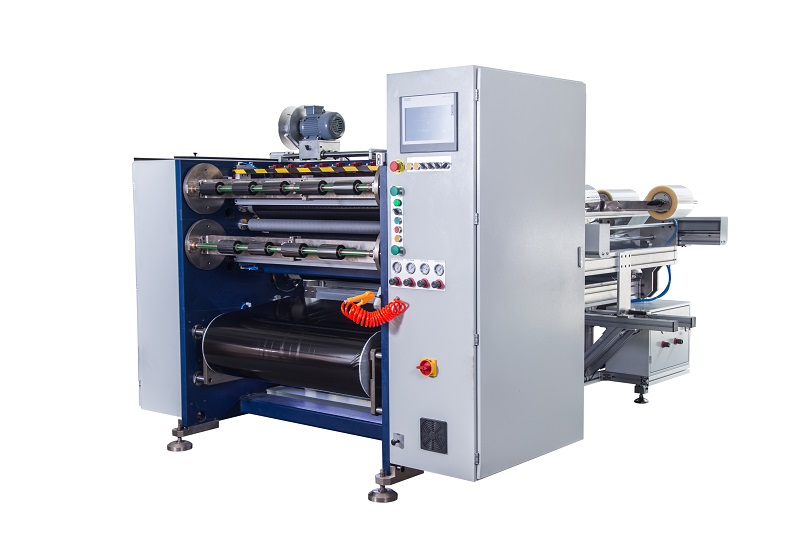 半自动碳带分切机 RSDS5 PLUS
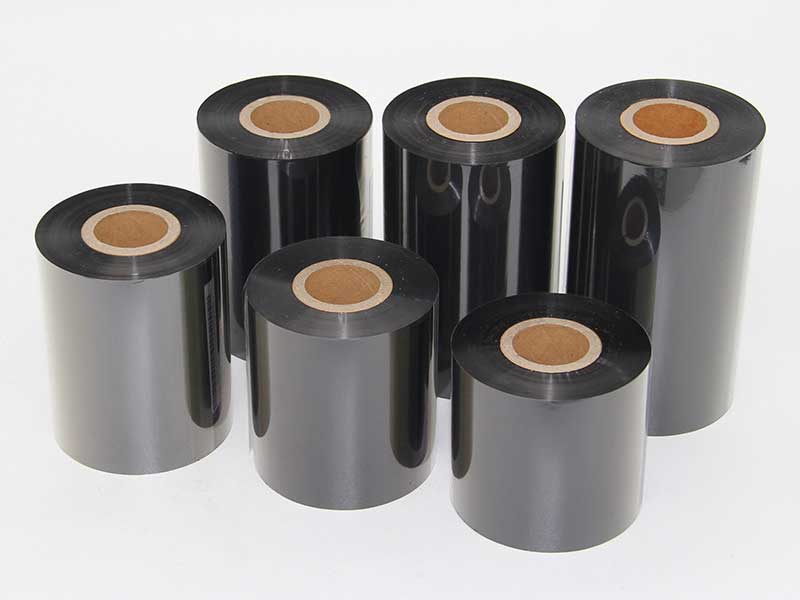 TTO碳带分切机


服务热线
180-5003-0233
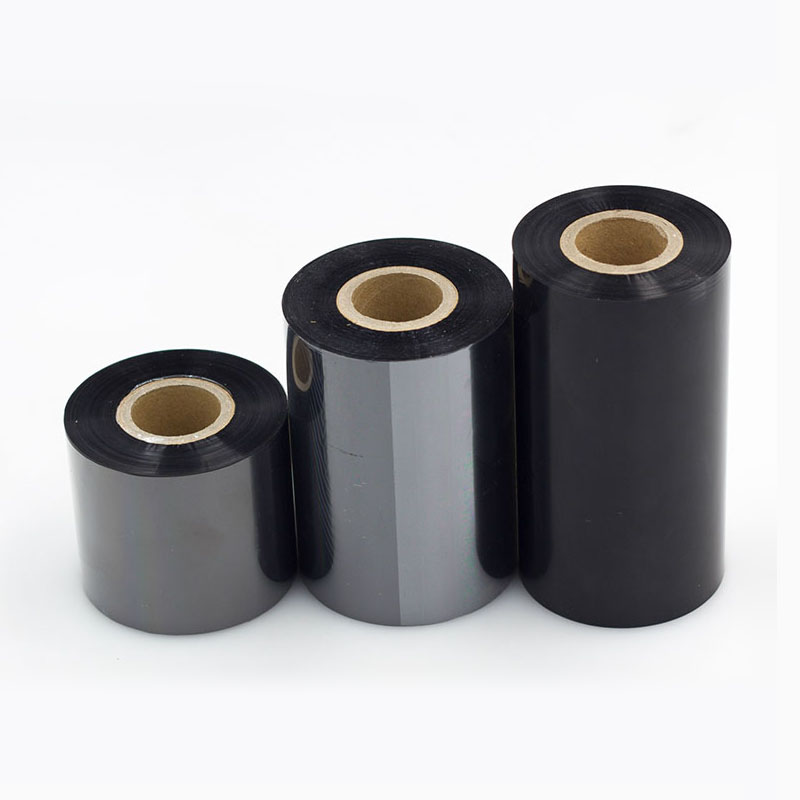
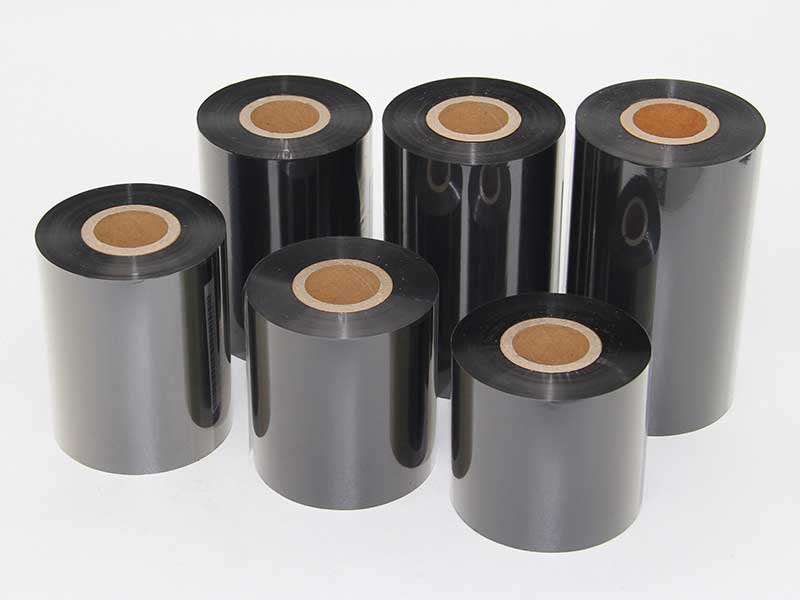
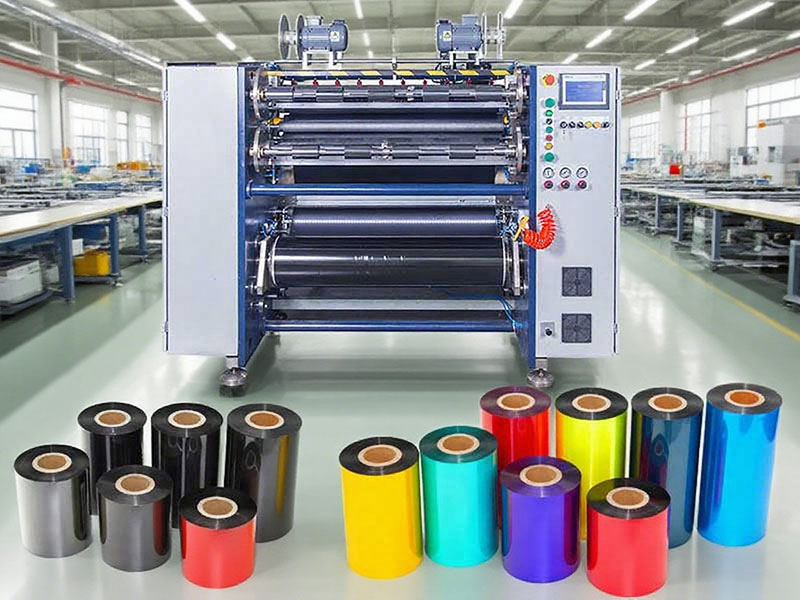
在条码标签打印行业,碳带分切机是把宽幅母卷加工成适配各种打印机规格的关键设备。它的价值在于两点:一是成本控制,直接采购大卷原料自行分切,避免预切碳带的高溢价;二是灵活性,可以根据订单随时调整分切宽度,无需备存多种成品库存。但市面上的分切机从几万到几十万不等,参数五花八门,到底怎么选?本文从实际使用场景出发,梳理一条清晰的选型思路。
先搞清楚你的碳带类型和精度需求
选设备之前,先看自己的生产需求。碳带主要分三类:蜡基、混合基、树脂基。蜡基碳带质地柔软,对张力敏感度相对低,可在较高速度下分切;树脂基碳带涂层硬、韧性低,通常需要比蜡基降低 20%–30% 的速度运行,且对刀具硬度和张力控制要求更高。
精度要求直接决定设备档次。常规商业标签,分切公差控制在 0.3~0.5mm 即可满足打印需求;如果是精密电子标签、医疗追溯标签,或碳带宽度较窄(如 10mm 以下),则要求 0.1mm 甚至 0.05mm 以内的精度。精度不足的后果很直接:碳带边缘毛糙,打印时走带偏移,严重时划伤打印头——而打印头的更换成本远高于一台分切机的差价。
核心参数怎么看:精度、速度、收卷整齐度
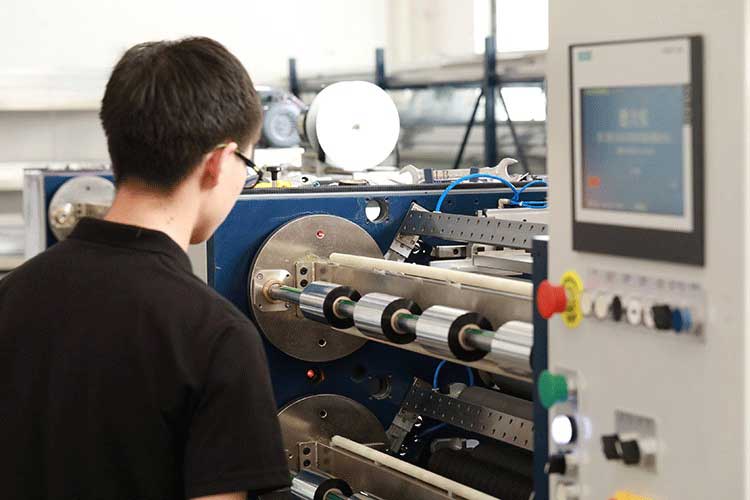
分切精度是品质的生命线。这里有一个常见的选型误区:不能只看参数表上的理论值。务必要求厂家用你自己的碳带母卷进行现场试切,然后用游标卡尺实测分切宽度与设定值的偏差,同时观察边缘是否光滑无毛刺。参数表再漂亮,不如一卷实际样品有说服力。
分切速度需要理性看待。常见速度区间如下:低速经济型 50–100m/min,适合小批量、多品种;中速通用型 150–250m/min,覆盖大部分商业订单;高速生产型 300–500m/min,适合大批量连续生产。关键提醒是:标称最高速度通常是“实验室数据”,实际可用速度受碳带材质影响很大。选型时更应该关注常用速度下的运行稳定性,而非峰值速度。观察高速启动和急停时的收卷状态,比看空载最高速更有意义。
收卷整齐度是最容易被忽视、却直接影响后续打印的指标。端面偏差应控制在 1mm 以内,高端设备可达 0.5mm。如果收卷端面呈“喇叭口”、边缘呈“锯齿状”或内部有褶皱,根源几乎都在张力控制和纠偏装置上。这样的碳带在打印机上放卷时极易卡带或断裂,省下的设备钱最后会变成废品率和停机时间。
张力控制是“灵魂”,收卷轴配置是加分项
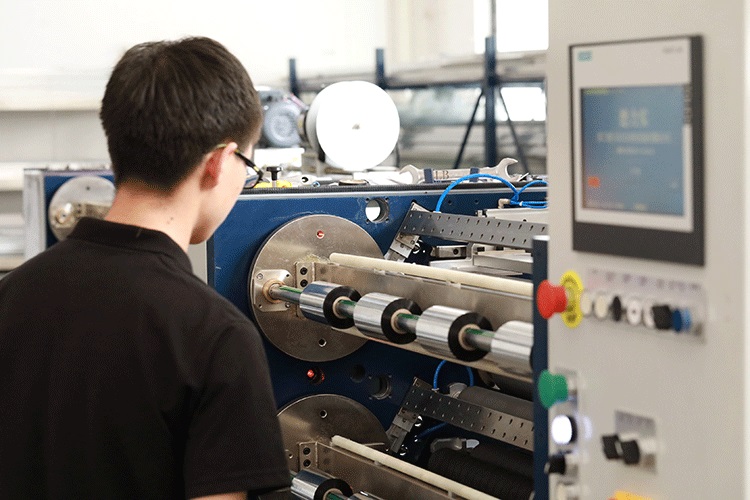
碳带基材是厚度仅 4.5 至 10 微米的 PET 薄膜,对张力极为敏感。张力过大,基膜拉伸变形,油墨层受损,出现掉粉污染打印头;张力不足,收卷松垮起皱,打印时出白线、压痕;张力不均,成品卷“内松外紧”,运输或安装时管芯偏移。
选型建议:优先选择全自动闭环张力控制系统,能够实时监测并调整放卷、牵引、收卷各环节的张力。在收卷轴配置上,如果涉及高端碳带或频繁换规格的生产,滑差轴是值得考虑的配置——每个收卷单元独立控制扭矩,能有效解决多规格分切时的“菜芯”问题。气动滑差轴比机械式控制精度更高、调节范围更广。
刀型选择:圆刀还是方刀,看厚度说话
刀型选择直接关系到切口质量和刀具寿命。业内通常以 100μm 为参考分界线。
方刀是薄型碳带的专精选手。适合分切 70μm 以下的薄型蜡基、混合基碳带,切口精度高、边缘整齐。方刀分切中,悬空式对刀方便但精度稍逊,切槽式精度更高但对刀麻烦。圆刀则是厚型材料和高速生产的主力。当碳带膜材厚度在 100μm 以上,或涉及树脂基等较硬涂层时,圆刀的剪切方式更合适,切割速度快、耐用性强,适合大批量生产。
无论选哪种刀型,刀片材质都直接影响寿命和切口质量。硬质合金或带纳米涂层的刀片,能减少摩擦、防止材料粘连,在树脂基碳带场景下寿命优势明显。
匹配你的业务场景,对号入座
小型办公室或零售店:偶尔分切,规格简单,预算有限。桌面式手动或半自动机型即可,重点关注操作简便性和占地面积,精度 0.5mm 级别足够。
中小型打印服务商:中等批量,规格变化频繁。推荐半自动或全自动机型,带数字设定和基础张力控制,精度瞄准 0.3mm,速度 150–250m/min 区间,核心考量是换单效率和精度稳定性。
大型制造企业或专业碳带加工商:大批量连续生产,高精度要求。需要全自动分切机,配备闭环张力控制、主动纠偏系统,精度 0.1mm 以内,速度 300m/min 以上。如果涉及多规格同时收卷,滑差轴配置值得投入。
最后的忠告:试切比参数表更重要
无论参数表多漂亮,购机前用你自己的碳带母卷进行实地试切,是避免踩坑最有效的手段。试切时重点关注三个细节:最窄和最宽规格下的边缘质量是否一致、高速启动和急停时的收卷稳定性、连续运行数小时后的张力漂移情况。一台经得起实测考验的分切机,才能真正为你的条码打印业务省心增效。